



Milltronics Centurion 7 G-Code-Referenz: Vollständige G-Code-Liste
Milltronics Centurion 7
Vollständige Auflistung der Milltronics Centurion 7 Vorbereitungsfunktionen (G-CODES).
Milltronics Centurion 7 G-CODES werden verwendet, wenn der CNC-Bediener den Centurion 6/7 im Textmodus oder MDI-Modus programmiert. Sie werden auch aus Centurion-Konversationsprogrammen generiert.
Wenn Sie den Textprogrammiermodus nutzen möchten, achten Sie genau auf diese Centurion-Codes.
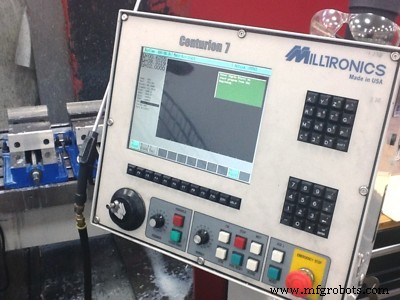
Milltronics Centurion 7 G-Codes
| G-Code | Funktion |
|---|---|
| G00 | Schnellpositionierung |
| G01 | Lineare Interpolation |
| G02 | Kreis-/Helixinterpolation CW |
| G03 | Kreis-/Helixinterpolation CCW |
| G04 | Verweilzeit |
| G09 | Exakter Stopp |
| G10 | Dateneingabe EIN |
| G11 | Dateneingabe AUS |
| G12 | Schwebenden Nullpunkt löschen |
| G17 | XY-Ebene |
| G18 | XZ oder ZX-Ebene |
| G19 | YZ-Ebene |
| G20 | Zoll-Eingabe |
| G21 | Metrisch-Eingabe |
| G22 | Sicherheitszonenprüfung EIN |
| G23 | Sicherheitszonenprüfung AUS |
| G24 | Kreistasche freiräumen |
| G25 | Kreistasche innen fertigbearbeiten |
| G26 | Kreistasche außen fertigbearbeiten |
| G28-G30 | Referenzpunkt-Rückkehr |
| G31 | Z auf Freiraum |
| G32 | Z auf Werkzeugwechsel |
| G33 | Planschneidzyklus |
| G34 | Rechtecktasche freiräumen |
| G35 | Rechtecktasche innen fertigbearbeiten |
| G36 | Rechtecktasche außen fertigbearbeiten |
| G39 | Gewindefräsen-Zyklus |
| G40 | Schneidenkompensation ABBRECHEN |
| G41 | Schneidenkompensation links |
| G42 | Schneidenkompensation rechts |
| G43 | H-Offset addieren |
| G44 | H-Offset subtrahieren |
| G45 | Automatische Schneidenkompensation links |
| G46 | Automatische Schneidenkompensation rechts |
| G47 | Automatische Schneidenkompensation AUS |
| G49 | H-Offset ABBRECHEN |
| G50 | Skalierung ABBRECHEN |
| G51 | Skalierung SETZEN |
| G52 | Lokales Koordinatensystem SETZEN |
| G53 | Maschinenkoordinatensystem |
| G54 | Werkstückkoordinatensystem 1 (G540…G549) |
| G55-G59 | Werkstückkoordinatensystem 2-6 (G5#0…G5#9) |
| G60 | Einseitige Positionierung |
| G61 | Exakter Stopp Modus |
| G63 | Gewindeschneidmodus |
| G64 | Schneidmodus |
| G65 | Nicht-Bewegung / Programm-Aufruf |
| G68 | Rotation SETZEN |
| G69 | Rotation ABBRECHEN |
| G70 | Spiegelung ABBRECHEN |
| G71 | Spiegelung SETZEN |
| G72 | Lochkreis-Routine |
| G73 | High-Speed-Peck-Drilling (Holzspecht) |
| G74 | Linkshändiges Gewindeschneiden |
| G75 | Aufbohren |
| G76 | Feinausbohren |
| G77 | Benutzerdefinierter Bohrzyklus |
| G78 | Manuelles Ausbohren |
| G79 | Benutzerdefinierter Bohrzyklus |
| G80 | Festzyklus ABBRECHEN |
| G81 | Bohren |
| G82 | Bohren/Verweilzeit |
| G83 | Pickern/Bohren |
| G84 | Rechtshändiges Gewindeschneiden |
| G85 | Ausbohren |
| G86 | Schnellausbohren |
| G87 | Rückwärtsausbohren |
| G88 | Hartgewindeschneiden |
| G89 | Ausbohren/Verweilzeit |
| G90 | Absolutes Maß |
| G91 | Inkrementelles Maß |
| G92 | Werkstückkoordinaten ändern (Schwebenden Nullpunkt setzen) |
| G93 | Inverszeit-Vorschubmodus |
| G94 | Vorschub pro Minute |
| G95 | Vorschub pro Umdrehung |
| G98 | Festzyklus Anfangsniveau-Rückkehr |
| G99 | Festzyklus R-Punkt-Niveau-Rückkehr |
| G271 | Tasche freiräumen |
| G666 | Polygon-Kreis |
| G990 | Parameter speichern |
| G991 | Parameter lesen |
| G995 | Byte-Parameter lesen |
| G996 | Byte-Parameter setzen |
| G997 | Fehler erzwingen |
| G998 | Piepton |
Milltronics CNC-Drehmaschine G-Code-Referenzhandbuch
Richtiges RESET nach Programmänderung an Fanuc TC CNC-Steuerungen
CNC-Maschine
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Praxisbeispiel für Wiederholbohrungen
- Umfassender Leitfaden zu CNC G-Codes für Fanuc Steuerungen
- Umfassende Hurco Drehmaschinen G-Code Referenz für Dual-Screen & Max Konsolen
- Umfassende Hurco Fräsmaschinen G-Code Referenz für CNC-Fachkräfte
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel
- Umfassende Fanuc G-Code Referenz für CNC-Programmierung
- Umfassende Mazak M-Serie G-Code-Referenz für CNC-Fachkräfte