



Umfassende NUM CNC-Steuerung Fehlercode-Liste – 1020/1040/1060 Modelle
Vollständige Fehlercodelistung für NUM CNC-Steuerungen NUM 1000/1020/1040/1050/1060 T und G.
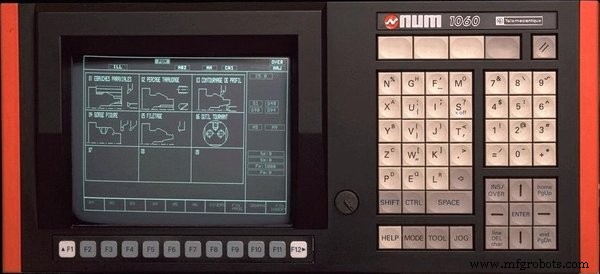
NUM CNC-Steuerung Fehler
Verschiedene Fehler und Maschinenfehler
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 1 | Unbekanntes Zeichen / Achse vom System nicht erkannt Zu viele Ziffern nach einer Funktion Vorhandensein eines Vorzeichens nach einer Funktion, die keine Vorzeichen zulässt Abgeschnittener Block signalisiert durch ? via CLOSE im Tropfzufuhrmodus |
| 2 | Unbekannte G-Funktion oder ein erforderliches Argument nach G fehlt |
| 3 | Attribut eines G-Codes falsch positioniert |
| 4 | Option nicht aktiviert oder Optionsparameter-Konflikt: Strukturierte Programmierung, RTCP, synchronisierte Achsen, etc. |
| 5 | Geometrische Optionsprogrammierung nicht aktiviert |
| 6 | Polynominterpolation Option fehlt, Koeffiziententabelle voll |
| 7 | Fehler bei Programmierung von Bewegungen parallel zu geneigten Achsen (Schleifmaschine): – Programmierung nicht in Ebene G20 – Interpolation nicht in G00 oder G01 – X nicht programmiert nach G05 – X und Z nicht programmiert nach G07 |
| 8 | Werkzeugkorrektur-Nummer zu hoch |
| 9 | Folge zu vieler nicht-arbeitender Blöcke – Endlosschleife |
| 10 | Im PLC-Terminalzugriff: Bus-Austauschfehler |
| 11 | Im PLC-Terminalzugriff: Bus-Initialisierungsfehler oder Austausch gesperrt |
| 12 | Im PLC-Terminalzugriff: Rack-Parameterfehler |
| 13 | Im PLC-Terminalzugriff: Keine solche Karte |
| 14 | Geneigte Ebene Option fehlt PLC-Grenzzugriff: Kanal fehlt |
| 15 | Ungültige Zeilenkonfiguration |
| 16 | Fehler bei RTCP-Aktivierung |
| 17 | Blockende in Kommentar – schließende Klammer fehlt |
| 18 | Servo-Fehler: P50 zu klein |
| 20 | Kein M02 am Programmende Blöcke in einem Zyklus, aufgerufen durch G-Funktion, nicht ausführbar gemacht |
| 21 | Rohteildefinition in 3D-Modus inkonsistent |
| 24 | Fehler in geneigter Ebenendeklaration – Funktion reaktiviert, obwohl bereits aktiv – Funktionsargumentdeklaration unvollständig – Drehpunktachse existiert nicht oder ist nicht servo-gesteuert – Inkohärenter Wert in einem der Matrixterme |
| 25 | Unterprogramm oder Sequenznummer existiert nicht |
| 26 | Zu viele Unterprogramm-Verschachtelungsebenen |
| 27 | Radiusversatz: In G52 Maschinenursprungsprogrammierung / Mit Kegelgewinden |
| 28 | Syntaxfehler in CCSPD oder Indextabelle Radiusdefinition G96 muss von S gefolgt sein / G97 muss von S gefolgt sein / Anfangsradius nicht bestimmbar X oder U nicht in diesem Block oder einem vorherigen Block programmiert |
| 29 | Kein Bereich für CCSPD programmiert / Kein mit S in G97 kompatibler Bereich: Keine Bereichssuchoption: S nicht zwischen Min- und Max-Werten des programmierten Bereichs Mit Bereichssuchoption: S gehört zu keinem Bereich |
| 30 | Zeilenfehler erkannt |
| 31 | PPR oder PPL Modus unmöglich mit gewähltem Zeilenprotokoll |
| 32 | Referenzierfehler / Achse bereits auf Endschalter |
| 33 | Alle Schlitten warten auf Synchronisation |
| 34 | Minimaler Radius in G21 Interpolation erreicht |
| 35 | Sequenznummer in SUCHE nicht gefunden |
| 36 | Teilprogrammspeicher voll |
| 37 | Max. Vorschubgeschwindigkeit beim Gewindeschneiden überschritten (COMAND) |
| 38 | Spindel bereits von einer anderen Achsen-Gruppe gesteuert |
| 39 | Achsen-Synchronisationsfehler (mit Achsen-Synchronisationsoption) |
| 40-49 | Übermäßiger Folgefehler auf Achse 0 bis 9 |
| 50-59 | Übermäßiger Folgefehler auf Achse 10 bis 19 |
| 60-69 | Übermäßiger Folgefehler auf Achse 20 bis 29 |
| 70 und 71 | Übermäßiger Folgefehler auf Achse 30 und 31 |
| 72 | Inkrementelle Programmierung nach unvollständigem Block (PGP) |
| 75 | Umschaltung von Zustand G20 nach G21 oder G22: letzter Block in G20 unvollständig da in PGP oder Radiuskorrektur oder mit X ≤ 0 programmiert erster Block in G21 ohne X und Y oder G22 ohne Y und Z Umschaltung von Zustand G21 oder G22 nach G20: letzter Block in G21 oder G22 unvollständig oder erster Block in G20 im Modus G41 oder G42: In G21 oder G22 Anfangsradius negativ oder null |
| 76 | In G21 Programmierung eines festen Dreh- und Fräzyklus |
| 77 | Werkzeugtyp inkompatibel mit Bearbeitungsphase (Fräsen oder Drehen) |
| 78 | Syntaxfehler bei Programmierung der Schlittensynchronisation G78 P: Maximal 4 Stellen, muss kleiner als Anzahl Schlitten sein G78 Q: Maximal 4 Stellen Kein M00, M01 oder M02 mit G78 P.. |
Parametrische Programmierungsfehler
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 91 | Parameternummer nicht erkannt |
| 92 | Negativer Parameter einer Funktion zugewiesen, die kein Vorzeichen annimmt Parameterwert höher als Maximalwert der zugeordneten Funktion |
| 93 | Fehler in Parameterdeklaration oder Testausdruck: L-Funktion nicht gefolgt von Symbolen =, <, >, &, ! Verknüpfung mit verbotener Funktion durch Verknüpfungszeichen -, +, *, /. |
| 94 | Operation in parametrischem Ausdruck verboten: Quadratwurzel einer negativen Zahl / Division durch 0 |
| 95 | Schreibversuch in externen Eingabeparameter oder schreibgeschützten Parameter |
| 96 | Dem externen Parameterdeklaration vorangehender Block unvollständig Programmierung von L100 … in Konturdefinition in G64 |
| 97 | Parameteraktualisierung in G76 unmöglich: Kein Symbol = nach Parameternummer Weniger als 10 Zeichen für Werteingabe reserviert |
| 98 | Schreiben durch Achsgruppe einer dynamischen Operation, bereits von anderer Gruppe genutzt |
| 99 | Fehler im Zusammenhang mit N/M AUTO Funktion – Mehr als 5 N/M AUTO Achsen definiert – Nicht servo-gesteuerte Achse als N/M AUTO definiert – Definition einer N/M AUTO Achse einer anderen Gruppe |
Profilgeometrie-Programmierung (PGP) Fehler
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 101 | PGP: Unzureichende Daten für Kreisprogrammierung Kreis auf zwei parallelen Achsen programmiert (mit R / siehe Fehler 107) |
| 102 | Gerade durch Winkel und eine Koordinate programmiert, ohne Möglichkeit die andere Koordinate zu berechnen |
| 106 | In G02, G03 Programmierung der dritten Achse ohne Helix-Option |
| 107 | PGP: Kreis durch Radius und Endpunkt programmiert, wobei Endpunkt vom Startpunkt um mehr als 2 × Radius entfernt ist Kreis durch X, Z, I, K mit Startradius verschieden vom Endpunkt (20 Mikrometer) / Helix: Dimension der 3. Achse fehlt Kreis auf zwei parallelen Achsen programmiert (mit I, J, K / siehe Fehler 101) |
| 110 | PGP: Syntaxfehler im ersten von zwei Blöcken einer PGP-Entität |
| 111 | PGP: Syntaxfehler im zweiten Block einer PGP-Entität |
| 112 | PGP: Gerade/Gerade-Schnittpunkt, in dem: Startpunkt erstes Block = Endpunkt zweiter Block, oder Winkel erste Gerade = Winkel zweite Gerade |
| 113 | PGP: Die in den zwei Blöcken programmierten Werte erlauben keine Bestimmung eines Schnitt- oder Berührpunkts |
| 114 | PGP: Schnitt- oder Berührpunkt nicht durch ET+, ET-, ES+ oder ES bestimmt |
| 121 | PGP: Syntaxfehler im letzten der drei Blöcke einer PGP-Entität |
| 122 | PGP: Die ersten beiden Blöcke sind nicht sich schneidende Geraden |
| 123 | PGP: Die in den drei Blöcken programmierten Daten erlauben keine Bestimmung des Berührpunkts |
| 124 | PGP: Berührpunkt des zweiten und dritten Blocks nicht durch ET+ oder ET spezifiziert |
| 130 | Nullverschiebung in einem der zwei Blöcke, verbunden durch Rundung oder Fase |
| 131 | Rundung oder Fase in Block mit M0, M1 oder M2 programmiert Unzureichende Programmierung in Blockfolge, die Endpunktbestimmung nicht zulässt |
| 135 | Eine Fase kann nur zwei Geraden verbinden |
| 136 | Mehr als zwei Bewegungslose Blöcke zwischen zwei geometrischen Elementen, deren Schnitt- oder Berührpunkt berechnet werden soll |
| 137 | Interpolationsebenenwechsel mit ungültigem Block |
Weitere Fehler
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 138 | Interpolationsebenenwechsel nicht in G40 (FCU) |
| 139 | Zwei mitgeführte parallele Achsen im gleichen Block außerhalb G52 und G00 programmiert |
| 140 | Radiuskorrektur-Programmierfehler: Zu viele fremde Blöcke zwischen zwei aufeinanderfolgenden Bahnen Folgende Funktionen können bei aktivem Radiusversatz nicht programmiert werden: M00, M01, M02, Zugriff auf externe Parameter, Schreiben von Parametern E8xxxx oder L > 100 |
| 141 | Mitgeführte parallele Achsen: Kreis programmiert, dessen Startpunkt mit einer Achse und Endpunkt mit der zugehörigen parallelen Achse programmiert wurde |
| 143 | Skalierungsfaktor aufgehoben oder aktiviert mit Radiusversatz |
| 144 | Bewegung einer quantisierten Achse verschieden vom Inkrement |
| 145 | G29: ABS BETRAG (P × P + Q × Q + R × R – 1000 mm) > 1 mm (Normalenvektor kein Einheitsvektor) |
| 146 | Versatz im Raum / G29 – Mindestens eine der Dimensionen P, Q oder R fehlt – Mindestens eine der Dimensionen X/U, Y/V oder Z/W fehlt |
| 148 | Anzahl programmierter Achsen überschreitet maximal erlaubte Anzahl |
| 149 | Werkzeugradius zu groß bezüglich programmierter Bahn |
Achsen-Überfahrfehler
Anforderung von Bewegungen außerhalb der Maschinenverfahrwege
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 150 | Verfahrwegüberschreitung auf X-Achse |
| 151 | Verfahrwegüberschreitung auf Y-Achse |
| 152 | Verfahrwegüberschreitung auf Z-Achse |
| 153 | Verfahrwegüberschreitung auf U-Achse |
| 154 | Verfahrwegüberschreitung auf V-Achse |
| 155 | Verfahrwegüberschreitung auf W-Achse |
| 156 | Verfahrwegüberschreitung auf A-Achse |
| 157 | Verfahrwegüberschreitung auf B-Achse |
| 158 | Verfahrwegüberschreitung auf C-Achse |
| 159 | Anforderung programmierter Bewegung auf NICHT-REFERENZIERTER Achse |
Strukturierte Programmierungsfehler
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 190 | Zu viele Verzweigungs- oder Schleifen-Verschachtelungsebenen (Maximum 15) |
| 191 | Nichteinhaltung der Syntax in strukturierter Programmierung strukturierte Programmierung im MDI-Modus verboten der Index einer FOR-Schleife muss sein: eine L-Variable, eine symbolische Variable oder ein Parameter E80000, E81000 oder E82000 Nichteinhaltung der Syntax von PUSH und PULL Anweisungen DO fehlt nach WHILE Programmierung von IF, THEN, ELSE im MDI-Modus |
| 192 | Schlüsselwort nicht erkannt oder im Kontext verboten |
| 193 | Strukturfehler |
| 195 | Programmstack gesättigt / Zu viele Konstanten für zugewiesenen Speicherplatz definiert |
| 196 | Fehler in Array-Index-Deklaration |
| 197 | Verwendung eines nicht als VAR deklarierten Symbols |
| 198 | Syntaxfehler in Variablensymbol-Deklaration |
| 199 | Falsche Variablendeklarations-Syntax |
Achsenfehler
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 210 bis 219 | Schlechtes Signal oder Impulsgeber-Komplementaritätsfehler auf Achse 0 bis 9 |
| 220 bis 229 | Schlechtes Signal oder Impulsgeber-Komplementaritätsfehler auf Achse 10 bis 19 |
| 230 bis 239 | Schlechtes Signal oder Impulsgeber-Komplementaritätsfehler auf Achse 20 bis 29 |
| 240 und 241 | Schlechtes Signal oder Impulsgeber-Komplementaritätsfehler auf Achse 30 und 31 |
| 245 | Fehler an digitaler Servosteuerung |
Taschenzyklen-Fehler
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 260 | Arbeitsspeicher belegt |
| 261 | Programmnummer zu hoch |
| 262 | NU-Nummer nicht unter den autorisierten |
| 263 | Ausführung unmöglich – Test- oder Grafikmodus obligatorisch nach erstem Laden oder nach Bearbeitung |
| 264 | Keine Dimension in der Konturebene programmiert oder Dimension außerhalb der Ebene |
| 265 | Erster Positionierblock fehlt; Konturdefinition muss mit G0 oder G1 beginnen |
| 266 | Nicht genug Speicher |
| 267 | Zeichen in Taschensyntax nicht erlaubt |
| 268 | Taschenprogrammierblock unvollständig oder illegale Daten enthaltend |
| 269 | Konturblock unvollständig / Positionierblock vor Taschendefinition fehlt |
| 270 | Taschendefinition teilweise oder vollständig fehlend |
| 271 | Werkzeugausrichtung nicht senkrecht zur Konturebene |
| 272 | Reelles Werkzeug nicht kompatibel mit Taschen-Technologiedaten |
| 273 | Konturebenenwechsel zwischen Taschendefinition und Bearbeitung |
| 274 | Zwei verschachtelte Taschendefinitionen |
| 275 | NU0 programmiert mit G59 |
| 276 | Null Taschentiefe |
| 277 | Taschendefinition Start- oder Endpunktkoordinaten unvollständig |
| 278 | Spindeldrehrichtung inkompatibel mit der in Taschendefinition geforderten |
| 279 | G-Funktion in Taschenprogrammierblock nicht erlaubt |
| 280 | Erster Konturblock unvollständig |
| 281 | Unstetigkeit in einem der beschriebenen Konturen |
| 282 | Taschendefinitionsparameterfehler |
| 283 | Externe Kontur muss eindeutig sein und existieren |
| 284 | Fehler in Konturdefinition |
| 285 | Zu viele Konturen |
| 286 | Schritteinstellung übermäßig bezüglich Werkzeugdurchmesser |
| 287 | Schritteinstellung unzureichend bezüglich Abmessungen |
| 288 | Ausgleichszustellung in spitzem Winkel oder ungerauhtem Bereich: Zustellpunkt ändern |
| 289 | Werkzeugdurchmesser übermäßig |
| 290 | Interner Fehler |
| 291 | Ausgleichszustellung außerhalb der Kontur |
| 292 | Doppelte Positionierung am Konturstart |
| 293 | Schrupp-Endpunkt beim Planfräsen vorhanden |
Achsen nicht auf Bus identifiziert
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 300 bis 309 | Achse 0 bis 9 in P2 deklariert aber nicht auf Bus erkannt |
| 310 bis 319 | Achse 10 bis 19 in P2 deklariert aber nicht auf Bus erkannt |
| 320 bis 329 | Achse 20 bis 29 in P2 deklariert aber nicht auf Bus erkannt |
| 330 und 331 | Achse 30 und 31 in P2 deklariert aber nicht auf Bus erkannt |
Dynamische Operatoren in C
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 400 | Dyn. Ops in C laden: Benutzercode-Größe zu groß |
| 401 | Dyn. Ops in C laden: Formatfehler |
| 402 | Dyn. Ops in C laden: Prüfsummenfehler |
| 403 | System hat ungenügend Speicher für dyn. Ops in C |
| 404 | Dyn. Ops in C laden: Öffnen-Fehler |
| 405 | Dyn. Ops in C laden: Lesefehler |
| 406 | Dyn. Ops in C laden: Schließen-Fehler |
| 407 | Dyn. Ops in C laden: Verzeichnis leer |
| 410 | Dyn. Ops in C: Anzahl übergebener Parameter stimmt nicht |
| 411 | Dyn. Ops in C: USER ERROR von INIT: negativer Rückgabewert |
| 413 | Nicht erkannte dyn. Ops in C |
| 414 | Dyn. Ops in C ohne MAIN |
| 420 | Dyn. Ops in C: USER ERROR von QUIT-Funktion |
| 421 | Dyn. Ops in C: USER ERROR von QUIT-Funktion: negativer Rückgabewert |
| 423 | Dyn. Ops in C: Funktionsbereich in C nicht in [0..100] |
Spline-Kurven-Interpolationsfehler
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 600 | Kurvennummer null |
| 601 | N.. N.. muss programmiert werden |
| 602 | Keine Achsen im ersten Block des Konturs programmiert |
| 603 | Kurvensteigung undefiniert |
| 604 | Weniger als drei Blöcke im Profil |
| 605 | Kurvennummer unbekannt |
Numaform-Fehler
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 700 | Optionen fehlen |
| 701 | S.. am Kurvenanfang fehlt |
| 702 | Anzahl S.. in T1 & T2 verschieden |
| 703 | Minimum 2 Vorkommen von S in T1 |
| 704 | Undefinierter Abschnitt (in T3) |
| 705 | Ebenenwechsel außerhalb S-Marke |
| 706 | Spindel gestoppt |
| 707 | Ungültige E= Funktion |
| 708 | E=1 oder E=2: Abschnittspositionierungsfehler |
| 709 | T1 & T2 können keine gemeinsamen Punkte haben |
| 710 | P, Q müssen positiv sein |
| 711 | S in T1 & T2 verschieden |
| 712 | Unbestimmte Werkzeugposition |
| 713 | Fehler: S=0 oder T>3 |
| 730 | F= kleiner oder gleich null |
| 731 | Schnittpunkt konzentrischer Kreise |
| 732 | Schnittpunkt paralleler Geraden |
| 733 | Grenze kann keine horizontale Ebene sein |
| 740 | F = Fehler |
Zyklusprogrammierfehler
| Fehler Nr. | Bedeutung des Fehlers |
|---|---|
| 830 | Positionierung nicht abgeschlossen |
| 831 | Spindel gestoppt |
| 832 | Endpunkt, P und K müssen programmiert sein |
| 833 | Rückzugsfreiheit zu klein |
| 834 | EB Wert: -90 < EB < +90 |
| 835 | Die Werte von P, Q, R und K sind Absolutwerte |
| 836 | Interpolationsebene muss G81 oder G20 sein |
| 837 | Schlechter Wert von F oder S |
| 862 | P oder R und Endpunkt zu programmieren |
| 863 | Endpunkt inkohärent mit EA |
| 864 | Fräswerkzeug in G66 verboten |
| 871 | Fertigprofil-Grenzen nicht definiert |
| 872 | Keine Dimensionen in Rohteildefinition |
| 873 | P oder R nicht programmiert |
| 874 | Rohteil inkonsistent mit Fertigprofil |
| 875 | Kein Schnittpunkt von EA mit Profil |
| 876 | Freistellwinkel EB falsch definiert |
| 880 | Zyklusachse unbekannt |
| 881 | Parameterwert nicht kompatibel |
| 882 | Lochbodendimension nicht programmiert |
| 883 | Steigung (I J K) oder Freiraum (P) nicht programmiert |
| 884 | Mehr als 9 Gewindegänge |
| 885 | Tasche inkompatibel mit gewählter Ebene |
| 886 | Werkzeug inkompatibel mit programmiertem Radius |
| 887 | Schnitt > Werkzeugdurchmesser |
| 888 | Wartezeit in diesem Zyklus verboten |
| 889 | Syntaxfehler |
| 890 | Werkzeugausrichtung inkompatibel |
| 891 | Rückzugebene = Lochboden |
| 892 | Axialer Vorschub fehlt |
| 893 | Lateraler Vorschub fehlt |
| 894 | ER in G20 verboten |
| 895 | G21,G22 in Zyklus verboten |
| 896 | Dimension inkompatibel mit Werkzeugradius |
| 897 | Länge Langloch < Durchmesser |
| 898 | Werkzeugkorrektor fehlt |
| 899 | Spindel nicht dieser Gruppe zugeordnet oder Spindel/Gruppe inkompatibel |
Spindel-Aufwärmverfahren für optimale Leistung
Heidenhain M-Codes: Umfassender Leitfaden zu Maschinenoperationen
CNC-Maschine
- M-TECH: Fortschrittliches CNC-Steuerungssystem für Apollo-Fräser
- 3-, 4- oder 5-Achs CNC-Fräse: Welche Achszahl brauchen Sie wirklich?
- Umfassendes A-Z Glossar wichtiger CNC-Fachbegriffe
- 3-Achs vs. 4-Achs CNC-Router: Unterschiede & Anwendungen
- CNC-Router Fertigung: Präzisionsengineering & Qualitätssicherung
- Zyklusunterbrechung (Cycle Interrupt) auf Hurco CNC-Steuerungen meistern: Schritt-für-Schritt-Anleitung
- Qualitätssicherung in der CNC-Fertigung: Strategien für Präzision und Kundenzufriedenheit
- Warum präzise Klimakontrolle für CNC-Werkstattgenauigkeit essenziell ist
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Umfassende NUM 1020/1040/1060T G-Codes für CNC-Drehmaschinen