



OSAI 10 Serie CNC-Fehlermeldungen: Ursachen & Schnelle Lösungen
OSAI 10 Serie CNC-Fehlermeldungen
Beschreibung der Fehlermeldungen und Abhilfemaßnahmen für CNC-Dreher und Programmierer an Maschinen mit OSAI-Steuerungen.
NC001 Syntaxfehler
Syntaxfehler im Hauptprogrammblock oder MDI-Block.
NC002 Falsche Achsenanzahl für G-Code
Mindestens eine Achse muss in G04 programmiert sein. In Festzyklen (G81–G89) darf nur eine Achse programmiert werden.
NC003 Festzyklus-Parameter fehlen
Festzyklus-Parameter (z. B. K, I, …) fehlen.
NC004 G-Code-Parameter fehlen
Parameter für G-Code fehlen (z. B. G33 … K).
NC005 J und/oder K für G83 fehlen
K oder J Parameter fehlen im G83-Festzyklus.
NC006 I und/oder J für G2/G3 fehlen
I und/oder J Parameter fehlen in G2/G3 (Kreise).
NC007 Tastzyklus-Parameter fehlen
Tastzyklus-Parameter (z. B. E oder r) fehlen.
NC008 Formatfehler
Dieser Fehler tritt in folgenden Fällen auf:
– Falscher Variablenindex
– Vorschub (F) = 0 oder negativ
– Falsches Variablenformat
– Ungültige Wiederholungszahl (1–65535)
– Formatfehler bei Zuweisung (z. B. Strings unterschiedlicher Länge)
– PLUS Variablen Lese-/Schreibfehler
– Zeichenvariablen-Formatfehler in DIS-Code: nicht als CHAR definiert
– Geschützter Bereich nicht erlaubt: 0 < Bereichsnummer < 4
– Variable nicht konfiguriert
– Ausführungsanzahl = 1 für triliterales SPP
NC009 Undefiniertes Symbol
– Achsenname nicht in AMP konfiguriert
– Variable existiert nicht
NC010 Überlauf
Ausdruck zu lang.
NC011 Funktion nicht erlaubt
– M-Typ „Blockberechnung“ angefordert, obwohl Berechnungsblock bereits aktiv oder auf HOLD
– Vorschub-Override mit nicht-linearem aktivem Block angefordert
NC012 Falsche Verwendung der Slave-Achse
Eine im UDA-Block deklarierte Slave-Achse wird direkt im Hauptprogramm oder MDI-Block programmiert. Auch bei:
1. Manuellem Versuch, die Slave-Achse zu bewegen.
2. UDA-Programmierung, wenn Slave-Achse bereits in TCP als lineare/Drehachse involviert.
3. UDA-Programmierung, wenn Slave-Achse in virtueller Programmierung (UPR, UVP, UVC) involviert.
4. UDA-Programmierung, wenn Master-Achse in virtueller Programmierung als virtuelle Achse involviert.
NC013 Operand in Festzyklus nicht erlaubt
Operand nicht erlaubt in G72, G73, G74 Festzyklen.
NC014 K-Parameter in G84 nicht erlaubt
K-Parameter bei G84-Programmierung einer Spindel ohne Geber nicht erlaubt.
NC015 Falsche G2/G3-Programmierung
Sowohl Kreiszentrum als auch Radius (R) angegeben. Entweder Radius oder IJ-Zentrumskoordinaten entfernen.
NC016 Ungültige Operandenzahl
Ungültige Operandenzahl im AXO-Block.
NC017 Ungültige Pseudo-Achsenanzahl
Zu viele Pseudo-Achsen im Block programmiert (max. 6).
NC018 Ungültige Achsenanzahl in G33
Mehr als 2 Achsen in G33 programmiert.
NC020 G nicht erlaubt
G nicht erlaubt im Gewindezyklus.
NC021 Operand mit G-Code nicht erlaubt
Operand unverträglich mit Bewegungsart.
NC022 Block- und Systemzustand inkongruent
– UDA aktivieren/deaktivieren während anderer virtueller Modus aktiv
– Synchronisation während ausgeführte Blöcke suspendiert (z. B. mit aktiver Radiuskorrektur)
– MDI-Block-Ausführung während Makro aktiv
NC024 G- und Programmzustand inkongruent
– G41/G42 Festzyklen nicht programmierbar bei aktiver Radiuskorrektur
– Gewindeschneiden nicht programmierbar bei aktiver G41/G42 oder Festzyklus
– Interpolationsebenen (G17,G18,G19) nicht programmierbar bei aktiver G41/G42
NC025 G- und Dynamikmodus inkongruent
G-Funktion nicht kompatibel mit aktuellem Dynamikmodus. Beispiel: G72,G73,G74 akzeptieren nicht Continuous-Mode (G27,G28). Umschaltung G27↔G28 mit aktiven nicht-linearen Rampen (MOV>1).
NC026 G41/G42 und Programmzustand inkongruent
Radiuskorrektur (G41/G42) nicht kompatibel mit aktuellem Programmzustand.
NC027 G benötigt Spindel mit Geber
G33 und Gewinde-Makrozyklus FIL benötigen Spindel mit Geber.
NC028 G nicht kongruent mit Vorschubmodus
G72,G73,G74 müssen bei aktivem G94 ausgeführt werden.
NC029 Operand und Programmzustand inkongruent
Operand unverträglich mit aktuellem Programmzustand. Beispiel: r,b Operanden nicht erlaubt im ISO-Standard (G40).
NC030 M- und Dynamikmodus inkongruent
Maschinenlogik-Operanden unverträglich mit aktivem Dynamikmodus. Beispiel: M bei Bewegungsende nicht kompatibel mit (G27-G28); T programmiert bei aktiver G41/G42.
NC031 M/T/S und Bewegungstyp inkongruent
Maschinenlogik-Operanden unverträglich mit Bewegungstyp. Beispiel: G33 + M-Funktion am Bewegungsende.
NC032 Tastzyklus-Operanden inhibiert
Tastzyklus-Operanden nicht erlaubt. Beispiel: I,J,K,R,u,v,w,b,t nicht in G73; I,J,K,R,u,v,w,b,t,r nicht in G72.
NC033 Dritte Achse für Helix fehlt
Die dritte Achse für Helix-Programmierung fehlt.
NC034 „Expedite“-Funktion ohne Bewegung
Ein „Expedite“-M ist in einem Block ohne Bewegungsprogrammierung vorhanden; Expedite-M's müssen immer einer Bewegung zugeordnet sein.
NC035 Vorschub oder Drehzahl nicht programmiert
– Vorschub/Drehzahl nicht programmiert für Festzyklusausführung
– Bewegungsblock G1/G2/G3 ohne programmierten Vorschub
NC036 Z-Achse für G87 nicht gefunden
Die Z-Achse wurde für Zyklus G87 nicht programmiert.
NC037 Nur-Lese-Variable
Die angegebene Variable ist schreibgeschützt (z. B. TIM).
NC038 Hauptprogramm-Datensatz zu lang
Der programmierte Datensatz hat mehr als 127 Zeichen. Wird mit PART PROGRAM NAME angezeigt.
NC039 Hauptprogramm-Zugriff verweigert
Die angegebene Hauptprogrammdatei ist nicht lesbar, da sie von anderem Benutzer (Editor, DOS Echtzeit) im Schreibmodus geöffnet ist.
NC040 P.P.-Block von serieller Leitung nicht erlaubt
Block nicht erlaubt während Hauptprogrammausführung von serieller Leitung.
NC041 Falsche serielle Konfiguration für EPS
NC042 IF-Verschachtelung > 32
Maximale IF-Verschachtelungstiefe überschritten.
NC043 ELSE nicht erlaubt
ELSE ohne vorheriges IF programmiert.
NC044 ENDIF nicht erlaubt
ENDIF ohne passendes vorheriges IF programmiert.
NC048 Ungültiges Argument für TAN
TAN-Argument ist 90° (Ergebnis wäre unendlich).
NC049 Ungültiges Argument für SQR
SQR-Argument (Wurzel) ist negativ.
NC050 Zu viele programmierte Achsen
Mehr als 9 Achsen im Block programmiert.
NC051 Division durch Null
Division durch Null in Ausdruck für Achsendimension erkannt (z. B. X10/0).
NC052 String zu lang
Max. Stringlänge 80 Zeichen. Fehlermeldung bei längeren Strings in:
– DIS-Code Stringanzeige
– String-Variable (SC) Zuweisung
NC053 Label dupliziert
Bei Programmwahl/Aktivierung: zwei identische Labels im Hauptprogramm. Duplikat wird angezeigt.
NC054 Undefiniertes Label
Label in Sprungbefehl (GTO) oder Unterprogrammaufruf (EPP) existiert nicht.
NC055 Label zu lang
Bei SPG-Block-Einlesung: Label > 6 Zeichen. Illegales Label wird angezeigt.
NC056 Programmtabellen-Überlauf
Anzahl CLS für Unterprogramme übersteigt AMP-Konfiguration. In AMP anpassbar (PROCESS CONFIGURATION).
NC057 Labeltabellen-Überlauf
Anzahl programmierte Labels übersteigt AMP-Konfiguration. In AMP anpassbar.
NC058 Programmende
Dateiende-Marker für: Blockskip, Blockedit, Stringsuche, Programmausführung.
NC059 Programmstart
Programmanfang-Marker für: Blockskip, Stringsuche.
NC060 RPT-Verschachtelung > 5
Max. RPT-Verschachtelungsebene (5) überschritten.
NC061 Unterprogramm-Verschachtelung > 4
Max. Unterprogramm-Verschachtelungsebene (4) überschritten.
NC062 EPP-Verschachtelung > 5
Max. EPP-Verschachtelungsebene (5) überschritten.
NC063 RPT/EPP Zyklus offen am Dateiende
– Dateiende erreicht ohne ERP-Block zum Schließen von RPT
– Dateiende erreicht ohne Abschluss des mit EPP definierten Unterprogramms
NC064 ERP ohne RPT
ERP programmiert ohne vorheriges RPT.
NC065 Fehler bei Hauptprogrammdatei-Handling
– Hauptprogrammblock übersprungen
– Fehler in SPG/REL Programm
– Fehler in Unterprogramm Öffnen/Schließen
– Zugriffsdatei existiert nicht oder ist geschützt
NC066 Hauptprogramm nicht gefunden
Ausgewähltes Hauptprogramm/Unterprogramm nicht in E:\UPP Verzeichnis gespeichert.
NC067 Hauptprogramm nicht gewählt
– CYCLE START in AUTO ohne gewähltes Hauptprogramm
– SKIP, MODIFY, ESCAPE ohne gewähltes Hauptprogramm
– Sprungbefehl (GTO) in MDI-Modus ausgeführt
NC068 Prozessnummer außerhalb Bereich
Prozessnummer im Dreibuchstabencode > AMP-Einstellung oder < 1.
NC069 Paramakro modal bereits aktiv
Paramakro programmiert, während modales Paramakro bereits aktiv.
NC070 Paramakro nicht konfiguriert
Programmiertes Paramakro nicht in AMP konfiguriert.
NC078 Softwareoption nicht installiert
NC079 Softwareoption nicht verfügbar – Sicherheit prüfen
NC080 Achse nicht referenziert
– Programmierte Achse nicht referenziert
– Achse in DPA-Definition eines Schutzzbereichs nicht referenziert
– Offset zum Preset/Requalify gehört zu nicht referenzierter Achse
NC081 Undefiniertes DPP für Tastzyklus
Tastzyklus-Parameter (Anfahrkoordinate, Sicherheitsabstand, Geschwindigkeit) nicht im DPP-Block definiert.
NC082 Zu viele „Expedite“ M-Codes
Mehr als ein Expedite-M-Code im Block programmiert.
NC083 Undefinierter M-Code
Programmierter M nicht in AMP konfiguriert. M in AMP konfigurieren und System neu starten.
NC084 Kreis nicht kongruent
Kreis geometrisch nicht kongruent: Radius oder Endpunkte nicht korrekt.
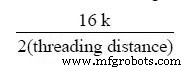
NC085 Falsche Gewindeparameter (I, K, R)
Programmierte Gewindeparameter (I, K, R) nicht zulässig. I-Parameter berechnen mit Formel:
NC086 Helix-Steigung nicht kongruent
Helix-Steigung geometrisch nicht korrekt.
NC087 Ebenenachsen benötigen gleichen Skalierungsfaktor
Ebenenachsen in G02/G03 (Kreis) müssen gleichen Skalierungsfaktor haben. Mit SCF-Instruktion ändern.
NC088 Profil nicht kongruent
Programmiertes ISO-Offset-Profil nicht korrekt.
NC089 Falsche Richtung auf Profil
Offsetwert in G41/G42 kehrt Werkzeugpfadrichtung um.
NC090 Fehler beim Deaktivieren der Radiuskorrektur
Falscher Austritt aus Radiuskorrektur (G40).
NC091 Zu viele Blöcke zur Auflösung
Zu viele Extrebenen-Bewegungsblöcke bei aktiver G41/G42 (max. 2 Extrebenen-Bewegungen).
NC092 Eintritt in Sicherheitszone
Programmierte Bewegung betritt einen der drei Sicherheitsbereiche.
NC093 Festzyklus auf gedrehter Ebene
Festzyklus auf gedrehter Ebene programmiert. Ebenendrehung deaktivieren.
NC094 Festzyklus-Daten nicht kongruent
Parameter im Festzyklus (I,J,K,R) nicht zulässig. Beispiel: K=0. G84/G86 mit Spindel im Nicht-Exklusivstatus.
NC095 Parameter für G87 fehlen
Parameter fehlen im G87 Festbohrzyklus (in WOOD-Makros verwendet).
NC096 Falsche Tastzyklus-Programmierung
– Tastanfahrweg null
– Lochtasten mit Nullradius programmiert (z. B. G73r0E5)
NC097 Lochtastzyklus nicht vollständig
Lochtastzyklus nicht abgeschlossen.
NC098 Tastzyklus nicht ausgeführt
Taster findet Messpunkt nicht vor Erreichen der Sicherheitszone.
NC099 Taster nicht zurückgezogen
Beim Messzyklusstart berührt Taster bereits Werkstückoberfläche.
NC100 Hardware-Überfahrt
Programmierte Achse hat Hardware-Überfahrt überschritten. Achse per Handrad zurück in Hardware-Grenzen fahren.
NC101 Positive Software-Überfahrt
Programmierte Bewegung lässt Achse positive Software-Endlage verlassen.
NC102 Positive Hardware-Überfahrtsgrenze
Achse auf positiver Hardware-Überfahrt, manuell weiter in positive Richtung verfahren. JOG DIR – und CYCLE START drücken, um Achse zurückzufahren. HINWEIS: Kein anderer Weg zur Rückkehr in Hardware-Bereich.
NC103 Negative Hardware-Überfahrtsgrenze
Achse auf negativer Hardware-Überfahrt, Versuch weiter negativ zu verfahren.
NC104 Positive Software-Überfahrtsgrenze
Achse auf positiver Software-Überfahrt, Versuch weiter positiv zu verfahren.
NC105 Negative Software-Überfahrtsgrenze
Achse auf negativer SW-Überfahrt, JOG DIR Bewegung gesetzt.
NC106 JOG über Software-Überfahrt
JOG INCR Wert würde Achse über Software-Überfahrt hinaus bewegen.
NC107 Achsen nicht auf Profil
Versuch, CYCLE STOP nach Handradbewegungen zu verlassen, ohne Achsen auf Profil zurückzuführen. JOG RETURN wählen und Achsen auf Profil zurückfahren.
NC108 Home und JOG DIR nicht kongruent
Versuch, Achse in JOG DIR entgegen konfigurierter Referenzrichtung zu referenzieren. Bei automatischem Referenzierzyklus korrigiert System JOG DIR automatisch. JOG DIR Softkey drücken, um JOG-Richtung an Referenzrichtung anzupassen.
NC109 Fehler beim Verlassen von HOLD: Modus geändert
Versuch, HOLD durch Setzen eines anderen Betriebsmodus (BLK_BLK, AUTO, MANUAL) zu verlassen als dem, in dem System in HOLD ging. Korrekten Modus wählen und wiederholen.
NC110 Block in HOLD nicht erlaubt
– MDI-Bewegungsblock bei System in HOLD (nur Handradbewegungen erlaubt)
– Programmierter M als nicht erlaubt auf HOLD konfiguriert
NC111 Aktiver Reset verweigert
ACTIVE RESET versucht unter:
– Blockausführung mit G27-G28
– Ausführung Block gefolgt von Kreisbogen (G02/G03)
– Ausführung letztes Block vor syntaktisch unpassendem Block
System akzeptiert nur weiteren ACTIVE RESET (besonders zum Umgehen des Kreisbogens) oder RESET.
NC112 Falsche Verwendung Rollover-Achse mit G90
Programmierter Koordinatenwert für Rollover-Achse in G90 > konfigurierter Rollover-Teilung in AMP.
NC113 Falscher JOG DIR für Jog Return
Bei negativem JOG DIR während automatischem/manuellem JOG RETURN erzwingt System positive Richtung. Meldung erscheint, wenn Umkehr durch Maschinenlogik verhindert wird.
NC115 Tastzyklus vor Ende Anfahrbewegung ausgeführt
Tastzyklus während schneller Tasteranfahrt durchgeführt.
NC116 Falsche Verwendung Realachse während Virtualisierung
Realachse programmiert während virtueller Modus aktiv.
NC117 Werkzeugrichtung aktiv: Bewegung nicht erlaubt
Nur Werkzeugrichtung aktiv, alle anderen Bewegungen gesperrt.
NC118 Negative Software-Überfahrt
Programmierte Bewegung lässt Achse negative Software-Endlage überschreiten.
NC119 Befehl während Speichersuche nicht erlaubt
Befehl nicht erlaubt während Speichersuche.
NC120 Betriebsart außerhalb Bereich
Gewählte Betriebsart außerhalb Bereich. Erlaubte Modi 1–8:
| 1 MDI | 5 Inkrementelles Handrad |
| 2 AUTO | 6 Rückkehr auf Profil |
| 3 Block für Block | 7 Referenzierdatei |
| 4 Kontinuierliches Handrad | 8 HPG |
NC121 Achsenanzahl außerhalb Bereich
Anzahl Achsen für Handbewegungen per NC_SELAXI außerhalb Bereich. Erlaubt: 1 bis Anzahl konfigurierter Achsen + 1.
NC122 Zu viele Achsen für Handbewegung gewählt
Mehr Achsnamen im Block als erlaubt. Block bearbeiten.
NC123 Falscher Betriebsmodus für Zyklus
CYCLE START gedrückt unter:
– Modus ≠ MDI während Werkzeugwechsel-Achsenbewegung
– System HOLD, AUTO oder BLK/BLK mit MBR nicht in AMP
– System HOLD mit MBR aktiv, Modus ≠ AUTO/BLK/BLK
– System IDLE mit ACTIVE_RESET, Modus ≠ AUTO/BLK/BLK
– System IDLE mit MBR aktiv, Modus ≠ AUTO/BLK/BLK
– System HRUN mit MBR aktiv, Modus ≠ AUTO/BLK/BLK
– ACTIVE RESET in HOLD, Modus ≠ MDI/AUTO/BLK/BLK
NC124 Falscher Achsenname
– Achsenname nicht in Prozesstabelle konfiguriert
– Interpolationsebenendefinition fehlerhaft (Achse nicht konfiguriert)
– Ebene G17/G18/G19/G16 nicht definierbar (Achse nicht konfiguriert)
– Achse in NC_ACTUALOFS nicht existent
– Achse in SCF,MIR nicht konfiguriert
– Achskoordinaten-Lesefehler (Achse nicht existent)
– Achse in SOL,DPA,UDA,UGS,AXO,UAO nicht konfiguriert oder doppelt
– Achse in AX_SHARE Library Call nicht existent
– Freigabe geteilter Achse per GTA
NC125 Datenlänge außerhalb Bereich
MDI-Tastaturpuffer überlaufen. Erlaubte Eingabelänge: 1–127 Zeichen.
NC126 Variablenschreiben fehlgeschlagen
Variablenwert nicht geschrieben.
NC127 Variablenlesen fehlgeschlagen
Variablenwert nicht gelesen.
NC128 Operative Limitdefinition fehlerhaft
– Fehler bei Software-Endlagen-Definition per SOL
– Programmierte Softwaregrenzen müssen in konfigurierter Software definiert sein
– Software-Endlagen nicht in AMP konfiguriert
NC129 Schutzzbereich nicht definiert
Versuch, mit PAE einen nicht existierenden Schutzzbereich zu aktivieren. Mit DPA definieren.
NC130 Offsetlänge für Achse nicht definiert
Versuch, Offset zu presetten/requalifizieren, der nicht der angegebenen Achse zugeordnet.
NC131 Werkzeugorientierungscode falsch
Angegebener Werkzeugorientierungscode ungültig.
NC132 Fehler aus PLUS-Umgebung
Fehler in PLUS-Umgebung durch PLUS-Library-Calls PL_SET92, PL_RESG92, PL_PRESCOR, PL_UAO, PL_UTO, PL_UIO, PL_RQT, PL_RQP, PL_RQO oder Ausführung von: RQO, UAO, UTO, UIO, RQT, RQP, G92, GTS.
NC133 Fehler aus Servoumgebung
Fehler in SERVO-Umgebung beim Nullpunkt- oder Offset-Presetting. Auch durch IPB-Befehl wenn In-Position-Band-Wert intern auf <1 Ziffer gerundet. FLT-Fehlercodes:
-1: Ungültige/inexistente Achsen-ID
-2: Bewegte Achse
-3: Ungültiger Befehl
-4: Filter nicht konfiguriert
-5: Filterressourcen erschöpft
-6: Ungültige Filter-ID
-7: Parameter außerhalb Bereich
NC134 Handbewegung nicht ausgeführt, keine Achsen konfiguriert
Handbewegungen nicht erlaubt, da keine Achsen konfiguriert.
NC135 Achse nicht konfiguriert
ID in GTA/GTS nicht konfiguriert. Nicht-Spindelachse in GTS programmiert.
NC136 Programmierte ID identifiziert Hilfsachse
ID in GTA-Block entspricht Hilfsachse – nicht erlaubt.
NC137 Achse/Spindel nicht verfügbar
– ID in GTA gehört anderem Prozess
– ID in AX_SHARE Library nicht verfügbar
– Spindelachse per GTS nicht annehmbar
NC138 Achsen-ID dupliziert
Achsen-ID in GTA-Block doppelt.
NC139 Programmierte ID identifiziert Spindel
ID in GTA entspricht Spindelachse – nicht erlaubt.
NC140 Spindeldrehzahl-Einstellung fehlgeschlagen
Maschinenlogik (Task $SPROG) akzeptiert Spindeldrehzahländerung nicht.
NC141 Neues Werkzeug Anfrage fehlgeschlagen
Maschinenlogik (Task $nTPROG) akzeptiert T-Code nicht.
NC142 M-Ausführung fehlgeschlagen
Maschinenlogik (Task $mDECOD) akzeptiert M-Code nicht.
NC143 Pseudo-Achsen-Programmierung fehlgeschlagen
Maschinenlogik (Task $nPSEUDO) akzeptiert Pseudo-Achsen-Programmierung nicht.
NC144 Achsenbewegung inhibiert
Achsenbewegung verweigert durch Maschinenlogik (Task $nCONMOV).
NC145 Bewegungsende fehlgeschlagen
Maschinenlogik antwortet mit Fehler auf End-of-Move-Signal (Task $nENDMOV).
NC146 Zu viele Blöcke ohne Bewegung im Continuous-Mode
Zu viele Bewegungslose Blöcke in G27/G28 programmiert.
NC149 Programm bereits gewählt
In MDI: Versuch, dasselbe Paramakro mehrmals zu aktivieren.
NC150 Achse referenziert
Meldung: Achse wurde referenziert.
NC151 Achse auf Profil
RETURN TO PROFILE erfolgreich beendet, Achse auf Profil.
NC152 Ende automatischer Rückkehr auf Profil
Automatischer RETURN TO PROFILE erfolgreich, alle Achsen auf Profil.
NC153 Ende Block-Rückverfolgung
Bei rückwärts Multiblock-Rückverfolgung. Für mehr Blöcke konfiguriertes Maximum erhöhen.
NC156 Ende Speichersuche
Suche im Speicher beendet.
NC160 Befehl und Systemzustand nicht kongruent
Befehl in aktuellem Systemstatus nicht erlaubt.
NC161 Interner Fehler: Klasse nicht existent
NC162 Interner Fehler: NC-Meldungsfehler
Steuerung aus- und wieder einschalten. Bei Fortbestehen technischen Service kontaktieren.
NC190 Unzureichende Länge für Gewindebohrzyklus
Beschleunigungs-/Bremsweg in G84 ohne Geber > Gesamtweg – kein Platz für Bearbeitung.
NC191 Unzureichende Länge für Gewindebohrzyklus mit Geber
Beschleunigungs-/Bremsweg in G84 mit Spindeldgeber > Gesamtweg – kein Platz für Bearbeitung.
NC192 Unzureichende Länge für Gewindezyklus
Beschleunigungs-/Bremsweg im Festgewindezyklus > Gesamtweg – kein Platz für Bearbeitung.
NC199 Spindel nicht aktiviert
NC200 Dateizugriffsfehler
Fehler beim Lesen/Schreiben einer Datei.
NC201 Setup-Datei Ladefehler
Achsenkonfiguration in Datei unterscheidet sich von Dual-Port-Konfiguration.
NC202 Datei/Dual-Port Konfiguration mismatch
Achsenkonfiguration in Datei unterscheidet sich von Dual-Port-Konfiguration.
NC203 Warnung: Tabelle schreibgeschützt
PLUS verweigert Zugriff auf Dual-Port-Tabelle.
NC204 Ungültige Dateigröße
Tabelle auf Datei falscher Größe.
NC205 Leeres Magazin
Gewähltes Magazin hat keine definierten Taschen.
NC206 Tasche noch belegt
Tasche für Werkzeug bereits für anderes Werkzeug reserviert.
NC027 Ungültige Vorherige Tasche
Werkzeug mit >1 Tasche stört Tasche eines anderen Werkzeugs (vorherige Tasche).
NC208 Ungültige Folgetasche
Werkzeug mit >1 Tasche stört Tasche eines anderen Werkzeugs (folgende Tasche).
NC209 Ungültiges Random
Illegale Random-Klasse im Speicher erkannt.
NC210 Werkzeugtabelle voll
Dual-Port voll beim Laden einer Werkzeugtabelle für bestimmtes Magazin.
NC211 Ungültiges Double-Format für Editor
Für Editor nicht zugängliches Variablenformat erkannt.
NC212 Ungültige Magazinnummer in Datei
Lese-/Schreibfehler.
NC213 Tasche nicht initialisiert
NC214 Tasche nicht kompatibel
NC215 Ungültiger Tabellenname
Name der zu ladenden Tabelle ungültig. Erweiterung muss einer sein: .TOL .USR .MAG .OFS .ORG .SPN
NC220 Prozess undefiniert
Prozess nicht definiert/konfiguriert. Standardprozess mit PRO definieren oder existierenden Prozess für Synchronisation wählen.
NC221 Falscher Prozesstyp
Kommunikationskanal ungeeignet für Befehlssatz. Beispiel: Kanal Typ 2 (PLUS) für EXE-Ausführung.
NC222 Falsche Prozessnummer
Prozessnummer für Synchronisationsbefehle identifiziert aktuellen Prozess.
NC223 Prozesswarteschlange voll
Prozesswarteschlange (lokal/remote) für SND-Nachricht voll.
NC224 Zu lange Datenübertragung
SND-Daten > 174 Zeichen.
NC225 Datenupload fehlgeschlagen
Art/Anzahl SND-Daten nicht erlaubt.
NC226 Nachricht bereits in Warteschlange
SND an Prozess vor Abarbeitung vorheriger Nachricht gesendet.
NC227 EXE oder ECM fehlgeschlagen
– Prozessstatus erlaubt keine automatischen Befehle (RUN,HRUN,RUNH,HOLD) oder MDI
– Syntaxfehler im per EXE adressierten Programm
NC290 Programmaktivierung verweigert
Maschinenlogik verweigert Hauptprogrammaktivierung.
NC291 Programmdeaktivierung verweigert
Maschinenlogik verweigert Freigabe aktiven Programms.
NC292 Achsenübernahme verweigert
Maschinenlogik verweigert Achsenübernahme während GTA.
NC293 Achsenfreigabe verweigert
Maschinenlogik verweigert Achsenfreigabe während GTA.
NC294 Spindelübernahme/Teilung verweigert
Maschinenlogik verweigert Spindelübernahme/Teilung per GTS.
NC295 Spindelfreigabe verweigert
Maschinenlogik verweigert Spindelfreigabe per GTS.
NC296 Spindelteileänderung verweigert
Maschinenlogik verweigert Spindelteile-Statusänderung per GTS.
NC297 Festzyklus mit geteilter Spindel nicht möglich
G84/G86 mit Spindel im Nicht-Exklusivmodus programmiert.
NC320 UPR-Programmierung nicht erlaubt
UPR nicht programmierbar bei aktivem anderem virtuellen Modus. Auch bei:
– Physische Achse als SLAVE in UDA/SDA
– Typ 5/Kleinbuchstabe UPR ohne vorheriges aktives UPR
– !R73 MODE=1 und Ursprünge auf Drehachsen in UPR oder Typ 5 UPR
– Ursprünge auf Drehachsen in Typ 0,1,10 UPR
NC321 Falsche inkrementelle UPR-Programmierung
Inkrementelles UPR nur programmierbar wenn UPR aktiv.
NC322 UPV-Programmierung nicht erlaubt
UPR nicht programmierbar bei aktivem anderem virtuellen Modus. Auch wenn Realachse SLAVE in UDA/SDA.
NC323 Falscher Achsentyp bei UPV
Programmierter Realachsentyp nicht kompatibel mit virtuellem Modus.
NC324 Falscher programmierter Radiuswert
Radius in UVP-Block nicht kompatibel mit Linearachsenposition.
NC325 UVC-Programmierung nicht erlaubt
UVC nicht programmierbar bei aktivem anderem virtuellen Modus. Auch wenn Realachse SLAVE in UDA/SDA.
NC326 TCP-Codewert außerhalb Bereich
TCP-Aktivierungscode ungültig.
NC327 TCP-Programmierung nicht erlaubt
(TCP,5) nicht programmierbar bei aktivem anderem virtuellen Modus. Auch wenn TCP-Lineare/Drehachse SLAVE in UDA/SDA.
NC328 TCP-Programmierung nicht kongruent
TCP-Aktivierungsanfrage nicht kompatibel mit aktuellem TCP-Modus.
NC329 Fehler bei tangentialer TCP-Aktivierung
Fehler bei (TCP,4) Aktivierung. Prüfen, ob Achsen-IDs in Benutzertabelle konfiguriert.
NC330 Fehler bei Achsenübernahme/-freigabe
GTA nicht aktivierbar bei aktiven Offsets, Festzyklen oder virtuellem Modus.
NC331 Achseninterpolatortakt nicht kongruent
Achsen in GTA/GTS haben anderen Interpolatortakt als aktueller Prozess.
NC332 Nullwert ijk-Modul
ijk-Fehler bei aktivem TCP: Modul mit solchen Werten = 0.
NC333 Falsche ijk, mno Programmierung
ijk und/oder mno falsch programmiert.
NC334 Konturblöcke-Überlauf
Max. Blöcke in AMP für automatisches Konturieren/Schruppzyklen < erforderlich.
NC340 Kreise/Geraden nicht definiert
Kreis/Gerade in GTL-Profil nicht definiert.
NC341 Falsche Kreis/Gerade-Definition
Fehler in GTL Kreis/Gerade-Definition.
NC342 Kreise/Geraden schneiden nicht
NC342 GTL-Profil-Schnitt betrifft zwei Kreise/Geraden ohne Schnittpunkt. NC343 Koinzidierende Kreise GTL-Schnitt muss von zwei sich nicht schneidenden Kreisen erzeugt werden. NC344 Koinzidierende Kreise/Geraden/Punkte GTL-Kreise/Geraden/Punkte fallen zusammen. NC345 Punkte innerhalb Kreis Profilfehler: Programmierter Punkt liegt inside Kreis. NC346 Parallele Geraden Punkt/Kreis-Programmierfehler: Profilgeraden parallel. NC347 Ausgerichtete Punkte Profilfehler: Punkte in Kreisdefinition auf gleicher Geraden. NC360 Zu viele Bewegungsblöcke Max. Bewegungsblöcke in von Makro-Schruppen (SPA,SPF) aufgerufenem Profil erreicht. AMP-Limit prüfen. NC361 Profilfehler Von Schruppmakro (SPA,SPF) aufgerufenes Profil nicht schruppbar. Nur monotone Profile (X/Z immer fallend/steigend) schruppbar. NC362 Arbeitsbereich undefiniert Steuerung aus/einschalten. Bei Fortbestehen Support kontaktieren. NC363 Achse nicht kongruent mit Interpolationsebene In Schruppmakros (SPA,SPF) muss Schruppachse zur Interpolationsebene gehören, wie Achsen für Spanabfuhr. Auch im Gewindemakro: Gewindeachse und Rückzugachse in Interpolationsebene. NC364 Falscher Profilanfahrpunkt Anfahrpunkt für Schruppmakro (SPA,SPF) unzulässig. Muss extern zum Schruppfeld in X (X-paralleles Schruppen) bzw. Z (Z-paralleles Schruppen) liegen. NC365 Interpolationstyp nicht erlaubt In Schruppmakro-Profil nur lineare/kreisbögen Bewegungsblöcke erlaubt. NC366 Ausgerichtete Punkte beim Schruppen Während Schruppphase nicht schruppbarer Bereich erreicht. Profil- und Makroparameter konsistenz prüfen. NC367 Profil inkonsistent mit Anfahrpunkt Anfahrpunkt und Profilentwicklungsrichtung erlauben Fortsetzung Schruppen nicht. NC370 R oder B Parameter nicht erlaubt In Nutenschneidmakro keine Verbindung/Anfangs-/Endfase erlaubt, wenn externes Level nicht programmiert. NC371 Werkzeugbreite > Nutebreite Fehler im Nutenschneidmakro: Werkzeugbreite übersteigt Nutebreite. NC372 Werkzeugbreite null oder inkonsistent mit R/B Werkzeugbreite null oder < Summe Verbindungen + programmierte Fasen. NC373 Falsche Startposition für TGL Anfahrposition für Nutenschneidmakro inkonsistent mit Blockparametern. NC375 Parameter „a“ und/oder „b“ fehlen Bei nicht-standard Gewinde müssen Parameter „a“ und „b“ im Block vorhanden sein. NC376 Falscher Gewindesteigung Bei nicht-standard Gewinde muss Steigung Formel genügen:
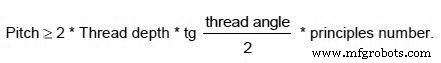
NC377 Gewinkewinkel > 180° Fehler im Gewindemakro: Gewinkewinkel 180°. NC378 Null Gewindelänge Fehler im Gewindemakro: Gewindelänge entlang Spindelachse null. NC379 Falscher Konuswinkel Bei Konusgewinde max. Konus = halber Gewinkewinkel. NC380 Ebenendrehung mit Gewinde nicht erlaubt Gewindezyklus nicht erlaubt bei aktiver Interpolationsebenendrehung. NC381 Kreisförmiger Austritt ohne „r“ Parameter Fehler im Gewindemakro: Ausgabe mit Verbindung ohne Radiuswert programmiert. NC401 HSM Hauptprogramm nicht gefunden / Öffnungsfehler Möglicher Teileprogramm-Teilfehler zwischen ausführbaren Modulen. Programm neu laden oder Kundendienst. NC402 Fehler beim Lesen HSM Hauptprogramm Ausführendes Hauptprogramm korrupt. Steuerung aus/ein oder Kundendienst. NC403 HSM Konfigurationsdatei nicht gefunden / Öffnungsfehler Setup-Datei nicht vorhanden. Dateivorhandensein und HSM-Dreibuchstabencode prüfen. NC404 Syntaxfehler in HSM Konfiguration Zeile Angegebene Zeile enthält Syntaxfehler. Setup-Dreibuchstabencode-Syntax im Handbuch prüfen. NC405 Startposition für alle HSM-definierten Achsen erforderlich Erster Punkt nach G61 muss alle HSM-Setup-Achsen enthalten. Fehlende Achsen programmieren, unveränderte Positionen bestätigen. NC406 Obligatorischer HSM-Parameter in Konfiguration Zeile Setup-Dreibuchstabencode in Zeile erfordert weitere Parameter. Syntax im Handbuch prüfen. NC407 Obligatorischer HSM-Parameterfehler Setup-Dreibuchstabencode in Zeile enthält nicht obligatorischen Parameter. Syntax im Handbuch prüfen. NC408 HSM-Parameter an falscher Zeilenposition Für zukünftige Entwicklungen reserviert. Kundendienst kontaktieren. NC409 HSM-Parameter im Hauptprogramm nicht erlaubt Für zukünftige Entwicklungen reserviert. Kundendienst kontaktieren. NC410 Zwei Punkte zur Segmentdefinition erforderlich Mindestens zwei Punkte zwischen G61 und G60. Hauptprogramm bearbeiten, G61/G60 nicht verwenden. NC411 HSM-definierte Achsen nicht in Prozessachsen Parameter Zeile Mindestens zwei Punkte zwischen G61 und G60. Hauptprogramm bearbeiten, G61/G60 nicht verwenden. NC412 Generelle HSM-Parameter vor Achsenparameter Zeile Setup-Dreibuchstabencode bezieht sich auf Achsenkennung nicht assoziiert mit Prozess. Setup im Handbuch oder Achsenkennungen prüfen. NC413 Achsenparameter nach generellen HSM-Parametern Zeile In Setup-Datei: erst generelle Dreibuchstabencodes, dann Achsen-Setup-Codes. Sequenz im Handbuch prüfen. NC414 HSM benötigt mehr Konfigurationsparameter In Setup-Datei: erst generelle, dann Achsen-Setup-Codes. Prozedur im Handbuch prüfen. NC415 HSM benötigt mehr Achsenparameter Achsen mit fehlenden Setup-Codes in Setup-Datei. Prozedur im Handbuch prüfen. NC416 HSM benötigt mehr Werkzeugparameter Werkzeug-Setup-Codes in Setup-Datei nicht angegeben. Prozedur im Handbuch prüfen. NC417 HSM benötigt mehr kinematische Parameter Setup-Codes für Werkzeug- und Werkstückspannachsen nicht angegeben. Handbuch: CIN,t und CIN,w prüfen. NC418 Achse nicht in HSM-Parametern definiert Zeile Achse ohne vorherigen AXI-Code in Setup-Datei konfiguriert. Prozedur im Handbuch prüfen. NC419 Achse bereits in HSM-Parametern definiert Zeile Bereits definierte Achse erneut in Setup-Datei definiert. Prozedur im Handbuch prüfen. NC420 Zu viele Zusatzachsen (max 3) in HSM-Parametern Max. 3 Zusatzachsen (nicht kartesisch/rotativ) in Setup-Datei. Handbuch prüfen. NC421 Zu viele Achsen (max 6) in HSM-Parametern Max. 6 Achsen in Setup-Datei. Handbuch prüfen. NC422 Achsentypfehler in HSM-Parametern Zeile Falscher/schon assoziierter Achsentyp in Setup-Datei. AXI-Code-Prozedur im Handbuch prüfen. NC423 Operative Grenze in HSM-Hauptprogramm für Achse erreicht Software-Endlagen für angegebene Achse erreicht. Hauptprogramm prüfen. NC424 Virtualisierung/TCP nicht erlaubt mit HSM Bei aktivem G61 keine Virtualisierung/TCP erlaubt. Hauptprogramm prüfen. NC425 Fehler beim Lesen HSM-Konfigurationsdatei Setup-Datei korrupt. Neu laden oder Kundendienst. NC426 HSM in AMP nicht aktiviert HSM-Feature in AMP nicht aktiviert. Aktivieren. NC427 HSM-Option durch HW-Key nicht erlaubt HSM-Option nicht aktiviert. Bei >3 Achsen über Product Key aktivieren. Kundendienst. NC428 HSM-Option nicht geladen HSM per Product Key aktiviert aber nicht auf NC geladen. Option laden. NC429 Ungültiger Parameterwert in HSM Parameter mit falschem Wert (muss positiv) in Setup-Datei Zeile. Prozedur im Handbuch prüfen. NC430 Ungültiger Vorschubwert in HSM Vorschub fehlt oder < 0. Gültigen Vorschub setzen. NC431 Syntaxfehler in HSM Syntaxfehler im Hauptprogramm während HSM-Bearbeitung. Programm korrigieren, Programmierhandbuch für erlaubte Blöcke G61–G60 konsultieren. NC432 Falsche Verwendung Tangentialachsen Nur eine Tangentialachse erlaubt oder falsche Verwendung. Handbuch prüfen. NC433 Ungültiger Parameter-Setup-Modus Punkttyp-Programmierung und Parameter-Setup falsch in PNT-Dreibuchstabencode High-Speed-Setup. NC434 Polynom-Programmierung erlaubt Parameter-Setup nicht PNT-Konfiguration in High-Speed-Setup für vollständige Polynom-Programmierung falsch. NC435 Knoten müssen aufsteigend programmiert werden Bspline-Eingabeknoten müssen aufsteigend sortiert sein. NC436 Knotenprogrammierung erforderlich Unzureichende Knotenzahl: Für Bspline-Eingaben: Knotenzahl = Steuerpunktzahl + Bspline-Grad + 1. NC437 Endpunkt vorheriger Bspline muss bestätigt werden Programmierte Bsplines müssen stetig sein: Letzter Punkt eines Bspline = erster Punkt des nächsten. NC438 Steuerpunkte für korrekte Bspline-Definition fehlen Mindeststeuerpunkte für Bspline-Eingabe: (Grad + 1) * 2. NC439 Programmierte Polynome nicht stetig Programmierte Polynome müssen stetig sein: Letzter Punkt = erster Punkt des nächsten. NC440 ROT-Typ ijk-Vektor ungültig bei Tangentialachsenberechnung Bei Tangentialachse darf ijk-Vektor in VER-Code High-Speed-Setup nicht ROT-Typ sein. NC441 ROT-Typ ijk-Vektor ungültig bei TOD-Parametern In VER-Code High-Speed-Setup darf ijk nicht ROT sein wenn Antriebskette <2 Drehachsen. NC442 PRG-Typ ijk-Vektor ungültig bei AXI/CLP Punkten Bei (PNT,AXI/CLP…) oder (PNT,AXI/CCP…) Punkten keine ijk-Vektoren. Stattdessen: (VER,REL/ROT…) oder (VER,PRG…). NC443 REL-Typ mno-Vektor ungültig bei AXI/CCP Punkten Bei (PNT,AXI/CXP…) oder (PNT,CLP,CCP…) Punkten keine mno-Vektoren. Verwenden: (VER…,PRG…). NC444 Achse mit PLUS-Umgebung geteilt Versuchte Achse bereits per AX_SHARE durch Logik übernommen. NC445 Maschineneinheit nicht kongruent in HSM Bei Path-Optimizer-Programm: Maßeinheit in Setup-Datei ≠ Maschinen-Maßeinheit. NC446 mno/uvw Programmierung falsch in HSM-Datei Beide mno/uvw Vektoren in VER-Code definiert/programmiert/errechnet. NC447 uvw Programmierung nicht kompatibel mit Toroidalwerkzeug uvw-Kompensationsfaktoren nicht mit Toroidalwerkzeugen unterstützt. NC448 Ungültige Ecke für uvw-Bestimmung Bei Versuch uvw-Faktoren für Punkt mit Überlängerung (180° Kippung zum Werkzeugkontaktpunkt) zu bestimmen. NC456 ijk-Versor null Programmierter ijk-Modul-Versor = 0. NC457 mno-Versor null NC458 pqd-Versor null Referenzen
- 10 Series CNC Programming Manual PDF Edition: September 2011 by PRIMA ELECTRO S.p.A
Umfassende GSK 980 CNC-Alarm-Referenz für GSK980TD, TDb und TDc Steuerungen
Stufendrehen mit G90 Zyklus: Fanuc 0-TC CNC Programmierhandbuch
CNC-Maschine
- 3-Achsen vs. 4-Achsen CNC-Fräsen: Was passt zu Ihren Fertigungsanforderungen?
- CNC-Maschinenachsen verstehen: Das richtige System für Ihre Fertigungsbedürfnisse wählen
- 3-, 4- oder 5-Achs CNC-Fräse: Welche Achszahl brauchen Sie wirklich?
- 3-Achs vs. 4-Achs CNC-Router: Unterschiede & Anwendungen
- Hurcos 3D Solid Model Import: Mühelose 3-Achsen & 5-Achsen dialogorientierte CNC-Programmierung
- Vorteile der 5-Achs-CNC-Bearbeitung entdecken
- Warum 3-Achsen-CNC-Bearbeitung weiterhin Top-Wahl für Präzision & Kosteneffizienz ist
- 5-Achs-CNC-Bearbeitung erklärt: Präzision & Effizienz für komplexe Teile
- CNC-Drehmaschinen-Achsen verstehen: Ein schneller Überblick
- Sinumerik MSG Befehl nutzen: Kommunikation mit CNC-Bedienern