



NUM 1020/1040/1060M G-Codes für CNC-Bearbeitung: Vollständige Referenz
NUM 1020/1040/1060M G-Codes für CNC-Fachkräfte, die an CNC-Fräsmaschinen mit NUM-CNC-Steuerungen arbeiten.
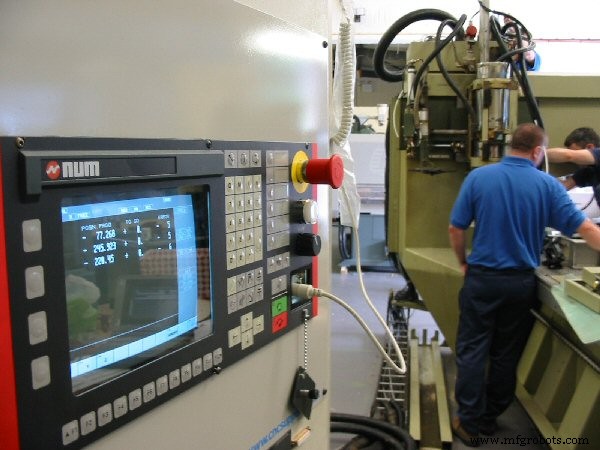
NUM 1020/1040/1060M G-Codes
| G-Code | Beschreibung |
|---|---|
| G00 | Hochgeschwindige lineare Interpolation |
| G01 | Lineare Interpolation mit programmiertem Vorschub |
| G02 | Uhrzeigersinnige kreisförmige Interpolation mit programmiertem Vorschub |
| G03 | Gegen den Uhrzeigersinn kreisförmige Interpolation mit programmiertem Vorschub |
| G04 | Programmierbares Verweilen |
| G06 | Splinekurve Ausführungsbefehl |
| G09 | Exakter Stopp am Blockende vor nächstem Block |
| G10 | Unterbrechbarer Block |
| G12 | Übergeschwindigkeit durch Handrad |
| G16 | Werkzeugachsenorientierung Definition mit Adressen P, Q, R |
| G17 | XY-Ebenenwahl |
| G18 | ZX-Ebenenwahl |
| G19 | YZ-Ebenenwahl |
| G23 | Kreisförmige Interpolation definiert durch drei Punkte |
| G29 | 3D-Werkzeugkorrektur (3 Achsen oder 5 Achsen) |
| G31 | Gewindenachlaufzyklus |
| G40 | Werkzeugradiusversatz (Radiuskorrektur) ABBRECHEN |
| G41 | Linker Werkzeugradiusversatz (Radiuskorrektur) |
| G42 | Rechter Werkzeugradiusversatz (Radiuskorrektur) |
| G43 | 3D-Korrektur mit Zylinderwerkzeug |
| G45 | Einfacher Taschenzyklus |
| G46 | Taschen- oder Plandrehzyklen mit beliebigen Konturen |
| G48 | Splinekurve Definition |
| G49 | Splinekurve Löschen |
| G51 | Spiegeln |
| G52 | Programmierung von Bewegungen in Absolutmaßen bezugnehmend auf Messursprung |
| G53 | DAT1 und DAT2 Versatz ABBRECHEN |
| G54 | DAT1 und DAT2 Versatz EINSCHALTEN |
| G59 | Programmnullpunktversatz |
| G70 | Zoll-Dateneingabe |
| G71 | Metrische Dateneingabe |
| G73 | Skalierungsfaktor ABBRECHEN |
| G74 | Skalierungsfaktor EINSCHALTEN |
| G75 | Notauszug-Unterprogramm Deklaration |
| G76 | Übertragung der aktuellen Werte der «L»- und «E»-Parameter in das Teileprogramm |
| G76+/- | ISO-Programm oder Block Erstellung/Löschung |
| G77 | Bedingungsloser Sprung zu Unterprogramm oder Blockfolge mit Rückkehr |
| G77 -i | Aufruf eines Unterprogramm-Rückkehrblocks |
| G78 | Achsgruppensynchronisation |
| G79 | Bedingter oder bedingungsloser Sprung zu Sequenz ohne Rückkehr |
| G79+/- | Vorübergehende Aussetzung der nächsten Blockvorbereitung in Folge mit Bewegungen |
| G80 | Feste Zyklen ABBRECHEN |
| G81 | Zentrierbohrzyklus |
| G82 | Aufbohrzyklus |
| G83 | Tiefbohrzyklus |
| G84 | Gewindeschneidezyklus |
| G84 | Starrgewindezyklus |
| G85 | Reibzyklus |
| G86 | Bohrzyklus mit indexiertem Stopp und Freiraum am Bohrungsboden |
| G87 | Bohrzyklus mit Spanbrechen |
| G88 | Bohr- und Plandrehzyklus |
| G89 | Bohrzyklus mit Verweilen am Bohrungsboden |
| G90 | Programmierung in Absolutmaßen bezugnehmend auf Programmnullpunkt |
| G91 | Programmierung in Inkrementalmaßen bezugnehmend auf Blockanfang |
| G92 | Programmnullpunkt Voreinstellung |
| G92 R | Programmierung des tangentialen Vorschubs |
| G93 | Vorschub als inverse Zeit (V/L) ausgedrückt |
| G94 | Vorschub in mm, Zoll oder Grad pro Minute |
| G95 | Vorschub in mm oder Zoll pro Umdrehung |
| G97 | Spindeldrehzahl in Umdrehungen pro Minute |
| G104 | 3D-Kurvenglättung |
| G997 | Aktivierung und Ausführung aller in Zustand G999 gespeicherten Funktionen |
| G998 | Aktivierung der Ausführung von Teil der in Zustand G999 verarbeiteten Funktionen |
| G999 | Aussetzung der Ausführung und Erzwingung der Blockverkettung |
NUM CNC-Fräsen M-Codes (1020/1040/1060M) – Kompletter Leitfaden für Zerspaner
Umfassende NUM 1020/1040/1060T G-Codes für CNC-Drehmaschinen
CNC-Maschine
- Zykluszeit vs. Oberflächenqualität: Produktivität und Qualität optimal ausbalancieren
- CNC-Zykluszeit berechnen: Formeln & Praxisbeispiele für Fräsen, Drehen & Bohren
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
- CNC Optional Block Skip (/): Programmblöcke gezielt ausblenden für präzise Steuerung
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Fanuc G72 Plandrehzyklus: Einzeiler-Format für 10T/11T/15T Steuerungen
- Umfassende NUM 1020/1040/1060T G-Codes für CNC-Drehmaschinen