



Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
Fanuc G72 Plandrehzyklus
Wer Zeit an Fanuc-Drehmaschinen verbrachte, kennt G72 Plandrehzyklus und G71 Längsdrehzyklus. Fanuc-Programmierung ist einfach.
Warum Zyklen? Siehe Vor-/Nachteile CNC-Programmierzyklen. Hier: Nutzung & Programmierung von G72 Plandrehzyklus auf Fanuc.
G71 Längsdrehen: Artikel zu G71. Fanuc weit verbreitet – Liebling der Programmierer durch Einfachheit & Robustheit.
Programmierung
G72 W R
G72 P Q U W
Parameter
1. Block
| Parameter | Beschreibung |
|---|---|
| W | Schnitttiefe |
| R | Rückzug nach Schnitt |
2. Block
| Parameter | Beschreibung |
|---|---|
| P | Kontur-Startblocknummer |
| Q | Kontur-Endblocknummer |
| U | Fertigmaßzugabe X-Achse |
| W | Fertigmaßzugabe Z-Achse |
| S | Spindeldrehzahl während G72 |
| F | Vorschub (überschreibt P-Q-Block-Vorschübe) |
| S | Spindeldrehzahl (überschreibt P-Q-Block-Drehzahlen) |
Hinweise
- P & Q: Blöcke zwischen P & Q werden wiederholt bis Endmaß erreicht.
- F (Vorschub): Vorteil – Maschine nutzt diesen Vorschub beim Plandrehen, ignoriert P-Q-Vorschübe. P-Q-Vorschübe nur bei späterem G70 mit gleichen P/Q aktiv. Unterschiedliche Vorschübe für Schruppen & Fertigen!
- S (Drehzahl): Analog für Schrupp-/Fertigdrehzahl.
Fanuc G72 Beispiel
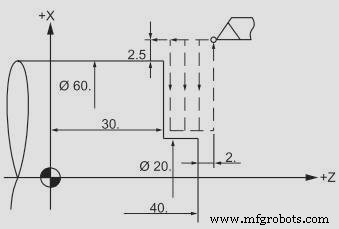
CNC Fanuc G72 Dosenzyklus Plandrehen
N5 G00 X65 Z42
N6 G72 W2 R2
N7 G72 P8 Q9 U0 W0 F0.3
N8 G00 Z30
N9 G01 X20
CNC-Programmierung für Einsteiger: Schritt-für-Schritt Drehbeispiel
Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Fanuc G73 Konturfolgzyklus: Umfassender Leitfaden für CNC-Programmierer
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc G72 Plandrehzyklus: Einzeiler-Format für 10T/11T/15T Steuerungen