



Selca CNC G-Funktionen & Codes – S4000 & S3000 Serie Programmierhandbuch
Selca CNC 4000/3000 Serie Steuerung G-Funktionen / G-Codes für CNC-Fachkräfte, die an Maschinen mit Selca-Steuerungen arbeiten.
Diese Selca G-Funktionen funktionieren auf folgenden Selca-Steuerungen:
- Selca S4000 Serie – S4040, S4040, S4045P, S4060D
- Selca S3000 Serie – S3040, S3045, S3045P, S3035D
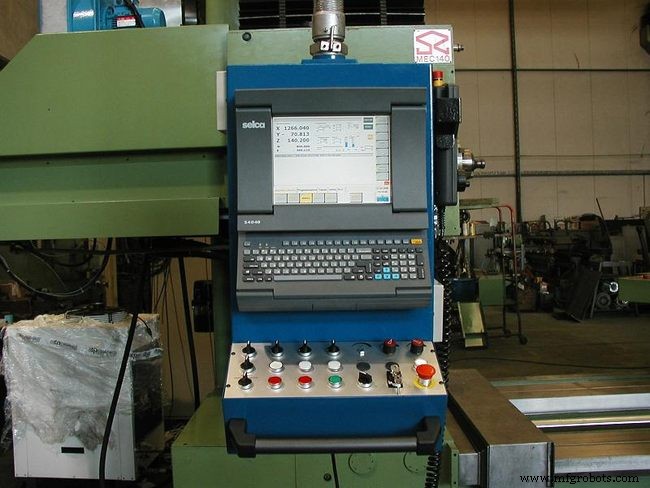
Selca G-Funktionen
ALLGEMEINE G-FUNKTIONEN
| G-Code | Beschreibung |
|---|---|
| G00 | Achsenschnellpositionierung |
| G01 | Lineare Interpolation |
| G02 | Uhrzeigersinnige Kreis-/Helixinterpolation |
| G03 | Gegen den Uhrzeigersinn Kreis-/Helixinterpolation |
| G04 | Zeitgesteuerte Verweilzeit |
| G09 | Verzögerung am Blockende |
| G10 | Erster Punkt oder Kreis, der eine Gerade definiert |
| G11 | Zweiter Punkt oder Kreis, der eine Gerade definiert |
| G13 | Gerade, an bekanntem Winkel, durch einen Punkt oder tangential zu einem Kreis |
| G14 | MASTER-SLAVE-Achsen aufheben (G15) (nur mit Master-Slave-Option) |
| G15 | MASTER-SLAVE-Achsen (nur mit Master-Slave-Option) |
| G16 | Achsenvertauschung |
| G17 | Ebenenwahl (XY ist Bearbeitungsebene, Z ist senkrechte Achse) |
| G17 | Wahl von Ebenen ungleich XY |
| G18 | Ebenenwahl (ZX ist Bearbeitungsebene, Y ist senkrechte Achse) |
| G19 | Ebenenwahl (YZ ist Bearbeitungsebene, X ist senkrechte Achse) |
| G20 | Kreis mit bekanntem Mittelpunkt und Radius |
| G21 | Fase |
| G21 | Verbindungsradius |
| G25 | G26 aufheben |
| G26 | Achsumkehrkompensation (Standard ein) |
| G27 | Erster Punkt einer SPLINE-Kurve, die mind. 5 Punkte verbindet |
| G28 | Spitzenpunkt einer SPLINE-Kurve |
| G29 | Letzter Punkt einer SPLINE-Kurve |
| G30 | G31 aufheben und Verzögerung am Blockende wiederherstellen |
| G31 | Kontinuierlicher Bewegungsmodus mit automatischer Vorschubanpassung |
| G32 | Ende interner Subroutine und Rückkehr zum Hauptprogramm |
| G34 | Öffnet Programmierung des Profils, das den Bereich der zu bearbeitenden Regelfläche begrenzt |
| G35 | Beendet Programmierung des Profils, das den Bereich der zu bearbeitenden Regelfläche begrenzt |
| G36 | Deaktiviert Speicherung des tatsächlichen Maschinenachsenpfads |
| G37 | Aktiviert Speicherung des tatsächlichen Maschinenachsenpfads |
| G38 | Schließt die mit G39 geöffnete Datei |
| G39 | Öffnet eine Datei zur Speicherung des tatsächlichen Maschinenachsenpfads |
| G40 | Profil verlassen und Schneiderversatz deaktivieren |
| G41 | Werkzeugradiuskompensation aktivieren, Werkzeug links vom Profil |
| G42 | Werkzeugradiuskompensation aktivieren, Werkzeug rechts vom Profil |
| G43 | Paraaxialer Radiusversatz: Versatz wird zur Koordinate addiert |
| G44 | Paraaxialer Radiusversatz: Versatz wird von der Koordinate subtrahiert |
| G48 | Werkzeuglängenkompensation abrufen und aktivieren |
| G49 | Zylindrischer Fräserradius definieren |
| G49 | Kugelfräserradius definieren (für G841/G736/G726) |
| G49 | Toroidaler Fräserradius definieren (für G841/G736/G726) |
| G50 | Versatz-/Drehfunktion G51 aufheben |
| G51 | Versatz/Drehung des Koordinatensystems in der Ebene |
| G52 | Versatz des Koordinatensystems in der Ebene |
| G53 | Spiegelbearbeitung aufheben |
| G54 | X-Spiegelbearbeitung (Vorzeichenwechsel X-Koordinaten) |
| G55 | Y-Spiegelbearbeitung (Vorzeichenwechsel Y-Koordinaten) |
| G56 | Z-Spiegelbearbeitung (Vorzeichenwechsel Z-Koordinaten) |
| G57 | XY-Spiegelbearbeitung (Vorzeichenwechsel X und Y) |
| G58 | ZX-Spiegelbearbeitung (Vorzeichenwechsel Z und X) |
| G59 | YZ-Spiegelbearbeitung (Vorzeichenwechsel Y und Z) |
| G60 | G61 (Skalierungsfaktor) aufheben |
| G61 | Skalierungsfaktor |
| G61 | Programmierbare Zonenskalierung |
| G62 | Koordinatentyp für Kreismittelpunktdefinition in G2/G3 |
| G67 | G68/G69 statisches TCPM aufheben |
| G68 | Statisches TCPM für Rundtische |
| G69 | Statisches TCPM für Schwenkköpfe |
| G70 | Zoll-Programmierung bei metrischer CNC-Konfiguration |
| G71 | Metrisch-Programmierung bei Zoll-CNC-Konfiguration |
| G72 | Modaler Subprogrammaufruf (G73) aufheben |
| G73 | Modaler Subprogrammaufruf |
| G74 | Rundung im ±180°-Bereich für Drehachsen |
| G75 | Kartesische Koordinatenprogrammierung (hebt G76 auf) |
| G76 | Polarkoordinatenprogrammierung |
| G77 | Polygonale Tasche |
| G78 | Letzter Punkt einer polygonalen Tasche ohne Schlichtzug |
| G78 | Kreistaschenfräsen (Ausschlichtzyklus) |
| G79 | Letzter Punkt einer polygonalen Tasche mit Schlichtzug |
| G79 | Kreistaschenfräsen (Ausschlicht- & Schlichtzyklus) |
| G80 | Festzyklen abbrechen |
| G81 | Bohr-/Senkkopf-Festzyklus |
| G82 | Tiefbohr-Festzyklus gemischt |
| G83 | Tiefbohr-Festzyklus mit Werkzeugrückzug zur Spanabfuhr |
| G84 | Gewindebohr-Festzyklus |
| G85 | Reibah-Festzyklus |
| G86 | Ausbohr-Festzyklus |
| G88 | Versetzter Ebenenbohr-Festzyklus |
| G89 | Differenzierter Bohrfestzyklus (nur für S4000 Serie CNCs) |
| G90 | Absolute Koordinatenprogrammierung |
| G91 | Inkrementelle Koordinatenprogrammierung |
| G92 | F-Vorschub-Override |
| G93 | Vorschub definiert als Kehrwert der Blockausführungszeit |
| G94 | F-Vorschub in mm/min oder Zoll/min |
| G95 | F-Vorschub in mm/Umdr. oder Zoll/Umdr. |
| G98 | G99 aufheben |
| G99 | Driftkompensation (kompensiert Positionsversätze durch Servoantriebe) |
| G200 | G201 und G202 aufheben (zylindrische/polare Programmierung) |
| G201 | Zylindrische Programmierung |
| G202 | Polare Programmierung |
| G666 | Speichern von Profilelementen, die nicht mit Kollisionskontrolle bearbeitet wurden |
| G701 | Werkzeugannäherung an profilierte Taschen definieren |
| G710 | G711 (Profilspeicherung) aufheben |
| G711 | Profilspeicherung |
| G721 | Berechnet und speichert äquidistante Punkte auf einem Profil |
| G726 | Regelflächen zwischen zwei Profilen: erstes Profil |
| G727 | Regelflächen zwischen zwei Profilen: zweites Profil |
| G728 | Regelflächen zwischen zwei Profilen: Ausführung |
| G730 | G731 aufheben (nur für S3000 Serie CNCs) |
| G731 | Hochgeschwindigkeitsfräsen von durch Punkte definierten Profilen (nur für S3000 Serie CNCs) |
| G732 | G733 aufheben |
| G733 | Hochgeschwindigkeitsfräsen von durch Punkte definierten Profilen mit S-Drehzahlrampe |
| G734 | Spiralfräsen: Ausführung |
| G735 | Spiralfräsen |
| G736 | Durch ebene Profil und einen oder mehrere Querschnittsprofile definierte Flächen: ebene Profil und Parameter |
| G737 | Durch ebene Profil und einen oder mehrere Querschnittsprofile definierte Flächen: Querschnittsprofile |
| G738 | Durch ebene Profil und einen oder mehrere Querschnittsprofile definierte Flächen: Ausführung |
| G740 | G748 und G749 aufheben |
| G746 | G748 Zyklus verschieben |
| G748 | 4-Achsen-Flächenbearbeitung (S4045P und Export) oder 4/5-Achsen (S3045P, S4060D, S4045P) mit Rund-/Schwenktischen (dynamisches TCPM) |
| G749 | 4-Achsen-Flächenbearbeitung (S4045P und Export) oder 4/5-Achsen (S3045P, S4060D, S4045P) mit 1/2-Achsen-Schwenkköpfen (dynamisches TCPM) |
| G750 | G751 aufheben |
| G751 | Rotation/Versatz im Raum |
| G753 | G754 aufheben |
| G754 | Profilrichtungsänderung |
| G760 | G761 aufheben |
| G761 | Achsenwegbegrenzung |
| G773 | Roll-Over-Achsen-Verwaltung aufheben (nur S4000 Serie) |
| G774 | Roll-Over-Drehachsen (nur S4000 Serie) |
| G777 | Profiltaschenprogrammierung öffnen und Parameter setzen |
| G778 | Profiltaschenfräsen ohne Schlichtzug |
| G779 | Profiltaschenfräsen mit Schlichtzug |
| G780 | Raster-/Kreismuster-Bearbeitungswiederholung: Ausführung |
| G781 | Raster Bohren/Senken Superzyklus |
| G782 | Raster Tiefbohren gemischt Superzyklus |
| G783 | Raster Tiefbohren mit Werkzeugrückzug Superzyklus |
| G784 | Raster Gewindebohren Superzyklus |
| G785 | Raster Reibahlen Superzyklus |
| G786 | Raster Ausbohren Superzyklus |
| G787 | Raster Bearbeitungswiederholung Superzyklus |
| G789 | Raster differenziertes Bohren Superzyklus (nur S4000 Serie) |
| G791 | Kreismuster Bohren/Senken Superzyklus |
| G792 | Kreismuster Tiefbohren gemischt Superzyklus |
| G793 | Kreismuster Tiefbohren mit Werkzeugrückzug Superzyklus |
| G794 | Kreismuster Gewindebohren Superzyklus |
| G795 | Kreismuster Reibahlen Superzyklus |
| G796 | Kreismuster Ausbohren Superzyklus |
| G797 | Kreismuster Bearbeitungswiederholung |
| G799 | Kreismuster differenziertes Bohren Superzyklus (nur S4000 Serie) |
| G817 | Werkzeuglängenversatz an Achse nicht orthogonal zur Bearbeitungsebene |
| G840 | G841 aufheben |
| G841 | Werkzeugradiuskompensation im Raum |
| G845 | G846 aufheben |
| G846 | Manuelle Achssteuerung per Handrad während Bearbeitung |
| G850 | G851 aufheben |
| G851 | Teileursprungsversatz per Handrad |
| G872 | AN/AUS Tastkopf Messzyklus im Raum |
| G873 | Tast-/Kopierkopf Messzyklus im Raum |
| G900 | G901 aufheben |
| G901 | Bearbeitung & Grafikausführung während Bearbeitung deaktivieren |
| G910 | G911 aufheben |
| G911 | Verfahrwegbegrenzungskontrolle deaktivieren |
| G997 | G998 aufheben (nur S3000 Serie) |
| G998 | Blockfolgennummernprüfung (nur S3000 Serie) |
| G1000 | G1001 aufheben |
| G1001 | Grafische Ausführung einer Programmsequenz |
| G4724 | G4725 aufheben (nur S4000 Serie) |
| G4725 | Planetenfräsen (nur S4000 Serie) |
| G9999 | Synchronisation der Programmausführung mit Werkzeugpfadanzeige |
KOPIER-G-FUNKTIONEN
| G-Code | Beschreibung |
|---|---|
| G877 | Grenzen, Modus und Kopierebene |
| G879 | Grenzdefinition schließen |
| G880 | Profilende im Kopiermodus 11 |
| G881 | Kopierzyklus Start |
| G882 | Digitalisierungszyklus Ende |
| G883 | Digitalisierungszyklus |
| G884 | Kopierparameter für einrichtungsgesteuerte Züge (Kopiermodi 3,4,9,10) |
| G884 | Radiale Kopierparameter (Modi 8,9,10) |
| G888 | Profil-Lernparameter |
| G889 | Kopierkopfdaten |
| G890 | Auslenkungen mit geneigten Tastern nullen |
| G891 | Drehwinkel mit geneigten Tastern |
Kostenlose D.Electron Z32 CNC-Programmierhandbücher & Anleitungen – PDF Download
Umfassender Leitfaden zu Fanuc Serie 15 Alarmcodes
CNC-Maschine
- CNC-Maschinenachsen verstehen: Das richtige System für Ihre Fertigungsbedürfnisse wählen
- 5-Achs-CNC-Bearbeitung meistern: Präzision, Geschwindigkeit & Branchenvorteile
- 3-Achs vs. 4-Achs CNC-Router: Unterschiede & Anwendungen
- Wesentliche CNC-Programmierrichtlinien für einen reibungslosen und effizienten Prozess
- Vorteile der 5-Achs-CNC-Bearbeitung entdecken
- Warum 3-Achsen-CNC-Bearbeitung weiterhin Top-Wahl für Präzision & Kosteneffizienz ist
- 3-, 4-, 5- und 6-Achs-CNC-Bearbeitung verstehen: Der vollständige Leitfaden
- Präzises Acryl-CNC-Bearbeitung: Genau, sicher und effizient
- 5-Achs-CNC-Bearbeitung verstehen: Fortschrittliche Präzision für komplexe Teile
- 5-Achs-CNC-Bearbeitung erklärt: Präzision & Effizienz für komplexe Teile