



Mazak T-Serie G-Codes – Vollständige CNC-Referenz
Mazak G-Code-Liste für CNC-Fachkräfte, die an Mazak INTEGREX 300/400-III/III T/IIIS/IIIST CNC-Maschinen arbeiten.
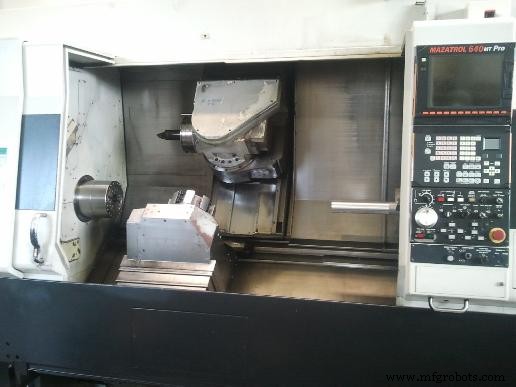
Mazak G-Codes
| G-Code | Funktion |
|---|---|
| G00 | Positionierung |
| G01 | Lineare Interpolation |
| G01.1 | Gewindeschneiden mit C-Achsen-Interpolation |
| G02 | Kreisbogeninterpolation (Uhrzeigersinn) |
| G03 | Kreisbogeninterpolation (Gegen-Uhrzeigersinn) |
| G02.1 | Spiralinterpolation (Uhrzeigersinn) |
| G03.1 | Spiralinterpolation (Gegen-Uhrzeigersinn) |
| G04 | Verweilen |
| G05 | Hochgeschwindigkeitsbearbeitungsmodus |
| G06.1 | Feine Spline-Interpolation |
| G06.2 | NURBS-Interpolation |
| G07 | Virtuelle-Achsen-Interpolation |
| G07.1 | Zylinderinterpolation |
| G09 | Exakter Stopp-Check |
| G10 | Dateneinstellungsmodus EIN |
| G10.1 | Befehlsadresse AUS |
| G11 | Dateneinstellungsmodus AUS |
| G12.1 | Polarkoordinaten-Interpolation EIN |
| G13.1 | Polarkoordinaten-Interpolation AUS |
| G17 | X-Y Ebene Auswahl |
| G18 | Z-X Ebene Auswahl |
| G19 | Y-Z Ebene Auswahl |
| G20 | Zoll-Befehl |
| G21 | Metrischer Befehl |
| G22 | Vorbahn-Hubprüfung EIN |
| G23 | Vorbahn-Hubprüfung AUS |
| G27 | Referenzpunkt-Prüfung |
| G28 | Referenzpunkt-Rückkehr |
| G29 | Rückkehr vom Referenzpunkt |
| G30 | Rückkehr zum 2., 3. und 4. Referenzpunkt |
| G31 | Überspringfunktion |
| G31.1 | Mehrstufiges Überspringen 1 |
| G31.2 | Mehrstufiges Überspringen 2 |
| G31.3 | Mehrstufiges Überspringen 3 |
| G32 | Gewindeschneiden (gerade, konisch) |
| G34 | Veränderlicher Steigungs-Gewindeschneiden |
| G234.1 | Bohrbearbeitungsmuster-Zyklus (auf Kreis) |
| G235 | Bohrbearbeitungsmuster-Zyklus (auf Linie) |
| G236 | Bohrbearbeitungsmuster-Zyklus (auf Bogen) |
| G237.1 | Bohrbearbeitungsmuster-Zyklus (auf Gitter) |
| G40 | Nasenradius/Werkzeugradius-Kompensation AUS |
| G41 | Nasenradius/Werkzeugradius-Kompensation (links) |
| G41.2 | 3-D Werkzeugradius-Kompensation (links) |
| G42 | Nasenradius/Werkzeugradius-Kompensation (rechts) |
| G42.2 | 3-D Werkzeugradius-Kompensation (rechts) |
| G43.4 | Werkzeugspitzenpunktsteuerung (Typ 1) EIN |
| G43.5 | Werkzeugspitzenpunktsteuerung (Typ 2) EIN |
| G50 | Koordinatensystem-Einstellung/Spindelklemmgeschwindigkeits-Einstellung |
| G50.2 | Polygonbearbeitungsmodus AUS |
| G51.2 | Polygonbearbeitungsmodus EIN |
| G52 | Lokales Koordinatensystem-Einstellung |
| G52.5 | MAZATROL Koordinatensystem aufheben |
| G53 | Maschinenkoordinatensystem-Auswahl |
| G53.5 | MAZATROL Koordinatensystem-Auswahl |
| G54 | Werkstückkoordinatensystem 1 Auswahl |
| G55 | Werkstückkoordinatensystem 2 Auswahl |
| G56 | Werkstückkoordinatensystem 3 Auswahl |
| G57 | Werkstückkoordinatensystem 4 Auswahl |
| G58 | Werkstückkoordinatensystem 5 Auswahl |
| G59 | Werkstückkoordinatensystem 6 Auswahl |
| G54.1 | Zusätzliche Werkstückkoordinatensysteme |
| G60 | Einweg-Positionierung |
| G61 | Exakter Stopp-Modus |
| G61.1 | Hohe-Genauigkeits-Modus (Geometriekompensation) |
| G62 | Automatischer Ecken-Override |
| G63 | Gewindeschneid-Modus |
| G64 | Schneid-Modus |
| G65 | Benutzer-Makro Einzelaufruf |
| G66 | Benutzer-Makro Modalaufruf A |
| G66.1 | Benutzer-Makro Modalaufruf B |
| G67 | Benutzer-Makro Modalaufruf AUS |
| G68.5 | 3-D Koordinatenkonvertierung EIN |
| G69.5 | 3-D Koordinatenkonvertierung AUS |
| G70 | Schlichtzyklus |
| G71 | Längsrauhzyklus |
| G72 | Querrauhzyklus |
| G73 | Konturparalleler Rauhzyklus |
| G74 | Längsabstechzyklus |
| G75 | Querabstechzyklus |
| G76 | Zusammengesetzter Gewindeschneidzyklus |
| G80 | Fester Zyklus AUS |
| G83 | Frontbohrzyklus |
| G84 | Frontgewindezyklus |
| G84.2 | Frontsynchrongewindezyklus |
| G85 | Frontausdrehzyklus |
| G87 | Aussenbohrzyklus |
| G88 | Aussengewindezyklus |
| G88.2 | Aussensynchrongewindezyklus |
| G89 | Aussenausdrehzyklus |
| G90 | Fester Zyklus A (Längsdrehzyklus) |
| G92 | Gewindeschneidzyklus |
| G94 | Fester Zyklus B (Querdrehzyklus) |
| G93 | Inverse Zeitvorschub |
| G96 | Konstante Schnittgeschwindigkeit EIN |
| G97 | Konstante Schnittgeschwindigkeit AUS |
| G98 | Vorschub pro Minute (asynchron) |
| G99 | Vorschub pro Umdrehung (synchron) |
| G109 | Einzelprogramm Mehrsystem-Steuerung |
| G110 | Kreuzbearbeitungssteuerung EIN |
| G111 | Kreuzbearbeitungssteuerung AUS |
| G112 | M, S, T, B Ausgabe an gegenüberliegendes System |
| G113 | Hobfräsen-Modus AUS |
| G114.3 | Hobfräsen-Modus EIN |
| G122 | Polarkoordinaten-Eingabe EIN |
| G123 | Polarkoordinaten-Eingabe AUS |
| G122.1 | X-Achse Radialbefehl EIN |
| G123.1 | X-Achse Radialbefehl AUS |
| G130 | Tornado-Zyklus |
| G136 | Messmakro, Werkstück/Koordinatenmessung |
| G137 | Kompensationsmakro |
Umfassende Mazak M-Serie G-Code-Referenz für CNC-Fachkräfte
CNC-Drehmaschinen Bogenprogrammierung: G02 & G03 Kombiniertes Beispiel
CNC-Maschine
- Mazak Corporation: Von der Gründung 1919 zum globalen Werkzeugmaschinenführer
- Selbstsichernde Befestigungselemente (PEM) Codes entschlüsseln: Schnelle, zuverlässige Anleitung
- Mazak VC-Ez 20: Erschwingliches, zuverlässiges Vertikalbearbeitungszentrum
- Haas CNC Fräsen G-Codes: Umfassender Leitfaden zu Vorbereitenden Funktionen
- Tormach CNC M-Codes: Kompletter Leitfaden zu M0–M9 Funktionen
- Umfassender Fanuc CNC Alarm-Codes Leitfaden
- Mitsubishi CNC-Drehmaschine 700/70 Serie G-Codes: Komplettreferenz
- Umfassender Leitfaden zu CNC G- & M-Codes für Fräsen & Drehen
- Umfassender Leitfaden zu Fanuc Serie 15 Alarmcodes
- Umfassende Mazak M-Serie G-Code-Referenz für CNC-Fachkräfte