



G65 Makro für präzises internes Ellipsenfräsen
Eingereicht von: Machinist
Zeichnung/Bild
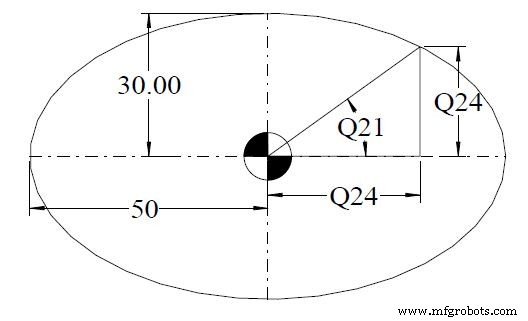
CNC-Programm
T1 M6
G0 G90 G40 G21 G17 G94 G80 G54 X0 Y0 S? M3
G43 Z5 H?
G1 Z-? F?
#20 = 2 ; Inkrementeller Winkelberechnung
#21 = 0 ; Startwinkel
#22 = 30 ; Y-Achsen Radius
#23 = 50 ; X-Achsen Radius
G41 X#23 D? ; Kompensationsbewegung zur rechten Seite der inneren Tasche
N10 #21 = [#21 + #20] ; Winkelsumme
#24 = SIN[#21] ; Inkrementelle Y-Achsen Berechnung
#25 = COS[#21] ; Inkrementelle X-Achsen Berechnung
#24 = [#24*#22] ; Absoluter Y-Wert
#25 = [#25*#23] ; Absoluter X-Wert
X#25 Y#24 ; Bewegung in X & Y Achse
IF [#21 LT 360] GOTO 10 ; Neustart wenn kleiner 360 Grad
IF [#21 GT 360] GOTO 20 ; Wenn Endwinkel > 360 Grad neu berechnen
IF [#21 EQ 360] GOTO 30 ; Fertig wenn Gesamtwinkel = 360 Grad
N20 #21 = 360 GOTO 10
N30 G40 X0 G0 G90 Z100 M30
Grundlegendes CNC-Fräsprogramm: Ohne Dezimalpunkte – Einsteigerfreundlicher Werkzeugweg
Fortgeschrittenes G65 Makro: Präziser Radiusinkrement für CNC-Fräsen
CNC-Maschine
- Essenzielle Kriterien bei der Wahl einer CNC-Maschine
- Beste CNC-Fräse für Holzarbeiten: Expertenratgeber zur Maschinenwahl
- Material-Serie, Teil 1: Die Vorteile des Anlassens für Ihre Produktion nutzen
- 4 Leitlinien für die richtige CNC-Spindelwahl (Luft vs. Wasser)
- Vertrauenswürdige Kundenbewertungen unserer CNC-Router
- 5 Expertentipps für präzises Blechdesign
- 7 Expertentipps zur Auswahl der idealen Werkstatt (Machine Shop)
- Professioneller Leitfaden: Langlebige Formen per 3D-Druck herstellen
- Fortgeschrittenes G65 Makro für präzise Senkbohr-Operationen
- Fortgeschrittenes G65 Makro für präzises internes Helixgewindeschneiden