



Benutzerdefiniertes Fanuc-Makro für präzises Tiefbohren auf Drehmaschinen
Fanuc Tiefbohr-Makro
Positionieren Sie das Werkzeug zuvor entlang der X- und Z-Achsen an der Position, an der ein Bohrzyklus beginnt. Geben Sie Z oder W für die Tiefe eines Lochs, K für die Schnitttiefe pro Zyklus und F für den Schnittvorschub an, um das Loch zu bohren.
Das folgende benutzerdefinierte Makro funktioniert auf Fanuc-CNC-Steuerungen wie FANUC Series 30i/31i/32i-MODEL A
Programmierung
G65 P9100 Z K F
ODER
G65 P9100 W K F
| Parameter | Beschreibung |
|---|---|
| Z | Lochtiefe (absolute Programmierung) |
| W | Lochtiefe (inkrementelle Programmierung) |
| K | Schnittmenge pro Zyklus |
| F | Schnittvorschub |
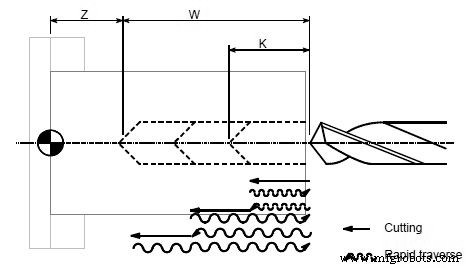
Benutzerdefiniertes Makro
Hauptprogramm
G50 X100.0 Z200.0 ; G00 X0 Z102.0 S1000 M03 ; G65 P9100 Z50.0 K20.0 F0.3 ; G00 X100.0 Z200.0 M05 ; M30
Makroprogramm
O9100; #1=0; (Daten für die Tiefe des aktuellen Lochs löschen.) #2=0; (Daten für die Tiefe des vorherigen Lochs löschen.) IF [#23 NE #0] GOTO 1; (Wenn inkrementelle Programmierung, Sprung zu N1.) IF [#26 EQ #0] GOTO 8; (Wenn weder Z noch W angegeben, tritt ein Fehler auf.) #23=#5002-#26; (Berechnet die Tiefe eines Lochs.) N1 #1=#1+#6; (Berechnet die Tiefe des aktuellen Lochs.) IF [#1 LE #23] GOTO 2; (Prüft, ob das zu bohrende Loch zu tief ist?) #1=#23; (Begrenzt auf die Tiefe des aktuellen Lochs.) N2 G00 W-#2; (Bewegt das Werkzeug zur Tiefe des vorherigen Lochs mit Schnittvorschub.) G01 W- [#1-#2] F#9; (Bohrt das Loch.) G00 W#1; (Bewegt das Werkzeug zum Bohrstartpunkt.) IF [#1 GE #23] GOTO 9; (Prüft, ob Bohren abgeschlossen ist.) #2=#1; (Speichert die Tiefe des aktuellen Lochs.) N9 M99 N8 #3000=1; (KEIN Z ODER U BEFEHL Löst einen Alarm aus.)
Optimierter G75-Zyklus CNC-Drehprogramm für präzises Nuten und Abstechen
Osai GTL Geometrische Programmierung Demo: Fortgeschrittenes High-Level-Beispiel
CNC-Maschine
- Neue Alpha X-Serie Drehmaschinen mit individuellen Steuerungen für überlegene Leistung
- Unübertroffene Stabilität beim Tieflochbohren erreichen
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- G78 Gewindezyklus in der Fanuc Drehprogrammierung verstehen
- Fanuc G84 Hart-Peck-Gewindezyklus – Expertenleitfaden für Tieflochgewinden
- CNC Beispielprogramm: G83 Peckbohren mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen
- Fortgeschrittenes G65 Makro für präzise Senkbohr-Operationen
- Fortgeschrittenes G65 Makro für präzises internes Helixgewindeschneiden
- Eigenen G81 Bohrzyklus mit Fanuc-Makro und G66 Modaler Aufruf erstellen