



Konturzugfräsen in Heidenhain Dialogprogrammierung meistern
Eingereicht von: Brian
Zeichnung/Bild
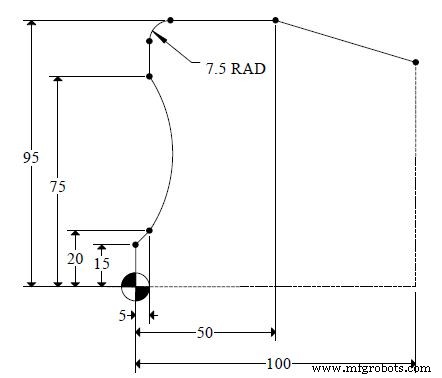
CNC-Programm
0 BEGIN PGM 10121 MM 1 BLK FORM 0.1 Z X0 Y0 Z-40 2 BLK FORM 0.2 X100 Y100 Z0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L Z250 R0 FMAX 7 CYCL DEF 14.0 CONTOUR GEOMETRY 8 CYCL DEF 14.1 CONTOUR LABEL 1 9 CYCL DEF 25.0 CONTOUR TRAIN Q1 = -20 ;FRÄSTIEFE Q3 = 0 ;SEITENÜBERMASS Q5 = 0 ;BEZUGSEBENE Q7 = 250 ;FREIHÖHE Q10 = 5 ;EINSTICHTIEFE Q11 = 100 ;VORSCHUB EINSTICH Q12 = 200 ;VORSCHUB FRÄSEN Q15 = 1 ;GEGENLAUF/AUFLAUF 10 CYCL CALL M3 11 L Z250 R0 FMAX M30 12 LBL 1 13 L X0 Y15 RL 14 L X5 Y20 15 CT X5 Y75 16 L Y95 17 RND R7.5 18 L X50 19 L X100 Y80 20 LBL 0 21 END PGM 10121 MM
Mehrehbenfräsen Übung: Heidenhain Dialogprogrammierung meistern
Optimiertes Insel-Fräsen mit Heidenhain Klartext – CONTOUR GEOM & PILOT DRILL
CNC-Maschine
- Heidenhain TNC Programmiertutorial: Schritt-für-Schritt CNC-Code-Beispiel
- Heidenhain TNC Meistern: Schritt-für-Schritt Fasen-Programmiertutorial
- Heidenhain Flex K CNC-Programmierung meistern – Schritt-für-Schritt Übung
- Heidenhain CNC Dialogprogrammierung Beispiel – Schritt-für-Schritt Anleitung
- Helixfräsen mit Heidenhain Dialogprogrammierung meistern: Praktische Übung
- Heidenhain Klartext: Verschachtelte Labels (LBL) meistern – Schritt-für-Schritt-Übung
- Heidenhain Dialogprogrammierung: Praktisches Unterprogramm-Beispiel
- Wiederholungsfunktionen in Heidenhain Dialogprogrammierung meistern
- Experten-Drehtechniken für Heidenhain CNC-Programmierung
- Heidenhain Dialogprogrammierung: Spiegelbild CNC-Übung