



Optimiertes Insel-Fräsen mit Heidenhain Klartext – CONTOUR GEOM & PILOT DRILL
Eingereicht von: Vikram
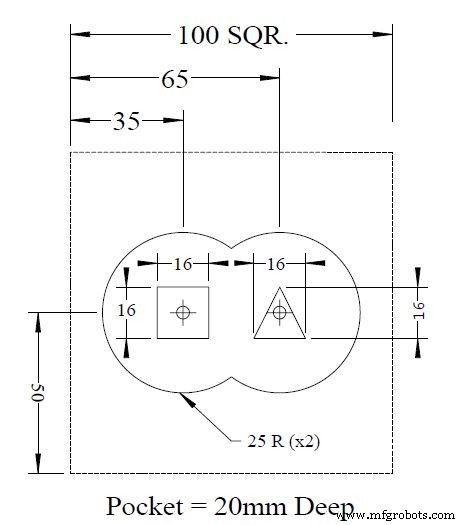
Zeichnung / Werkstück
CNC-Programm (Heidenhain Klartext)
0  BEGIN PGM 10120 MM
1  BLK FORM 0.1 Z X+0 Y+0 Z-40
2  BLK FORM 0.2 X+100 Y+100 Z+0
3  TOOL DEF 1
4  TOOL DEF 2
5  TOOL DEF 3
6  CYCL DEF 14.0 CONTOUR GEOM.
7  CYCL DEF 14.1 CONTOUR LABEL 1/2/3/4/ / /
8  TOOL CALL 1 Z S500
9  L  M6
10 CYCL DEF 15.0 PILOT DRILL
11 CYCL DEF 15.1 SET UP -2 DEPTH -20
12 CYCL DEF 15.2 PECKG -10 F50 ALLOW +1
13 L  X+0 Y+0 R0 FMAX M13
14 L  Z+2 FMAX M99
15 TOOL CALL 2 Z S1000
16 L  M6
17 CYCL DEF 6.0 ROUGH OUT
18 CYCL DEF 6.1 SET UP -2 DEPTH -20
19 CYCL DEF 6.2 PECKG -10 F50 ALLOW +1
20 CYCL DEF 6.3 ANGLE +45 F200
21 L  X+0 Y+0 R0 FMAX M13
22 L  Z+2 FMAX
23 CYCL CALL M
24 TOOL CALL 3 Z S1000
25 L  M6
26 CYCL DEF 16.0 CONTOUR MILLG
27 CYCL DEF 16.1 SET UP -2 DEPTH -20
28 CYCL DEF 16.2 PECKG -20 F50 DR+ F200
29 L  X+0 Y+0 R0 FMAX M3
30 L  Z+2 FMAX
31 CYCL CALL M
32 TOOL CALL 0
33 L  M6
34 L  M30
35 LBL 1
36 L  X+35 Y+25 RL F M
37 CC X+35 Y+50
38 C  X+35 Y+25 DR+
39 LBL 0
40 LBL 2
41 L  X+65 Y+25 RL
42 CC X+65 Y+50
43 C  X+65 Y+25 DR+
44 LBL 0
45 LBL 3
46 L  X+35 Y+42 RL
47 L  X+27
48 L  Y+58
49 L  X+43
50 L  Y+42
51 L  X+35
52 LBL 0
53 LBL 4
54 L  X+65 Y+42 RL
55 L  X+57
56 L  X+65 Y+58
57 L  X+73 Y+42
58 L  X+65
59 LBL 0
60 END PGM 10120 MM
Erläuterung
Das Programm zeigt einen kompletten Workflow für Insel-Fräsen (Island Clearance) mit Heidenhain-Zyklen:
- Konturdefinition (Blöcke 6–7): Vier Inseln (Labels 1–4) werden als Konturgeometrie zusammengefasst.
- Werkzeug 1 – Pilotbohren (Blöcke 8–14): Zyklus 15 (PILOT DRILL) bohrt Zentrierbohrungen an den Inselpositionen (X0/Y0).
M99ruft den Zyklus modal auf. - Werkzeug 2 – Ausfräsen (Rough-Out, Blöcke 15–23): Zyklus 6 (ROUGH OUT) fräst die Inseln im Schruppbetrieb (Winkel 45°, Vorschub 200).
CYCL CALL Mführt den Zyklus an der aktuellen Position aus. - Werkzeug 3 – Konturfräsen (Finish, Blöcke 24–31): Zyklus 16 (CONTOUR MILLG) schlichtet die Konturen mit Radiuskorrektur (
DR+). - Programmende (Blöcke 32–34): Werkzeug abrufen, Spindel aus, Programmende.
Die vier Konturlabels (1–4) definieren die Geometrie der Inseln:
- LBL 1 & 2: Kreise (Mittelpunkt X35/Y50 bzw. X65/Y50, Radius 25) – vollkreisförmig (
DR+). - LBL 3 & 4: Rechteckige Inseln mit definierten Eckpunkten.
Besonderheit: CONTOUR LABEL 1/2/3/4/ / / (Block 7) referenziert bis zu 8 Labels; leere Einträge werden mit / aufgefüllt.
Konturzugfräsen in Heidenhain Dialogprogrammierung meistern
Heidenhain Dialogprogrammierung: Außenstift, Kreistasche & Nut Übungen
CNC-Maschine
- Heidenhain TNC Programmiertutorial: Schritt-für-Schritt CNC-Code-Beispiel
- Heidenhain TNC Meistern: Schritt-für-Schritt Fasen-Programmiertutorial
- Heidenhain Flex K CNC-Programmierung meistern – Schritt-für-Schritt Übung
- Heidenhain CNC Dialogprogrammierung Beispiel – Schritt-für-Schritt Anleitung
- Helixfräsen mit Heidenhain Dialogprogrammierung meistern: Praktische Übung
- Heidenhain Klartext: Verschachtelte Labels (LBL) meistern – Schritt-für-Schritt-Übung
- Heidenhain Dialogprogrammierung: Praktisches Unterprogramm-Beispiel
- Wiederholungsfunktionen in Heidenhain Dialogprogrammierung meistern
- Experten-Drehtechniken für Heidenhain CNC-Programmierung
- Heidenhain Dialogprogrammierung: Spiegelbild CNC-Übung