



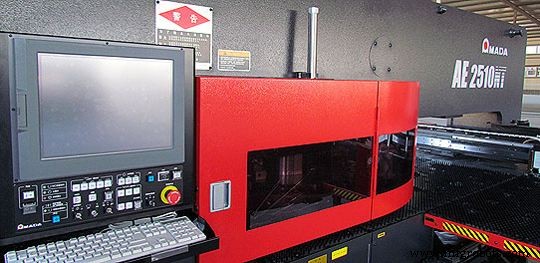
AMADA AE255NT / AE2510NT CNC-Revolverstanze: Umfassender G- & M-Codes-Leitfaden
AMADA AE NT Serie CNC-Revolverstanze G-Codes und M-Codes für CNC-Dreher, die an Amada AE255NT / AE2510NT CNC-Revolverstanzen arbeiten.

G-Codes AMADA CNC-Revolverstanze
| G-Code | Beschreibung |
|---|---|
| G00 | Lineare Interpolation aus |
| G01 | Lineare Interpolation ein |
| G04 | Verweilzeit |
| G06 | Festlegung von Werkstückdicke und Material |
| G20/G21 | Zoll/Metrisch-Wahlfunktion |
| G25 | Automatisches Repositionieren |
| G27 | Automatisches Repositionieren |
| G26 | Lochkreis [BHC] |
| G28 | Linie unter Winkel [LAA] |
| G29 | Bogen [ARC] |
| G36 | Raster-X [GRD-X] |
| G37 | Raster-Y [GRD-Y] |
| G50 | Home-Rückzug |
| G66 | Scherenachweis [SHP] |
| G67 | Quadrat [SQR] |
| G68 | Nibbeln Bogen [NBL-A] |
| G69 | Nibbeln Linie [NBL-L] |
| G70 | Stanzen aus (kein Stanzen) |
| G72 | Musterursprung |
| G73 | Symmetrie (Option) |
| G78 | Stanzen Bogen [PNC-A] |
| G79 | Stanzen Linie [PNC-L] |
| G90 | Absolute Programmierung |
| G91 | Inkrementelle Programmierung |
| G92 | Koordinatensystem festlegen |
| G93 | Versatz-1 [OFS-1] |
| G94 | Versatz-2 [OFS-2] |
M-Codes AMADA CNC-Revolverstanze
| M-Code | Funktion |
|---|---|
| M00 | Programmstopp |
| M01 | Optionaler Stopp |
| M02 | Programmende |
| M08 | Beginn Stanzfertigmeldung Verzögerung |
| M09 | Ende Stanzfertigmeldung Verzögerung |
| M10 | Werkstück spannen und lösen |
| M11 | Werkstück spannen und freigeben |
| M12 | Nibbelmuster |
| M13 | Pressmodus aus |
| M30 | Bandende |
| M31 | Hinterer Werkzeughalter und Kassettenzylinder senken |
| M32 | Seitentischlager senken |
| M33 | Ladebefehl |
| M34 | Entladebefehl |
| M35 | Auftragssuche Ende |
| M36 | Entladevorbereitungsbefehl |
| M37 | Vorletztes Werkstücksignal |
| M38 | Auftragsende-Signal |
| M39 | Gesamtauftragsende-Signal |
| M80 | Werkstückrutsche öffnen |
| M81 | Werkstückrutsche schließen |
| M96 | Unterprogramm-Rückruf-Befehl |
| M97 | Unterprogramm-Ende-Befehl |
| M120 | Schonmodus ein |
| M121 | Schonmodus aus |
| M500 | Stanzmuster (stanzen ohne Scherwinkel) |
| M501 | Stanzmuster (stanzen mit Scherwinkel) |
| M502 bis M505 M570 bis M575 | Ausstoßmuster |
| M506 bis M509 | Schlitzmuster |
| M510 bis M559 M800 bis M999 | Umformmuster |
| M560 bis M569 | Markiermuster |
| M681 bis M683 | Stanzgeschwindigkeit |
| M686 | Stanzgeschwindigkeitsbefehl aus |
| M687 | Standby-Positionskompensation aus (für Umformmuster) |
| M690 | Pressluftstoß |
| M691 | Pressluftstoß aus |
| M692 | Pressen heben |
| M693 | Pressen heben aus |
| M696 | NEX-Werkzeug Stanzmodus ein |
| M697 | NEX-Werkzeug Stanzmodus aus |
Vollständige G- & M-Codes für Andron Andronic 2060 CNC-Steuerung
CNC-Programmierkenntnisse testen: Lückenfüll-Challenge für Dreher
CNC-Maschine
- G- und M-Codes meistern: Umfassender Leitfaden zur CNC-Programmierung
- Die Entwicklung des Revolverstanzens: Von den 1950ern zur modernen Produktion
- Revolverstanzen verstehen: Funktionsweise und Einsatzbereiche
- CNC-Stanzen erklärt: Wie computergesteuerte Maschinen Blech formen
- Essenzielle Strategien zur Lebensdauerverlängerung von Stanzpressen & Stanzwerkzeugen
- Automatische Stanzpressen: Funktion, Eigenschaften und Vorteile
- Centroid M-Codes für CNC-Drehmaschinen (T-Serie) – Vollständige Referenz
- Umfassender Leitfaden zu CNC G- & M-Codes für Fräsen & Drehen
- M-Code-Meisterschaft: CNC-Programmierquiz
- G-Codes meistern: CNC-Programmierquiz