



GTCNC-150iT-II CNC-Drehmaschine: Umfassender G-Code & M-Code Leitfaden
GTCNC-150iT-II G-Codes M-Codes
GREAT-150iT-II oder GTCNC-150iT-II G-Codes M-Codes für CNC-Drehmaschine.
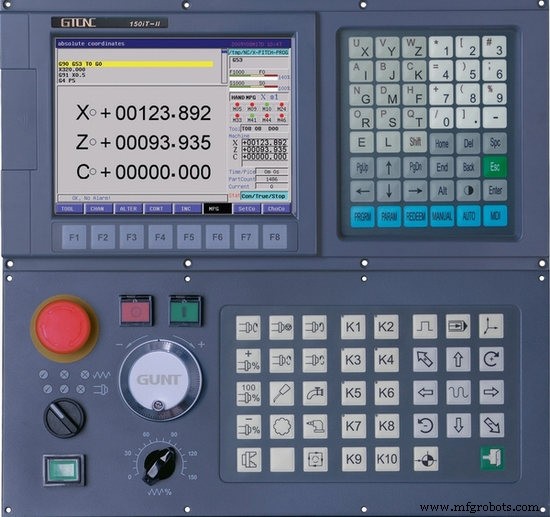
G-Codes
| G-Code | Beschreibung |
|---|---|
| G00 | Schnellpositionierung |
| G01 | Lineare Interpolation |
| G02 | Schraubeninterpolation CW |
| G03 | Schraubeninterpolation CCW |
| G33 | Gewindeschneiden |
| G04 | Wartezeit (Dwell) |
| G17 | X-Y Ebene |
| G18 | Z-X Ebene |
| G19 | Y-Z Ebene |
| G20 | Zoll-Format Eingabe |
| G21 | Metrisches Format Eingabe |
| G28/G281/G282/G283 | Rückkehr zum ersten Referenzpunkt |
| G30/G301/G302/G303 | Rückkehr zum 2., 3., 4. Referenzpunkt |
| G26 | ZXY-Achse Rückkehr zum Programmnullpunkt |
| G261 | X-Achse Rückkehr zum Programmnullpunkt |
| G262 | Y-Achse Rückkehr zum Programmnullpunkt |
| G263 | Z-Achse Rückkehr zum Programmnullpunkt |
| G40 | Werkzeugradiuskompensation aufheben |
| G41 | Schneidenradiuskompensation, links |
| G42 | Schneidenradiuskompensation, rechts |
| G52 | Lokales Koordinatensystem setzen |
| G53 | Maschinencoordinaten wählen |
| G54 | Werkstückkoordinatensystem 1 wählen |
| G55 | Werkstückkoordinatensystem 2 wählen |
| G56 | Werkstückkoordinatensystem 3 wählen |
| G57 | Werkstückkoordinatensystem 4 wählen |
| G58 | Werkstückkoordinatensystem 5 wählen |
| G59 | Werkstückkoordinatensystem 6 wählen |
| G60 | Genaues Positionieren |
| G64 | Kontinuierlicher Bahnverarbeitungsmodus |
| G74 | Gewindeschneiden CCW |
| G84 | Gewindeschneiden CW |
| G77 | Zylindrisches/konisches Innen-/Außendurchmesser-Schneiden Festzyklus |
| G78 | Gewindeschneiden Festzyklus |
| G79 | Stirnflächenschneiden Zyklus |
| G70 | Fertigdrehen |
| G71 | Zylindrisches Schruppdrehen Mehrfachzyklus |
| G72 | Stirnflächen-Schruppdrehen Mehrfachzyklus |
| G173 | Mehrfachmodus Kontur-Schruppdrehen Mehrfachzyklus |
| G174 | Stirnflächen-Pickbohren Mehrfachzyklus |
| G175 | Innen-/Außendurchmesser Bohren/Nuten Mehrfachzyklus |
| G176 | Gewindeschneiden Mehrfachzyklus |
| G90 | Absolutprogrammierung |
| G91 | Inkrementelle Programmierung |
| G92 | Werkstückkoordinatensystem setzen |
| G94 | Vorschub pro Minute Modus |
| G95 | Vorschub pro Umdrehung Modus |
| G96 | Konstante Schnittgeschwindigkeit Modus |
| G97 | Konstante Schnittgeschwindigkeit Modus aufheben |
| G22 | Programmzyklus |
| G800 | Programmzyklus aufheben |
| G65 | Nicht-modaler Makroprogrammaufruf |
| G66 | Modaler Makroprogrammaufruf |
| G67 | Makroprogrammaufruf abbrechen |
M-Codes
| M-Code | Beschreibung |
|---|---|
| M02 | Programmende, Automatiklauf stoppen (Standard ist M02) |
| M30 | Programmende, Spindel und Kühlung ausschalten |
| M00 | Programmpause, „Start“ drücken zum Fortfahren |
| M20 | Programmende, wiederholte Ausführung laut Parameter, für CNC-Test |
| M98 | Unterprogrammaufruf |
| M99 | Unterprogrammende |
| M97 | Programmsprung |
| M03 | Spindel CW |
| M04 | Spindel CCW |
| M05 | Spindelstopp |
| M08 | Kühlung EIN |
| M09 | Kühlung AUS |
| M10 | Spannfutter spannen |
| M11 | Spannfutter lösen |
| M24 | Blasen EIN |
| M25 | Blasen AUS |
| M32 | Schmierung EIN |
| M33 | Schmierung AUS |
| M41 | Benutzerdefiniert EIN |
| M42 | Benutzerdefiniert AUS |
| M43 | Benutzerdefiniert EIN |
| M44 | Benutzerdefiniert AUS |
| M45 | Benutzerdefiniert EIN |
| M46 | Benutzerdefiniert AUS |
| M47 | Benutzerdefiniert EIN |
| M48 | Benutzerdefiniert AUS |
| M49 | Benutzerdefiniert EIN |
| M50 | Benutzerdefiniert AUS |
| M51 | Benutzerdefiniert EIN (PLC Standard Mitte vorwärts) |
| M52 | Benutzerdefiniert AUS |
| M53 | Benutzerdefiniert EIN (PLC Standard Mitte rückwärts) |
| M54 | Benutzerdefiniert AUS |
| M55 | Benutzerdefiniert EIN |
| M56 | Benutzerdefiniert AUS |
| M57 | Benutzerdefiniert EIN |
| M58 | Benutzerdefiniert AUS |
| M61 | Spindel Hochgangschaltung (erste) |
| M62 | Spindel Niedriggangschaltung (zweite) |
| M63 | Spindel Gangschaltung (dritte) |
| M64 | Spindel Gangschaltung (vierte) |
| M88 | Benutzerdefiniert (Programmausführung durch Steuerung der Selbstdefinition realisieren) |
| M89 | Benutzerdefiniert (Programmausführung durch Steuerung der Selbstdefinition realisieren) |
| M317 | X-Achse Maschinenkoordinaten löschen |
| M318 | Y-Achse Maschinenkoordinaten löschen |
| M319 | Z-Achse Maschinenkoordinaten löschen |
| M320 | Alle Achsen Maschinenkoordinaten löschen einschließlich X,Y(C),Z,A,B |
CNC-Maschinensperre: Genaues Programmtesten ohne Fertigung
Umfassende G-Code- & M-Code-Referenz für die GTCNC-60TT CNC-Drehmaschine
CNC-Maschine
- C-Programmstruktur verstehen: Einsteiger-Guide
- CNC M-Codes meistern: Umfassende Einführung
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- CNC-Programmblöcke verstehen: Umfassender Leitfaden
- CNC-Programmierung meistern: Einsteigerleitfaden für Fanuc-Steuerungen
- Vollständiger Leitfaden zu Haas Fräsen M-Codes: Funktionen, Einstellungen & Anwendung
- Tormach CNC M-Codes: Kompletter Leitfaden zu M0–M9 Funktionen
- Spindel-Aufwärmverfahren für optimale Leistung
- Umfassender Leitfaden zu Mach3 M-Codes für CNC-Bearbeitung
- M-Code-Meisterschaft: CNC-Programmierquiz