



GTCNC-150iM-II CNC-Fräsmaschine: Vollständiges G- & M-Code-Programmierhandbuch
GTCNC-150iM-II G-Codes und M-Codes
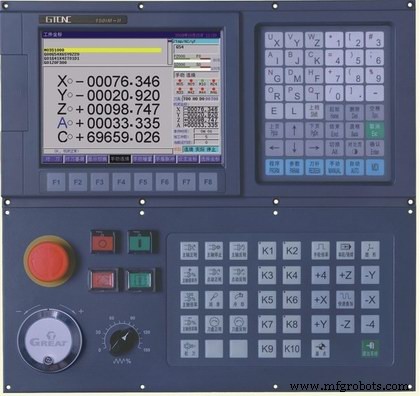
GREAT-150iM-II bzw. GTCNC-150iM-II G-Codes und M-Codes für Fräsmaschinen & Bearbeitungszentren.
G-Codes
| G-Code | Beschreibung |
|---|---|
| G00 | Schnellpositionierung |
| G01 | Lineare Interpolation |
| G02 | Kreisbogen-/Schraubeninterpolation im Uhrzeigersinn (CW) |
| G03 | Kreisbogen-/Schraubeninterpolation gegen Uhrzeigersinn (CCW) |
| G33 | Gewindeschneiden |
| G04 | Wartezeit (Dwell) |
| G15 | Polarkoordinaten-Befehl abbrechen |
| G16 | Polarkoordinaten-Befehl |
| G17 | X-Y-Ebene wählen |
| G18 | Z-X-Ebene wählen |
| G20 | Zoll-Eingabe (engl. System) |
| G21 | Millimeter-Eingabe (metr. System) |
| G28/G281/G282/G283 | Rückkehr zum 1. Referenzpunkt |
| G30/G301/G302/G303 | Rückkehr zum 2., 3., 4. Referenzpunkt |
| G26 | Z-, X-, Y-Achse Rückkehr zum Programm-Nullpunkt |
| G261 | X-Achse Rückkehr zum Programm-Nullpunkt |
| G262 | Y-Achse Rückkehr zum Programm-Nullpunkt |
| G263 | Z-Achse Rückkehr zum Programm-Nullpunkt |
| G40 | Werkzeugradiuskompensation aus |
| G41 | Werkzeugradiuskompensation links |
| G42 | Werkzeugradiuskompensation rechts |
| G43 | Werkzeuglängenkompensation positiv |
| G44 | Werkzeuglängenkompensation negativ |
| G45 | Werkzeugversatzwert erhöhen |
| G46 | Werkzeugversatzwert verringern |
| G47 | Erhöhung um das Doppelte des Werkzeugversatzwertes |
| G48 | Verringerung um das Doppelte des Werkzeugversatzwertes |
| G49 | Werkzeuglängenkompensation aufheben |
| G37 | Skalierung aufheben |
| G36 | Skalierung aktivieren |
| G12 | Programmierbares Spiegeln aufheben |
| G11 | Programmierbares Spiegeln aktivieren: symmetrische Bearbeitung realisieren |
| G52 | Lokales Koordinatensystem |
| G53 | Maschinenkoordinatensystem |
| G54 | Werkstückkoordinatensystem 1 |
| G55 | Werkstückkoordinatensystem 2 |
| G56 | Werkstückkoordinatensystem 3 |
| G57 | Werkstückkoordinatensystem 4 |
| G58 | Werkstückkoordinatensystem 5 |
| G59 | Werkstückkoordinatensystem 6 |
| G60 | Exakte Positionierung |
| G64 | Konturfolgemodus |
| G68 | Koordinatendrehung |
| G69 | Koordinatendrehung aufheben |
| G73 | Tieflochbohrzyklus |
| G74 | Gewindebohrzyklus gegen Uhrzeigersinn (CCW) |
| G76 | Feinbohrzyklus |
| G80 | Festzyklus abbrechen / externe Bedienfunktion abbrechen |
| G81 | Bohrzyklus |
| G82 | Bohrzyklus mit Spanbrechen / Aufbohrzyklus |
| G83 | Tieflochbohrzyklus mit Spanbrechen |
| G84 | Gewindebohrzyklus im Uhrzeigersinn (CW) |
| G85 | Bohrzyklus |
| G86 | Bohrzyklus |
| G87 | Bohrzyklus |
| G89 | Bohrzyklus |
| G90 | Absolutprogrammierung |
| G91 | Inkrementelle Programmierung |
| G92 | Werkstückkoordinaten setzen oder max. Spindeldrehzahl begrenzen |
| G94 | Vorschub pro Minute |
| G95 | Vorschub pro Umdrehung |
| G98 | Festzyklus-Rückkehr zum Startpunkt: für letztes Bohren |
| G99 | Festzyklus-Rückkehr zum R-Punkt: für erstes Bohren |
| G22 | Programmschleifen-Befehl |
| G800 | Programmschleifen-Befehl abbrechen |
| G65 | Nicht-modal Makroprogramm-Aufruf |
| G66 | Modaler Makroprogramm-Aufruf |
| G67 | Modalen Makroprogramm-Aufruf abbrechen |
| G180–G189 | Benutzerdefinierte Makroprogramme |
M-Codes
| M-Code | Beschreibung |
|---|---|
| M02 | Programmende, Automatikstopp (Standard M02) |
| M30 | Programmende, Spindel und Kühlmittel aus |
| M00 | Programmstopp, „Start“ drücken zum Fortfahren |
| M20 | Programmende, wiederholte Ausführung laut Parameter (Testbetrieb) |
| M98 | Unterprogrammaufruf |
| M99 | Unterprogrammende |
| M97 | Programmsprung |
| M03 | Spindel CW |
| M04 | Spindel CCW |
| M05 | Spindelstopp |
| M06/M16 | Werkzeugwechsel |
| M08 | Kühlmittel ein |
| M09 | Kühlmittel aus |
| M10 | Werkzeug spannen |
| M11 | Werkzeug lösen |
| M24 | Absblasen aus |
| M25 | Absblasen ein |
| M32 | Schmierung ein |
| M33 | Schmierung aus |
| M41 | Benutzerdefiniert ein |
| M42 | Benutzerdefiniert aus |
| M43 | Benutzerdefiniert ein |
| M44 | Benutzerdefiniert aus |
| M45 | Benutzerdefiniert ein |
| M46 | Benutzerdefiniert aus |
| M47 | Benutzerdefiniert ein |
| M48 | Benutzerdefiniert aus |
| M49 | Benutzerdefiniert ein |
| M50 | Benutzerdefiniert aus |
| M51 | Benutzerdefiniert ein |
| M52 | Benutzerdefiniert aus |
| M53 | Benutzerdefiniert ein |
| M54 | Benutzerdefiniert aus |
| M55 | Benutzerdefiniert ein |
| M56 | Benutzerdefiniert aus |
| M57 | Benutzerdefiniert ein |
| M58 | Benutzerdefiniert aus |
| M61 | Spindel Gang 1 (hoch) |
| M62 | Spindel Gang 2 (niedrig) |
| M63 | Spindel 3. Gang |
| M64 | Spindel 4. Gang |
| M317 | Maschinenkoordinaten X-Achse nullen |
| M318 | Maschinenkoordinaten Y-Achse nullen |
| M319 | Maschinenkoordinaten Z-Achse nullen |
| M320 | Alle Maschinenkoordinaten (X,Y(C),Z,A,B) nullen |
Programmbefehle
| Befehl | Beschreibung |
|---|---|
| Dateinummer | % |
| Satznummer | N |
| Vorbereitende Funktion | G |
| Hilfsfunktion | M |
| Werkzeugwahl | T |
| Werkzeugkompensation | H D |
| Spindelfunktion | S SP |
| Schnittgeschwindigkeit | F |
| Koordinatenzeichen | X Y Z A |
| Mittelpunktkoordinaten | I J K |
| Schrittlänge | R |
| Verzögerungszeit | P |
| Programmeinstieg | P |
| Wiederholzahl | L |
Umfassende G-Code- & M-Code-Referenz für die GTCNC-60TT CNC-Drehmaschine
Kreistaschenfräsen meistern mit dem Sinumerik POCKET2-Zyklus
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- Sinumerik L93 Nutenzyklus: CNC-Beispielprogramm für Nutenbearbeitung
- Sinumerik CYCLE82 Bohr- & Senkbohrzyklus meistern: Schritt-für-Schritt Beispiel
- Umfassender Leitfaden zu Mach3 M-Codes für CNC-Bearbeitung