



CNC-Programmblöcke verstehen: Umfassender Leitfaden
Dieser Artikel richtet sich nicht nur an Einsteiger-CNC-Fachkräfte, andere können ihn als Auffrischung ihrer CNC-Programmierkenntnisse lesen.
Beim Betrachten eines CNC-Programms an einer CNC-Maschine – ob CNC-Drehmaschine, CNC-Fräse, CNC-Schleifmaschine – sehen Sie eines gemeinsam: CNC-Programmblöcke.
CNC-Programmblöcke
Jedes CNC-Programm ist eine Folge vieler CNC-Programmblöcke, die zusammen ein vollständiges Werkzeugweg für ein oder mehrere Werkzeuge bilden.
Dieser Werkzeugweg sagt der CNC-Maschine, wie ein CNC-Fachkraft sein Bauteil bearbeiten möchte.
Jeder einzelne CNC-Programmblock fügt einem CNC-Programm nützliche Informationen hinzu, ändert oder modifiziert sie.
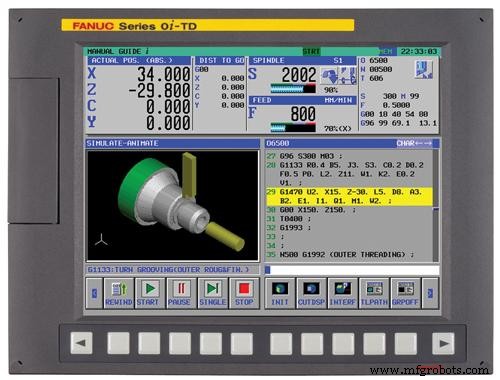
Fanuc CNC Control
Struktur eines CNC-Programmblocks
Ein CNC-Programmblock wird normalerweise so geschrieben:
N50 G01 X100 Y-50.02 F100 M08
Wie Sie im obigen CNC-Programmblock sehen, sind dies sechs Wörter, durch Leerzeichen getrennt.
Jedes Wort ist eine Gruppe alphanumerischer Zeichen,
jedes Wort wird von einem Buchstaben eingeleitet (wie oben N, G, X, Y, F, M),
und der verbleibende Teil besteht aus einem vorzeichenbehafteten/vorzeichenlosen numerischen Wert (wie oben 50, 01, 100, –50.02, 100, 08).
CNC-Programmierbefehle
Jedes dieser Wörter hat einen sehr wichtigen Wert in der CNC-Programmierung.
Sie können diese Wörter als Befehle oder Anweisungen betrachten – es gibt viele Befehle,
einige sind Standard und in CNC-Programmen für jede CNC-Maschinensteuerung üblich.
Andere sind maschinen- und steuerungsabhängig und variieren von Steuerung zu Steuerung.
Aber das Wesentliche ist: Ein CNC-Fachkraft muss mindestens einige der weit verbreiteten CNC-Programmbefehle kennen/verstehen.
N50 G01 X100 Y-50.02 F100 M08
(dies ist derselbe CNC-Programmcode wie oben)
Sequenznummern N in CNC-Programmblöcken
N50 – ist die Sequenznummer. In der realen Welt sehen Sie viele Listen mit Seriennummern – warum? Sie erleichtern Sortieren, Suchen usw.
Genauso erhält jeder CNC-Programmblock eine Seriennummer, um das Suchen und Anordnen von CNC-Programmblöcken zu erleichtern.
Sie (CNC-Fachkräfte) sind nicht verpflichtet, sie zu verwenden – Sie können CNC-Programme auch ohne Sequenznummern (N) schreiben.
Aber CNC-Programmblock-Sequenznummern (N) erleichtern das Leben, denn beim Erlernen der CNC-Festzyklusprogrammierung werden Sie sehen, dass wir ohne Sequenznummern gar nicht programmieren können (oder zumindest ein oder zwei Blöcke wie G71, G72 nummerieren müssen).
G-Code-Programmierung
Das nächste Wort ist G01.
Jedes CNC-Programmwort, das mit führendem G beginnt, heißt G-Code.
G-Codes sind weit verbreitet/verstanden – CNC-Fachkräfte können nicht einmal träumen, ohne G-Codes zu programmieren (neueste CNC-Steuerungen bieten andere Programmierwege, bieten aber immer noch konventionellen G-Code-Stil an).
Jeder G-Code hat eine so umfangreiche Funktionalität und Operationsfolge, dass jeder G-Code ein eigenes vollständiges Tutorial verdient.
Viele sind bereits kurz mit Programmcodes erklärt, die ihre Verwendung im CNC-Programm zeigen.
G01 ist der G-Code für Lineare Interpolation – Sie möchten, dass das CNC-Maschinenwerkzeug mit gesteuertem Vorschub zu einer bestimmten Position fährt (siehe unten Werkzeugvorschub), da Sie die spezifische Position und Vorschubmenge angeben müssen.
Positionierung
N50 G01 X100 Y-50.02 F100 M08
(dies ist derselbe CNC-Programmcode wie oben)
Nach G01 sehen Sie X100.
X bezeichnet eine Achse der CNC-Maschine.
CNC-Drehmaschinen haben normalerweise zwei Achsen X und Z.
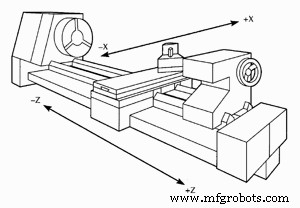
CNC Lathe Machine Axis X, Z
CNC-Fräsmaschinen haben normalerweise drei Achsen X, Y, Z.
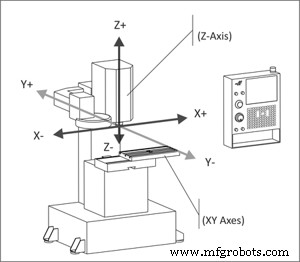
CNC Mill Axis X Y Z
X100 bedeutet, Sie wollen das Werkzeug 100 (mm oder inch, einstellbar per G-Code) in X-Richtung bewegen.
Dann folgt Y-50.02 – die Maschine soll das Werkzeug auf –50,02 (mm oder inch) in Y-Richtung bewegen.
Werkzeugvorschub
F100 – hier steht F für Vorschub. Jeder Bewegungsbefehl erfordert einen Vorschubwert, damit das Werkzeug mit diesem Vorschub zur angegebenen Position bewegt wird.
Vorschub wird entweder als Vorschub pro Minute oder Vorschub pro Umdrehung angegeben.
M-Code in der CNC-Programmierung
M08 – hier steht M für M-Code (Nebenfunktionen).
Man könnte M-Codes als Maschinen-Codes betrachten, da sie meist das Verhalten der CNC-Maschine steuern.
Es gibt viele M-Codes, einige in jeder CNC-Maschinensteuerung wie M08 – Code zum Einschalten des Kühlmittels (Kühlmittel EIN), Spindel drehen mit M03 oder M04, Spindel stoppen mit M05.
CNC-Maschine
- 6 bewährte Taktiken zur Schärfung der CNC-Programmeffizienz
- CNC Optional Block Skip (/): Programmblöcke gezielt ausblenden für präzise Steuerung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- CNC M-Code M00 verstehen: Programmablauf sicher anhalten
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- CNC-Programmierung meistern: Einsteigerleitfaden für Fanuc-Steuerungen
- Kommentare in Anilam CNC-Programmen verwenden