



Tony Fannings Fünf-Achsen-Automatisierungs-Blueprint: Exzellenz bei Flex-Cell
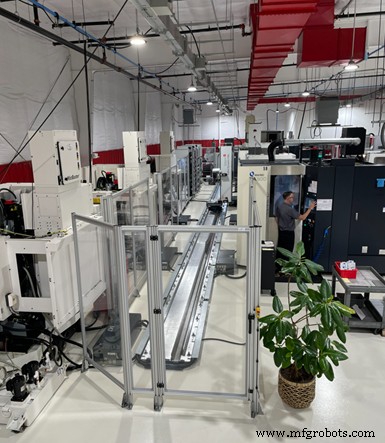
Der Erowa Linear ERD-150L ist eine zentrale Investition in Flex-Cells Lancaster, Pennsylvania Anlage, die automatisiertes Palettenladen für bis zu 12 Fünf-Achsen-Maschinen mit 150 kg Kapazität ermöglicht. Aktuell bedient er neun Fünf-Achsen- und zwei Drei-Achsen-Maschinen.
Automatisierung, fortschrittliches Werkzeug, kundenspezifische Spannvorrichtungen, Inspektion, qualifiziertes Personal, standardisierte Prozesse und kontinuierliche Reinvestition in Technologie sind die Säulen von Flex-Cells Erfolg.
Ein kürzlicher Rundgang durch Flex-Cell Precision Inc. beleuchtete diese fundamentalen Elemente, die Tony Fannings fortschrittliche Fünf-Achsen-Bearbeitungsoperationen antreiben.
1991 in Long Island, New York gegründet, baute Fanning das Unternehmen auf unkonventionellen Prozessverbesserungen und der Einführung modernster automatisierter Werkzeugmaschinen auf.
Schwerpunktinhalte
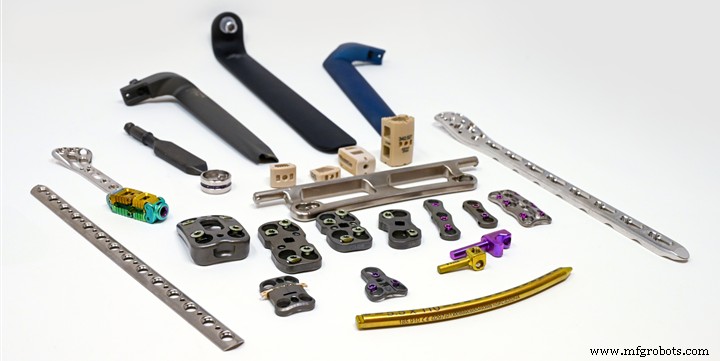
Zunächst war Flex-Cells Portfolio von Luft- und Raumfahrt sowie Verteidigung dominiert, heute entfallen 70 % der Produktion auf den Medizinsektor. Quelle: Flex-Cell
Der Betrieb beherbergt nun rund 50 CNC-Maschinen – Drei- und Fünf-Achsen-VMCs, Schweizer Drehmaschinen, Dreh-Fräszentren, Drahterodieren und Wasserstrahlschneiden – sowie Lasermarkierung und Leichtmontage. Mit 60 Mitarbeitern bietet die neu erweiterte 41.500 sq ft Anlage eine helle, saubere und einladende Umgebung.
„Flex-Cell bediente anfangs primär Luft- und Raumfahrt sowie Verteidigung“, erklärt Steve Fanning, Tonys Sohn und Betriebsleiter. „Aber wir übernahmen Ende der 2000er Jahre Medizinarbeit, und das passte perfekt zu uns.“
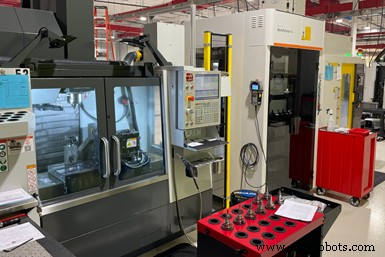
Das WorkPartner 1+ System von System 3R verbindet nahtlos Haas Automation und FANUC Maschinen zur Automatisierung von Palettenbe- und -entladung.
Medizinische Komponenten wie Wirbelsäulenimplanten machen jetzt über die Hälfte der Ausgabe aus. Der Betrieb hält ITAR, FDA, ISO 9001:2015, ISO 13485:2016 und AS9100D Zertifizierungen und arbeitet auf CMMC Level 2 mit SPRS-Score 110 hin.
„Es gibt ein definitives Vertrauen, das Kunden spüren, wenn sie einen Auftrag bei uns platzieren“, sagt Fanning. „Ein großer Teil davon ist, weil unser Personal Fertigbarkeitsprobleme identifizieren kann, die das Designteam des Kunden vielleicht übersehen hat, und diese in der Vertragsprüfung und Programmierung korrigieren, bevor es auf den Shopfloor kommt.“
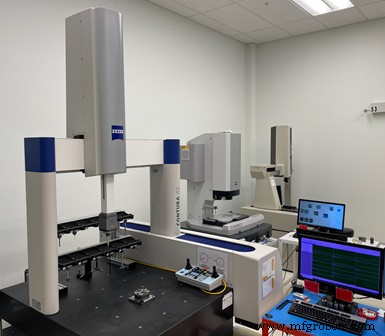
Erowa Nullpunkt-Palettsysteme, gepaart mit Flex-Cells proprietären Teilespannvorrichtungen, ermöglichen schnelles, reproduzierbares Rüsten an Werkzeugmaschinen und dem Zeiss Contura G2 KMG. Bediener können Inspektionsprogramme mit einem Klick starten, auch ohne KMG-Expertise.
Während Standardisierung ein Kernprinzip bleibt, wählt Flex-Cell strategisch Maschinenmarken – DMG MORI, FANUC, Haas, Hermle, Kitamura, Makino – passend zu Material, Größe, Komplexität und Präzisionsanforderungen.
Spanntechnik ist zentral für Fünf-Achsen-Automatisierung. Die Erowa Nullpunktsysteme des Betriebs, ergänzt durch kundenspezifische Spannbacken, integrieren sich mit dem Zeiss KMG für schnelles, reproduzierbares Positionieren. Inspektionsprogramme erlauben Bedienern, Teile unmittelbar nach Einbau zu verifizieren.
Mit 25 automatisierten Fräsmaschinen verfügen alle Fünf-Achsen-Einheiten über Maschinenbelade-Roboter. Palettenladelösungen von Erowa, System 3R und Universal Robots Cobots treiben den Betrieb an. Der ERD-150L mit 150 kg Kapazität unterstützt derzeit sieben Fünf-Achsen- und zwei Drei-Achsen-Maschinen, mit Skalierbarkeit auf 12.
Der Betrieb läuft zwei 10-Stunden-Schichten Montag bis Donnerstag. Mitarbeiter erhalten Automatisierungsboni für Überstunden, Wochenend-Palettenladen, Werkzeugwechsel, Inspektionen und verwandte Aufgaben.
Für ca. 90 % der Fräsaufträge nutzt Flex-Cell Rego-Fix powRgrip, mit Werkzeughaltern, Spannzangen und automatischem Spannen, das sekundenschnelle Werkzeugwechsel und einen Gesamtsystem-Rundlauf ≤ 3 µm bei 3 × D ermöglicht.
Zusätzliche Investitionen umfassen Zoller Venturion 450 Voreinstellgeräte für Offline-Werkzeugmessung, hauseigenes Titan Typ II oder Typ III Eloxieren und Ultraschallreinigung via Crest Roboterkonsole mit beheiztem Vakuumtrocknen.
Während Technologie Effizienz treibt, bleibt qualifiziertes Personal entscheidend. CAM-Programmierer designen Teile mit Automatisierung im Blick, balancieren Zykluszeitreduzierung gegen Werkzeugstandzeit, um Stillstand zu vermeiden. Bediener erhalten Schulung zum Offset-Anpassen und Echtzeit-Entscheidungen, was ihnen ermöglicht, mehrere Maschinen zu bedienen und Produktivität zu maximieren.
Industrielle Ausrüstung
- Top 5 Metall-Drehbänke für die Heimwerkstatt 2026
- PSI, PSIA, PSIG verstehen: Wichtige Unterschiede erklärt
- Additive vs. Subtraktive Fertigung: Unterschiede & Warum 3D-Druck wächst
- CTX 410 & 510: Universal-Drehmaschinen der nächsten Generation
- Site Planning: Innen- & Außenraumgestaltung strategisch meistern
- Teilenummer (Part Number): Rolle in Lagerverwaltung und Vertrieb
- Strangwalzwerk (Strip Mill): Revolution der Stahlbandproduktion
- 7 wesentliche Sicherheitsrichtlinien für Offshore-Rig-Arbeiter
- Vertikale Revolverdrehmaschinen – Präzisionsdrehmaschinen für höchste Ansprüche
- Das richtige Laserschneidsystem für maximalen ROI und Präzision auswählen