



Produktivität in Schweißbereichen maximieren mit Lean-Roboterzellen
Nach den Prinzipien der Lean-Fertigung konzipiert, um Verschwendung zu reduzieren und Arbeitsabläufe zu verbessern, können robotergestützte Lichtbogenschweißzellen Genauigkeit, Zuverlässigkeit, Vielseitigkeit und Geschwindigkeit für viele industrielle Anwendungen in diversen Branchen bieten. Während einige Hersteller argumentieren würden, die effizienteste Roboterzelle am Markt sei die mit dem kleinsten Footprint, gibt es andere Faktoren zu berücksichtigen. Was ist also die effizienteste Nutzung wertvoller Fabrikfläche?
Um über einen bestimmten Amortisationszeitraum maximalen Return on Investment (ROI) zu erzielen, ist es zwingend, die effizienteste Zelle für eine gegebene Anwendung und Bauteiltyp zu nutzen. Aktuelle Einkaufstrends deuten darauf hin, dass der Kauf einer größeren Roboterzelle mit zusätzlichen Robotern eine produktivere Lösung für ein Unternehmen sein kann, um Durchsatz zu steigern und Produktqualität zu verbessern – und dabei Fachkräftemangel zu lindern und Kundenanforderungen zu erfüllen.
Während viele asiatische Hersteller eine Roboterzelle mit kleinem Footprint als optimal propagieren, waren US-Unternehmen generell weniger besorgt um Fabrikfläche. Diese Mentalität ändert sich jedoch, da Hersteller Initiativen für gesteigerte Produktivität verfolgen. Yaskawa bietet eine Vielzahl standardisierter Schweißzellen, die Teil der ArcWorld®-Serie sind. Diese Zellen können sechs Faktoren veranschaulichen, die zur Flächenproduktivität beitragen. Diese Faktoren helfen wiederum, aktuelle Einkaufstrends zu erklären und den treibenden Motivator für mehr Produktivität aus Fabrikfläche zu bewerten.
Sechs Schlüsselfaktoren:
Die Antwort auf Zelleneffizienz mag im Vergleich bestimmter Faktoren und der Überprüfung einfacher Quotienten liegen. Um Roboterzellen-Produktivität zu bewerten, sollten Hersteller Folgendes berücksichtigen:
- Bauteilfläche
Die Bauteilfläche ist schlicht der Platz, der zur Unterstützung eines Produkts benötigt wird. Beispielsweise hat ein Automobil-Sitzzulieferer offensichtliche Größenunterschiede zwischen Liegebeschlägen, Vordersitzen und 60/40 geteilten Rücksitzrahmen für die Vormontage. Genügend Bauteilfläche für effektive und effiziente Qualitätsproduktion mit Werkzeugen ist entscheidend. Auch die Positionierung der Teile ist ein Faktor. Benötigt das Teil eine Neorientierung, braucht es ein größeres dreidimensionales Volumen. - Zellenfläche
Dies bezieht sich auf die Größe des gesamten Zellen-Footprints, also wie viel Fabrikfläche das Robotersystem einnimmt. Hersteller mögen kleinere Zellen als effizientere Flächennutzung betrachten. Zwar ist der Footprint der Zelle ein berechtigter Aspekt, aber die Wahl eines Robotersystems allein basierend auf dem Footprint ist nicht ideal. Ebenso sollten Ein-Stationen-Zellen als Paar bewertet werden, wenn man sie mit Zweistationen-Zellen vergleicht. - Sicherheitsbereich
Ein offener Bereich, den ein Bediener während des Positionierer-Indexierens verlassen muss, um Sicherheitsvorschriften einzuhalten, wird als Sicherheitsbereich bezeichnet. Einige Hersteller passen eine Roboterzelle mit Rolltoren an, um den Sicherheitsbereich zu minimieren. Das Aufhängen von Teilebehältern für Kleinteile in diesem Bereich hilft, diesen Raum zu nutzen und die Ergonomie zu verbessern. - Bediener-/Teilelagerbereich
Der Bedienerbereich ist der Raum, in dem der Bediener Teile in die Zellenwerkzeuge greift oder ablegt. Zellen mit Sicherheitsbereich können einen Bediener mit Teilelager einengen, was eine Ein-Stationen-Zelle mit breiterem Gang erfordert. Ein-Stationen-Zellen werden manchmal gegenüberliegend platziert, sodass der Bediener die eine belädt und dann die Zelle auf der gegenüberliegenden Gangseite bedient. - Roboteranzahl
Die Anzahl der Lichtbogenschweißroboter – oder „Bögen“, also arbeitende Brenner – in einer Zelle ist ebenfalls entscheidend bei der Wahl einer Robotik-Lösung. Ein zweiter oder dritter Roboter kann die Schweißproduktion fast verdoppeln oder verdreifachen, mit wenig bis keiner Auswirkung auf die Fabrikfläche. Dies erhöht die „Bogendichte“ einer gegebenen Zelle. - Kosten
Der Zellenpreis wird in jeder Design- und Implementierungsphase berücksichtigt. Oft ist der Roboter ein kleinerer Kostenanteil, wenn Positionierer, Zellensteuerungen und Werkzeuge einbezogen sind. Andere Elemente wie Lasersensoren können ebenfalls Kosten erhöhen, aber Taktzeit verbessern. Die Bauteil- und Durchsatzanforderungen des Kunden bestimmen, wie sehr sie diese kostensteigernden Features bei der Schaffung einer extrem effizienten Zelle wertschätzen.
Anwendung
Bei der Wahl der produktivsten Zelle für eine gegebene Anwendung und Bauteiltyp sollten Hersteller Schlüsselfaktoren, die die Zelleneffizienz beeinflussen, als Vergleiche evaluieren. Beispielsweise:
- Bauteilfläche / Zellenfläche = Bauteil-zu-Zellen-Flächenverhältnis
- Bauteil / Zelle × Bogen-Roboter-Anzahl = Bogendichte oder Zellen-Produktivitätsverhältnis
- Verhältnis von $ zu Fläche und Anzahl Bögen = Wertverhältnis
- Integrationskosten (1x pro Zelle): SPS + HMI + Stromanschlüsse + Werkzeuge + usw.
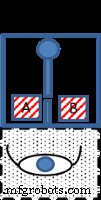
Beispiel 1: Ein Jobshop oder Automobilunternehmen könnte die ArcWorld C-52 (AWC-52) in Betracht ziehen, eine kompakte Zelle für niedrige bis mittlere Fertigungsvolumen mit zwei Flachttischstationen (eine AWC-52S hat Reitstöcke für Drehteile). Diese Zelle liefert starke Leistung im kompakten Paket mit:
- Reduzierter Footprint
- Ein sechsachsiger Motoman® Roboter
- Rolltor
- Integriertes Schweißpaket
- Max. Bauteilgröße (mm) 760 × 700 Kapazität
Die Wahl einer kleineren Zelle basierend auf Bauteilgröße mag als beste Flächennutzung erscheinen, aber nach Betrachtung der kleineren Bauteilgröße in Verbindung mit dem Gesamtfootprint der Zelle beträgt die Gesamteffizienz dieser Zelle nur 12 %.
Bei der Bewertung der Produktionskapazität wurde auch die Anzahl der Lichtbogenschweißroboter evaluiert. Nach Berechnung des Bauteilfläche-zu-Roboter-Verhältnisses und Vergleich mit der Anzahl der Bögen ergab sich, dass das AWC-52 Zellen-Produktivitätsverhältnis aufgrund des einzelnen Roboters weiterhin bei 12 % lag. Trotz niedriger Einstiegskosten, schneller Hochlaufzeit, kompaktem Footprint-Design und einfacher Absicherungsmöglichkeiten könnte diese Zelle für einige Hersteller bei Vergleichen zu kurz greifen.
Ebenso sollten kompakte Ein-Stationen-Zellen als Paar bewertet werden, verglichen mit einer Zweistationen-Zelle. Diese Konfiguration fügt einen zusätzlichen Lichtbogenschweißroboter zum Prozess hinzu, aber auch mehr Platz im Bedienerbereich. Zwar eliminiert diese Zelle die Schwenkzeit des Positionierers, zwingt den Bediener jedoch zum Gehen, was schlechte Ergonomie und potenziell erhöhte Taktzeit bedeutet.
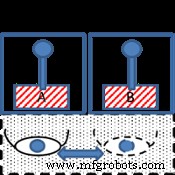
Einige Hersteller platzieren diese Zellen gegenüberliegend, wo der Bedienerbereich von einem einzigen Bediener betreut wird. Dies kann das Produktivitätsverhältnis auf 30 % treiben, basierend auf zwei Robotern und der Bauteil-/Zellenfläche. Der Einsatz zweier Zellen resultiert in 2x den Integrationskosten, was für Automobilhersteller mit automatisierten Werkzeugen signifikant sein kann.
Beispiel 2: Hersteller, die eine Zelle für kleinere Teile suchen, die keine Positionierung erfordern, könnten die größere ArcWorld 1000 (Einzelroboter-Konfiguration) oder ArcWorld 1200 (Dualroboter-Konfiguration) in Betracht ziehen. Vorgeplant für kleine bis mittlere Bauteilproduktion für mittlere bis hohe Schweißvolumen, bieten diese ArcWorlds:
- Hochgeschwindigkeits-Servodrehtisch (60" oder 72" Tischplatte)
- Ein oder zwei sechsachsige Motoman Roboter
- Functional Safety Unit (FSU)
- Integriertes Schweißpaket
- Max. Bauteilgröße (mm) 1.000 × 474 Kapazität
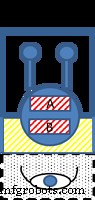
Mit demselben Vormontage-Vergleich (siehe Beispiel 1) wies die AW1000-Zelle eine Effizienz von 10 % beim Bauteilfläche-zu-Zellenfläche-Verhältnis auf. Trotz Einführung eines Hochgeschwindigkeits-Servodrehtischs schuf der Sicherheitsbereich „toten Raum“, der während des Betriebs ungenutzbar war. Positiv: Der Bedienerbereich erforderliche minimale Bewegung, was bessere Ergonomie schuf.
Als die Bogendichte in Relation zum Bauteilfläche-zu-Zellenfläche-Verhältnis berechnet wurde, zeigte sich, dass der zusätzliche Lichtbogenschweißroboter in dieser Konfiguration (AW1200) die Gesamtproduktivität der Zelle auf 19 % steigerte. Beim Vergleich der Listenpreise zwischen anderen ArcWorld-Zellen repräsentiert die AW1200 den niedrigsten Preis/Bogen aller Zellen – ein guter Wert. Es fallen nur 1x Integrationskosten für diese Zelle an.
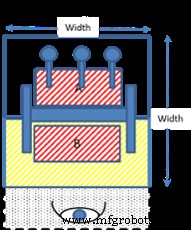
Beispiel 3: Unsere beliebteste Zelle, die AWIV-6000-Serie mit Ferris-Wheel-Positionierer, bietet die effizienteste Flächennutzung. Vorgeplant für mittlere bis hohe Bauteilvolumen, bieten diese:
- Hochgeschwindigkeitskapazität, platzsparender Slimline-Positionierer
- Eins, zwei, drei oder vier sechsachsige Motoman Roboter
- Functional Safety Unit (FSU)
- Integriertes Schweißpaket
- Max. Bauteilgröße (mm) 4.000 und 1.525 Kapazität
Mit demselben Flächenvergleich (siehe Beispiele 1 und 2) wiesen die ArcWorld IV-6000 Serienzellen eine Effizienz von 30–34 % beim Bauteilfläche-zu-Zellenfläche-Verhältnis auf. Während der Hochgeschwindigkeits-Slimline-Positionierer in Relation zur Bauteilfläche und Zellenfläche die Zelleneffizienz steigerte, schuf der Sicherheitsbereich weiterhin „toten Raum“, der während des Betriebs ungenutzbar war. Einige Hersteller nutzen Rollvorhänge, um den Sicherheitsbereich zu überbrücken und den von Lichtvorhängen genutzten Abstand zu reduzieren.
Wie bei den ArcWorld C-Serie und ArcWorld 1000 Serien-Beispielen steigerte die Präsenz von Lichtbogenschweißrobotern den Produktivitätsfaktor jeder Zelle. Als die Bogendichte in Relation zum Bauteilfläche-zu-Zellenfläche-Verhältnis für jede Zelle der ArcWorld IV-6000 Serie berechnet wurde, waren die Ergebnisse wie folgt:
- AWIV-6000SL Bauteilfläche / Zelle × 1 Bogenroboter = 60 % Produktivitätsverhältnis
- AWIV-6200SL Bauteilfläche / Zelle × 2 Bogenroboter = 67 % Produktivitätsverhältnis
- AWIV-6300SL Bauteilfläche / Zelle × 3 Bogenroboter = 100 % Produktivitätsverhältnis
Die Bogendichte in Relation zum Bauteilfläche-zu-Zellenverhältnis gab der ArcWorld IV-6300SL einen höheren Prozentsatz, was sie zur flexibelsten und produktivsten Zelle in unseren Standardkonfigurationen macht.
Ein Wiederholungskunde wechselte von der Spezifikation AWIV-6300 Zellen mit 3 Robotern und 3-Meter-Positioniererspannweiten zu Zellen mit vier Robotern (AWIV-6400) und 4-Meter-Spannweiten. Zwar verbessert dies die Bauteilfläche-zu-Zellenfläche (Flächeneffizienz) nur leicht von 34 % auf 36 %, doch das Bogendichte-Verhältnis (Produktivitätseffizienz) steigt stark von 101 % auf 143 %. Zudem ist das Hinzufügen weiterer Roboter eine kosteneffektive Lösung, da Zellenintegrationskosten wie SPS, HMI, Werkzeuge, Absicherung und Versorgungsanschlüsse nicht steigen.
Fazit:
Kompakte Roboterzellen bieten reduzierten Footprint, sind aber nicht zwingend die effizienteste Flächennutzung. Jobshops sollten Bauteilgrößenkapazität in Relation zum Zellen-Footprint bewerten, um die flexibelste Flächennutzung zu bestimmen. Zudem sollten Automobilhersteller, um die Produktivität der Fläche zu steigern, in Betracht ziehen, den Arbeitsbereich leicht zu erweitern, um mehr Roboter hinzuzufügen. Die Bewertung der Kosten verschiedener Zellenkonfigurationen, einschließlich Integrationskosten, hilft Herstellern sicherzustellen, dass sie den Wert ihrer Fabrikfläche maximieren.
Industrieroboter
- Ist reaktive Instandhaltung richtig für Ihre Anlage? Kosten, Sicherheit & Zuverlässigkeit balancieren
- 3D-gedruckte Teile schnell beschriften mit Gravur-Füller – bewährte, einfache Methode
- IoT-Daten für Manufacturing Excellence nutzen
- ROI im Roboterschweißen maximieren durch IIoT-gesteuerte Prozessoptimierung – Teil 4
- Roboterschweißen: ROI steigern durch Bekämpfung von Arbeitskräftemangel & Erhöhung der Sicherheit
- Roboterschweißen ROI: Betriebszeit & Effizienz für Hersteller steigern – Teil 2
- ROI mit Roboterschweißen maximieren: Einblicke für Hersteller – Teil 1
- Den richtigen Roboterschweißprozess und die passende Ausrüstung für Ihre Produktionsanforderungen auswählen
- Wachstum freisetzen: Wie E-Commerce Ihr Unternehmen voranbringt
- RW950 Schweißzelle: Maßgeschneiderte Effizienz mit Motoman EA1400