



Robotische Automation für Magnesiumschweißen: Präzision & Effizienz
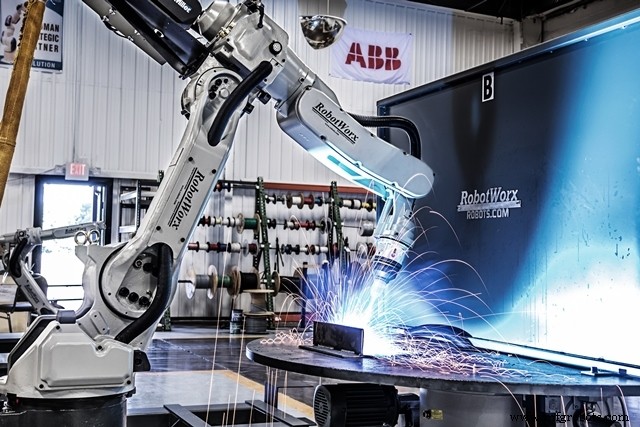
Magnesiumschweißen für Primärfertigung oder Reparatur.
Eigenschaften
Magnesiumlegierungen (Dichte ~1,74 g/cm³ / 0,063 lb/in³) im Guss mit Al, Mn, Seltene Erden, Th, Zn, Zr: hohes Festigkeits-Gewichts-Verhältnis – Materialwahl bei Gewichtsreduktion oder Trägheitskraftreduzierung (schnell bewegte Maschinenteile). Magnesium ~20 % Stahlgewicht, ~67 % Alugewicht. Guss: bemerkenswerte Dämpfung.
- Reines Mg schmilzt bei 650 °C (1202 °F).
- Schwindung flüssig→fest: 3,9–4,2 %; flüssig (Schmelztemp) → fest (Raumtemp): 9,7 %.
- Mg als Legierungselement in bestimmten Al-Legierungen.
- In Gusseisen-Gießereien (nodulares Gusseisen): Mg für nodulare Graphitpartikel. Kathodischer Korrosionsschutz anderer Metalle.
Sicherheit
Sicherheitsvorkehrungen verstehen & beachten. Mg oxidiert leicht. Als Span/Pulver entzündet: intensive Verbrennung. Bearbeitung unter kontrollierten Bedingungen, Löschmittel bereithalten.
Spezifikationen
- Gusslegierungen: ASTM B80, B94, B199.
- Knetlegierungen: ASTM B90, B107, B217.
- Zusatzwerkstoffe für Mg-Schweißen: AWS A5.19, ASTM B448, SAE AMS 4397.
Merkmale
Mg-Legierungen benötigen weniger Hitze zum Schmelzen. Aber: Verzugsanfällig durch hohe Wärmeleitfähigkeit und thermisches Ausdehnungskoeffizient. Vorsorge treffen.
Legierungselemente
Mg mechanisch zu schwach pur → Legierung für verbesserte Eigenschaften. Mg-Al-Zn-Gruppe (Al, Mn, Zn) – häufigste für Raumtemperatur. Th, Ce, Zr (ohne Al) für erhöhte Temperaturen → Mg-Zn-Zr-Gruppe.
Höherer Legierungsanteil: Schmelzpunkt sinkt, Schmelzbereich erweitert, Rissneigung steigt. Hoher Legierungsanteil = weniger Hitze nötig, begrenzt Kornwachstum → höhere Schweißeffizienz.
- Al: Effektivste Zutat. 2–10 % mit wenig Zn, Mn → Festigkeit/Härte ↑, Duktilität ↓. >1,5 % Al → Spannungskorrosionsanfälligkeit → Spannungsarmglühen nach Schweißen.
- Zn + Al: Überwindet schädliche Korrosionseffekte von Fe/Ni-Verunreinigungen. >1 % Zn → höhere Heißkurzbrüchigkeit → Schweißrisse.
- Mn: Streckgrenze leicht ↑, Salzwasserbeständigkeit ↑. Höherer Schmelzpunkt → mehr Wärmeeintrag. Kornwachstum nahtnah → Festigkeit ↓.
- Th/Ce: Festigkeit bei 260–370 °C (500–700 °F) ↑. Zr in kleinen Mengen: Kornverfeinerung → bessere Schweißbarkeit.
- Be: Reduziert Brennneigung beim Schmelzen. Keine negativen Schweißeffekte. In Lötlegierung evtl. vorteilhaft (Zündungsgefahr im Ofen reduzieren).
- Ca: Kleine Mengen reduzieren Oxidation, aber erhöhen Rissrisiko.
Prozesse
Mg-Schweißen generell mit Lichtbogenprozessen, Gleichstrom, umgekehrte Polarität (Elektrode +). Knetlegierungen meist besser schweißbar als bestimmte Gusslegierungen.
Metallübergangsarten für GMAW (MIG) Magnesium
- Kurzschlussmodus: Zusatz berührt Werkstück mehrmals/Sek., Lichtbogen erlischt, Metall als Tropfenfolge zugeführt.
- Pulslichtbogen: Modulierter Strom, ununterbrochener Lichtbogen, intermediärer Metallübergang.
- Sprühübergang: Metall als Tröpfchensprühnebel.
- Häufigstes Schutzgas: Argon; He-Mischungen akzeptabel.
GTAW (WIG) für Magnesium
- Wechselstrom oder Gleichstrom umgekehrte Polarität (+) mit HF-Überlagerung.
- Dünne Bleche: beides geeignet; dicke Bleche: Wechselstrom bevorzugt (tieferes Eindringen).
- Gleichstrom geradpolig (–) ungünstig – fehlt kathodische Reinigungswirkung.
Elektronenstrahl-Schweißen Mg für teure Gussreparaturen bei Legierungen <1 % Zn. Relative Schweißbarkeit ähnlich wie Lichtbogenprozesse.
Bedingungen streng überwachen: Gefahr von Lunkern/Porosität durch niedrigen Siedepunkt Mg und noch niedrigeren Zn. Leicht entfokussierter Strahl kann gesunde Nähte fördern.
Laserstrahl bevorzugt für Mg: niedriger Wärmeeintrag, hohe Geschwindigkeit, begrenzte Verformung. Neigung zu Porosität.
Widerstandsschweißen Mg (Punkte/Nähte) an Knetlegierungen (Bleche, Profile) – Geräte/Bedingungen ähnlich Al.
Gussreparatur: Häufigste Mg-Schweißanwendung. Vorbereitung wichtig – Ausschluss Kontamination. Großzügige Fasen für volle Penetration.
Vorwärmen: Bedarf nach Gelenkzwang und Wanddicke. Dicke Wände, kurzer Schweißnaht → evtl. nicht nötig. Ofen mit Schutzatmosphäre (Oxidationsreduktion). Rissminimierung: Vom Zentrum zu Seiten schweißen (eine Hälfte nach der anderen). Thermoschocks vermeiden.
Industrieroboter
- ROI maximieren durch Revival alter Roboter mit Reintegrationsservices
- Kostengünstige Automatisierung: RHEWUM® optimiert Schweißen mit kollaborativen Robotern
- Zukunftstrends der Fabrikautomatisierung: Steigende Erwartungen erfüllen
- Portalroboter (Gantry) nutzen: Automatisierung in der Fertigung neu heben
- Schweißautomatisierung freisetzen: Qualität steigern, Kosten senken, Produktion beschleunigen
- Fortschrittliche Roboter-Dosierautomatisierung für präzisen Materialtransfer
- Von manuell zu modern: Die Evolution der KUKA-Schweißroboter
- Punktschweißeffizienz steigern mit servo-getriebenen Schweißzangen
- Medizintechnikproduktion revolutionieren: Fortschrittliche Automatisierungslösungen
- Präzises Aluminiumschweißen mit Fanuc Robotern für Automobil-Exzellenz