



Kupferschweißen mit Industrierobotern optimieren für überlegene Leistung
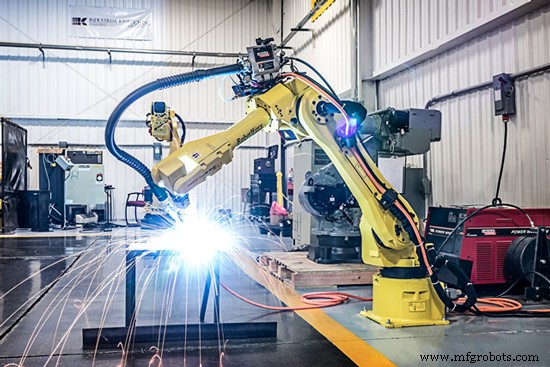
Kupfer und Kupferlegierungen bieten einzigartige Materialkombination für viele Fertigungsumgebungen. Weit verbreitet wegen exzellenter elektrischer/thermischer Leitfähigkeit, hervorragender Korrosionsbeständigkeit, guter Umformbarkeit, Festigkeit, Ermüdungsfestigkeit. Weitere nützliche Eigenschaften: Funkenbeständigkeit, Metall-auf-Metall-Verschleißfestigkeit, niedrige Permeabilität, charakteristische Farbe.
Kupferschweißprozesse
Kupfer oft durch Schweißen gefügt. Lichtbogenverfahren primär: Lichtbogenschweißen (SMAW), WIG (GTAW), MIG (GMAW), Plasmalichtbogen (PAW), Unterwasserbogenschweißen (SAW).
Gasgeschützte Verfahren allgemein bevorzugt, SMAW für viele unkritische Anwendungen nutzbar. Argon, Helium, Mischungen für GTAW, PAW, GMAW. Argon bei manuellem Schweißen <3 mm Dicke, niedriger Wärmeleitfähigkeit oder beides. Helium oder 75 % He / 25 % Ar für maschinelles Dünnwandschweißen und manuelles Dickwandschweißen hochleitfähiger Legierungen. Stickstoffzusatz zu Argon erhöht effektiven Wärmeeintrag. SMAW für breites Kupferlegierungsdicken-Spektrum. Ummantelte Elektroden für SAW Kupferlegierungen in Standardgrößen 2,4–4,8 mm.
WIG-Schweißen (GTAW)
Ideal für Kupfer/Kupferlegierungen durch intensiven Lichtbogen → extrem hohe Temperatur an Naht, schmale Wärmeeinflusszone (WEZ).
Bei hochleitfähigem Kupfer/Kupferlegierungen: Lichtbogenintensität wichtig für Fusion bei minimaler Umgebungsaufheizung. Schmale WEZ besonders wünschenswert bei ausfallsgehärteten Kupferlegierungen.
Viele Standard-Wolfram-/legierte Wolfram-Elektroden nutzbar. Auswahlfaktoren für Wolframelektroden gelten allgemein. Außer spezifischen Kupferlegierungsklassen: Thoriiertes Wolfram (EWTh-2) bevorzugt – bessere Leistung, längere Lebensdauer, höhere Kontaminationsbeständigkeit.
MIG-Schweißen (GMAW)
Für Kupfer/Kupferlegierungen <3 mm Dicke; GMAW bevorzugt für >3 mm und Alu-Bronzen, Si-Bronzen, Cu-Ni-Legierungen.
Plasmalichtbogenschweißen (PAW)
Vergleichbar GTAW. Ar, He, Mischungen für alle Legierungen. H₂ NIEMALS bei Kupferschweißen.
PAW zwei Vorteile über GTAW:
- Wolfram verdeckt & vollständig abgeschirmt → drastisch reduzierte Elektrodenkontamination, besonders bei Legierungen mit niedrigem Siedepunkt (Messing, Bronze, Phosphorbronze, Alu-Bronze).
- Konstruierter Lichtbogenstrahl → höhere Lichtbogenenergie bei minimiertem WEZ-Wachstum. Wie GTAW: Strompulsung & Stromrampe nutzbar. PAW-Ausrüstung miniaturisiert für Feinarbeit – Mikroplasmaschweißen.
PAW Kupfer/Kupferlegierungen autogen oder mit Zusatz. Zusatzwahl identisch GTAW. Automation/Mechanisierung leicht, bevorzugt gegenüber GTAW wo Kontamination Produktionseffizienz limitiert. Schweißpositionen PAW = GTAW. Plasmaschlüssellochmodus für dickere Wandungen in Vertikal-auf-Position evaluiert. Generell: Alle GTAW-Infos auf PAW anwendbar.
Unterwasserbogenschweißen (SAW)
Dicke Wandungen (z. B. Rohre aus dickem Blech) durch kontinuierlichen Metalllichtbogen unter Granulatfluss. Effektive Deoxidation & Schlacke-Metall-Reaktionen für erforderliche Schweißmetallzusammensetzung kritisch – SAW für Cu-Basis noch in Entwicklung. Variation für Auftragsschweißen/Hartauftrag. Kommerzielle Flüsse für Cu-Ni-Legierungen.
Legierungsmetallurgie & Schweißbarkeit
Viele Metalle mit Cu legiert → diverse Kupferlegierungen. Häufigste Legierungselemente: Al, Ni, Si, Sn, Zn. Weitere in Kleinstmengen für spezifische Eigenschaften (Korrosionsbeständigkeit, Zerspanbarkeit).
Neun Kupfer- und Kupferlegierungsgruppen:
- Kupfer: ≥99,3 % Cu
- Hochkupferlegierungen: ≤5 % Legierungselemente
- Cu-Zn-Legierungen (Messing): ≤40 % Zn
- Cu-Sn-Legierungen (Phosphorbronze): ≤10 % Sn, 0,2 % P
- Cu-Al-Legierungen (Alu-Bronze): ≤10 % Al
- Cu-Si-Legierungen (Si-Bronze): ≤3 % Si
- Cu-Ni-Legierungen: ≤30 % Ni
- Cu-Zn-Ni-Legierungen (Neusilber): ≤7 % Zn, 18 % Ni
- Speziallegierungen: Elemente für spezifische Eigenschaft (z. B. Zerspanbarkeit)
Gängige Namen: Sauerstofffreies Kupfer (99,95 % Cu), Berylliumkupfer (0,02–0,2 % Be), Muntz-Metall (Cu40Zn), Naval Messing (Cu-39,5Zn-0,75Sn), Handelsbronze (Cu-10Zn).
Eigenschaften
Physikalische Eigenschaften wichtig für Schweißprozesse: Schmelztemperatur, thermischer Ausdehnungskoeffizient, elektrische/thermische Leitfähigkeit. Bestimmte Legierungselemente senken elektrische/thermische Leitfähigkeit.
Schweißbarkeit
Mehrere Legierungselemente stark beeinflussen Schweißbarkeit. Kleine Mengen flüchtiger, toxischer Elemente oft in Cu/Legierungen → effektive Absaugung zum Schutz Schweißer/Maschinenbediener kritischer als bei Ferritschweißen.
Zn verringert Schweißbarkeit aller Messinge proportional zum Zn-Anteil. Zn niedriger Siedepunkt → toxische Dämpfe bei Cu-Zn-Schweißen.
Si positive Wirkung auf Cu-Si-Schweißbarkeit durch Deoxidations-/Flusswirkung.
Zinn (Sn)
Sn erhöht Heißriss-Anfälligkeit bei 1–10 %. Sn weniger flüchtig/toxisch als Zn. Beim Schweißen kann Sn bevorzugt oxidieren → Oxideinschluss → Festigkeitsreduktion.
Hartnäckige Oxide
Be, Al, Ni bilden hartnäckige Oxide – vor Schweißen entfernen. Oxidentstehung während Schweißen verhindern durch Schutzgas oder Flussmittel + passender Schweißstrom. Ni-Oxide stören Lichtbogen weniger als Be/Al. → Ni-Silber/Cu-Ni weniger stromtypempfindlich. Be-Legierungen: toxische Dämpfe beim Schweißen.
Sauerstoff
O₂ kann Porosität verursachen, Festigkeit reduzieren bei bestimmten Cu-Legierungen ohne ausreichend P/andere Deoxidationsmittel. O₂ als Freigas oder Cu₂O. Meistgeschweißte Cu-Legierungen enthalten Deoxidationsmittel (meist P, Si, Al, Fe, Mn).
Fe, Mn beeinflussen Schweißbarkeit der sie enthaltenden Legierungen nicht signifikant. Fe typisch 1,4–3,5 % in speziellen Messingen, Alu-Bronzen, Cu-Ni. Mn in gleichen Legierungen, niedrigere Konzentrationen.
Freischneid-Zusätze
Pb, Se, Te, S für Zerspanbarkeit. Bi neu für bleifreie Legierungen. Diese Minor-Zusätze verbessern Zerspanbarkeit, aber signifikant negative Auswirkung auf Schweißbarkeit → Heißriss-Anfälligkeit. Ab ~0,05 % Additiv, stärker bei höheren Konzentrationen. Pb schädlichster Zusatz bzgl. Heißriss.
Faktoren beeinflussen Schweißbarkeit
Neben Legierungselementen: Wärmeleitfähigkeit der Legierung, Schutzgas, Stromtyp, Nahtdesign, Schweißposition, Oberflächenzustand/Sauberkeit.
Wärmeleitfähigkeits-Effekt
Verhalten Cu/Cu-Legierungen beim Schweißen stark durch Wärmeleitfähigkeit beeinflusst. Bei kommerziellem Cu/schwach legiertem Cu mit hoher Leitfähigkeit: Stromtyp & Schutzgas für maximalen Wärmeeintrag an Naht wählen – kompensiert schnelle Wärmeableitung vom lokalen Schweißbereich.
Je nach Wanddicke: Vorwärmen bei Cu-Legierungen mit niedrigerer Leitfähigkeit nötig. Zwischentemperatur = Vorwärmtemperatur. Cu-Legierungen seltener nachgewärmt als Stähle, manche erfordern kontrollierte Abkühlung gegen Restspannungen/Heißkurzbrüchigkeit.
Schweißposition
Wegen hochflüssiger Natur Cu/Legierungen: Flachposition wann immer möglich. Horizontale Position bei manchen Kehlnähten Ecke/T-Verbindungen.
Ausfallsgehärtete Legierungen
Wichtigste Ausscheidungshärtungsreaktionen: Be, Cr, B, Ni, Si, Zr. Bei Schweißen ausfallsgehärteter Cu-Legierungen: Oxidation & unvollständige Fusion vermeiden. Möglichst im geglühten Zustand schweißen, dann Schweißverbindung ausscheidungshärten.
Heißrissbildung
Cu-Legierungen (Cu-Sn, Cu-Ni) heißrissgefährdet bei Erstarrungstemperaturen. Bei allen Cu-Legierungen mit breitem Liquidus-Solidus-Bereich. Schwere Schwindespannungen → interdendritische Trennung bei Erstarrung. Minimierung: Zwang reduzieren, Vorwärmen (Abkühlung verlangsamen, Schweißspannungen reduzieren), Wurzelöffnung verkleinern, Wurzelpass vergrößern.
Porosität
Bestimmte Elemente (Zn, Cd, P) niedrige Siedepunkte. Verdampfung beim Schweißen → Porosität. Bei Cu-Legierungen mit diesen Elementen: Porosität minimieren durch höhere Schweißgeschwindigkeiten & zusatzarmes Füllmaterial.
Oberflächenzustand
Fett/Oxid vor Schweißen entfernen. Drahtbürsten/Beizen. Zunderschuppe an Alu-Bronzen/Si-Bronzen ≥13 mm ab Naht entfernen (mechanisch). Fett, Farbe, Kreide, Schmutz an Cu-Ni → Versprödung – entfernen. Zunderschuppe Cu-Ni: Schleifen/Beizen; Drahtbürsten unwirksam.
Kupferschweißlegierungen (Elektroden)
Ideales Elektrodenmaterial: Druckfestigkeit Werkzeugstahl + Leitfähigkeit Silber. Existiert nicht. → Verschiedene Cu-Legierungen entwickelt. Alle RWMA-Empfehlungen: höhere Anlass-/Erweichungstemperaturen als Reinkupfer, verbesserte Druckfestigkeit & Verschleißfestigkeit. Opfer: Leitfähigkeit.
Kupferlegierungsklassen (RWMA):
Klasse 1: Meist für Alu & hochleitfähige Materialien. Leitfähigster RWMA-Typ. Weichster (niedrigste Festigkeit/Verschleiß).
Klasse 2: Meistgenutzter & empfohlener Cu-Legierungstyp. Breite Stahllegierungsspektren. Empfohlen für Punktschweißen, Nahtschweißen, Vorsatzschweißen, Drahtkreuzschweißen. Etwas niedrigere Leitfähigkeit als Klasse 1, höhere Festigkeit/Verschleiß.
Klasse 3: Niedrigste Leitfähigkeit, höchste Festigkeit der drei Hauptklassen. Empfohlen wo hohe Festigkeit & Verschleißfestigkeit imperativ.
Industrieroboter
- Produktion beschleunigen: Wie Industrieroboter Zykluszeiten im Machine Tending drastisch senken
- Rentabilität & Produktivität steigern mit fortschrittlichen Industrieschweißrobotern
- Moderne Industrieroboter: Produktion & Qualität transformieren
- Wenn Roboter Roboter bauen: Die Zukunft der industriellen Automatisierung
- Portalroboter (Gantry) nutzen: Automatisierung in der Fertigung neu heben
- Schweißautomatisierung freisetzen: Qualität steigern, Kosten senken, Produktion beschleunigen
- Von manuell zu modern: Die Evolution der KUKA-Schweißroboter
- Punktschweißeffizienz steigern mit servo-getriebenen Schweißzangen
- Präzises Aluminiumschweißen mit Fanuc Robotern für Automobil-Exzellenz
- Dual-Arm Fanuc Roboter: Lichtbogenschweiß-Effizienz steigern