



Wie Wolframtiegel hergestellt werden
Wie Wolframtiegel hergestellt werden
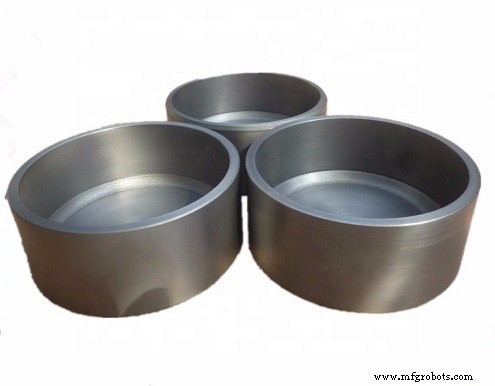
Wolframtiegel sind unverzichtbare Werkzeuge in der Hochtemperatur-Metallurgie, die den extremen Schmelzpunkt des Metalls von 3.410 °C standhalten. Sie werden durch verschiedene Techniken – Spinnen, Stanzen, Schmieden und Sintern – hergestellt, jeweils gewählt nach Eignung für spezifische Designanforderungen und Produktionsvolumen.
1. Spinnverfahren
Der Spinnprozess beginnt mit einem Wolfram-Rohling aus Pulvermetallurgie. Der Rohling wird warm zu dünnen Platten der erforderlichen Dicke gewalzt und dann zu runden Blechen geschnitten. Diese Bleche werden auf einer Heißspinnmaschine platziert, wo ein rotierender Dorn sie in die Tiegelform bringt. Bei jedem Durchgang wird die Wanddicke um ca. 0,5 mm reduziert, während das Blech konzentrisch zur Form bleibt. Nach mehreren Iterationen ist die Tiegelform erreicht.
Um Risse zu vermeiden und die Plastizität zu verbessern, wird das Werkstück mit einer Wasserstoff-Luft-Flamme auf ~1.000 °C erhitzt. Sobald das Material 50–70 % der endgültigen Dicke verformt wurde, entspannt ein 1-stündiges Glühen bei 1.000–1.100 °C in Wasserstoffatmosphäre die inneren Spannungen vor dem nächsten Durchgang.
2. Stanzverfahren
Stanzen liefert hohe Oberflächenqualität, Maßgenauigkeit und Materialeffizienz. Der Prozess umfasst drei Stufen:
- Ausstanzen: Schneiden, Lochen oder Trimmen des rohen Wolframblechs auf die gewünschte Größe.
- Biegen: Druckanwendung zur plastischen Verformung in die gewünschte Krümmung.
- Tiefziehen: Formung eines Hohlkörpers, indem das Material unter dem Stempel in eine Matrize gepresst wird, wodurch die Tiegelwände entstehen.
Stanzen eignet sich besonders für leichte, kleine Serien, wo Kosten und Geschwindigkeit Priorität haben.
3. Schmiedeverfahren
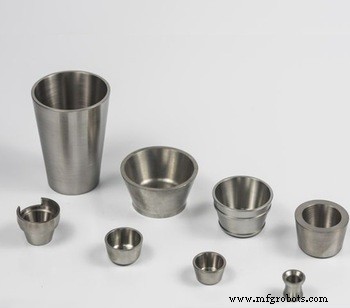
Geschmiedete Tiegel erreichen die höchste Dichte – typischerweise >19,0 g/cm³ – nahe der theoretischen Dichte, und überlegene Zugfestigkeit und Verformungsbeständigkeit. Der Prozess umfasst:
- Berechnung der erforderlichen Größe und Masse des Wolframstabs; die initiale relative Dichte beträgt 90–95 %.
- Erhitzen des Stabs auf 1.400–1.600 °C in einem Wasserstoffofen, gefolgt von mehreren Schmiededurchgängen, bis eine Gesamtverformung von 50–60 % erreicht ist und die Tiegelform entsteht.
- Glühen des geschmiedeten Rohlings und Bearbeitung auf Endmaße.
4. Sinternverfahren
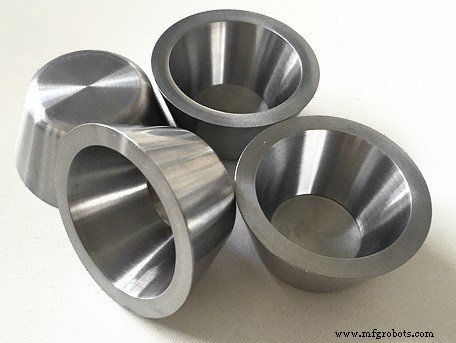
Sintern durch isostatischen Druck ist der gängigste Weg für Großserienproduktion. Der Ablauf:
- Form vorbereiten, passend zur gewünschten Rohlinggröße, und mit Wolframpulver füllen, das nationale Standards erfüllt. Die Packdichte wird durch Anlegen von 180–250 MPa isostatischem Druck gehalten.
- Rohling in einen Hochtemperatur-Induktionsofen legen. Heizrate 80–150 °C/h, Erreichen von 2.200–2.400 °C für 4–8 Stunden zur vollständigen Dichtigung.
- Abkühlen, dann Bearbeitung des gesinterten Rohlings auf Endtoleranzen.
- Gründliche Prüfung von Erscheinungsbild, Maßen und Dichte.
Für hochwertige feuerfeste Metalle und detaillierte Spezifikationen besuchen Sie Advanced Refractory Metals (ARM).
Metall
- Wolfram-Recycling: Strategien, Technologien & ökonomische Vorteile
- Wolfram-Kupfer Legierungs-Performance steigern: Bewährte Strategien & Verarbeitungstechniken
- Wie Edelstahl hergestellt wird: Vom Schmelzen zum fertigen Produkt
- Rostfreier Stahl erklärt: Zusammensetzung, Herstellung und globale Bedeutung
- Von PAN zur Performance: Der Expertenleitfaden zur Kohlenstofffaser-Herstellung
- Edelstahlfertigung: Vom Rohstoff zum Fertigprodukt
- Nylon-Produktion: Von Polymeren zu strapazierfähigen Fasern
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen
- Feinguss (Investment Casting): Komplettanleitung zur Fertigung
- Kupfer-Wolfram für fortschrittliches Widerstandspunktschweißen in BEVs nutzen