



Gussstahlproduktion: Wichtige Eigenschaften, Zusammensetzung und Leistung
Prüfung und Inspektion in der Gießerei
Gussstahl ist eine ferrous Legierung mit einem maximalen Kohlenstoffgehalt von ca. 0,75 %. Stahlgussstücke sind massive Metallobjekte, die durch das Füllen des Hohlraums innerhalb einer Form mit flüssigem Stahl hergestellt werden. Sie sind in vielen der gleichen Kohlenstoff- und Legierungsstähle verfügbar, die als Schmiedemetalle produziert werden können. Mechanische Eigenschaften von Gussstahl sind im Allgemeinen niedriger als bei Schmiedestählen, aber mit derselben chemischen Zusammensetzung. Gussstahl kompensiert diesen Nachteil mit seiner Fähigkeit, komplexe Formen in weniger Schritten zu formen.
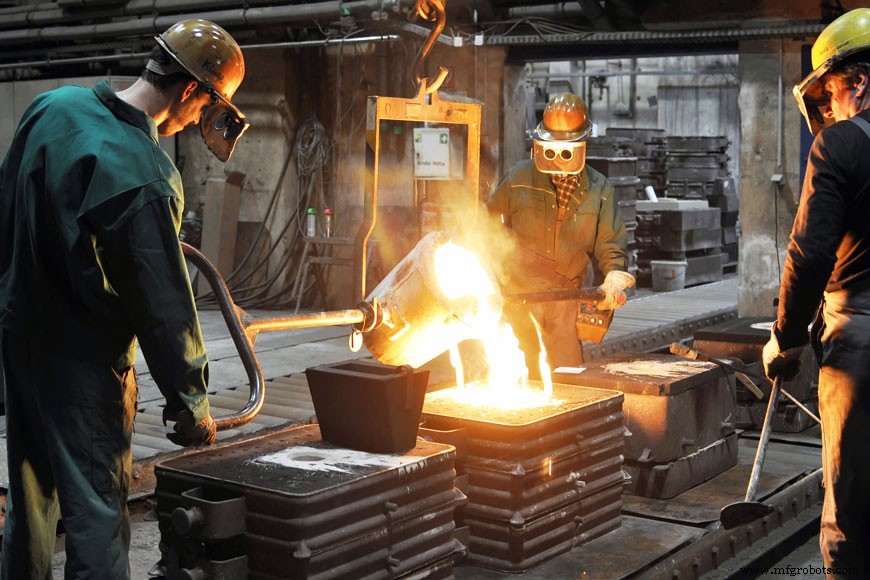
Eigenschaften von Gussstahl
Gussstähle können mit einer breiten Palette von Eigenschaften produziert werden. Die physikalischen Eigenschaften von Gussstahl ändern sich erheblich in Abhängigkeit von der chemischen Zusammensetzung und Wärmebehandlung. Sie werden ausgewählt, um den Leistungsanforderungen der beabsichtigten Anwendung zu entsprechen.
- Härte
Die Fähigkeit eines Materials, Abrieb zu widerstehen. Der Kohlenstoffgehalt bestimmt die maximal erreichbare Härte in Stahl, oder die Härtbarkeit.
- Festigkeit
Die Kraft, die notwendig ist, um ein Material zu verformen. Höherer Kohlenstoffgehalt und Härte ergeben Stahl mit höherer Festigkeit.
- Duktilität
Die Fähigkeit eines Metalls, sich unter Zugspannung zu verformen. Geringerer Kohlenstoffgehalt und weniger Härte ergeben Stahl mit höherer Duktilität.
- Zähigkeit
Die Fähigkeit, Spannungen standzuhalten. Erhöhte Duktilität ist meist mit besserer Zähigkeit verbunden. Zähigkeit kann durch Zugabe von Legierungsmetallen und Wärmebehandlung angepasst werden.
- Verschleißfestigkeit
Der Widerstand eines Materials gegen Reibung und Gebrauch. Gussstahl zeigt ähnliche Verschleißfestigkeit wie Schmiedestähle ähnlicher Zusammensetzung. Die Zugabe von Legierungselementen wie Molybdän und Chrom kann die Verschleißfestigkeit erhöhen.
- Korrosionsbeständigkeit
Der Widerstand eines Materials gegen Oxidation und Rost. Gussstahl zeigt ähnliche Korrosionsbeständigkeit wie Schmiedestahl. Hochlegierte Stähle mit erhöhten Chrom- und Nickelwerten sind hoch oxidationsbeständig.
- Zerspanbarkeit
Die Leichtigkeit, mit der ein Stahlguss durch Bearbeitung (Schneiden, Schleifen oder Bohren) die Form ändern kann. Zerspanbarkeit wird durch Härte, Festigkeit, Wärmeleitfähigkeit und thermische Ausdehnung beeinflusst.
- Schweißbarkeit
Die Fähigkeit eines Stahlgusses, ohne Fehler geschweißt zu werden. Schweißbarkeit hängt hauptsächlich von der chemischen Zusammensetzung und Wärmebehandlung des Stahlgusses ab.
- Hochtemperatureigenschaften
Stähle, die bei Temperaturen über Umgebungstemperatur betrieben werden, unterliegen degradierten mechanischen Eigenschaften und vorzeitigem Versagen durch Oxidation, Wasserstoffschaden, Sulfidschuppung und Karbidinstabilität.
- Tieftemperatureigenschaften
Die Zähigkeit von Gussstahl wird bei niedrigen Temperaturen stark reduziert. Legieren und spezielle Wärmebehandlungen können die Fähigkeit eines Gusses verbessern, Lasten und Spannungen standzuhalten.
Chemische Zusammensetzung von Gussstahl
Die chemische Zusammensetzung von Gussstahl hat einen erheblichen Einfluss auf Leistungseigenschaften und wird oft verwendet, um Stahl zu klassifizieren oder Standardbezeichnungen zuzuweisen. Gussstähle können in zwei breite Kategorien unterteilt werden – Kohlenstoffgussstahl und legierter Gussstahl.
Kohlenstoffgussstahl
Wie Schmiedestähle können Kohlenstoffgussstähle nach ihrem Kohlenstoffgehalt klassifiziert werden. Niedrigkohlenstoffgussstahl (0,2 % Kohlenstoff) ist relativ weich und nicht leicht wärmebehandelbar. Mittelkohlenstoffgussstahl (0,2–0,5 % Kohlenstoff) ist etwas härter und durch Wärmebehandlung verstärkbar. Hochkohlenstoffgussstahl (0,5 % Kohlenstoff) wird verwendet, wenn maximale Härte und Verschleißfestigkeit gewünscht sind.
Legierter Gussstahl
Legierter Gussstahl wird entweder als niedrig- oder hochlegiert kategorisiert. Niedriglegierter Gussstahl (≤ 8 % Legierungsgehalt) verhält sich ähnlich wie normaler Kohlenstoffstahl, aber mit höherer Härtbarkeit. Hochlegierter Gussstahl (> 8 % Legierungsgehalt) ist darauf ausgelegt, eine spezifische Eigenschaft zu erzeugen, wie Korrosionsbeständigkeit, Hitzebeständigkeit oder Verschleißfestigkeit.
Gängige hochlegierte Stähle umfassen Edelstahl (> 10,5 % Chrom) und Hadfields Manganstahl (11–15 % Mangan). Die Zugabe von Chrom, das bei Kontakt mit Sauerstoff eine Passivierungsschicht aus Chromoxid bildet, verleiht Edelstahl hervorragende Korrosionsbeständigkeit. Der Mangananteil in Hadfields Stahl sorgt für hohe Festigkeit und Abriebfestigkeit bei Kaltverformung.
| ASTM | Chemische Anforderungen | Zuganforderungen | |||||||
|---|---|---|---|---|---|---|---|---|---|
| STAHLGÜTE | Kohlenstoff | Mangan | Silicium | Schwefel | Phosphor | Zugfestigkeit | Streckgrenze | Dehnung auf 2 Zoll | Querschnittsverengung |
| Max % / Bereich | Min. ksi [MPa] / Bereich | Min. % | |||||||
| ASTM A27 / A27M | |||||||||
| ASTM A27, Güte N-1 | 0,25 | 0,75 | 0,80 | 0,06 | 0,05 | N/A | N/A | N/A | N/A |
| ASTM A27, Güte N-2 | 0,35 | 0,60 | 0,80 | 0,06 | 0,05 | N/A | N/A | N/A | N/A |
| ASTM A27, Güte U60-30 | 0,25 | 0,75 | 0,80 | 0,06 | 0,05 | 60 [415] | 30 [205] | 22 | 30 |
| ASTM A27, Güte 60-30 | 0,30 | 0,60 | 0,80 | 0,06 | 0,05 | 60 [415] | 30 [205] | 24 | 35 |
| ASTM A27, Güte 65-35 | 0,30 | 0,70 | 0,80 | 0,06 | 0,05 | 65 [450] | 35 [240] | 24 | 35 |
| ASTM A27, Güte 70-36 | 0,35 | 0,70 | 0,80 | 0,06 | 0,05 | 70 [485] | 36 [250] | 22 | 30 |
| ASTM A27, Güte 70-40 | 0,25 | 1,20 | 0,80 | 0,06 | 0,05 | 70 [485] | 40 [275] | 22 | 30 |
| ASTM A148 / A148M | |||||||||
| ASTM A148, Güte 80-40 | N/A | N/A | N/A | 0,06 | 0,05 | 80 [550] | 40 [275] | 18 | 30 |
| ASTM A148, Güte 80-50 | N/A | N/A | N/A | 0,06 | 0,05 | 80 [550] | 50 [345] | 22 | 35 |
| ASTM A148, Güte 90-60 | N/A | N/A | N/A | 0,06 | 0,05 | 90 [620] | 60 [415] | 20 | 40 |
| ASTM A216 / A216M | |||||||||
| ASTM A216, Güte WCA | 0,25 | 0,70 | 0,60 | 0,045 | 0,04 | 60-85 [415-585] | 30 [205] | 24 | 35 |
| ASTM A216, Güte WCB | 0,30 | 1,00 | 0,60 | 0,045 | 0,04 | 70-95 [485-655] | 36 [250] | 22 | 35 |
| ASTM A216, Güte WCC | 0,25 | 1,20 | 0,60 | 0,045 | 0,04 | 70-95 [485-655] | 40 [275] | 22 | 35 |
- Unsere Gussstahl-Güte-Tabelle herunterladen
Gussstahlgüten
Stahlgüten wurden von Normungsorganisationen wie ASTM International, dem American Iron and Steel Institute und der Society of Automotive Engineers erstellt, um Stähle mit spezifischen chemischen Zusammensetzungen und resultierenden physikalischen Eigenschaften zu klassifizieren. Gießereien können ihre eigenen internen Stahlgüten entwickeln, um Benutzeranforderungen nach spezifischen Eigenschaften zu erfüllen oder spezifische Produktionsgüten zu standardisieren.
Die Spezifikationen für Schmiedestähle wurden oft verwendet, um verschiedene Gusslegierungen nach ihren Hauptlegierungselementen zu klassifizieren. Gussstähle folgen jedoch nicht notwendigerweise den Schmiedestahlzusammensetzungen. Die Silicium- und Mangangehalte sind in Gussstählen häufig höher als in ihren schmiedeequivalenten. Zusätzlich zu ihren überwiegend höheren Silicium- und Mangangehalten verwenden legierte Gussstähle Aluminium, Titan und Zirkonium zur Entoxidation während des Gussprozesses. Aluminium wird aufgrund seiner Effektivität und relativ niedrigen Kosten überwiegend als Entoxidationsmittel verwendet.
Gussstahlproduktion
Die Praxis des Stahlgusses reicht bis in die späten 1750er Jahre zurück, viel später als das Gießen anderer Metalle. Der hohe Schmelzpunkt von Stahl und der Mangel an Technologie zum Schmelzen und Verarbeiten von Metallen verzögerten die Entwicklung einer Stahlgussindustrie. Diese Herausforderungen wurden durch Fortschritte in der Ofentechnologie überwunden.
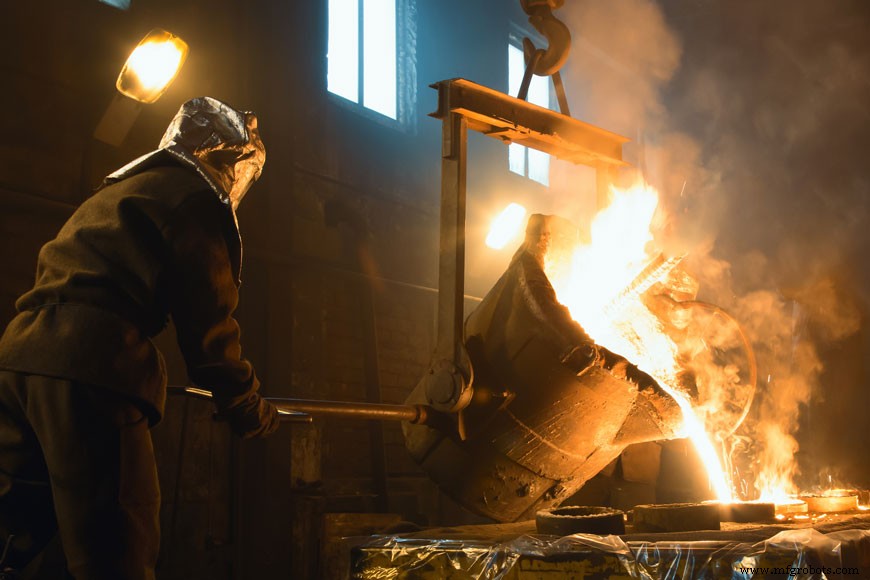
Öfen sind feuerfest ausgekleidete Gefäße, die die „Beschickung“ enthalten, also das zu schmelzende Material, und Energie zum Schmelzen bereitstellen. In einer modernen Stahlgießerei werden zwei Ofentypen verwendet: Lichtbogenofen und Induktionsofen.
Lichtbogenofen
Der Lichtbogenofen schmilzt Chargen von Metall, die als „Heats“ bezeichnet werden, mittels eines Lichtbogens zwischen Graphitelektroden. Die Beschickung verläuft direkt zwischen den Elektroden, wodurch sie der thermischen Energie der laufenden elektrischen Entladung ausgesetzt wird.
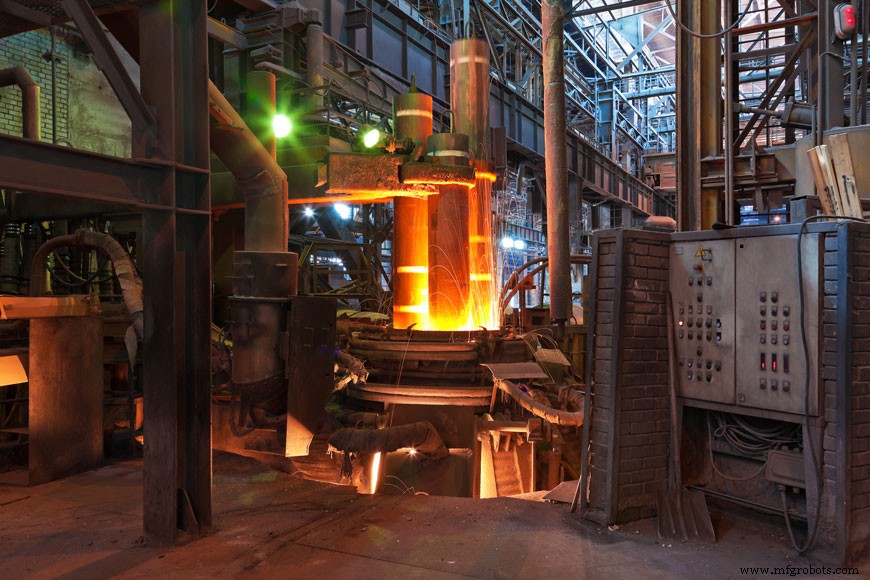
Lichtbogenöfen folgen einem Tap-to-Tap-Betriebszyklus:
- Ofenbeschickung
Stahlschrott und Legierungen werden dem Ofen zugegeben.
- Schmelzen
Stahl wird durch Energiezufuhr in den Ofeninnenraum geschmolzen. Elektrische Energie wird durch Graphitelektroden zugeführt und ist meist der größte Beitrag beim Stahlschmelzen. Chemische Energie wird durch Oxy-Fuel-Brenner und Sauerstofflanzen zugeführt.
- Veredelung
Sauerstoff wird eingespritzt, um Verunreinigungen und andere gelöste Gase während des Schmelzprozesses zu entfernen.
- Entschlacken
Überschüssige Schlacke, die oft unerwünschte Verunreinigungen enthält, wird vor dem Abstich aus dem Bad entfernt. Entschlacken kann auch innerhalb der Pfanne vor dem Gießen stattfinden.
- Abstich (Tap out)
Metall wird aus dem Ofen durch Kippen des Ofens und Gießen des Metalls in ein Übertragungsgefäß wie eine Pfanne entfernt.
- Ofenumstellung
Abstich und Vorbereitung werden für den nächsten Ofenbeschickungszyklus abgeschlossen.
Kontinuierliche zusätzliche Schritte werden oft in verschiedenen Phasen dieses Prozesses unternommen, um den Stahl weiter zu entoxidieren und Schlacke vor dem Gießen aus dem Metall zu entfernen. Die Chemie des Stahls muss möglicherweise angepasst werden, um Legierungsauszehrung während eines verlängerten Abstichs zu berücksichtigen.
Induktionsofen
Ein Induktionsofen ist ein elektrischer Ofen, bei dem Wärmeenergie durch Induktion übertragen wird. Eine Kupferspule umgibt den nicht-leitenden Beschickungsbehälter, und ein Wechselstrom wird durch die Spule geleitet, um eine elektromagnetische Induktion innerhalb der Beschickung zu erzeugen.
Induktionsöfen sind in der Lage, die meisten Metalle zu schmelzen, und sie können mit minimalem Schmelzverlust betrieben werden. Der Nachteil ist, dass wenig Veredelung des Metalls möglich ist. Im Gegensatz zum Lichtbogenofen kann der Stahl nicht umgewandelt werden.
Moderne Stahlgießereien nutzen häufig recycelten Stahlschrott, um die Kosten und Umweltauswirkungen der Gussproduktion zu reduzieren. Veraltete Autos, mechanische Komponenten und ähnliche Artikel werden getrennt, dimensioniert und als Schrott an Gießereien geliefert. Dies wird mit internem Schrott, der im Gussprozess entsteht, kombiniert und mit verschiedenen Legierungselementen vermischt, um den Schmelzofen zu beschicken.
Wärmebehandlung
Nachdem der Guss erstarrt, aus der Form entfernt und gereinigt wurde, werden die physikalischen Eigenschaften von Gussstahl durch ordnungsgemäße Wärmebehandlung entwickelt.
- Weichglühen
Erhitzen von Stahlgussstücken auf eine bestimmte Temperatur, Halten für einen bestimmten Zeitraum und dann langsames Abkühlen.
- Normalisieren
Ähnlich wie Weichglühen, aber Stahlgussstücke werden an der freien Luft abgekühlt, manchmal mit Ventilatoren. Dies hilft den Gussstücken, höhere Festigkeiten zu erreichen.
- Härten (Abschrecken)
Ähnlich wie Normalisieren, aber die Abkühlung erfolgt viel schneller unter Verwendung von Druckluft. Wasser oder Öle werden als Abschreckmedium verwendet.
- Anlassen (oder Spannungsarmglühen)
Technik zur Beseitigung innerer Spannungen aus Gussstücken. Diese Spannungen können aus dem Gussprozess oder während verstärkender oder härtender Wärmebehandlungen wie Normalisieren oder Härten auftreten. Spannungsarmglühen beinhaltet das Erhitzen der Gussstücke auf eine Temperatur weit unter der Glühtemperatur, Halten bei dieser Temperatur und dann langsames Abkühlen.
Gussstahlinspektion
Stahlgussstücke unterliegen oft Inspektionen, um spezifische physikalische Eigenschaften wie Maßgenauigkeit, Gussoberflächenbeschaffenheit und innere Solidität zu verifizieren. Zusätzlich muss auch die chemische Zusammensetzung inspiziert werden. Die chemische Zusammensetzung wird dramatisch durch geringe Legierungselemente beeinflusst, die dem Material zugesetzt werden. Gussstahllegierungen sind anfällig für Variationen ihrer chemischen Zusammensetzung, daher sind chemische Analysen erforderlich, um die genaue chemische Zusammensetzung vor dem Gießen zu verifizieren. Eine kleine Probe flüssigen Metalls wird in eine Form gegossen und analysiert.
Maßgenauigkeit
Dimensionsinspektionen werden durchgeführt, um sicherzustellen, dass die hergestellten Gussstücke die dimensionalen Anforderungen und Toleranzen des Kunden einschließlich Bearbeitungszugaben erfüllen. Es kann manchmal notwendig sein, Proben zu zerstören, um Innenmaße zu messen.
Oberflächenbeschaffenheit
Gussoberflächeninspektionen werden eingesetzt, um das ästhetische Erscheinungsbild von Gussstücken zu untersuchen. Sie suchen nach Fehlern an der Oberfläche und Unterfläche der Gussstücke, die möglicherweise nicht visuell offensichtlich sind. Die Oberflächenbeschaffenheit eines Stahlgusses kann durch die Art des Modells, Formsand und Formbeschichtung beeinflusst werden, sowie durch das Gewicht des Gusses und Reinigungsmethoden.
Innere Solidität
Alle Gussstücke haben ein gewisses Maß an Fehlern, und die Soliditätsspezifikation bestimmt den akzeptablen Fehlerschwellenwert. Übermäßige Spezifikation des maximal zulässigen Fehlerniveaus führt zu höheren Ausschussraten und höheren Gusskosten. Unterschreitung des maximal zulässigen Fehlerniveaus kann zu Ausfällen führen.
Drei häufige interne Fehler, die in Stahlgussstücken auftreten, sind:
- Porosität
Hohlräume im Stahlguss, die durch glatte, glänzende Innenwände gekennzeichnet sind. Porosität ist allgemein ein Ergebnis von Gasentwicklung oder Gaseinschluss während des Gussprozesses.
- Einschlüsse
Fremdmaterialstücke im Guss. Ein Einschluss kann metallisch, intermetallisch oder nicht-metallisch sein. Einschlüsse können aus der Form stammen (Schmutz, Sand oder Kernmaterialien) oder während des Gießens in die Form gelangen.
- Schwindung
Hohlraum oder Bereich niedriger Dichte, typischerweise intern im Guss. Er wird durch eine flüssige Insel von Material verursacht, die nicht genug Zuleitmetall hat, um sie während des Erstarrungsprozesses zu versorgen. Schwindhöhlen sind durch eine raue kristalline Innenoberfläche gekennzeichnet.
Chemische Analyse
Chemische Analyse von Gussstählen wird üblicherweise durch nasschemische Analysemethoden oder spektrochemische Methoden durchgeführt. Nasschemische Analyse wird am häufigsten verwendet, um die Zusammensetzung kleiner Proben zu bestimmen oder die Produktanalyse nach der Produktion zu verifizieren. Im Gegensatz dazu ist die Analyse mit einem Spektrometer gut geeignet für die routinemäßige und schnelle Bestimmung der chemischen Zusammensetzung größerer Proben in einer geschäftigen Produktionsgießerei. Gießereien können chemische Analysen sowohl auf Chargen- als auch auf Produktebene durchführen.
Chargenanalyse (Heat analysis)
Bei der Chargenanalyse wird eine kleine Probe flüssigen Gussstahls aus dem Ofen entnommen, zum Erstarren gelassen und dann mit spektrochemischer Analyse auf chemische Zusammensetzung analysiert. Wenn die Zusammensetzung der Legierungselemente nicht korrekt ist, können schnelle Anpassungen im Ofen oder in der Pfanne vor dem Gießen vorgenommen werden. Einmal korrekt, wird eine Chargenanalyse allgemein als genaue Repräsentation der Zusammensetzung der gesamten Metallcharge betrachtet. Allerdings sind Variationen in der chemischen Zusammensetzung aufgrund der Segregation von Legierungselementen und der Zeit, die zum Abgießen der Stahlcharge benötigt wird, zu erwarten. Oxidation bestimmter Elemente kann während des Gießprozesses auftreten.
Produktanalyse
Produktanalyse wird für spezifische chemische Analyseverifizierung durchgeführt, da die Zusammensetzung einzelner gegossener Gussstücke nicht vollständig der geltenden Spezifikation entsprechen kann. Dies kann auch dann passieren, wenn das Produkt aus einer Stahlcharge gegossen wurde, bei der die Chargenanalyse korrekt war. Branchenpraktiken und Standards erlauben gewisse Variationen zwischen Chargenanalyse und Produktanalyse.
Gussstahlprüfung
Eine Vielzahl mechanischer Eigenschaften kann für Kohlenstoff- und Legierungsstahlgussstücke durch Veränderung der Zusammensetzung und Wärmebehandlungen von Gussstählen erreicht werden. Gießereien nutzen spezialisierte Prüfmethoden, um mechanische Eigenschaften vor der Produktfertigstellung zu überprüfen.
Beim Gussstahlprüfen gibt es in der Industrie zwei Arten von Prüfungen: zerstörende und zerstörungsfreie Prüfungen. Zerstörende Prüfung erfordert die Zerstörung eines Prüfstücks, um die innere Solidität eines Teils visuell zu bestimmen. Diese Methode liefert nur Informationen über den Zustand des geprüften Stücks und stellt nicht sicher, dass andere Stücke solid sind. Zerstörungsfreie Prüfung wird eingesetzt, um die innere und äußere Solidität eines Gusses zu verifizieren, ohne den Guss selbst zu beschädigen. Sobald der Guss die Tests besteht, kann er für seine beabsichtigte Anwendung verwendet werden.
Zugeigenschaften
Zugeigenschaften für Stahlgussstücke sind ein Indikator für die Fähigkeit eines Gusses, Lasten unter langsamen Belastungsbedingungen standzuhalten. Zugeigenschaften werden mit einem repräsentativen Gussprobenstück gemessen, das kontrollierter Zugbelastung – Zugkräften, die an beiden Enden des Zugstabs ausgeübt werden – bis zum Versagen ausgesetzt wird. Beim Versagen werden Zugeigenschaften untersucht.
ZUGEIGENSCHAFTEN
EIGENSCHAFTEN
BESCHREIBUNG
Zugfestigkeit
Spannung, die erforderlich ist, um einen Guss in Zugrichtung oder unter Dehnlast zu brechen.
Streckfestigkeit
Punkt, an dem ein Guss beginnt zu fließen oder sich zu dehnen und plastische Verformung unter Zug zu demonstrieren.
Dehnung (%)
Maß für Duktilität, oder die Fähigkeit eines Gusses, sich plastisch zu verformen.
Querschnittsverengung (%)
Sekundäres Maß für die Duktilität eines Gusses.
Zeigt den Unterschied zwischen dem ursprünglichen Querschnittsbereich des Zugstabs und der Fläche des kleinsten Querschnitts nach Versagen in Zug.
Biegeeigenschaften
Biegeeigenschaften identifizieren die Duktilität eines Gusses, indem ein rechteckiges repräsentatives Probenstück um einen Dorn auf einen bestimmten Winkel gebogen wird. Der resultierende gebogene Stab wird beobachtet, um inakzeptable Risse zu überprüfen.
Schlageigenschaften
Schlageigenschaften sind ein Maß für Zähigkeit, das sich aus dem Test der Energie ergibt, die erforderlich ist, um eine standardmäßige gekerbte Probe zu brechen. Je mehr Energie erforderlich ist, um die Probe zu brechen, desto zäher ist das Gussmaterial.
Härte
Härte ist ein Maß für den Widerstand eines Gusses gegen Eindringen mittels Eindringprüfungen. Es ist eine Eigenschaft, die Verschleiß- und Abriebfestigkeit von Gussstählen anzeigt. Härteprüfung kann auch eine einfache, routinemäßige Methode bieten, um in einer Produktionsumgebung Hinweise auf Zugfestigkeit zu testen. Ein Härteskalen-Testergebnis korreliert normalerweise eng mit Zugfestigkeitseigenschaften.
Individuelle Gussdienstleistungen
Reliance Foundry arbeitet partnerschaftlich mit Kunden zusammen, um die besten physikalischen und chemischen Eigenschaften, Wärmebehandlung und Prüfmethoden für jeden individuellen Guss zu bestimmen. Fordern Sie ein Angebot an, um mehr darüber zu erfahren, wie unser Gusservice Ihre Projektanforderungen erfüllen kann.
Metall
- Wolfram-Flussmittel: Schlüsseleigenschaften & industrielle Anwendungen
- Tantal: Schlüsseleigenschaften und vielfältige industrielle Anwendungen
- Eigenschaften und Verbindungen von Rhenium – Ein technischer Überblick
- Anwendungen und Eigenschaften von Manganstahl: Umfassender Überblick
- Gusseisen erklärt: Definition, Eigenschaften und Anwendungen
- Rostfreie Stahlsorten: Typen, Eigenschaften & Häufige Anwendungen
- Monel-Legierungen: Eigenschaften, Vorteile und industrielle Anwendungen
- AMPCO® 25 Strangguss: Hochleistungslegierung für Präzisionswerkzeugfertigung
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- Roheisen: Wichtige Eigenschaften, Zusammensetzung und industrielle Nutzung