



SKD11 Werkzeugstahl: Eigenschaften, Wärmebehandlung und Leistung
SKD11 Werkzeugstahl ist ein japanischer Werkzeugstahl. Die Wärmebehandlungshärte: HRC 58–60. SKD11 ist ein hochkohlenstoffhaltiger, hochchromhaltiger Legierungs-Werkzeugstahl. Nach der Wärmebehandlung besitzt er hohe Härte, gute Schleifbarkeit, starke Durchhärtbarkeit und gute Dimensionsstabilität. Gute Zerspanbarkeit, feine und gleichmäßige Karbidpartikel; durch die spezielle Zugabe von Molybdän und Vanadium besteht keine Sorge vor Abschreckrissen.
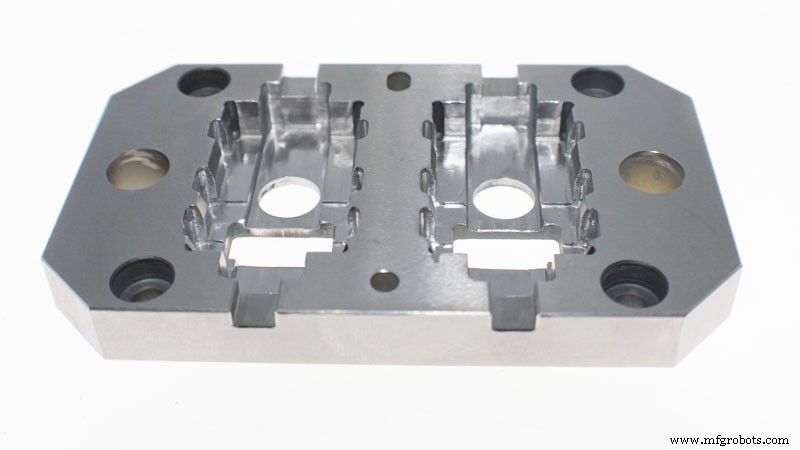
Spezifische Eigenschaften von SKD11
- A) Hohe Warmfestigkeit und Zähigkeit, gute Verschleißfestigkeit, leicht zerspanbar;
- B) Kaltarbeits-Werkzeugstahl mit guter Balance aus Festigkeit, Zähigkeit und Hitzebeständigkeit;
- C) Vakuum-Entgasung und Raffination, dadurch extrem reine innere Qualität;
- D) Gute Zerspanbarkeit;
- E) Gute Durchhärtbarkeit, Luftkühlung kann härten, keine Sorge vor Abschreckrissen;
- F) Sehr geringe Wärmebehandlungsverformung, sehr geringer Abschreckverzug. Am besten geeignet für Formen mit Präzisionsanforderungen;
- G) Ausgezeichnete Verschleißfestigkeit, am besten geeignet als Schneidwerkzeug für rostigen Stahl oder hochharte Materialien;
- H) Gute Zähigkeit;
- I) Längere Werkzeugstandzeit und stabilere Leistung;
- J) Einfach zu bearbeiten und geringe Wärmebehandlungsverformung.
Anwendungsbereiche
Bleche bis 6 mm Dicke, hocheffiziente Schneidwerkzeuge. Stanzwerkzeuge, verschiedene Scheren, eingelegte Klingen, Holzbearbeitungsklingen, Gewindewalzwerkzeuge, verschleißfeste Schieber, Kaltpresswerkzeuge, Thermoplast-Formwerkzeuge, hochpräzise Lehren und andere Tiefzieh- und Kaltpresswerkzeuge.
Anwendung von SKD11 (nur als Referenz)
- Einsatz im Zustand „Abschrecken + Anlassen“
- „Abschrecken + Kaltbehandlung + Anlassen“ (geeignet für hohe Präzision und Dimensionsstabilität)
- „Abschrecken + Anlassen + Nitrieren“ (geeignet für hohe Oberflächenhärteanforderungen)
- Kryogene Behandlung: Um höchste Härte und Dimensionsstabilität zu erreichen, wird die Form unmittelbar nach dem Abschrecken auf -70 bis -80 °C kryogen behandelt, 3–4 Stunden gehalten und dann angelassen. Die Härte nach kryogener Behandlung ist 1–3 HRC höher als bei konventioneller Wärmebehandlung. Bei komplex geformten Teilen mit großen Dimensionsänderungen kann kryogene Behandlung Risse verursachen.
- Nitrieren: Nach dem Nitrieren der Form oder des Werkstücks bildet sich auf der Oberfläche eine gehärtete Schicht mit hoher Härte und gewisser Korrosionsbeständigkeit.
- Nach Nitrieren bei 525 °C beträgt die Oberflächenhärte des Werkstücks ca. 1250 HV. Der Einfluss der Nitrierzeit auf die Eindringtiefe: 20 h → 0,25 mm; 30 h → 0,30 mm; 60 h → 0,35 mm.
- Nach Weichnitrieren bei 570 °C beträgt die Oberflächenhärte ca. 950 HV. Nach 2 Stunden Weichnitrieren kann die gehärtete Schichttiefe 10–20 µm erreichen. Beim Schleifen von Formrohlingen oder bei Arbeit im niedrigtemperierten Zustand entstehen leicht Schleifrisse. Zur Rissvermeidung sollte kleiner Schleifvorschub für mehrfaches Schleifen und gute Wasserkühlung eingesetzt werden.
Beim Drahterodieren von Formen mit komplexer Form oder großen Abmessungen treten meist im letzten Drahterodierdurchgang Risse auf.
Zur Rissvermeidung wird empfohlen, Gasabschrecken und Hochtemperaturanlassen zur Reduzierung der Wärmebehandlungsspannungen anzuwenden oder eine Kavitätsvorbearbeitung am Formrohling durchzuführen.
Wärmebehandlung
Abschrecken: Zuerst 700–750 °C vorwärmen, dann auf 1000–1050 °C erhitzen und in ruhiger Luft abkühlen. Wenn die Dicke der Stahlwerkzeuge mehr als 6 Zoll beträgt, ist es besser, auf 980–1030 °C zu erhitzen und in Öl zu härten.
Anlassen: Auf 150–200 °C erhitzen, bei dieser Temperatur halten, dann in ruhiger Luft abkühlen. Härte: über HRC 61.
Glühen: Auf 800–850 °C erhitzen, 1–3 Stunden bei dieser Temperatur halten, dann langsam im Ofen abkühlen lassen.
Schmieden: 900–1050 °C.
Chemische Zusammensetzung
- C: 1,40–1,60 %
- Si: 0,40 %
- Mn: 0,50 %
- Cr: 11,00–13,00 %
- Mo: 0,80–1,20 %
- V: 0,30 %
Herstellungsprozess
- Wärmebehandlung erklärt: Prozesse, Methoden & Vorteile
- Stahlwerkstoffe & Stanzwerkzeuge: Festigkeit, Haltbarkeit und Performance
- Haltbarkeit entschlüsseln: Vakuum-Wärmebehandlung für Stempel und Matrizen
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- Präzisionsstanzen & Matrizenlösungen für Blechmaterialien & Werkzeuge
- Wärmebehandlung für CNC-gefertigte Metallkomponenten optimieren
- Wärmebehandlung von Nichteisenmetallen: Lösungsglühen, Nitrieren, Auslagern & mehr
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer
- Die drei Phasen der Wärmebehandlung: Erhitzen, Halten, Abkühlen
- Aluminium-Wärmebehandlung: Verfahren, Temperaturen & Praxistipps