



Compression RTM: Fortschritte bei der Fertigung künftiger Luftfahrt-Strukturbauteile aus Verbundwerkstoff
 Verbundwerkstoffe haben sich in kommerziellen Flugzeugrümpfen fest etabliert, da sie hochfeste, leichte Strukturen ermöglichen, die geringere Wartungskosten als Metall verursachen. Aktuelle Prognosen für die nächste Generation von Widebody- und Schmalrumpfflugzeugen zeigen ein anhaltendes Wachstum bei Verbundwerkstoff-Rümpfen – vorausgesetzt, Materialien und Prozesse erfüllen anspruchsvolle Ziele für niedrige Kosten und hohe Fertigungsraten. Obwohl autoklavgehärtetes Epoxid-Prepreg bislang in CFRP-Rümpfen dominierte, verfolgen Entwickler künftiger Flugzeuge aggressiv Out-of-Autoclave (OOA)-Technologien mit integrierter Automation und Inline-Inspektion als Schlüsselfaktoren für die zukünftige Industry-4.0-Produktion.
Entwicklung trockener Verstärkungen
„Wir sehen Liquid Composite Molding (LCM) als Antwort auf die dreifache Herausforderung, Kosten zu senken, ratefähig zu sein und Primärstruktur-Performance zu liefern“, erklärt Rémy Pagnac, Technischer Support-Ingenieur für Liquid Composite Molding bei Hexcel. Hexcel hat seine HiMax-Noncrimp-Gewebe (NCF) und HiTape-UD-Carbonfasermaterialien (unidirektional) entwickelt, um die Leistungsanforderungen von Primärstrukturen bei LCM-Prozessen zu erfüllen. HiMax ermöglicht das schnelle Legen großer, flacher Strukturen wie Flügelhaut, während HiTape maßgeschneiderte Lagen für große, komplexe Strukturen mit minimalem Verschnitt erlaubt. „Wir können Eigenschaften erreichen, die der neuesten Generation UD-Pregleichen“, fügt Pagnac hinzu.
Hexcel hat daran gearbeitet, das Volumen zu reduzieren und die Drapierbarkeit von HiMax NCF zu verbessern, einschließlich eines feinen 20-dTex-Bindfadens. HiMax-Materialien werden im früheren Formax-Werk in Leicester, UK, gefertigt, das Hexcel 2016 übernahm. Die dort produzierten leichten, spreizfaserigen Multiaxialgewebe haben bereits eine lange Geschichte in anspruchsvollen Anwendungen wie Rennjachten, Supersportwagen und Formel-1-Rennwagen. Nun wurden NCF-Materialien in einem Flügel-Demonstratorprojekt von Airbus Defence and Space (Airbus DS, Cádiz, Spanien) und Danobat (Elgoibar, Spanien) eingesetzt, wobei Danobats Automated Dry Material Placement (ADMP) – eine Art automatisierter Faserablage (AFP) für NCF – zum Einsatz kam (siehe „Proving viability for dry fabrics infusion for large aerostructures“) sowie im von Airbus geförderten ZAero-Projekt für fehlerfreie CFRP-Strukturen wie stringerverstärkte Flügelhaut (siehe „Zero-defect manufacturing of composite parts“).
Sowohl bei HiMax als auch bei HiTape integriert Hexcel Lagen aus dünnem, flächengewichtsarmem thermoplastischem Filament-Vlies als Bindemittel, wodurch die historisch in trockenen Materialien für Preforming und Flüssigverformung verwendeten Pulverbindemittel entfallen. Bei HiMax wird dieses Vlies zwischen die NCF-Lagen gelegt; bei HiTape wird es auf beide Seiten des Carbonfaser-Unis tapes aufgebracht. „Damit entfällt die Notwendigkeit, Pulverbindemittel zur Fixierung der UD-Lagen einzusetzen“, erläutert Pagnac. „HiTape ist kalibriert und kein Schlitzband, daher gibt es keinen Fussel und weniger Breitenvariationen für verbesserte AFP-Verarbeitung. Das thermoplastische Vlies erhöht zudem die Zähigkeit des fertigen Laminats, und wir haben gezeigt, dass wir mit der nächsten Generation von AFP-Maschinen hohe Materialablageraten erreichen können.“ In einem SAMPE-Papier von Mai 2015 beschreibt Hexcel ein einachsig gekrümmtes Preform, das mit 0,25 Zoll breitem HiTape auf einer laserbestückten Coriolis Composites (Quimper, Frankreich) AFP-Maschine bei einer Legegeschwindigkeit von 1 m/s gefertigt wurde. Auch mit Electroimpact (Mukilteo, WA, USA) AFP-Anlagen wurden Ablageraten von bis zu 150 kg/h für ein vollwertiges Spar-Aerostruktur-Element demonstriert.
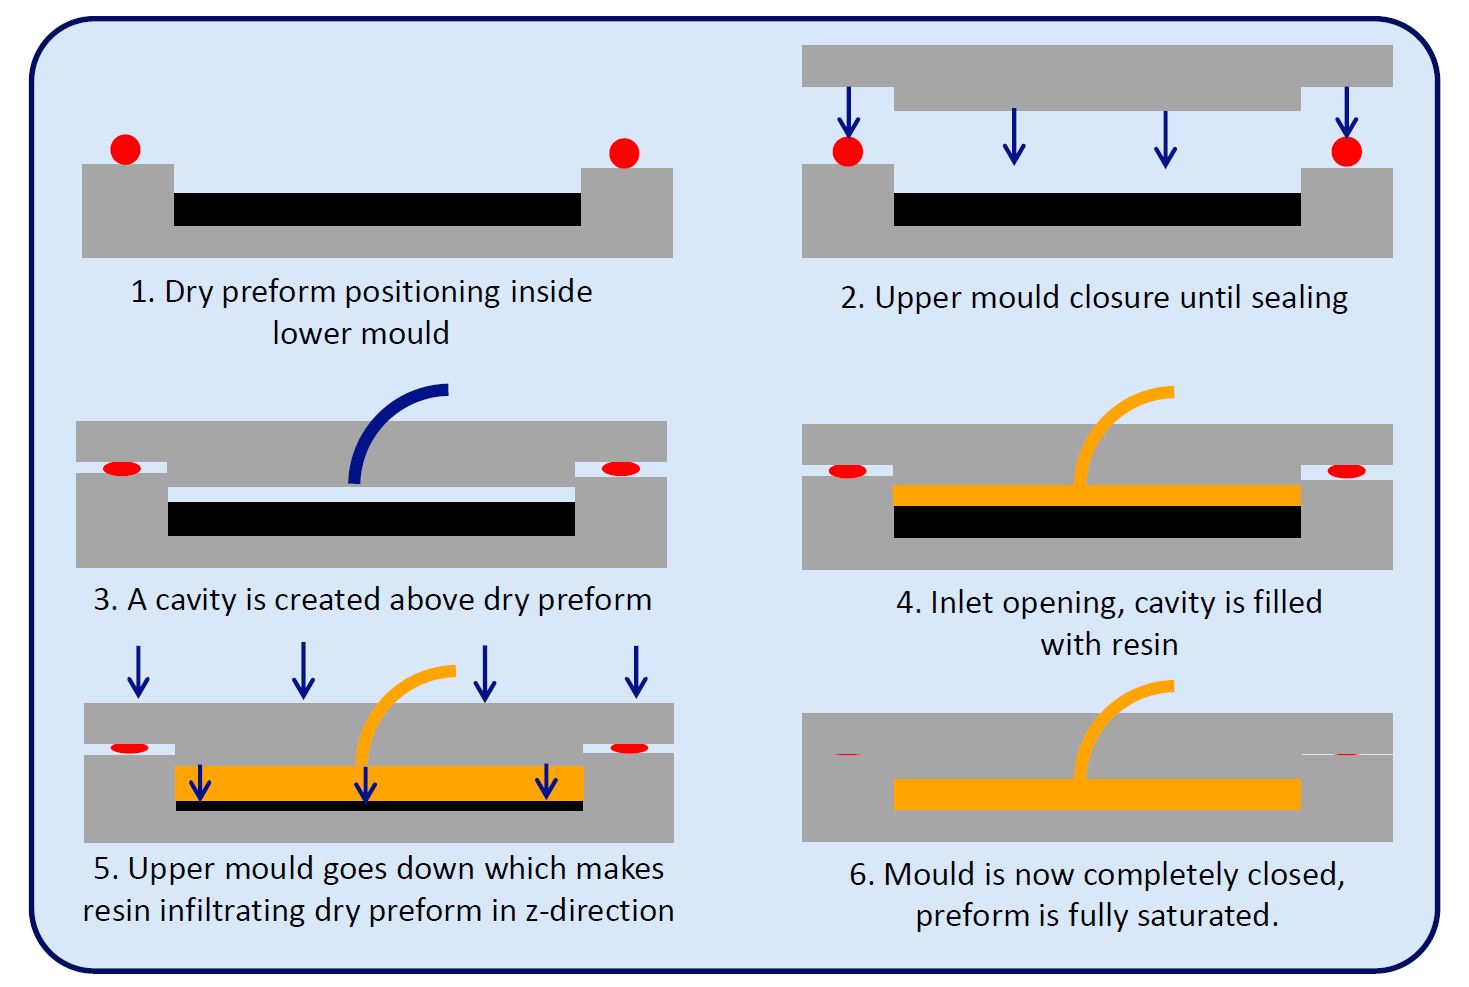
Abb. 1 Compression RTM
Beim C-RTM wird das trockene Preform in ein RTM-Werkzeug eingelegt, das jedoch nur teilweise geschlossen wird, sodass ein Spalt zwischen dem trockenen Preform und der oberen Werkzeugoberfläche verbleibt. Anschließend wird Vakuum angelegt, Harz injiziert und die Presse schließt den Spalt im Werkzeug, wobei das flüssige Harz in Z-Richtung über das gesamte Bauteil in das Preform gedrückt wird. Quelle: Hexcel

Anpassung von C-RTM für die Luftfahrt
C-RTM wurde ursprünglich mit High-Pressure RTM (HP-RTM) für Automobilverbundwerkstoffe eingeführt. Wie beim konventionellen RTM wird auch beim C-RTM ein trockenes Faserpreform in ein passgenaues Metallwerkzeug gelegt, flüssiges Harz injiziert und anschließend Wärme und Druck über eine betätigte Presse appliziert. Beim C-RTM wird das Werkzeug jedoch nur teilweise geschlossen, sodass ein Spalt zwischen dem trockenen Preform und der oberen Werkzeugoberfläche bleibt (Abb. 1). Dann wird Vakuum angelegt, eine präzise Dosis gemischtes Harz injiziert und die Presse schließt den Werkzeugspalt, wobei das flüssige Harz in Z-Richtung über das gesamte Bauteil in das Preform gepresst wird. „Das ist viel schneller als die In-Plane-Injektion des Harzes durch das Bauteil“, erklärt Thomas Chevallet, Prozessingenieur bei Techni-Modul Engineering.
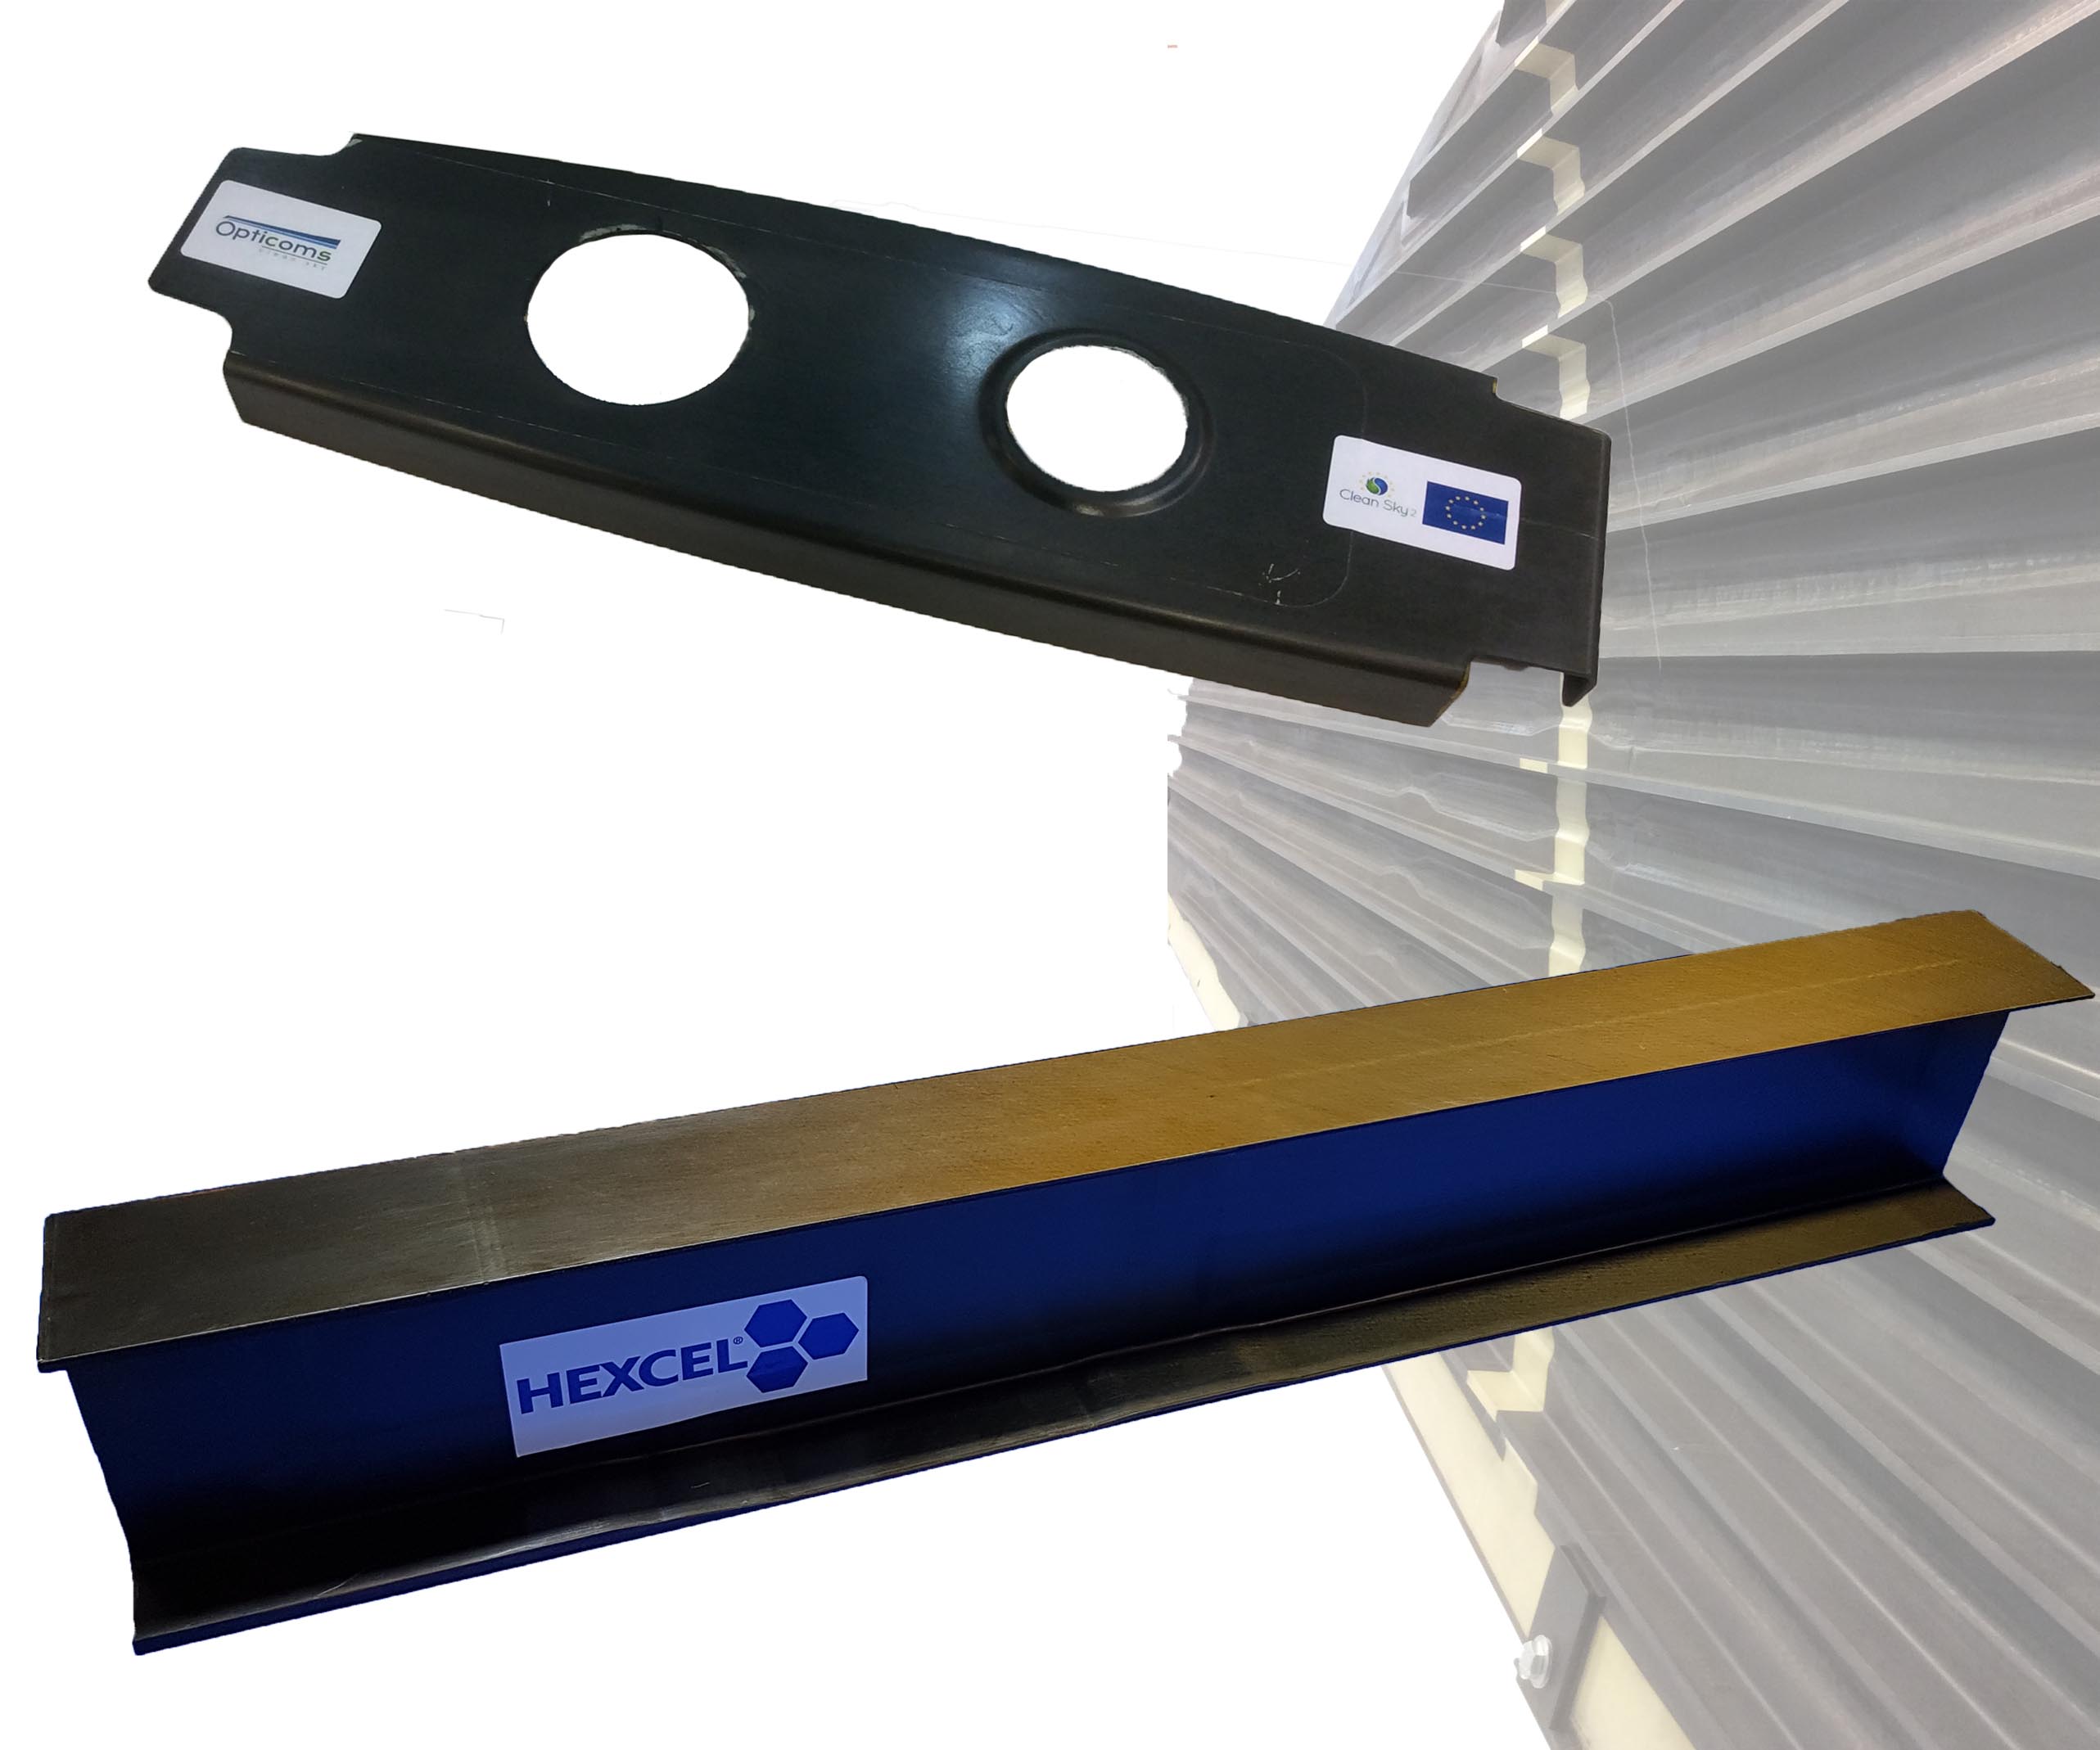
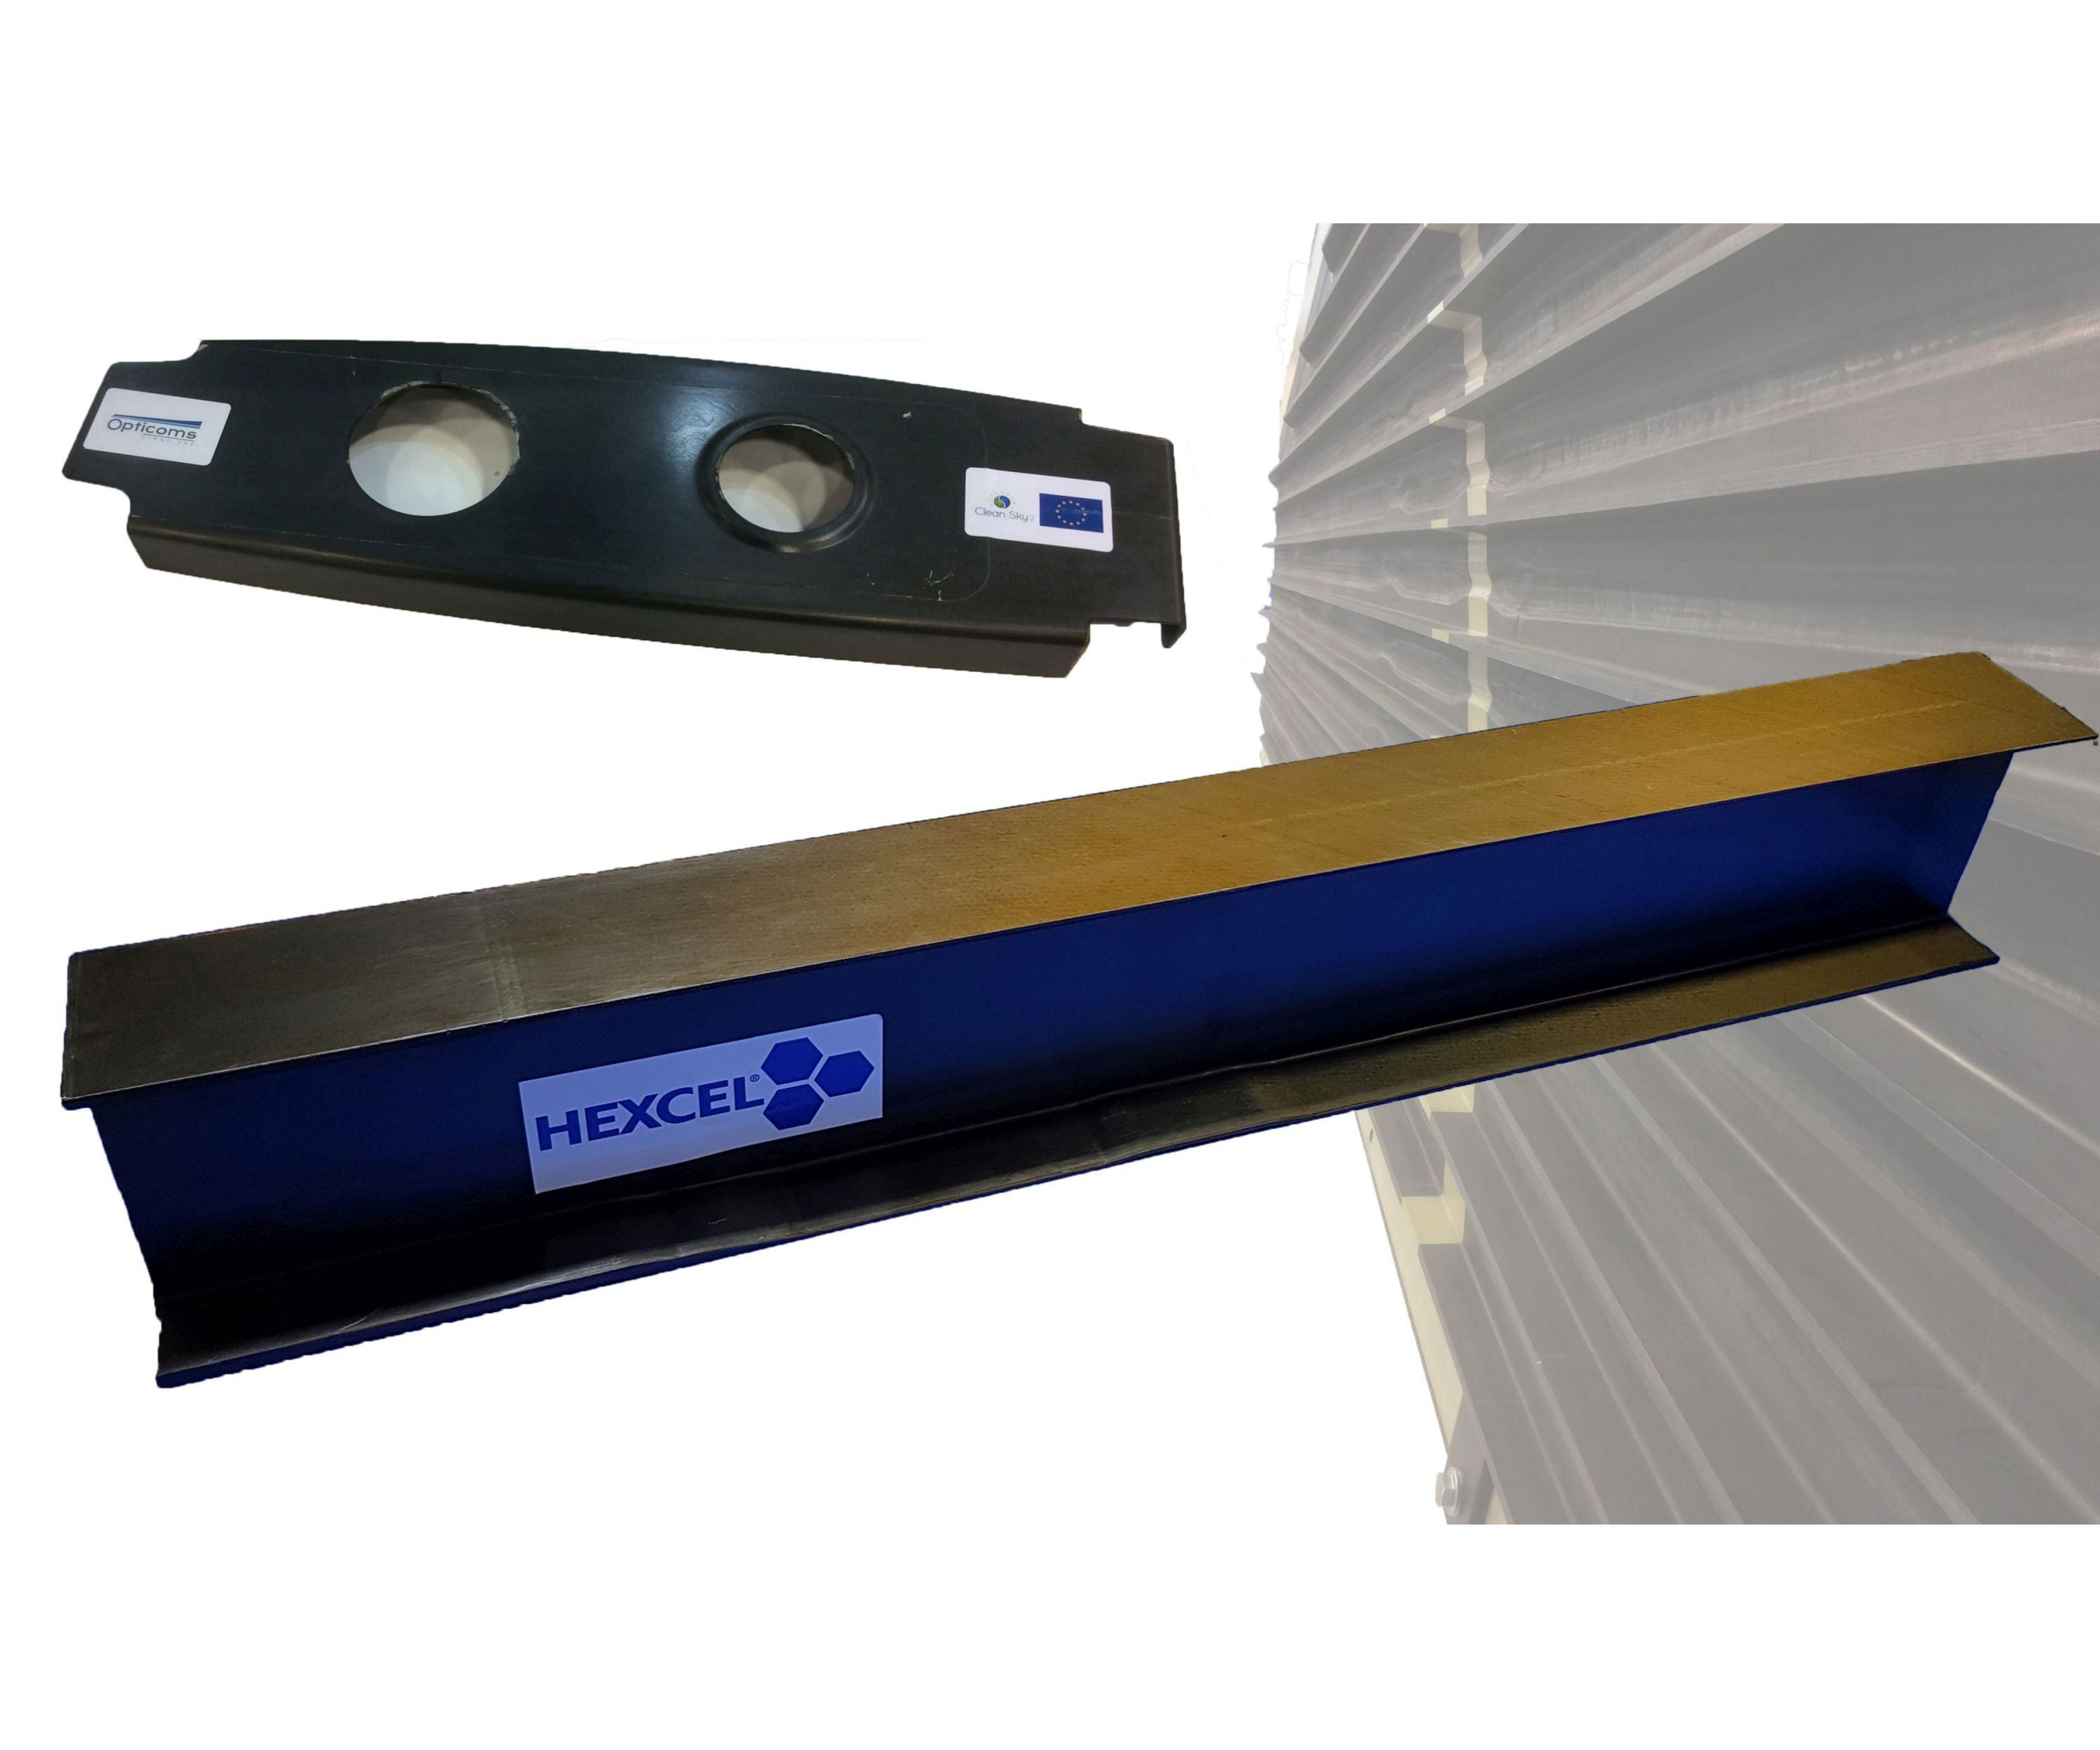
Techni-Modul Engineering erkannte die Chance, C-RTM für die Luftfahrt anzupassen, während seiner Rolle als Partner im Clean Sky 2 „Optimized Composite Structures“ (OPTICOMS) Projekt. Organisiert in Arbeitspaket B-1.2 („More affordable composite structures“) zielt OPTICOMS darauf ab, die Produktionskosten kleiner Flugzeuge (z. B. Regionaljets) durch integrierte Strukturen und automatisierte Fertigung zu senken, wobei sowohl Prepreg- als auch Flüssigharzmethoden erforscht werden. OPTICOMS hat einen Verbundwerkstoff-Flügel-Demonstrator entworfen, der aus einer oberen Flügelhaut mit drei Holmern besteht, die als integrierte Struktur in einem One-Shot-Prozess gefertigt wird. Der vollmaßstäbliche Flügel (Abb. 2) ist Teil eines AIRFRAME Innovative Technology Demonstrators (ITD) zur Evaluierung und Reifung von Technologien hin zum Technology Readiness Level (TRL) 6 für Flugzeuge der nächsten Generation, die ab 2025 in Produktion gehen. Israel Aerospace Industries (Lod, Israel) wurde im Juli 2016 als Koordinator für OPTICOMS ausgewählt. Das Konsortium umfasst zudem den kleinen Flugzeughersteller Piaggio Aerospace (Savona, Italien), Techni-Modul Engineering sowie die AFP-Ausrüster Coriolis Composites und Danobat.
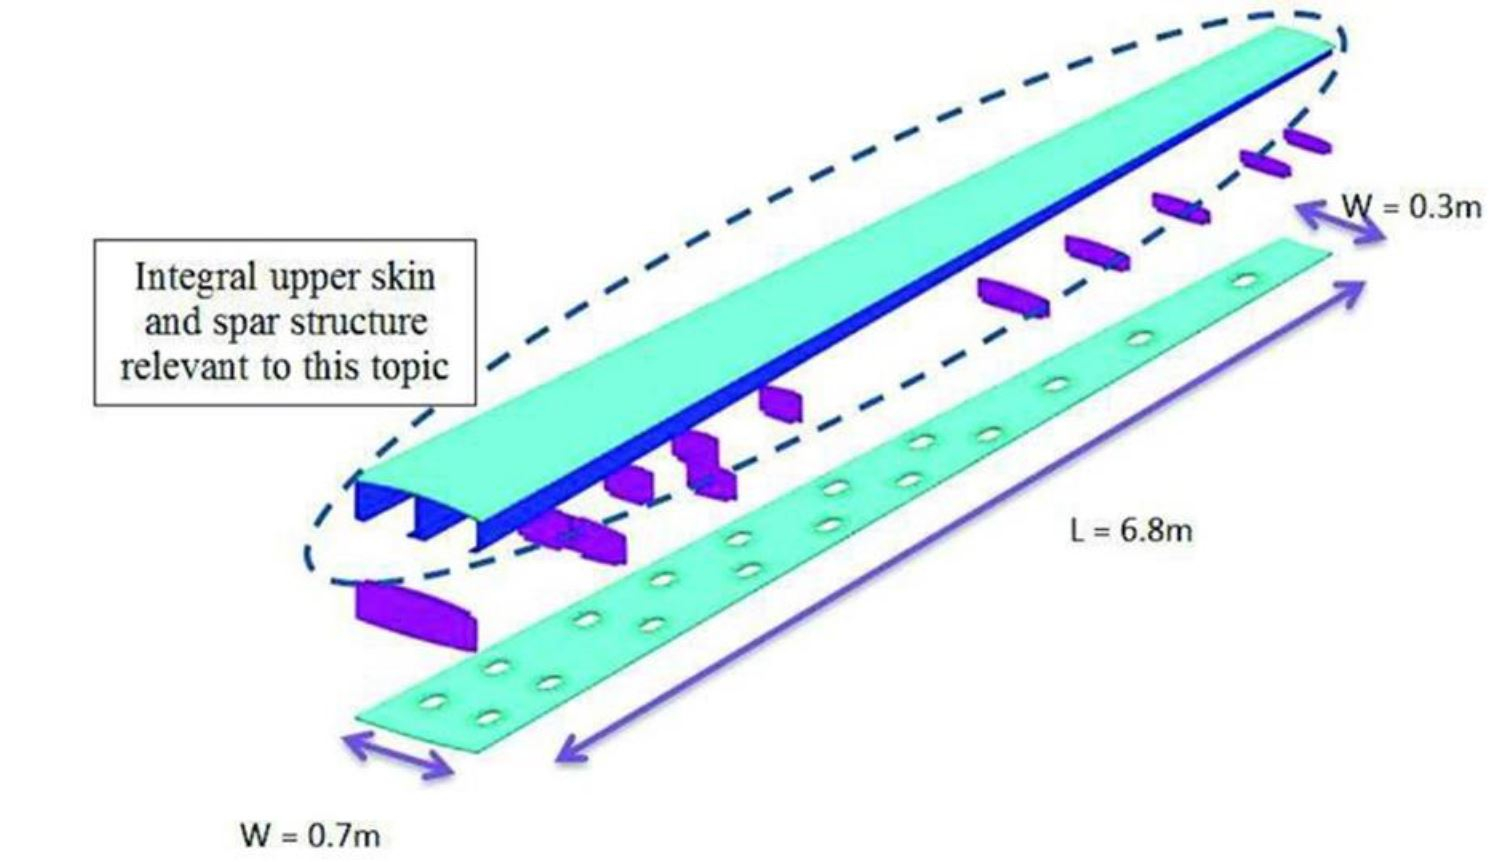
Abb. 2 Clean Sky 2 OPTICOMS Rippe
Techni-Modul ist Partner im Clean Sky 2 „Optimized Composite Structures“ (OPTICOMS) Projekt, das einen Verbundwerkstoff-Flügel-Demonstrator mit unterer Flügelhaut, mehreren Rippen und einer oberen Flügelhaut mit drei Holmern entworfen hat. Letztere wird als integrierte Struktur in einem One-Shot-Prozess gefertigt. Der Demonstrator wird für Flugzeuge der nächsten Generation ab 2025 evaluiert. Quelle: Clean Sky 2
„C-RTM war in der Industrie bekannt“, erklärt Chevallet, „aber bei HP-RTM wird noch eine große Presse benötigt. Unsere Entwicklung bestand darin, C-RTM für schnelle Injektion bei niedrigeren Drücken anzupassen, was eine kostengünstigere Fertigung von Luftfahrtbauteilen mit sehr strengen Anforderungen an hohen Fasergehalt, Faserausrichtung und geringe Porosität ermöglicht. Die Injektionszeit für die 0,7 m lange und 0,2 m breite Flügelrippe im OPTICOMS-Projekt wurde von 40 auf fünf Minuten reduziert. In einem separaten Testprogramm für einen I-Träger-Stringer mit 900 mm Länge und 150 mm Höhe verkürzte sich die Injektionszeit von einer Stunde auf unter fünf Minuten.“

„Diese Reduzierung der Injektionszeit durch C-RTM wäre bei großen Bauteilen wie vollständigen Flügelhäuten oder Hubschrauberrotorblättern noch größer“, fügt Chevallet hinzu. Er merkt an, dass C-RTM auch die Injektion von hochviskosen Harzen sowie Niederdruck-Injektionssysteme und Pressen mit geringerer Schließkraft ermöglicht, was die Kosten senkt. „Der Werkzeugdruck beim C-RTM beträgt nur 6 bar, weit weniger als bei HP-RTM“, erklärt Chevallet. „Der Prozess erreicht Luftfahrtqualität, eignet sich aber gut für große, dünne Bauteile und kleinere, komplex geformte Teile.“
Automatisiertes Preforming
Obwohl schnellere, kostengünstigere Harzinjektion und OOA-Formung Schlüsselteile dieses Ansatzes für günstigere Aerokomposit-Fertigung sind, erfordert die Prozesskette weiterhin mehrere Schritte für Zuschnitt, Lagen und Preforming. „Für uns war OPTICOMS auch ein Automatisierungsthema“, sagt Chevallet. Techni-Modul Engineering lieferte nicht nur ein C-RTM-Injektionssystem für das OPTICOMS-Projekt, sondern auch einen Pick-and-Place-Roboter und eine Hot-Drape-Forming-Maschine (HDF), alle in eine vollautomatisierte Fertigungszelle integriert.
Kurz nach OPTICOMS-Beginn 2016 gewann die Techni-Modul-Tochter CAC den ACE Equipment and Tooling Innovation Award in der Kategorie Fertigung für ihre automatisierte 3D-Preforming-Zelle auf der CAMX 2016 (26.–29. Sept., Anaheim, Kalifornien, USA). Die Zelle konnte 3D-Preforms aus Trockenfaser oder Prepreg herstellen, nutzte Vakuumsaug-Greifer zum Aufnehmen, Platzieren und Falten von zugeschnittenen Lagen auf einem beheizten Preformwerkzeug. Techni-Modul Engineering und CAC entwickelten Software zur Vorbereitung der zugeschnittenen 2D-Lagen für die Formung zu komplexen und abwickelbaren Oberflächen. Diese Zelle wurde in OPTICOMS und im I-Träger-Testprojekt weiterentwickelt.
Schritt 1
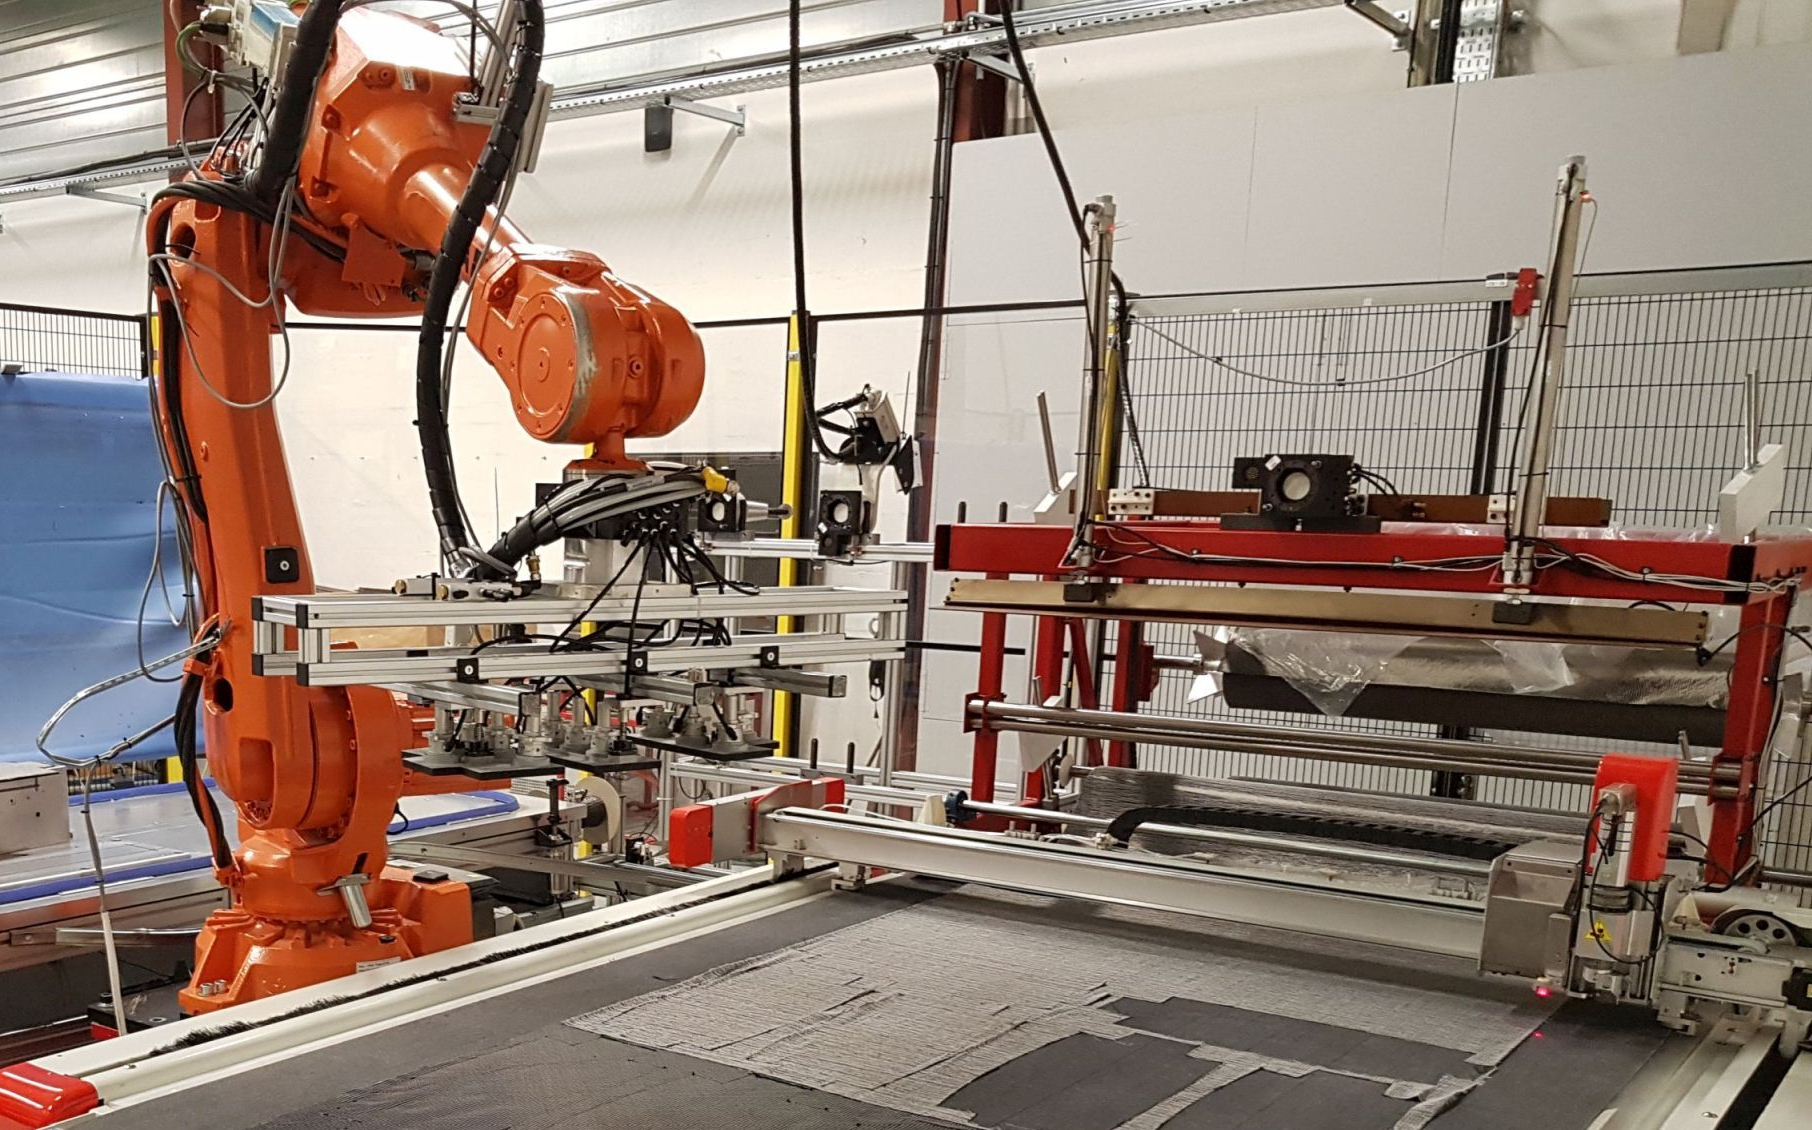
Quelle aller Schritt-Bilder: Techni-Modul Engineering
Innerhalb der automatisierten Zelle von Techni-Modul Engineering entnimmt ein Pick-and-Place-Roboter Lagen vom automatischen Zuschnitt und legt sie auf ein beheiztes Preformwerkzeug.
Schritt 2
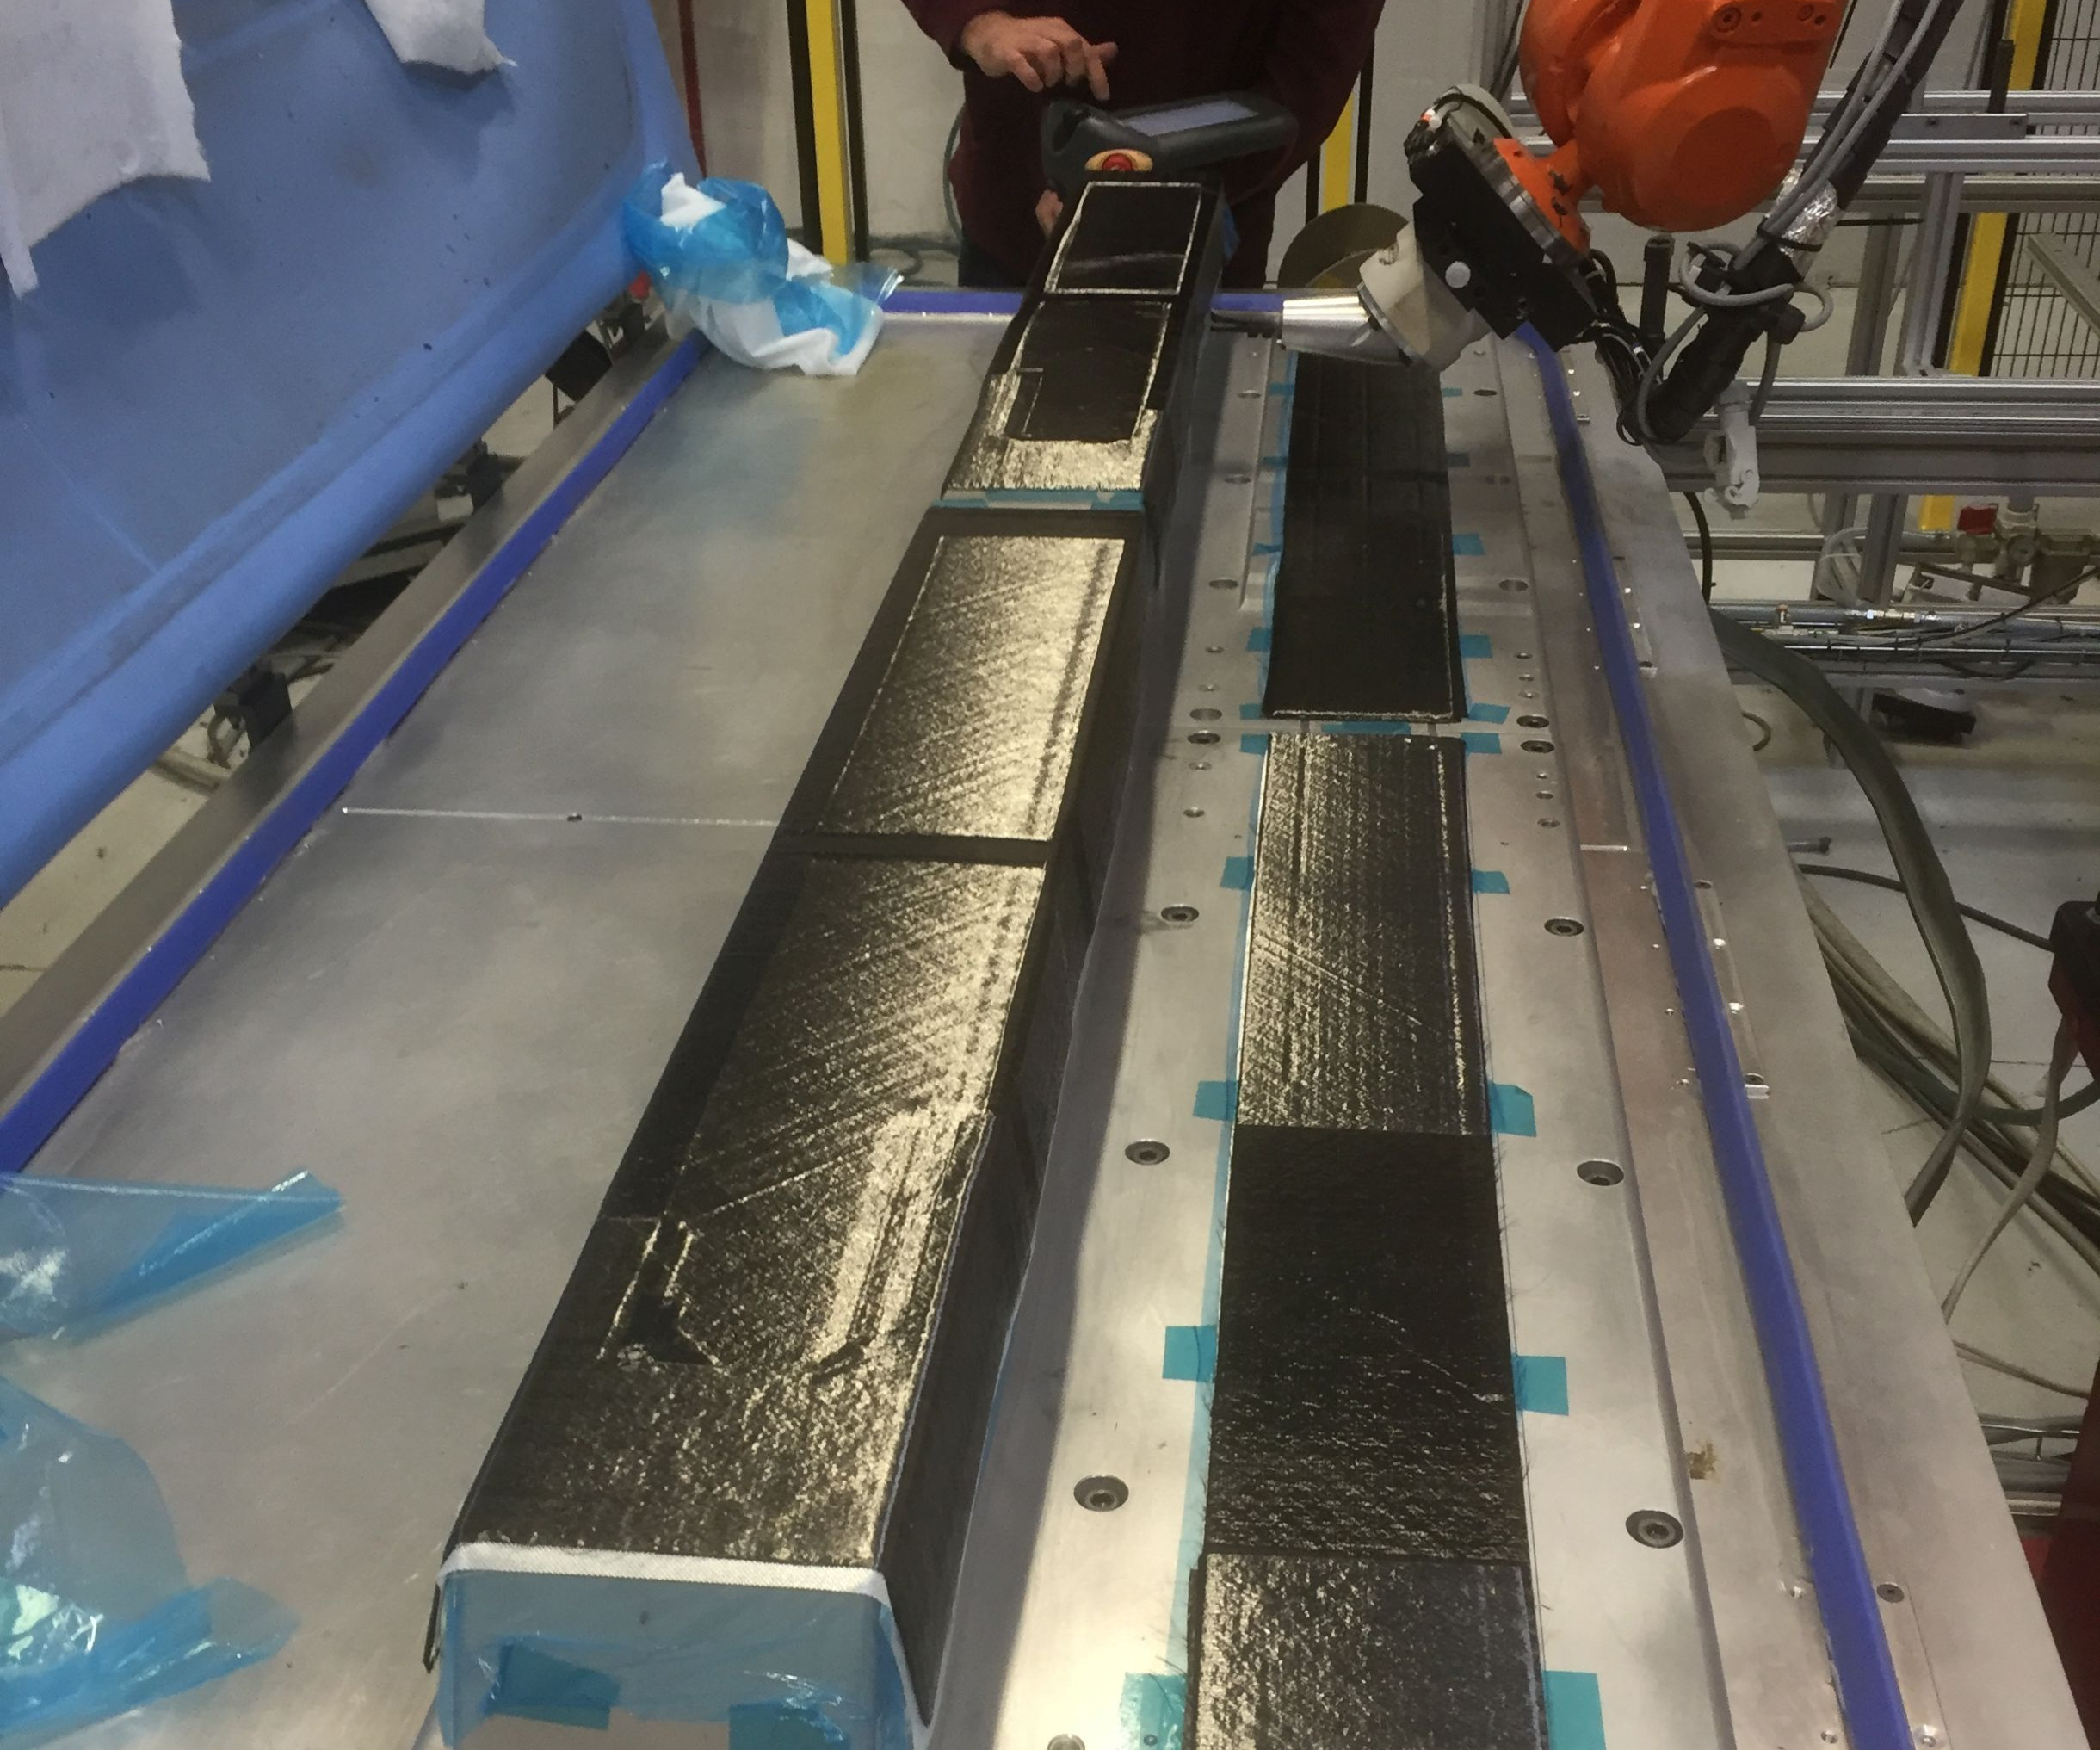
Die Preformwerkzeuge ruhen auf einem Kompaktierungstisch mit einer scharnierten, wiederverwendbaren Vakuummembran (blau, links), die alle 5–8 Lagen während des Legens eine beheizte Entbulkung (Debulk) vollendet.
Schritt 3
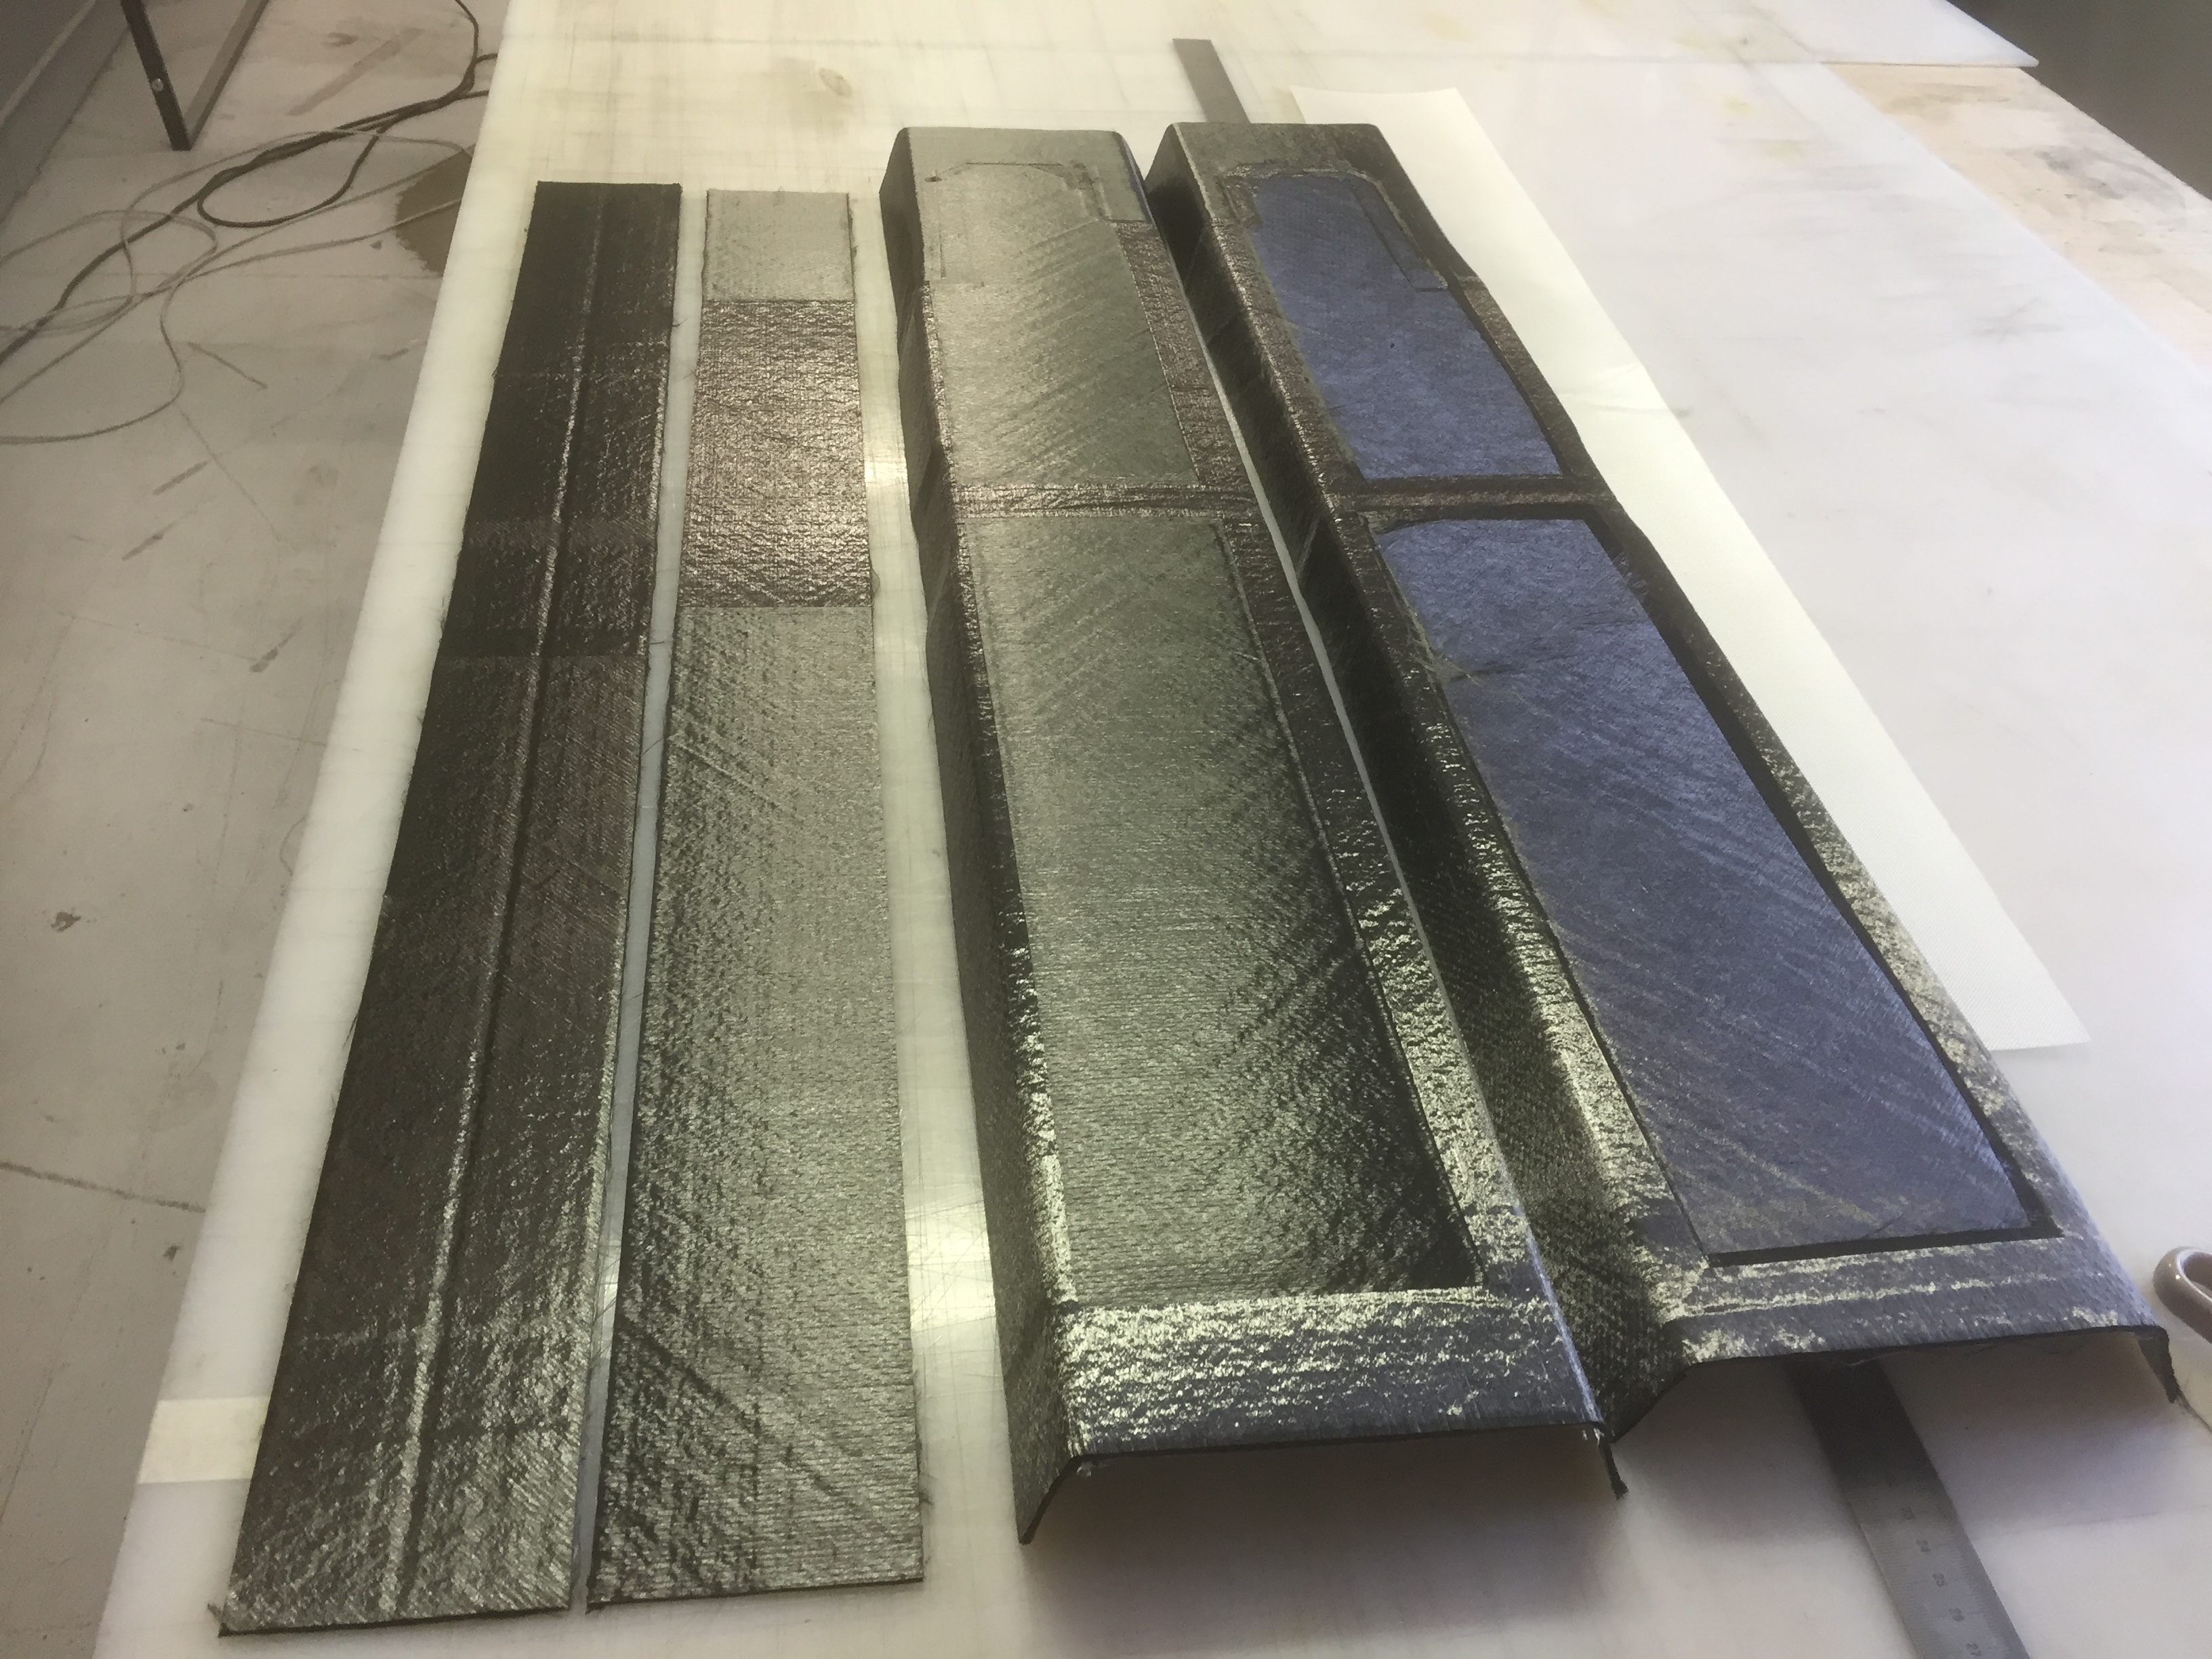
Jeder Stringer-Preformzyklus erzeugt ein C-Träger-Preform (zwei bilden den I-Träger-Steg) und ein flaches Flansch-Preform. Hier sind zwei Sätze für jeden I-Träger-Stringer gezeigt.
Schritt 4
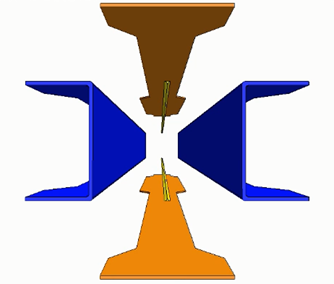
Die vier I-Träger-Stringer-Preforms werden in das RTM-Werkzeug gelegt, Vakuum angelegt und die Harzinjektion in 5 Minuten abgeschlossen.
Schritt 5
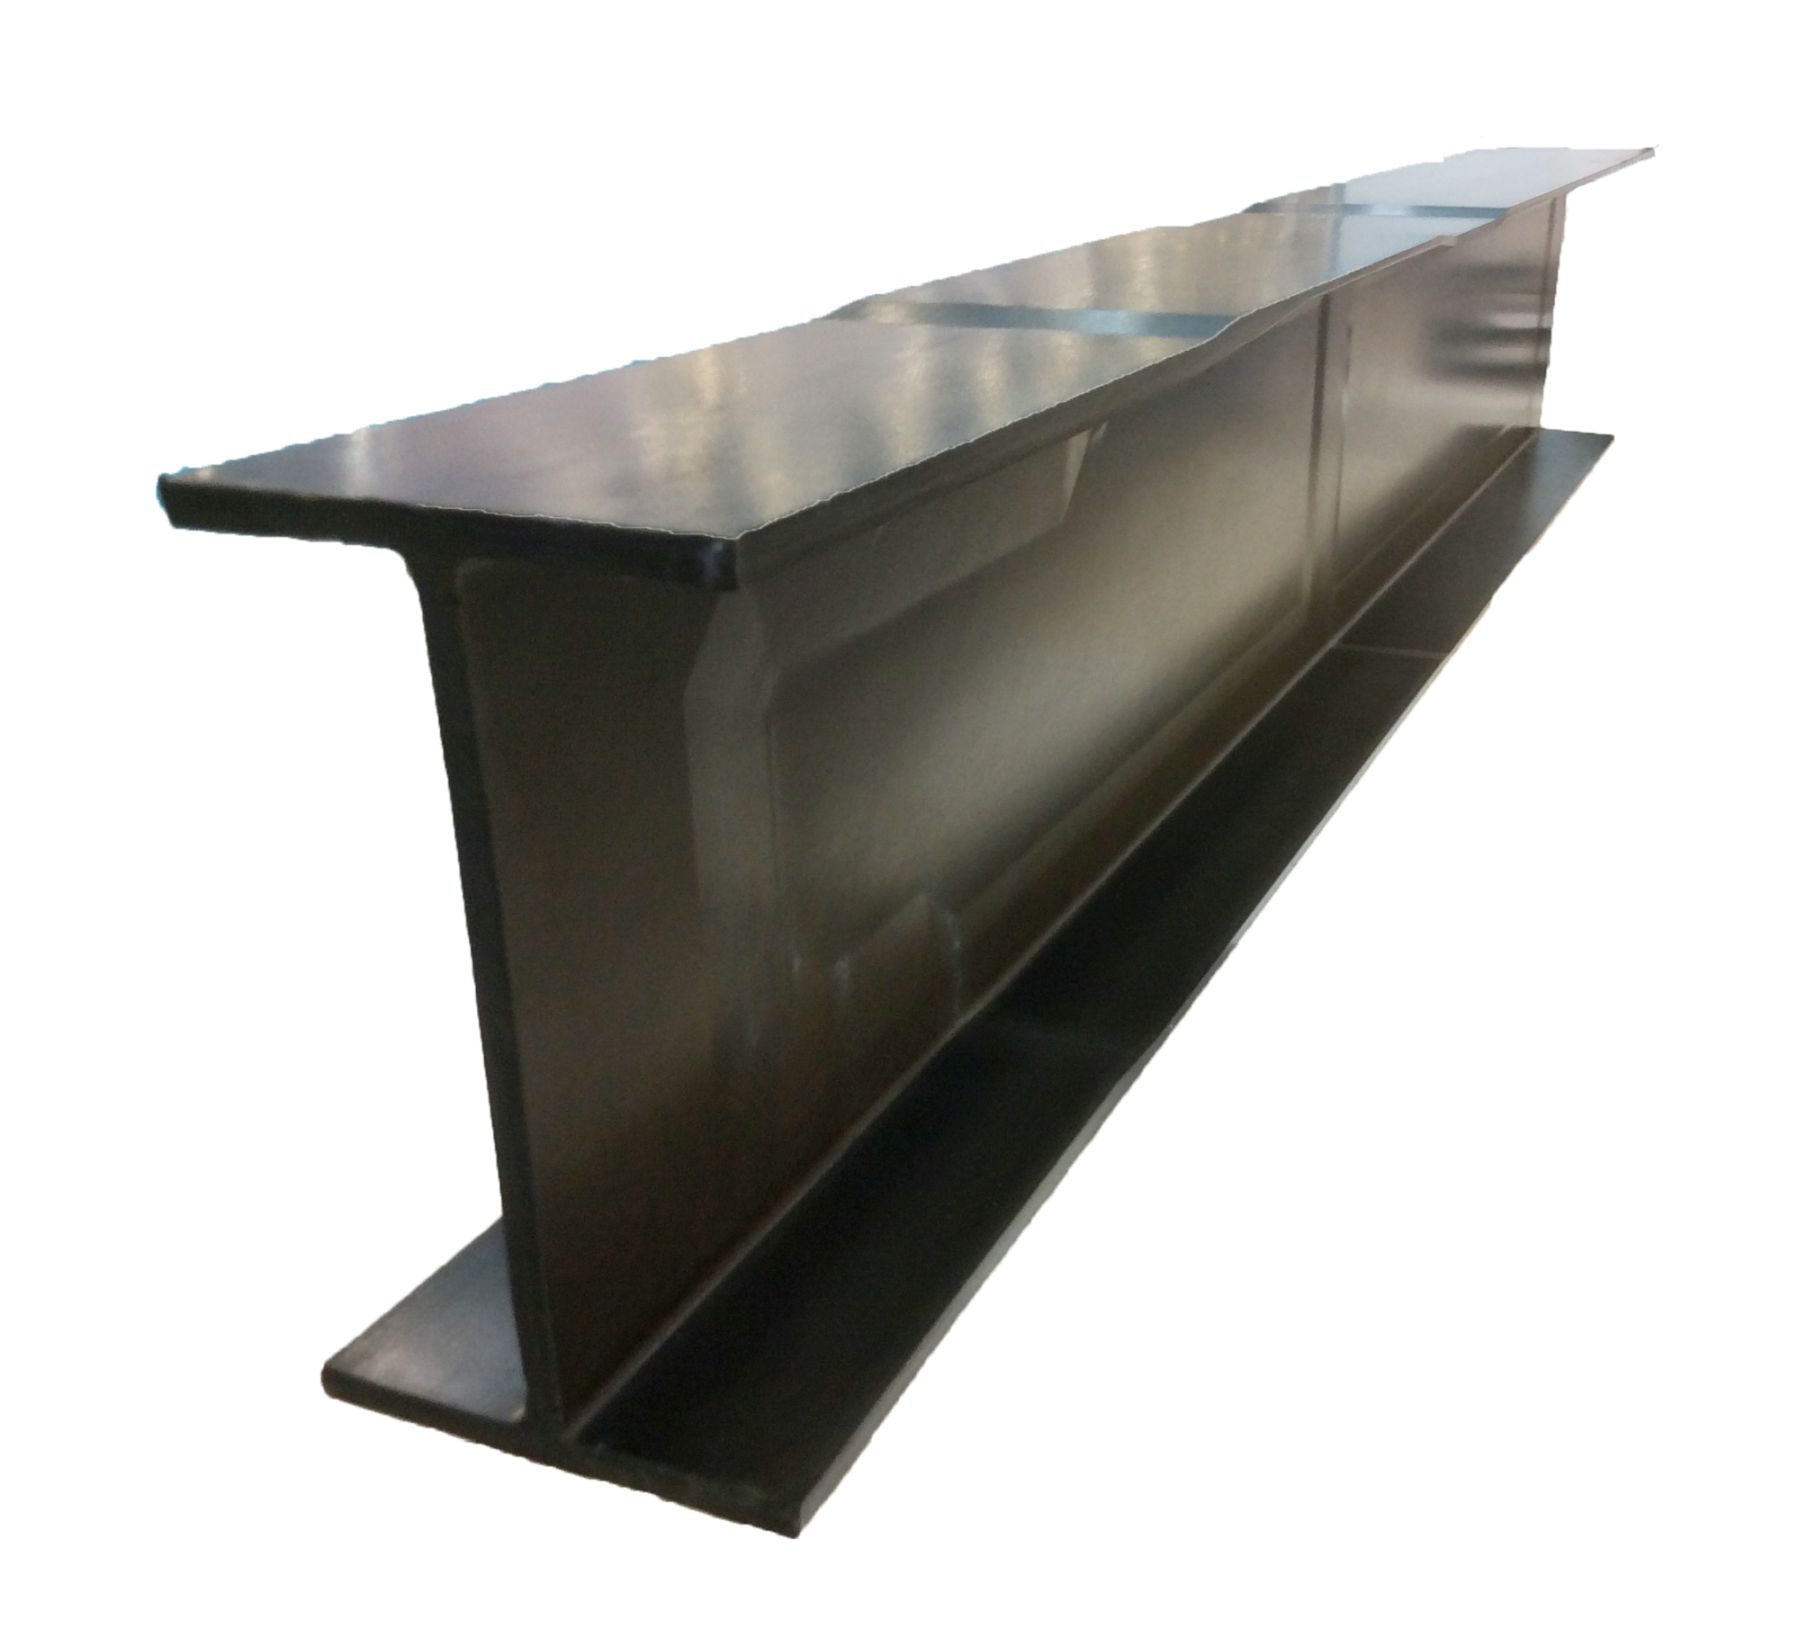
Nach 90-minütiger Aushärtung wird der Stringer entformt und der Harzüberstand getrimmt – Gesamtzykluszeit 4,5 Stunden.
Schritt 6 – Rippen-Preforming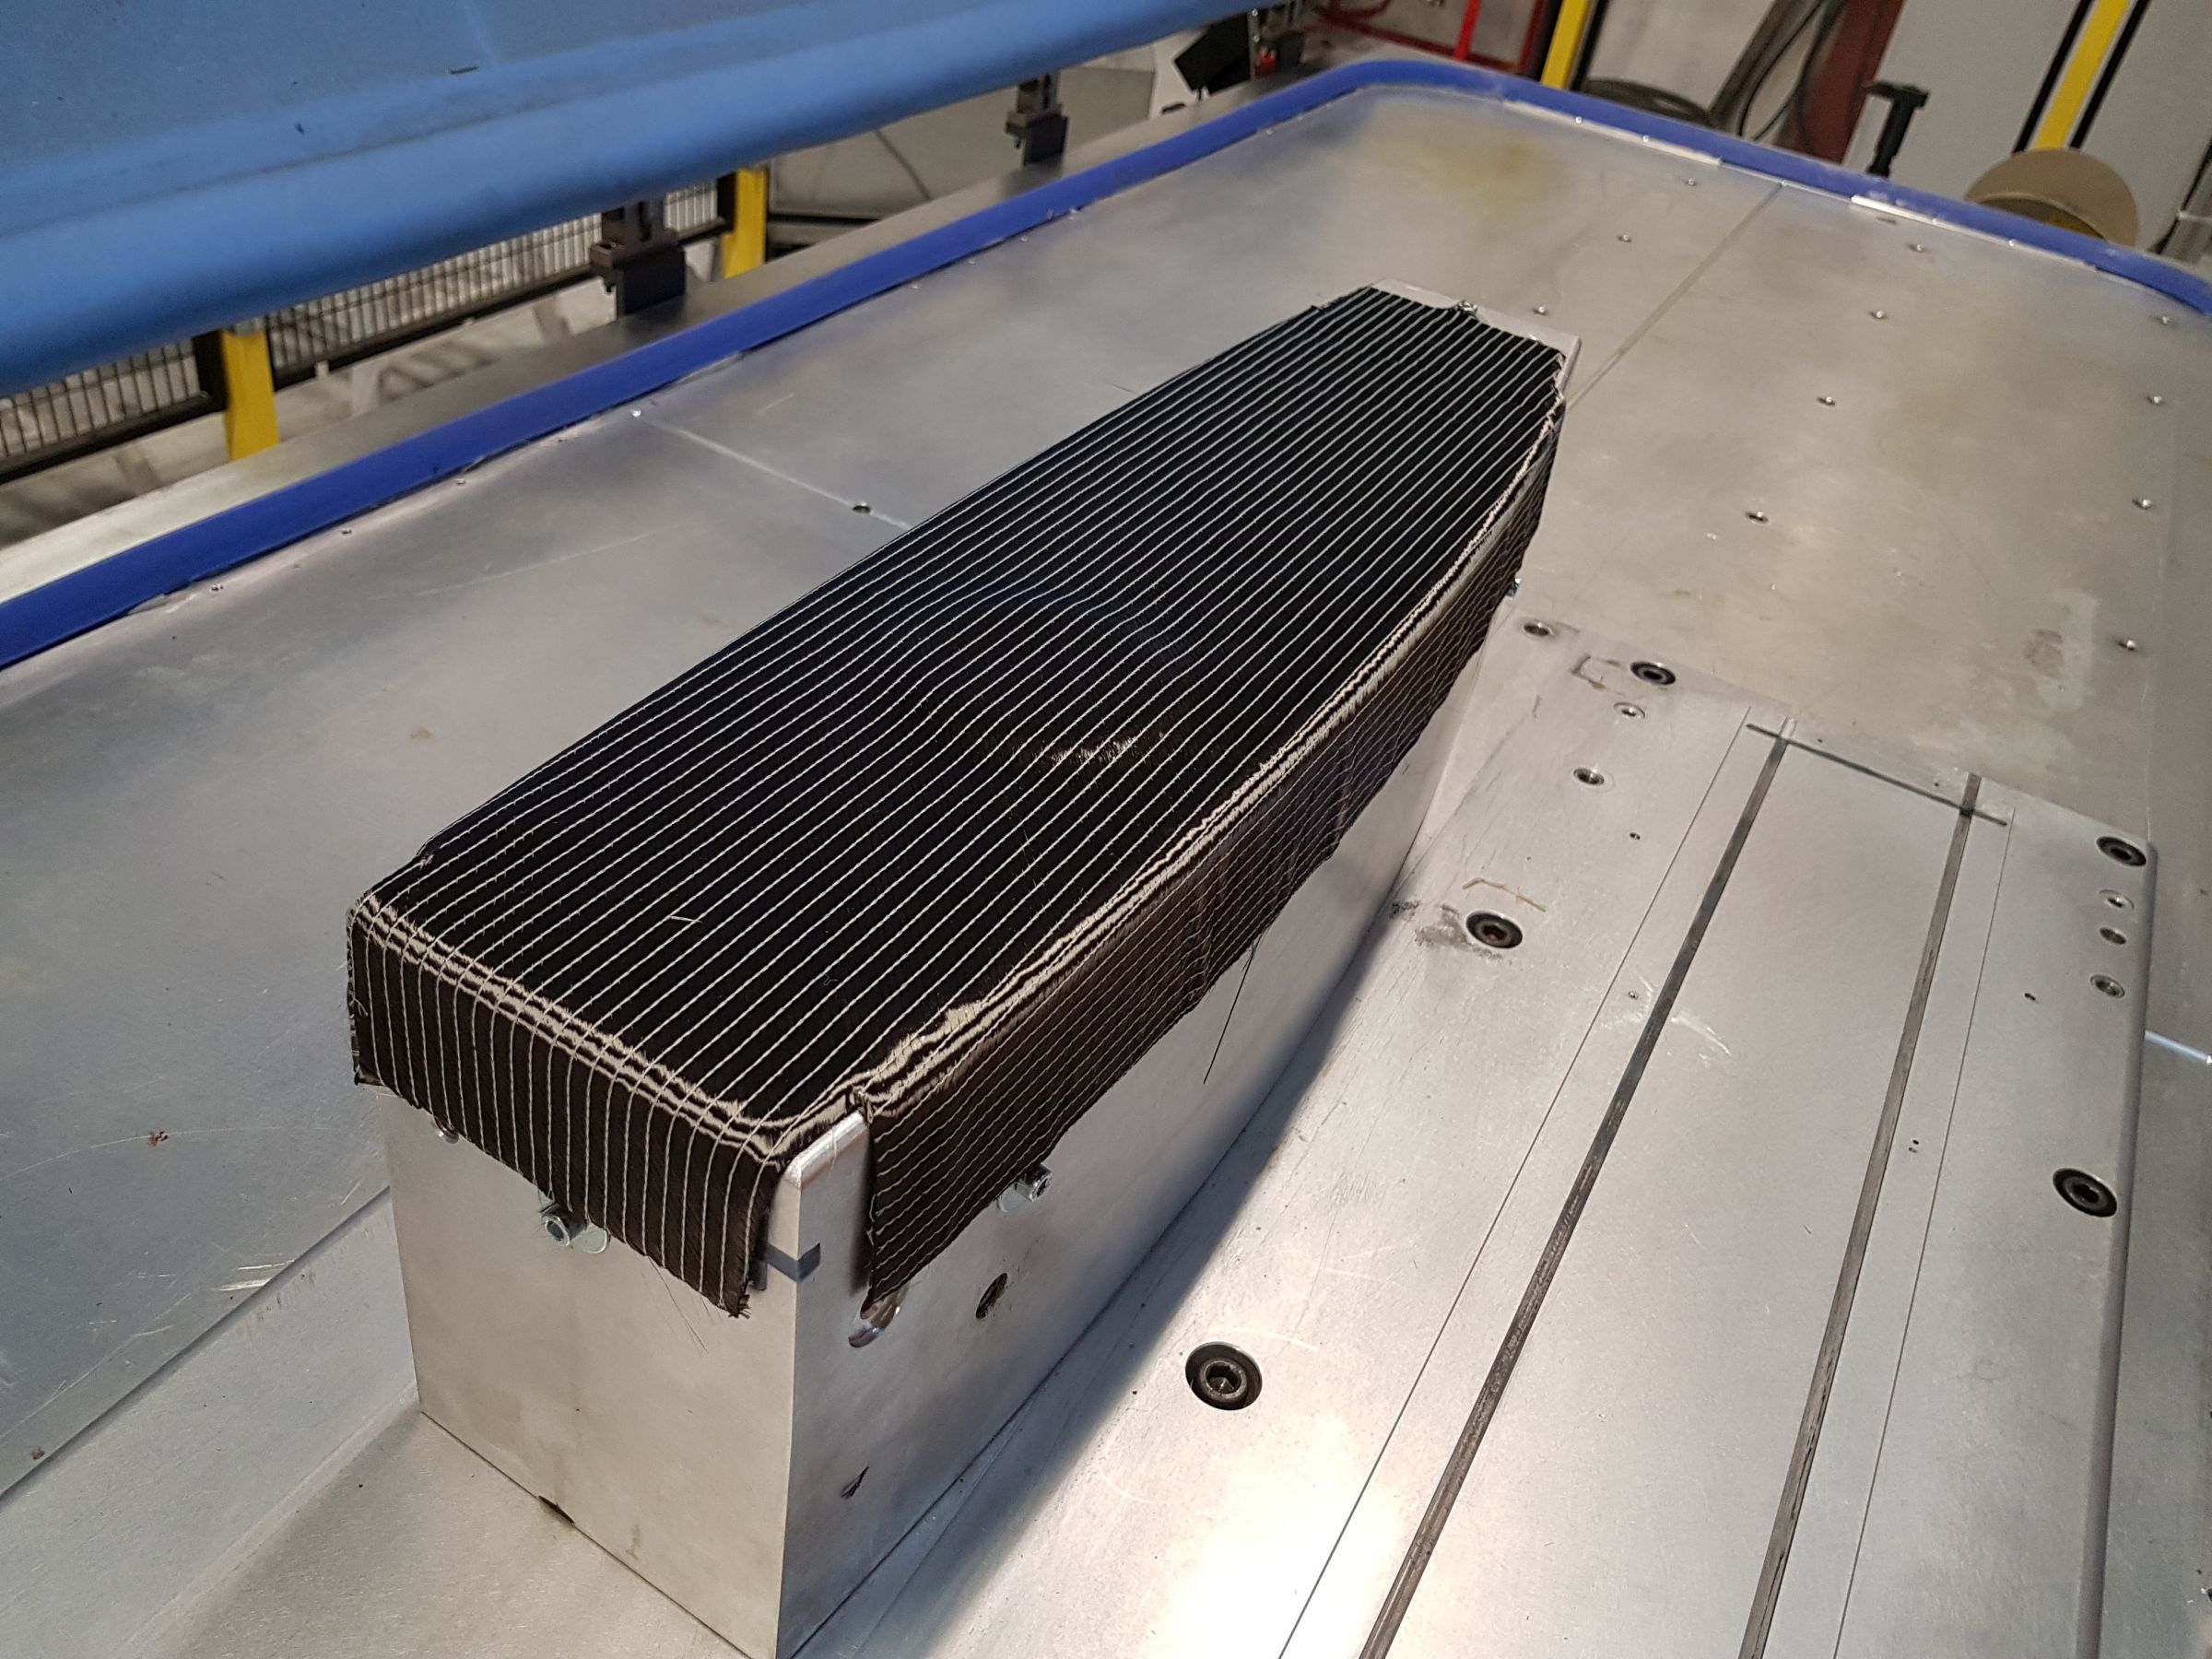
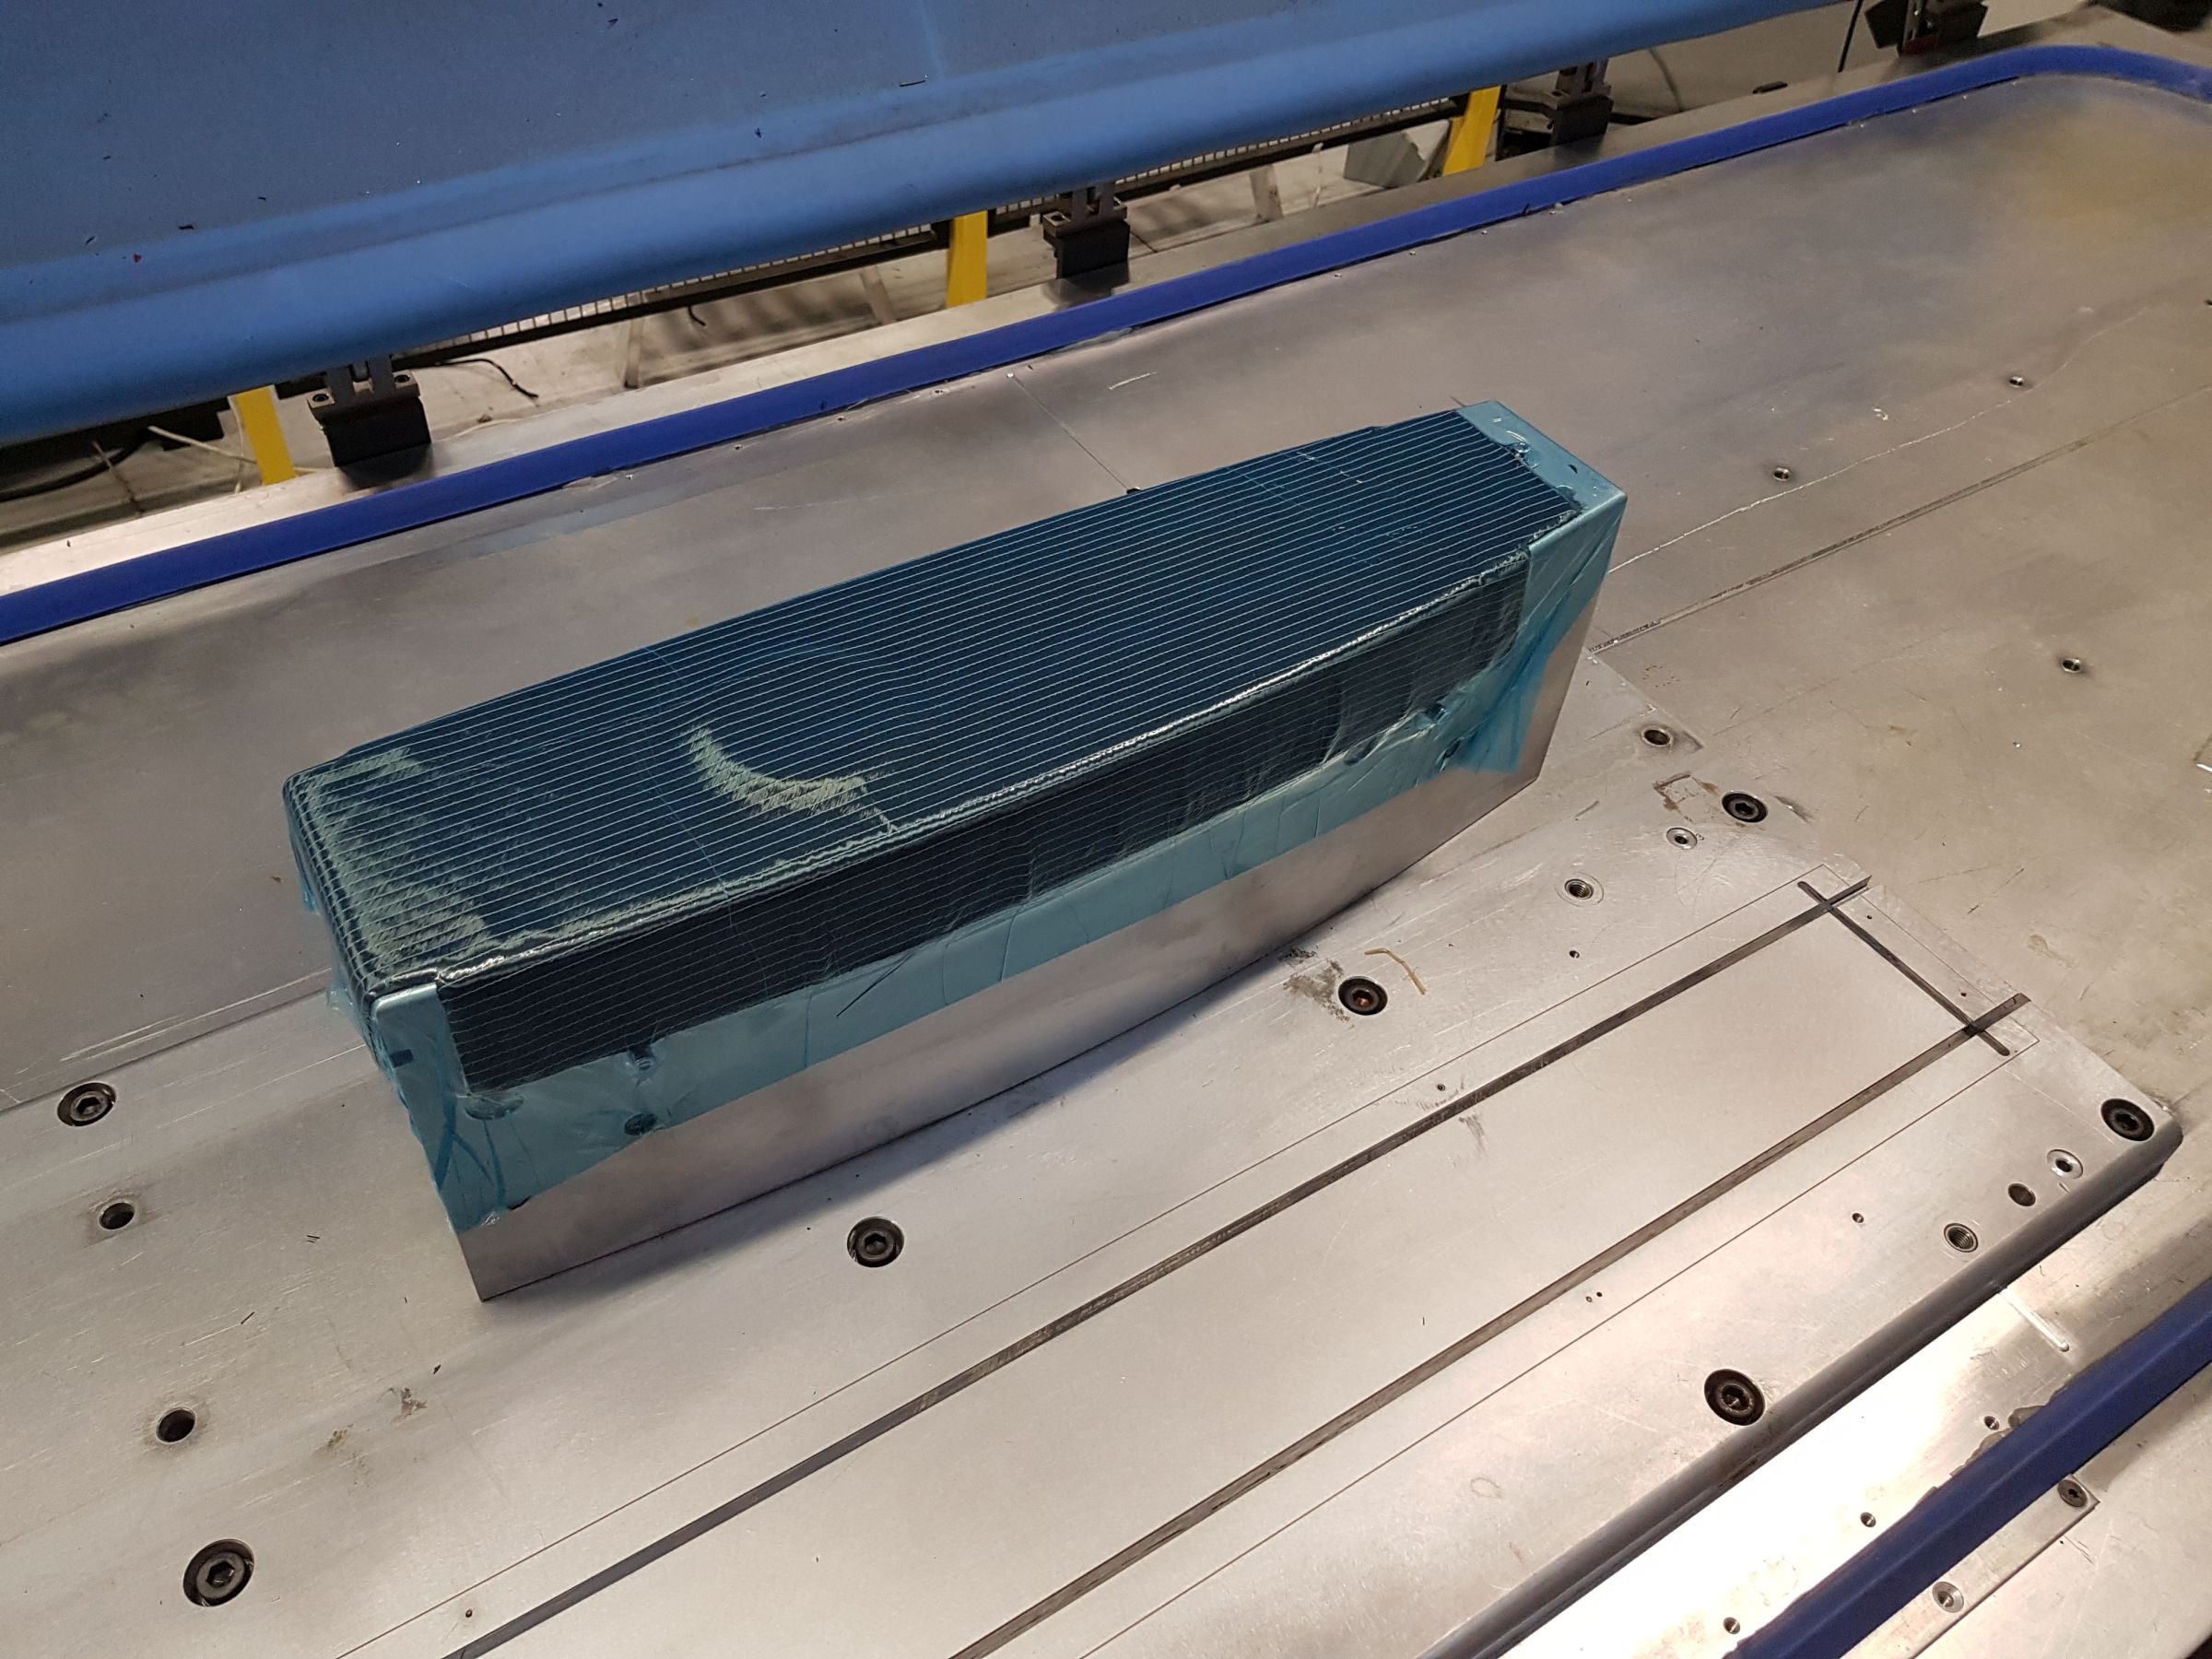 Ein Roboter legt zugeschnittene Lagen auf das beheizte Preformwerkzeug. Alle 5–8 Lagen wird eine beheizte Entbulkung zur Kompaktierung des Preforms durchgeführt.
Vor der Entbulkung wird blauer Trennfilm aufgebracht.
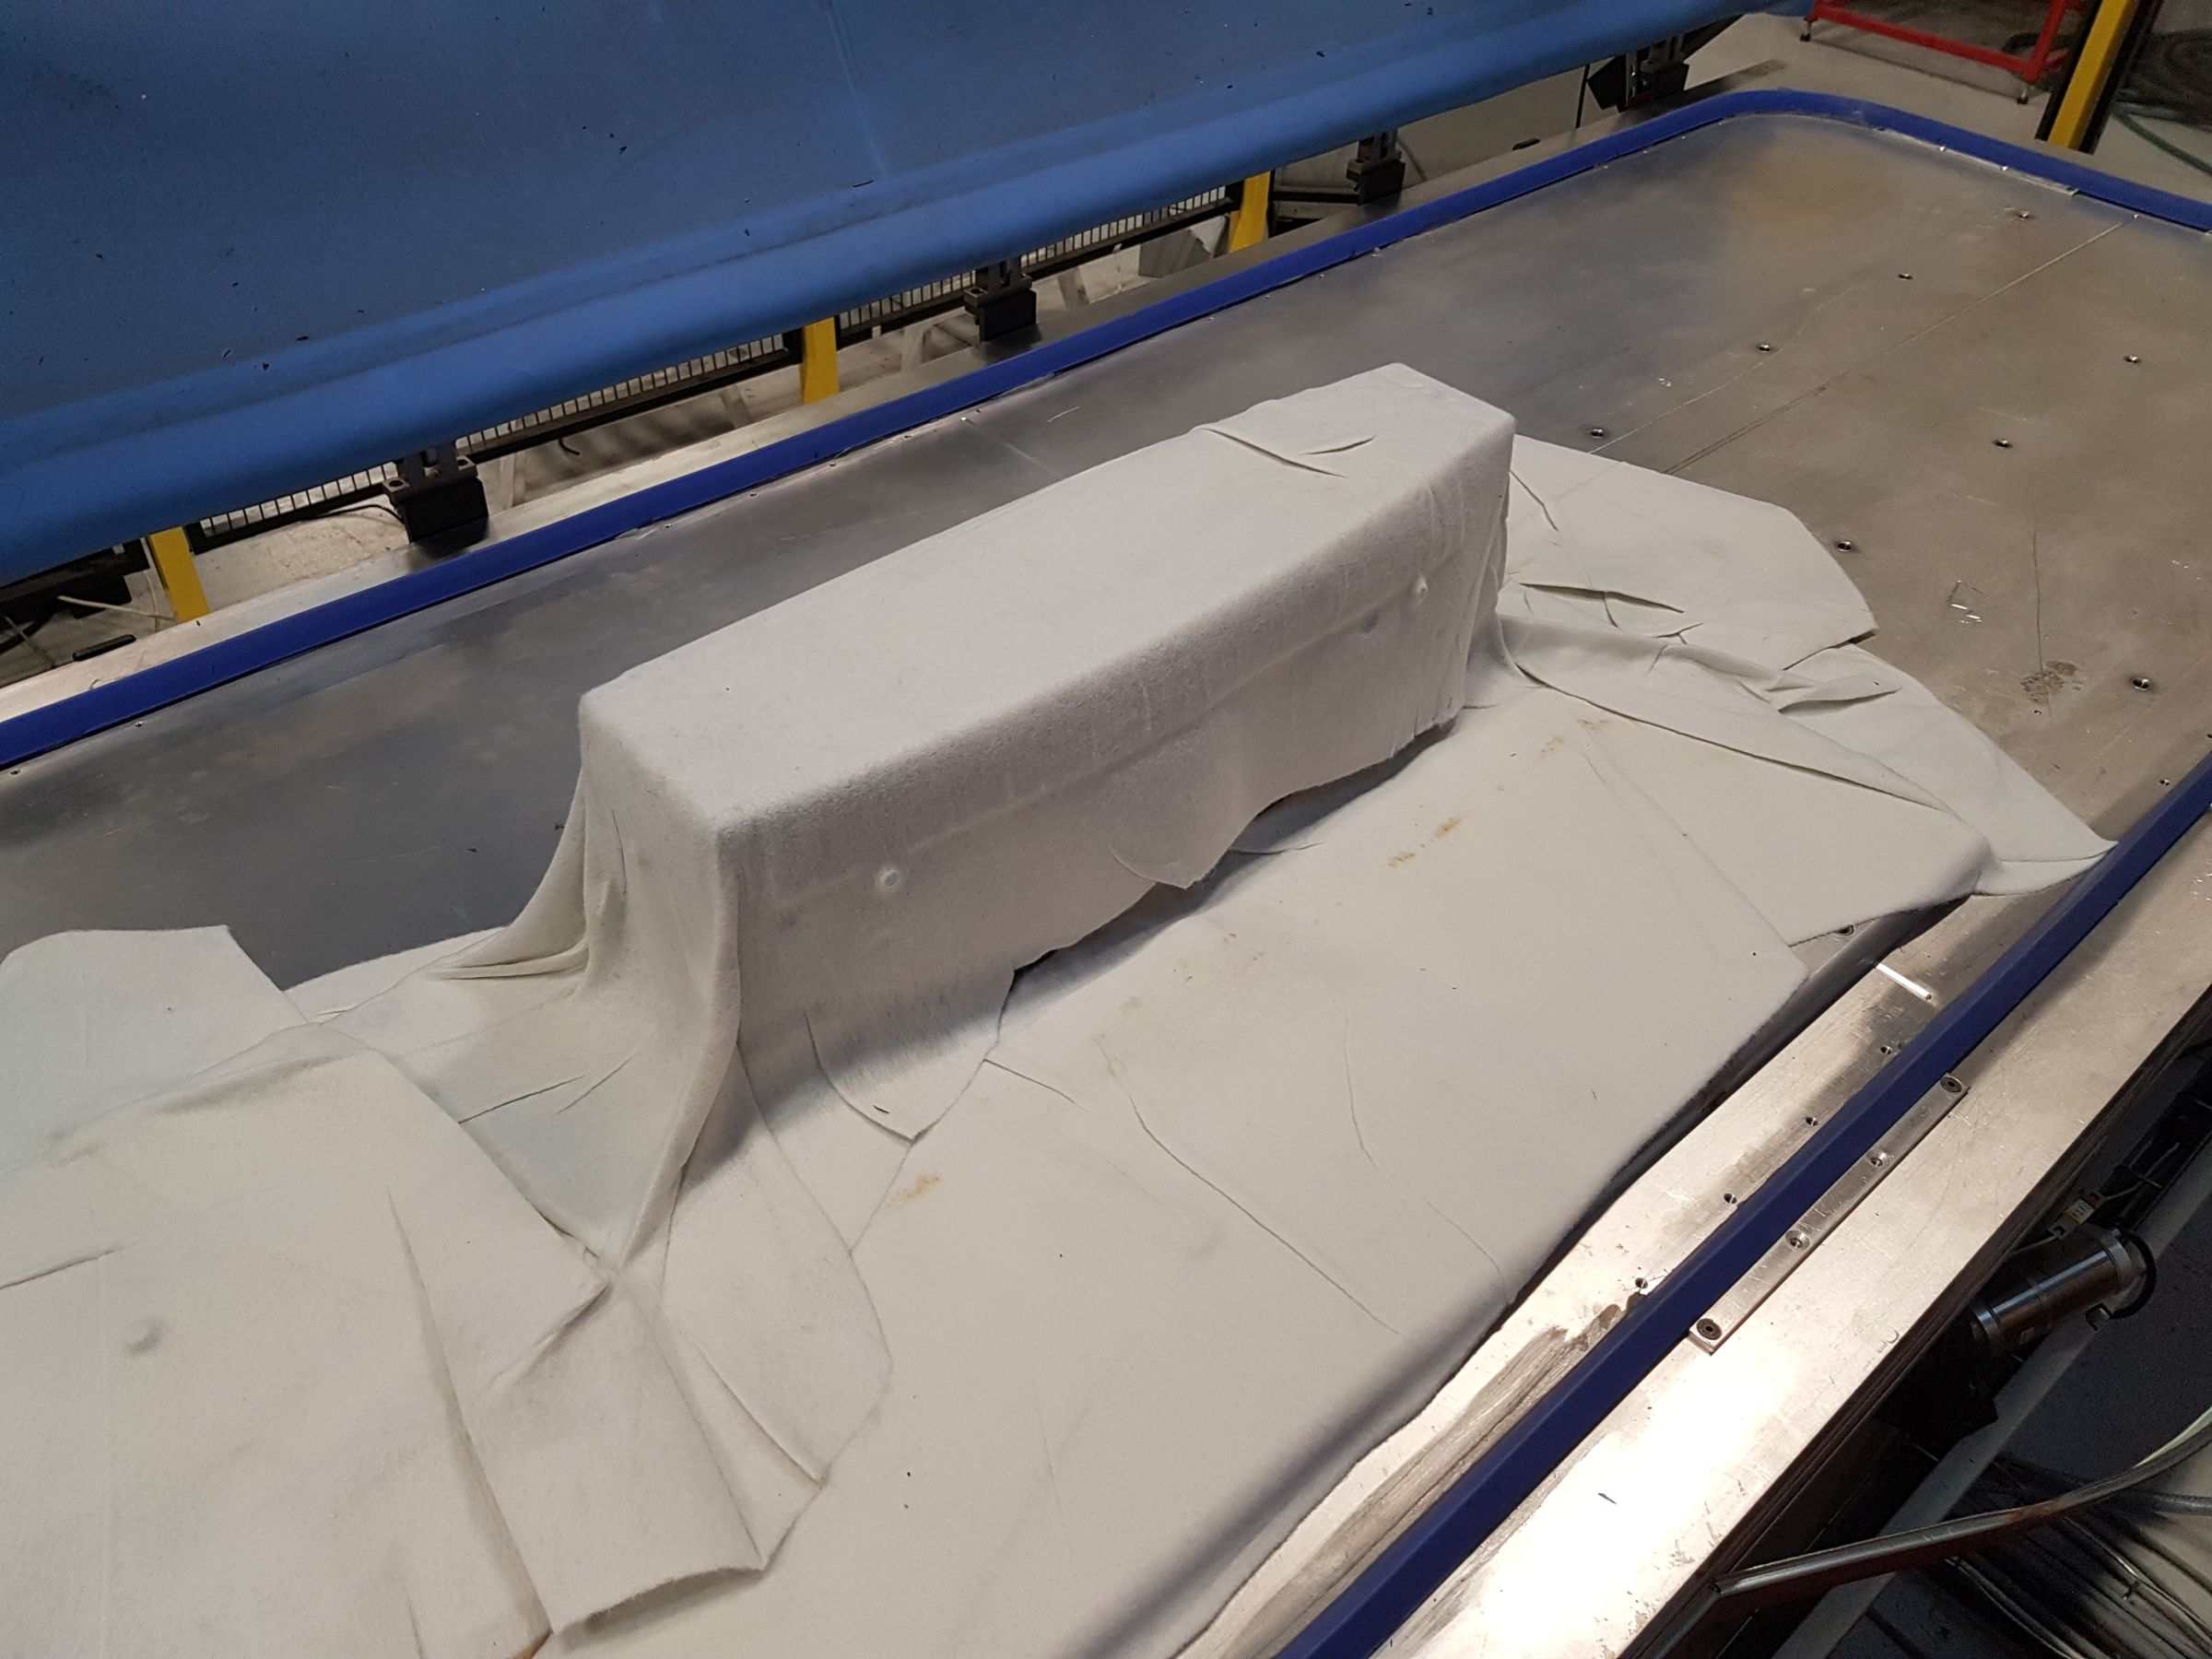
Breather wird verwendet, um Luft über das Preform abzusaugen.
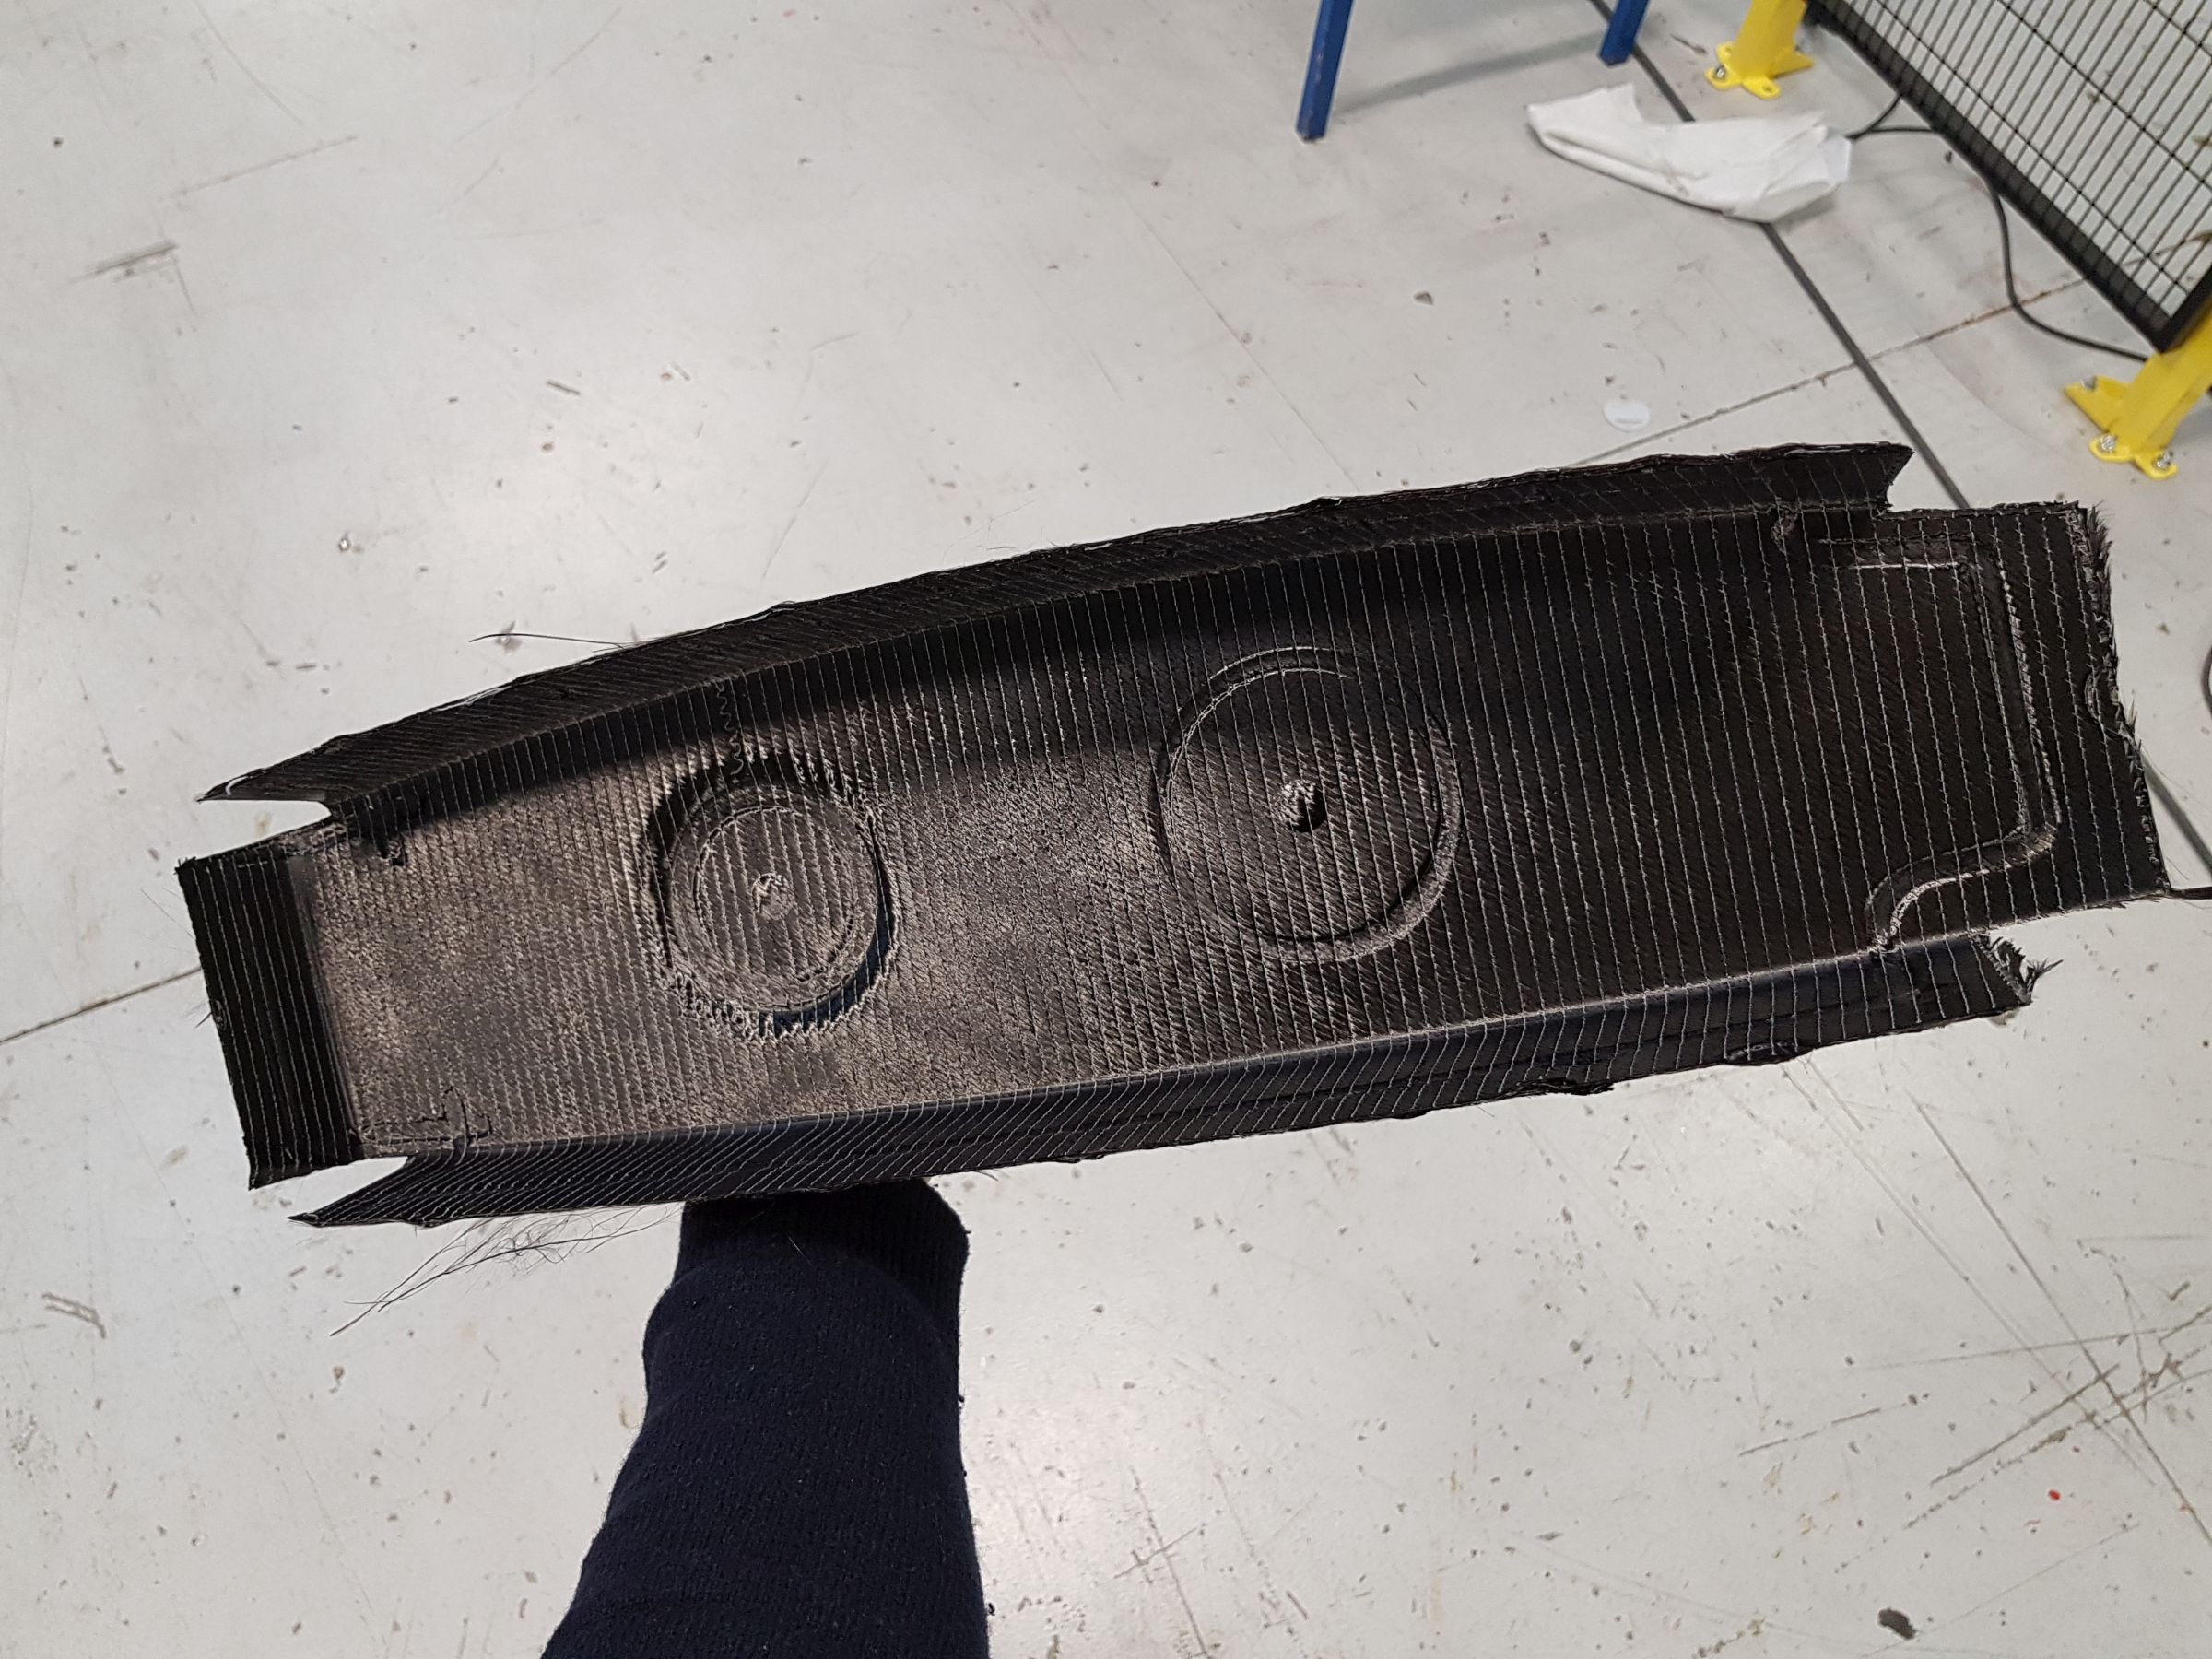
Nach der finalen Entbulkung wird das Preform auf dem Werkzeug gekühlt und Ausschnitte getrimmt (unten).
„Wir haben das klassische manuelle Lagenlegen durch robotergestütztes Pick-and-Place automatisiert“, sagt Chevallet. „Der Roboter nimmt Lagen vom automatischen Zuschnitt und überträgt sie auf das beheizte Preformwerkzeug, das auf einem Kompaktierungstisch ruht [Schritte 1 und 6].“ Ein Trenngewebe (blauer Film in Schritt 6), Breather (weißes Material in Schritt 6) und eine scharnierte, wiederverwendbare Vakuummembran (hellblau links in Schritten 2 und 6) werden aufgelegt, gefolgt von Vakuum und Wärme zur Vorbearbeitung und Entlüftung des Textilstapels (Hot Drape Forming, HDF), wobei die dünnen thermoplastischen Vliese schmelzen und ein kompaktes Preform entsteht.
„Wie viele Lagen man auf einmal kompaktieren kann, hängt von Material und Bauteilgeometrie ab“, erklärt Chevallet. „Bei gering gekrümmten Teilen wie Flügelhaut könnte man möglicherweise alle 50 Lagen kompaktieren. Die OPTICOMS-Rippe hat jedoch 90-Grad-Winkel, und der Test-I-Träger-Stringer T-Formen, daher muss man Faltenbildung in den Lagen beim Preforming vermeiden.“ Er fügt hinzu, dass solche komplexen Geometrien eine Kompaktierung alle 5–8 Lagen erfordern können, aber dennoch Teil eines hochvolumigen, industrialisierten Prozesses sein können: Lagen stapeln, 2-minütige HDF-Kompaktierung, Wiederöffnung und erneutes Stapeln, gefolgt von wiederholten Kompaktierungszyklen mit abschließender Kühlung des Preforms auf dem Werkzeug vor dem Transfer in das RTM-Werkzeug.
„Unsere automatisierte Zelle legt mit einer Rate von 15 Sekunden pro Lage“, bemerkt Chevallet. „Das Legen für die OPTICOMS-Rippe mit weniger als 20 Lagen insgesamt wurde in 20 Minuten abgeschlossen.“ Das Legen für den I-Träger-Stringer dauerte länger – 45 Minuten – aufgrund seiner komplexen Form und des Lagenaufbaus mit Dickenvariationen von 1,2 bis 6 mm. „Das ist immer noch viel schneller als manuelle Prozesse und reduziert Fehlerrisiko, erhöht Wiederholbarkeit und Qualität bei geringeren Kosten“, fügt er hinzu.
Schritt 7
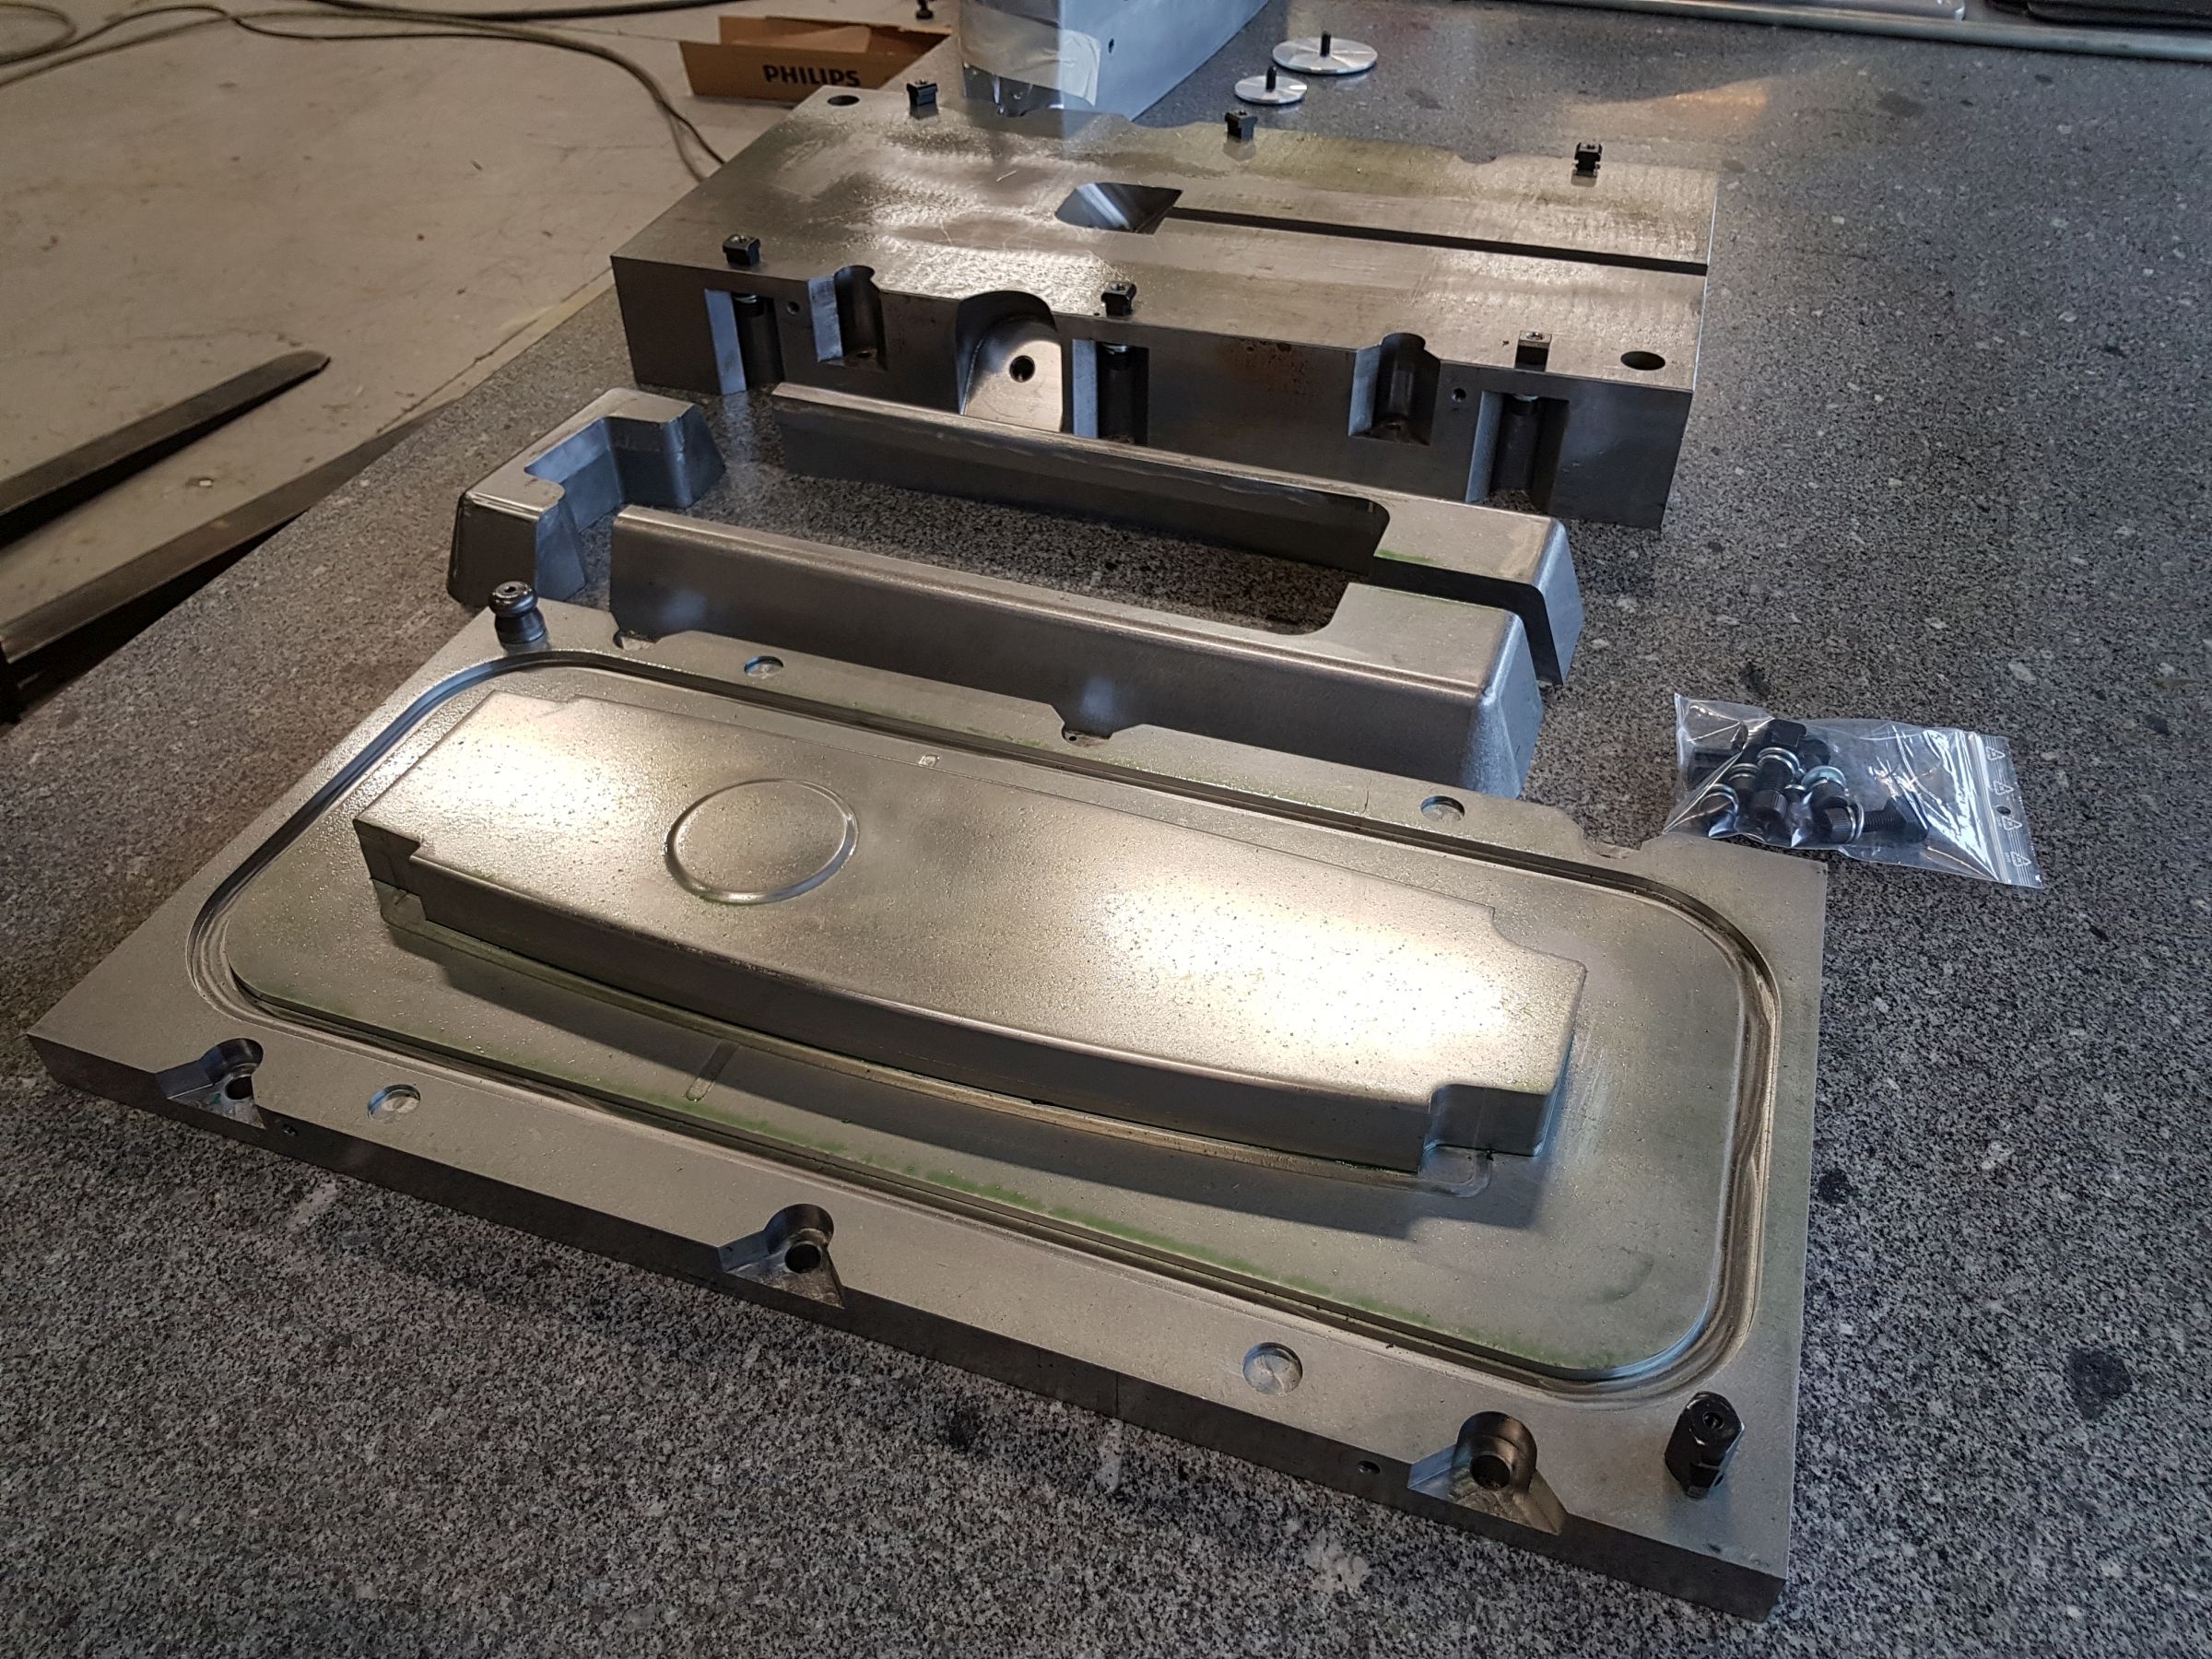
Das RTM-Werkzeug für die OPTICOMS-Rippe besteht aus mehreren Teilen.
Schritt 8
Das Rippen-Preform wird in das RTM-Werkzeug eingelegt.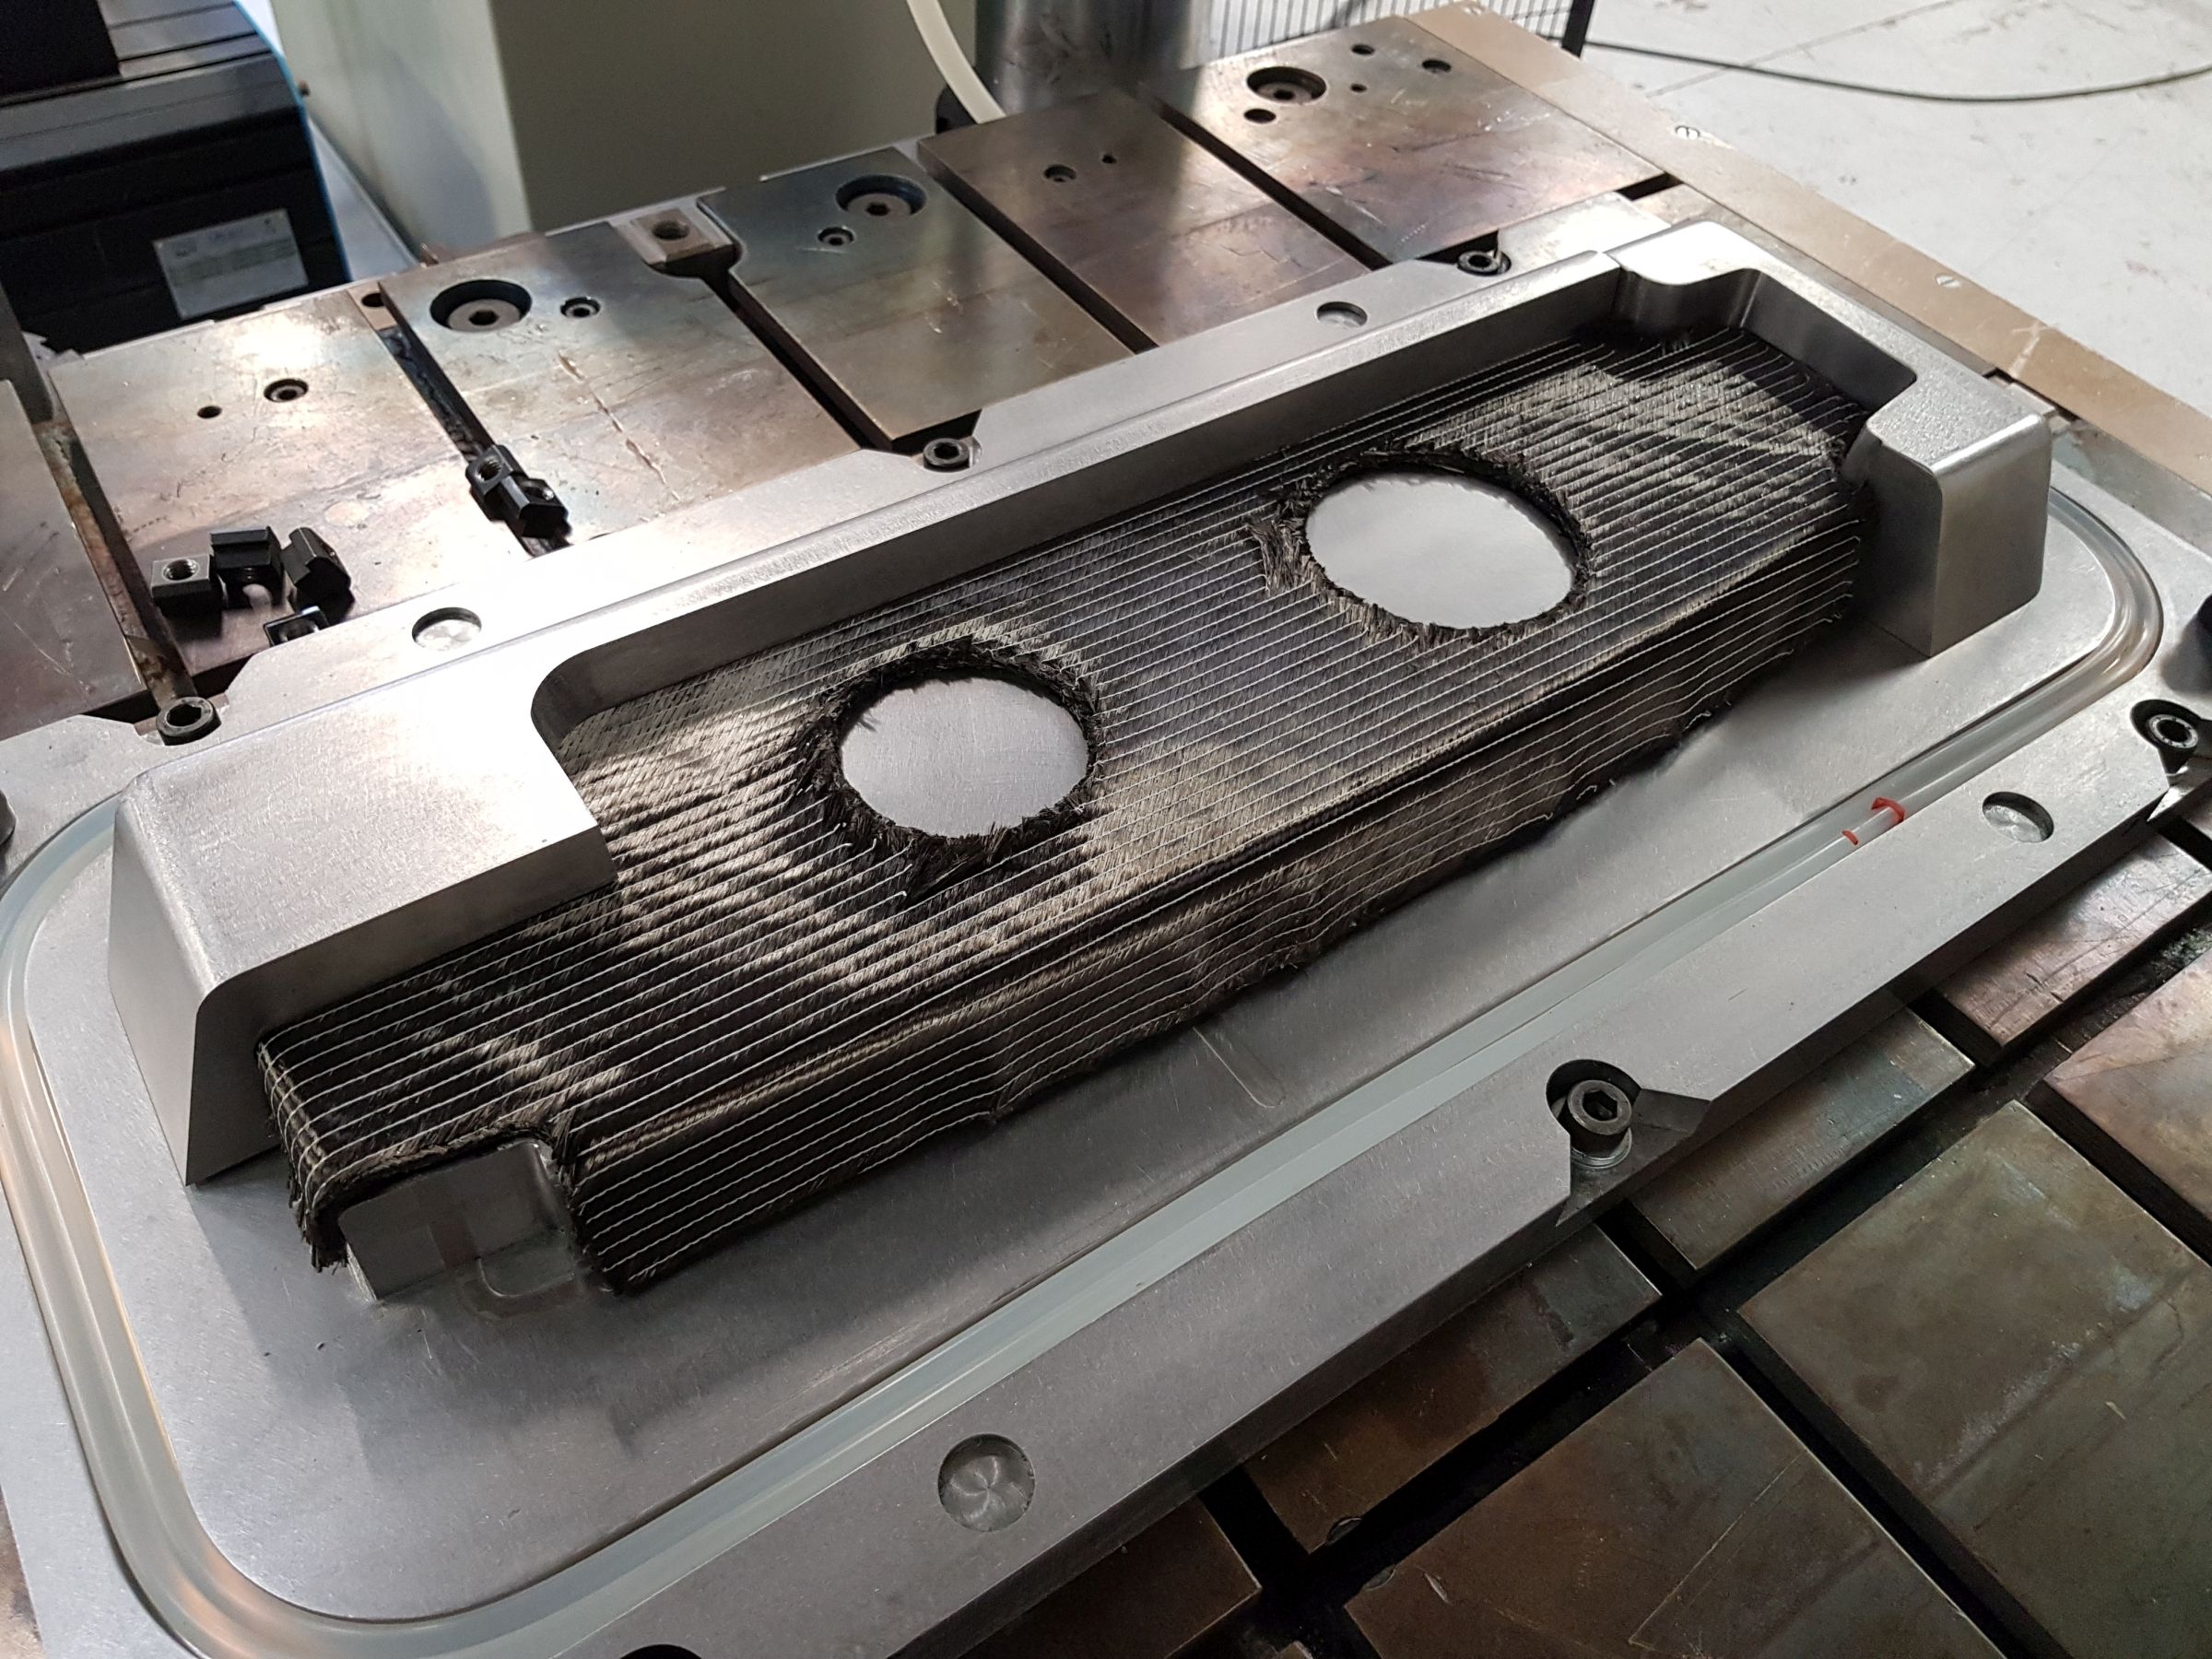
Schritt 9
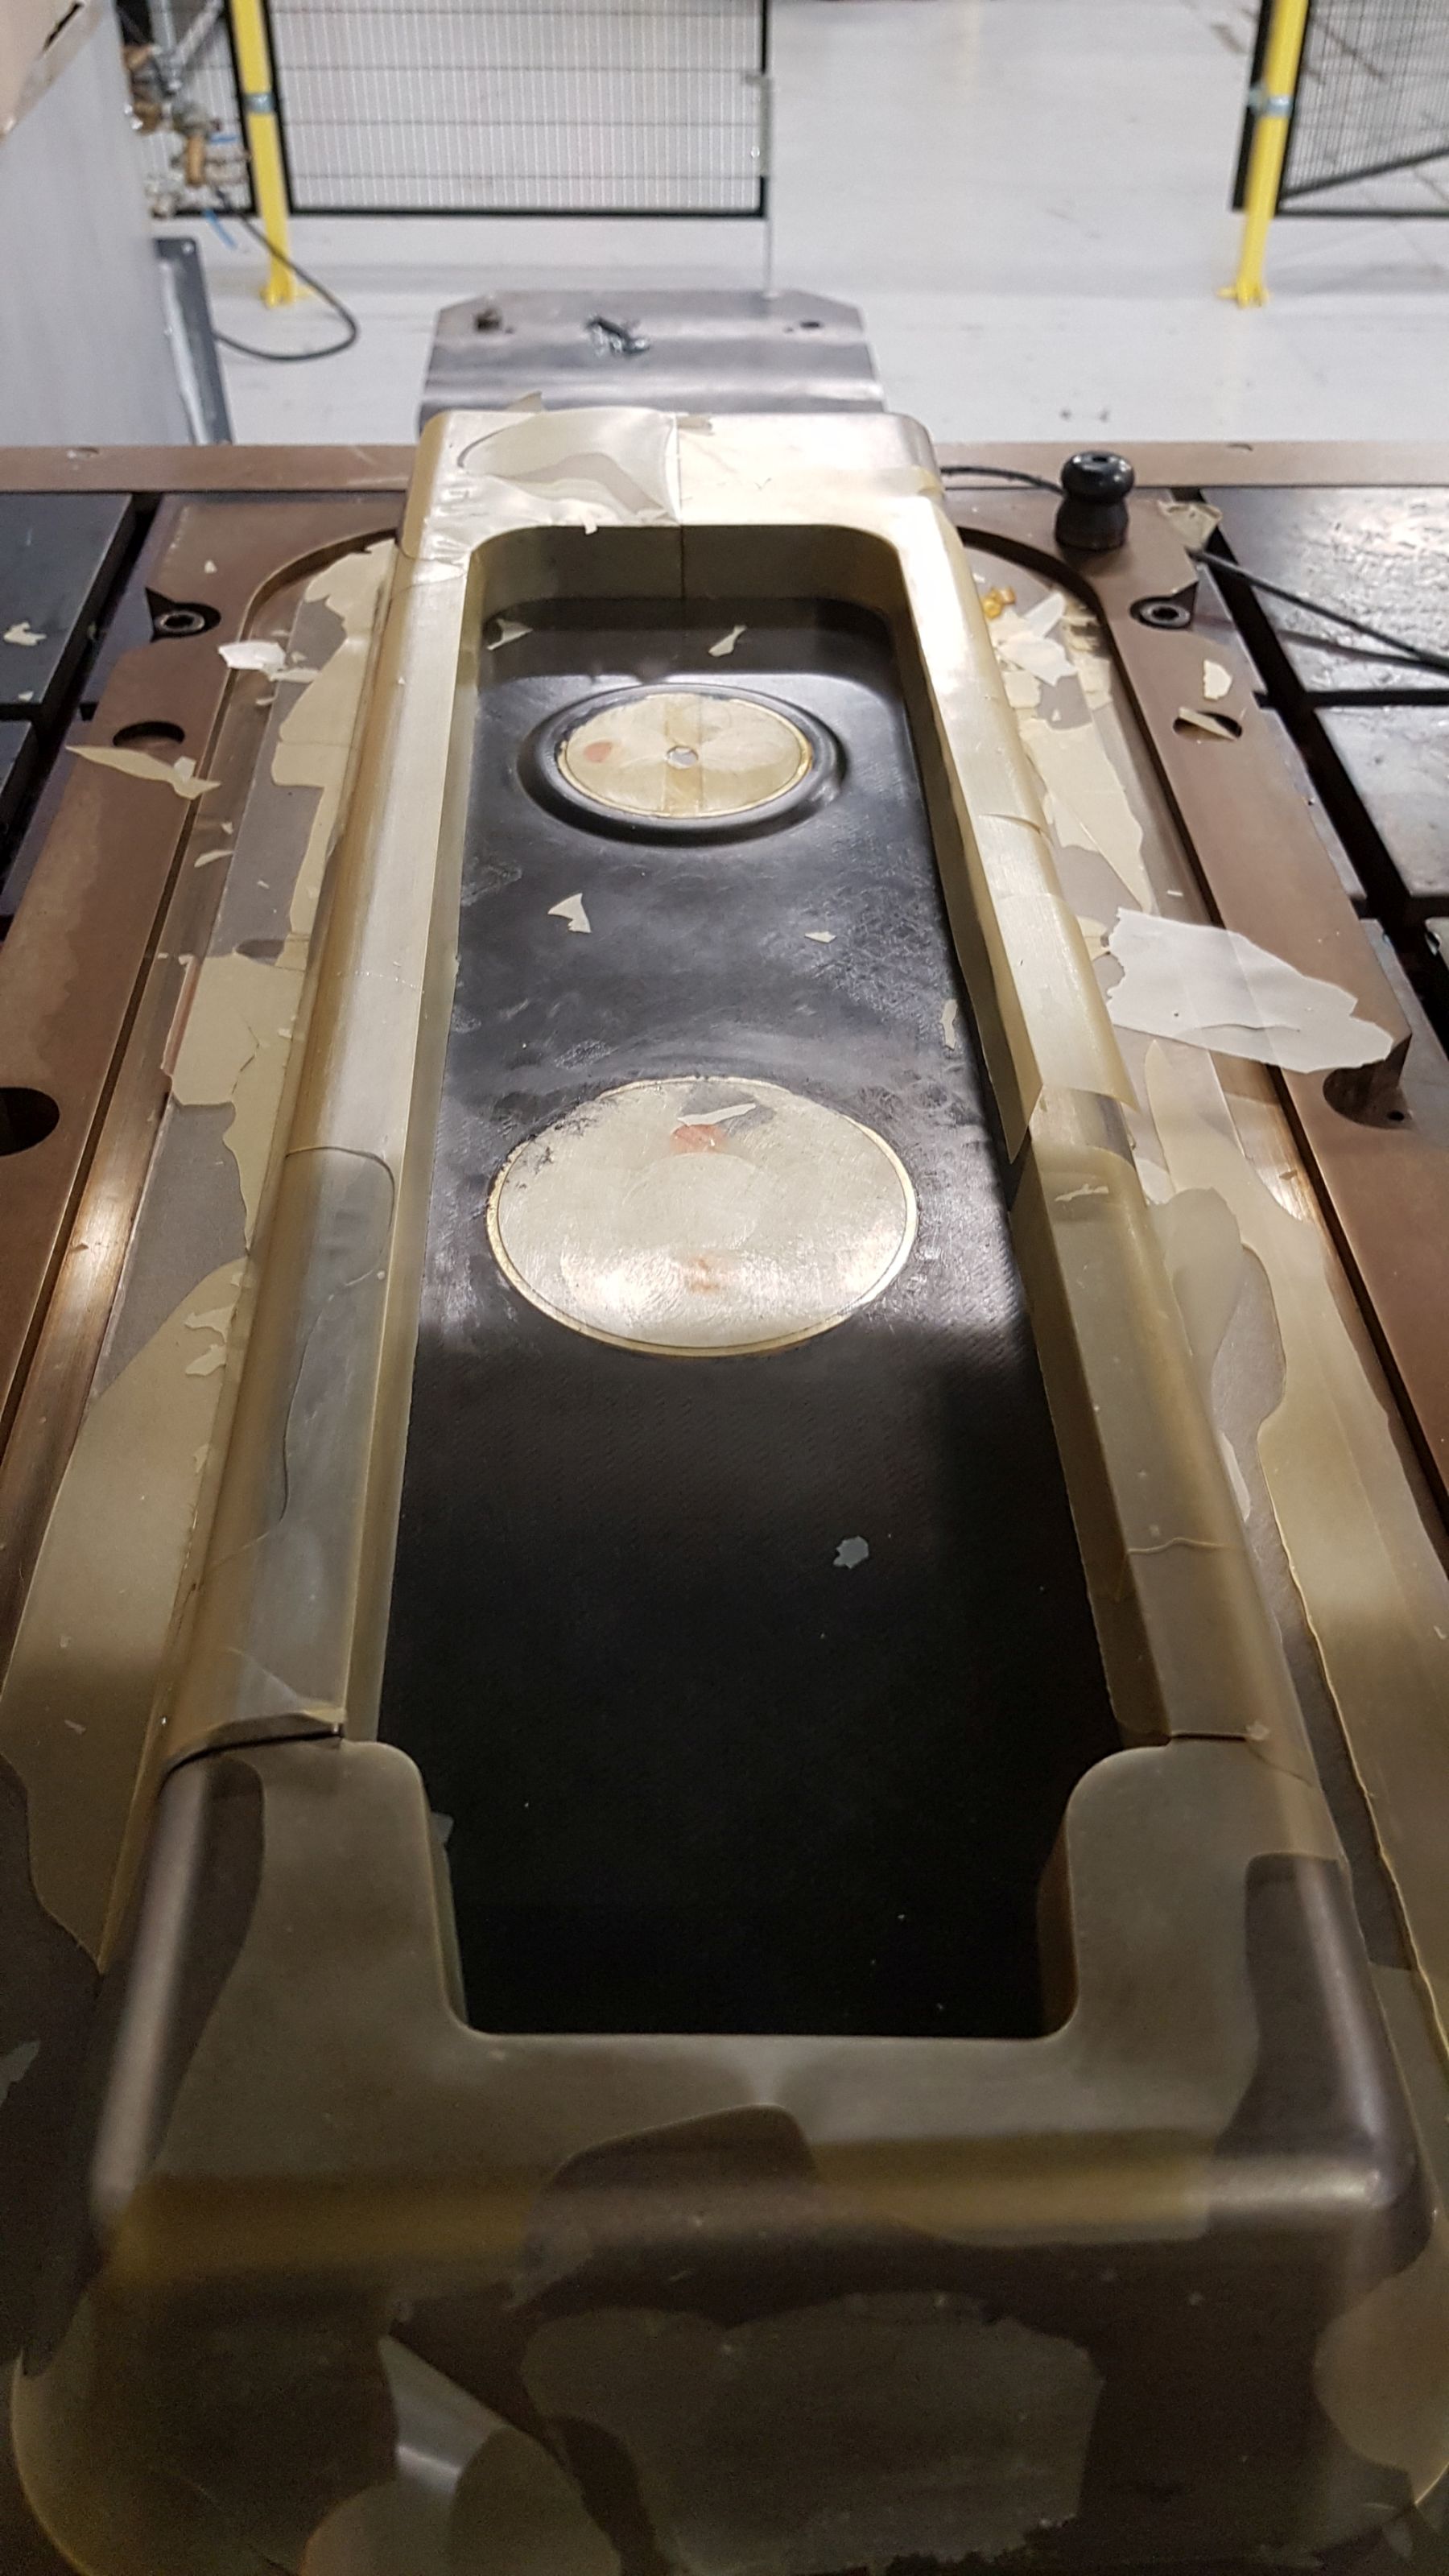
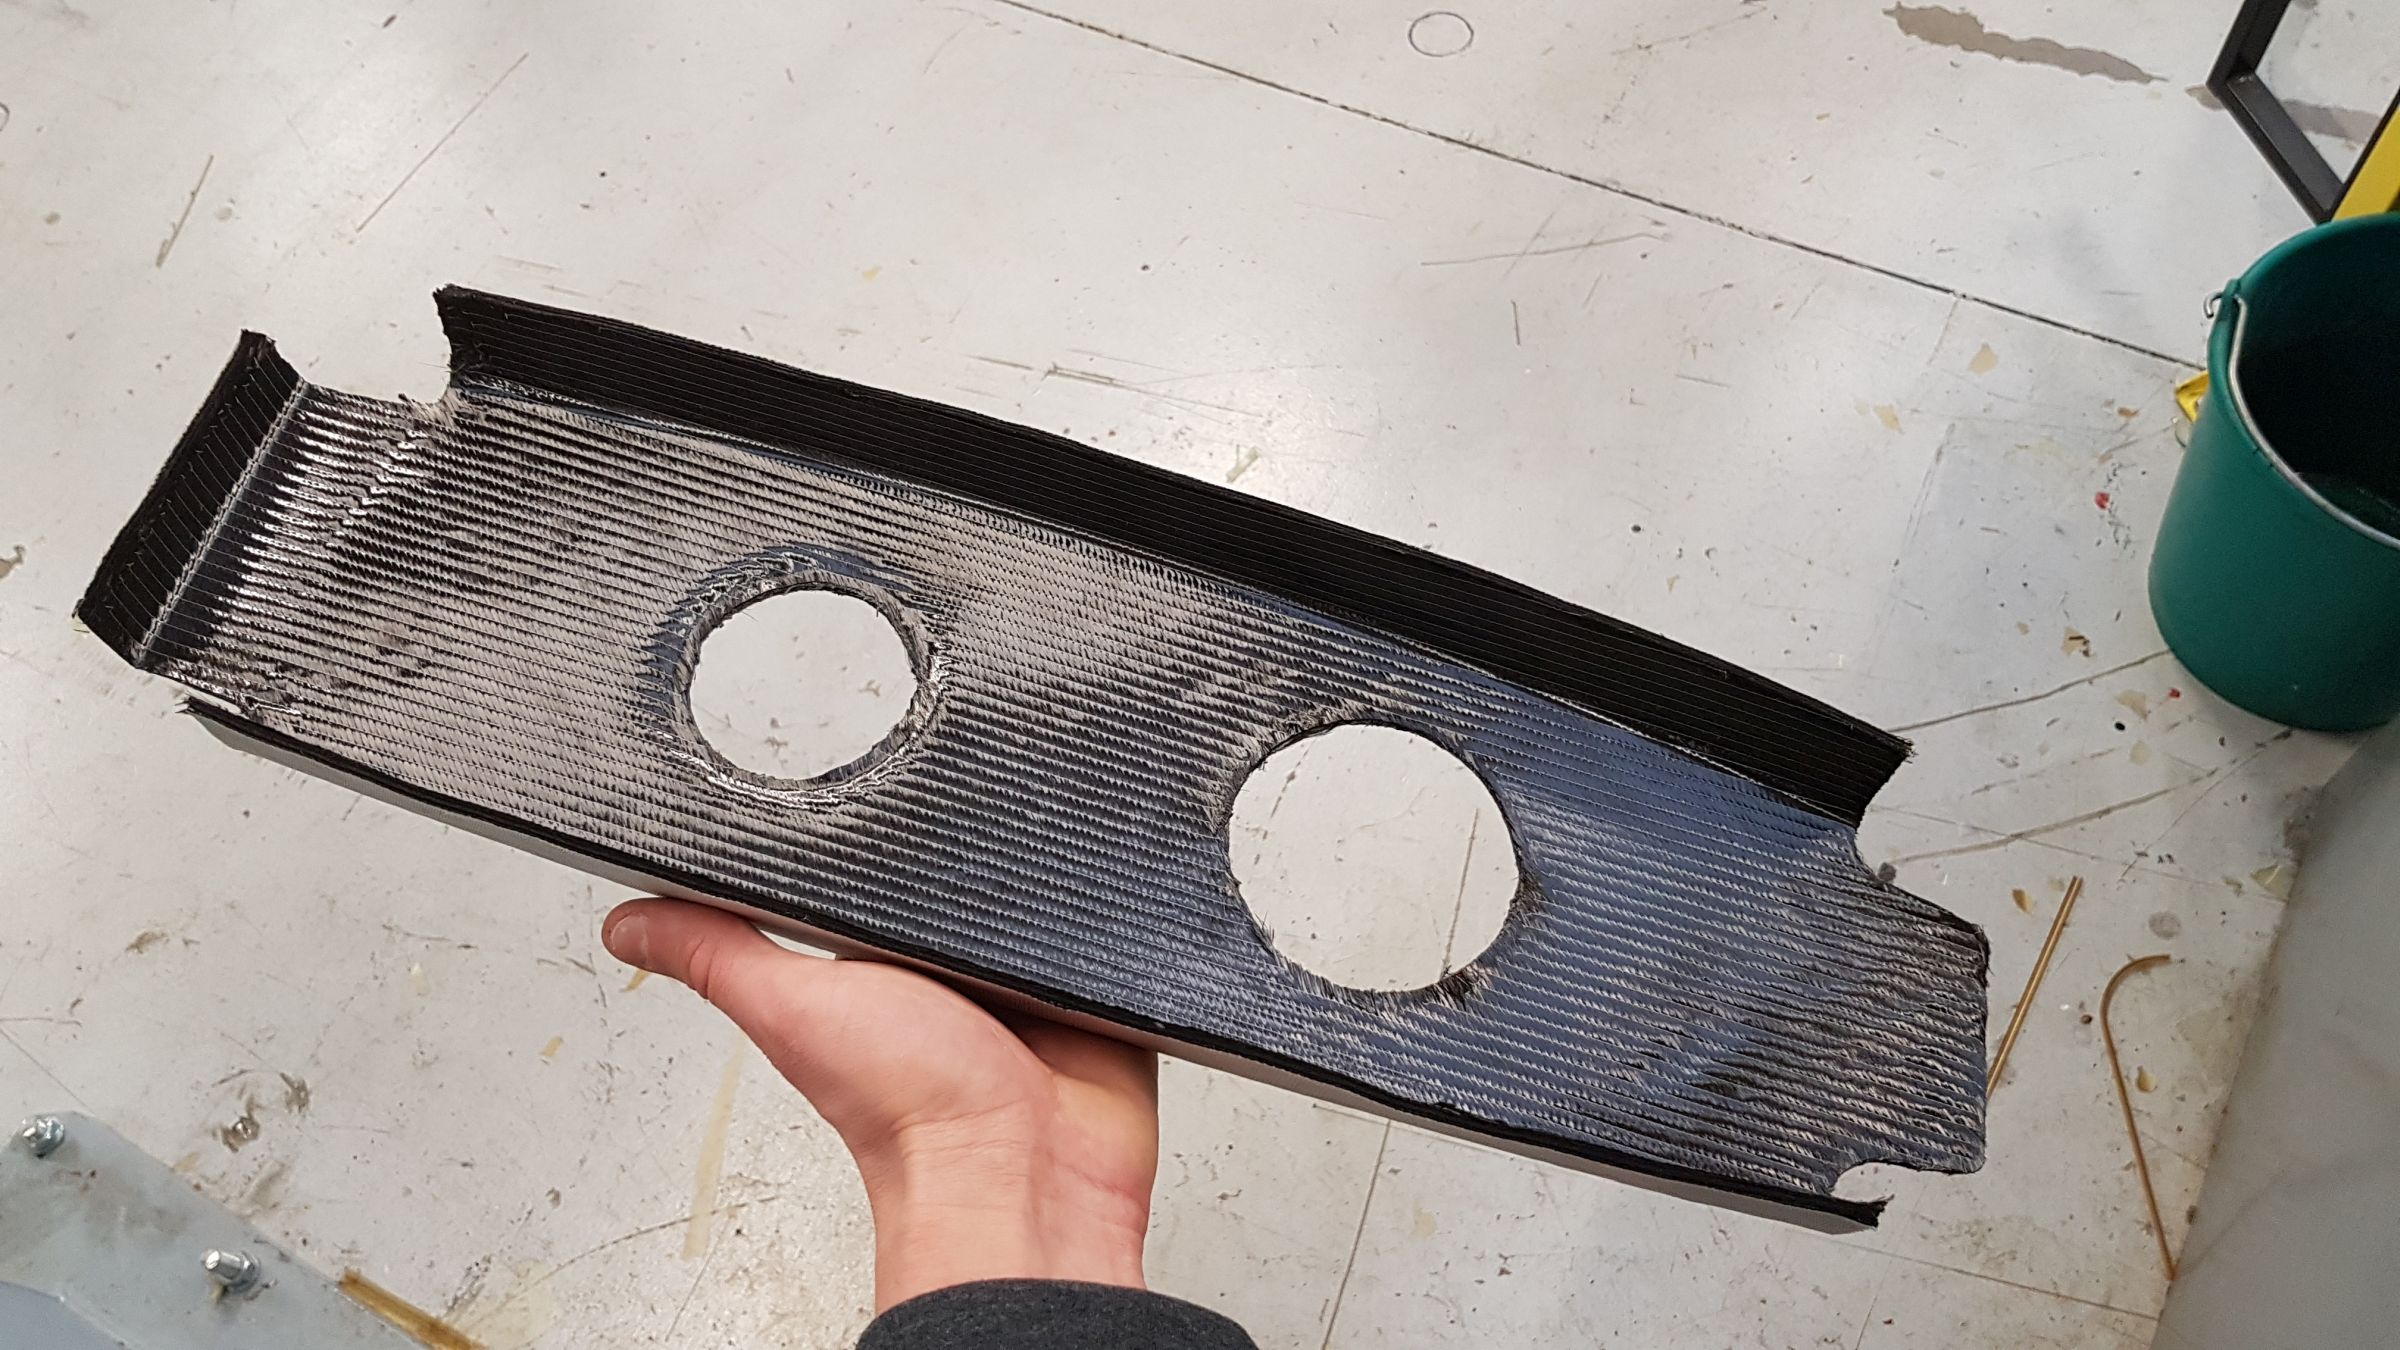
Vakuum wird angelegt, Harz injiziert und durchdringt das Preform, gefolgt von 90-minütiger Aushärtung. Hier wurde die Presse geöffnet, um das ausgehärtete Bauteil zu zeigen.
Schritt 10
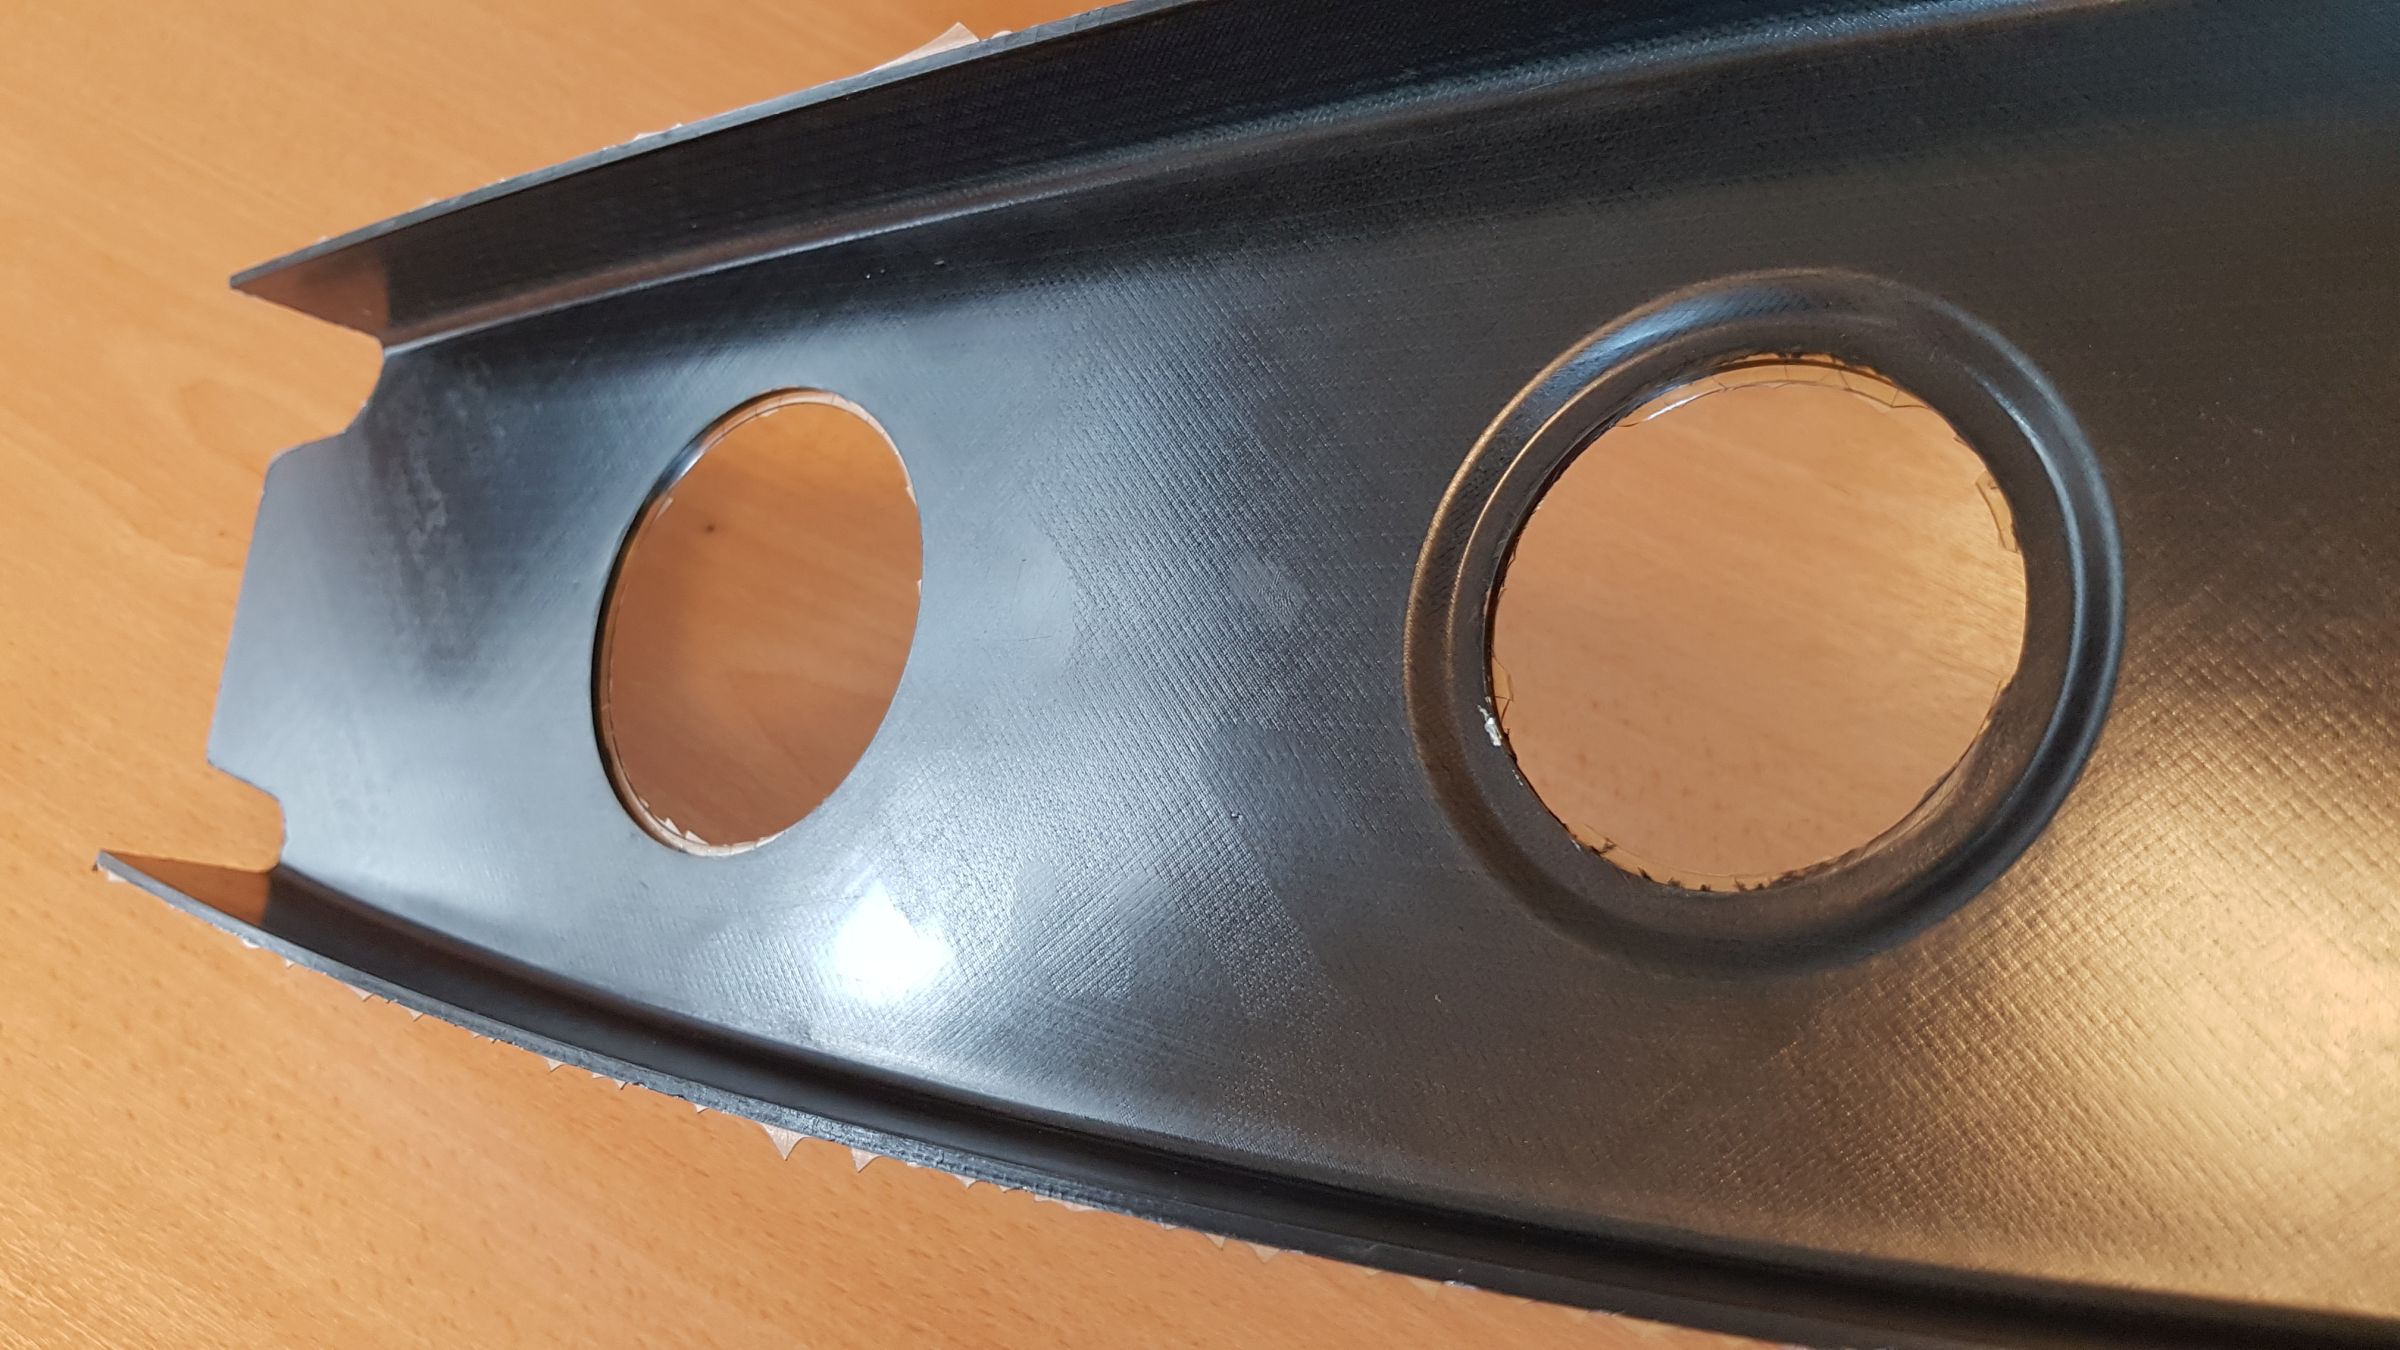
Nach Abschluss der Entformung wird der Harzüberstand entfernt – Gesamtzykluszeit 4 Stunden.
Intelligente Steuerung
Ein weiteres Schlüsselmerkmal der automatisierten Preforming-Zelle von Techni-Modul Engineering ist das integrierte Steuerungssystem, bezeichnet als SMART CONTROL. Seine Basis ist ein Kamerasystem und eine Mehrzweck-Software, die während der Verarbeitung aufgenommene Bilder mit der CAD-Datenbank des Bauteils vergleicht, was Preform-Formerkennung, Faserorientierungskontrolle, Lagenpositionierung und Erkennung von Fehlern und Fremdobjektschäden (FOD) ermöglicht. Die SMART-CONTROL-Rückmeldung steuert den Roboter, wie er Lagen in der richtigen Sequenz und zum richtigen Zeitpunkt aufnimmt und platziert, warnt aber auch den Zellenbediener bei Fehlererkennung. „Das System kann so konfiguriert werden, dass der Bediener die Lage manuell entfernt und das System neu startet, um sie zu ersetzen“, erklärt Chevallet, „oder wir arbeiten mit dem Kunden an einer automatisierten Lösung zur Entfernung fehlerhafter Lagen und Fehlerkorrektur.“
Die gleichen optischen Bilder, die zur Erkennung von Lagenkanten und -konturen dienen, werden auch für die Faserorientierungskontrolle genutzt. Chevallet räumt ein, dass bei sehr großen Bauteilen (z. B. 2 m Länge im Vergleich zu 200 × 200 mm) „möglicherweise eine Kamera aus höherer vertikaler Position benötigt wird, um Lagenkanten zu erkennen, und dann näher an das Bauteil heranfährt, um die Faserorientierung zu prüfen. Man kalibriert diese Sequenz für jeden Bauteiltyp. Für die Erkennung von Falten und FOD gibt es eine Datenbank verschiedener Defekte, die erweitert werden kann, sodass der Deep-Learning-Algorithmus sich mit der Zeit verbessert. Die Idee ist ein adaptives System.“
Zykluszeit und zukünftige Produktion
Preforms für die OPTICOMS-Rippe wurden aus HiMax gefertigt, der I-Träger-Stringer aus HiTape. Das Harzsystem für beide war Hexcels HexFlow RTM6 Einkomponenten-(1K)-Flüssigepoxid mit einem Aushärtzyklus von 90 bis 120 Minuten bei 180 °C. Diese Aushärtung ist der längste Schritt in den Teilezykluszeiten sowohl für die OPTICOMS-Rippe als auch den Test-I-Träger-Stringer, wie in Tabelle 1 ersichtlich.
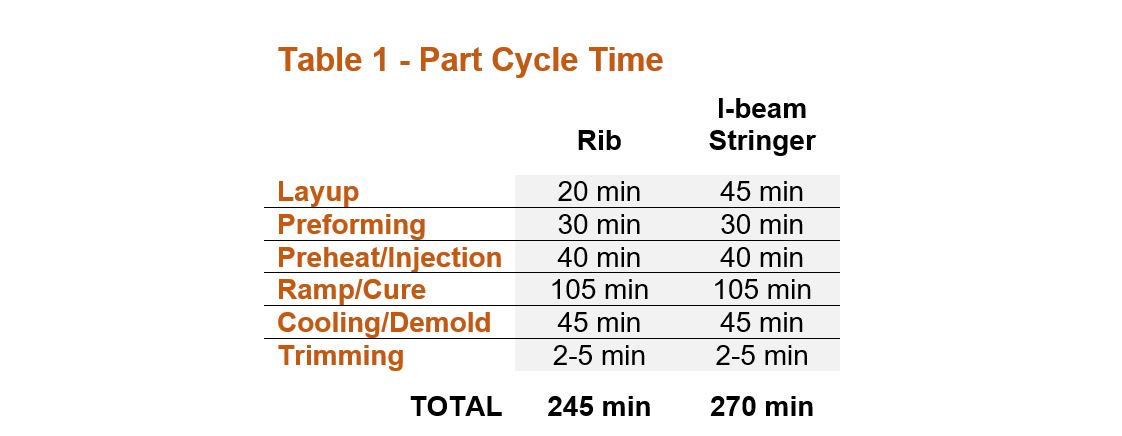
Quelle: Techni-Modul Engineering
Bisher war dies das einzige für RTM von Luftfahrtstrukturen qualifizierte Epoxid. Doch das Interesse an der Qualifizierung von Zweikomponentensystemen, die am Injektionskopf gemischt werden, wächst – sie bieten erhöhte Flexibilität beim Aushärtzyklus und machen die gekühlte Lagerung und den Transport, die bei vorgefertigten RTM6-Harzen zur Vermeidung vorzeitiger Reaktion erforderlich sind, überflüssig.
Airbus Helicopters (Donauwörth, Deutschland) arbeitete im SPARTA-Projekt mit Alpex Technologies (Mils, Österreich) an einem HP-RTM-Prozess mit einer Zweikomponenten-Version von HexFlow RTM6, um 30-minütige Aushärtungen bei 180 °C für einen A350-Türrahmen zu erreichen – eine komplexe Primärstruktur von 2 m Höhe, 200–250 mm Breite und 8–10 mm Dicke (siehe „HP-RTM for serial production of cost-effective CFRP aerostructures“). Airbus demonstrierte auch eine 1,5 m × 0,5 m CFRP-Rippe, die im Composite Technology Center (CTC, Stade, Deutschland) per HP-RTM gefertigt wurde, mit 20-minütigen Formzyklen für Teile mit 60 % Faseranteil und weniger als 2 % Poren. Im vergangenen Jahr arbeitete CTC mit mehreren Zulieferern daran, Handlege-Pregelteile für den A320 auf HP-RTM umzustellen. Allerdings müssen 2K-Harzsysteme für die Aerostruktur-Fertigung qualifiziert werden, und CTC ist besorgt über die Fähigkeit, die Mischqualität von 2K-Harzsystemen in situ kontinuierlich sicherzustellen. Alpex nutzt In-Mold-Sensoren von Netzsch (Selb, Deutschland) und Kistler (Winterthur, Schweiz) dafür, weitere Lösungen werden entwickelt (siehe „2-part epoxy for increased composite aerostructures production“).
Selbst ohne 2K-Systeme könnten höhere Produktionsvolumen möglich sein. Türrahmen im SPARTA-Projekt wurden nach der initialen 30-minütigen Aushärtung bei 180 °C aus der Presse entnommen und außerhalb der Presse unter Vakuum nachgehärtet, um thermische Spannungen abzubauen und mechanische Eigenschaften sicherzustellen. Laut Alpex-F&E-Leiter Bernhard Rittenschober erfordert dies zusätzliche Werkzeugsätze, aber nur eine einzige Presse und Injektionseinheit. Er erklärt, die zusätzlichen Werkzeugkosten werden durch niedrigere Prozess- und Pressenkosten ausgeglichen und können sich schnell amortisieren, selbst bei geringen Stückzahlen von 500–1.000 Teilen pro Jahr.
„Die Hauptleistung dieser Demonstratoren ist die Fähigkeit, Primär-Aerostrukturen mit kurzer Harzinjektion herzustellen – im Gegensatz zu konventionellen Luftfahrt-RTM-Prozessen, wo das Infiltrieren von Harz in so große Bauteile mit UD-Carbonfaserverstärkung ein schwieriger, langwieriger Prozess war“, sagt Pagnac. „Wir stehen erst am Anfang dessen, was wir mit dieser Art intelligenter automatisierter Preforming und C-RTM-Verarbeitung erreichen können“, fügt Chevallet hinzu. „Es hat das Potenzial, die kosteneffiziente, nachhaltige Produktion von steifen, integrierten Hautstrukturen zu realisieren, die für zukünftige Flugzeuge vorgesehen sind.“
Harz
- Revolutionierung der Raumfahrt durch 3D-gedruckte Materialien der nächsten Generation
- Wie Luftfahrtunternehmen fortschrittliche Verbundwerkstoffe für die Zukunft nutzen
- Henkel startet Open Materials Platform zur Beschleunigung von 3D-Druck-Innovation
- EconCore präsentiert fortschrittliche Leichtbau-Waben-Technologie auf der K 2019
- Luvocom 3F PA – Flammgeschütztes, hochtemperaturbeständiges Polyamid für 3D‑Druck
- Vorbereitung auf eine autonome Zukunft: Wie Flottenbetreiber vorausfahren können
- Trelleborg partnerschaftlich mit Innovate Composites für Werkzeugmaterial-Vertrieb in Neuseeland
- Arkema erweitert US-Präsenz mit neuer PEKK-Produktionsanlage in Alabama
- 10 stärkste 3D-Druckmaterialien für ultimative Haltbarkeit
- Invar 36 Bauteile: Materialien, Eigenschaften & vertrauenswürdige Beschaffung