



4 Experten-Techniken für perfektes Finish bei FDM-3D-Drucken
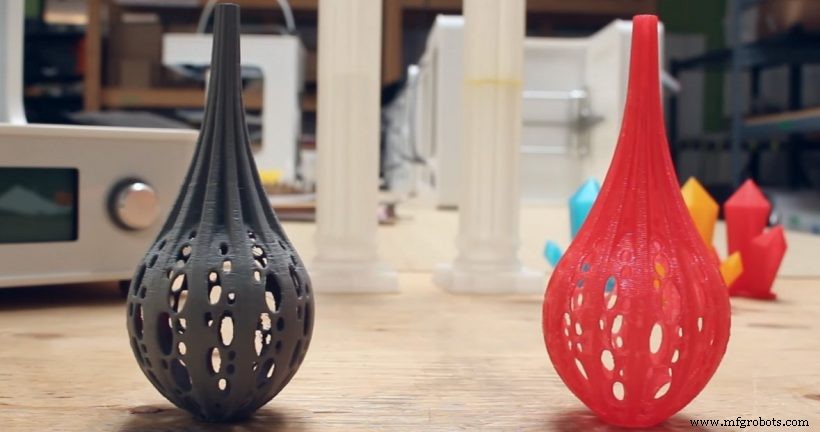
Bei der Fertigung eines FDM-Teils ist die finale Optik genauso entscheidend wie die funktionale Leistung. FDM eignet sich ideal für funktionale Prototypen, Kleinserien und Konzeptmodelle, doch ein professionelles Finish erfordert gezielte Post-Processing-Schritte.
In diesem Leitfaden führen wir vier bewährte Methoden zur professionellen Nachbearbeitung von FDM-Teilen durch und beleuchten Schlüsselaspekte, die häufige Fallstricke vermeiden.
1. Stützstrukturen entfernen
Support-Material ist essenziell für Überhänge während des Drucks, muss aber sauber entfernt werden, um Oberflächenfehler zu vermeiden. Zwei Hauptansätze existieren:
- Manuelle Entfernung: Eine Zange löst Supports schnell, doch Kontaktpunkte hinterlassen oft Spuren, die nachgeschliffen werden müssen.
- Lösungsmittelbad: Auflösen von Supports in Wasser (PVA) oder Limonen (HIPS) bietet eine berührungsfreie Lösung ohne Support-Rückstände. Erfordert jedoch Multi-Head-Drucker und kann Betriebskosten erhöhen, besonders bei extensivem Limonen-Einsatz.
Wichtige Überlegungen:
- Bei manueller Entfernung auf saubere Support-Ablösbarkeit designen.
- Dual-Extruder-Setup für lösliche Supports sicherstellen.
- Limonen-Kosten für HIPS-Supports bei Großserien evaluieren.
2. Druck glätten
Auch nach Support-Entfernung bleiben Schichtlinien und kleine Unvollkommenheiten. Die Glättetechnik hängt vom Verwendungszweck, Detaillierungsgrad und Produktionsvolumen ab.
Schleifen
Beginnen Sie mit grobem Korn (120–220) und steigern Sie zu feinerem (400–800), um Rauheit zu reduzieren. Bei hochauflösenden Drucken können Sie direkt mit feinem Korn starten. Beim Schleifen:
- Leichten Druck und kreisförmige Bewegungen für gleichmäßige Abdeckung nutzen.
- Übermäßigen Druck vermeiden, um Maßhaltigkeit zu wahren.
- Nassschleifen in Betracht ziehen, um Staub zu minimieren und Atemwege zu schützen.
Dampfglättung
Acetondampf auf ABS-Drucke verschmilzt äußere Schichten für glatteres Finish. Schnell und ideal für Teile, die später metallisiert werden, beseitigt aber keine Schichtlücken.
Perlstrahlen
Für matte, uniforme Oberfläche in kurzer Zeit liefert Perlstrahlen konsistente Ergebnisse und erreicht enge Geometrien, die Schleifen nicht erreicht.
Trommeln
Bei simultaner Fertigstellung mehrerer Teile effizient. Mit leicht dickeren Wänden designen, um dimensionsbedingte Verschiebungen durch Trommeln abzufedern.
3. Lücken füllen
Support-Leckagen können Mikrolöcher im Endteil erzeugen. Karosseriespachtel oder eine Custom-Mischung aus Aceton und demselben Filament verschließen diese Hohlräume. Nach Aushärtung kurzes Schleifen für ebene, lackierbereite Oberfläche.
4. Teil lackieren
Nach Reinigung und Glättung ist das Teil farbbereit. Handlackierung mit Airbrush funktioniert gut für dünne, gleichmäßige Schichten. Jede Schicht 30 Minuten trocknen lassen vor nächster, abschließend mit klarem Epoxidlack für glänzende, langlebige Oberfläche. Für farbkritische Anwendungen Full-Color-FDM-Drucker oder Outsourcing an Spezialisten in Betracht ziehen.
Diese Schritte transformieren einen rohen FDM-Druck in ein professionelles Bauteil für Präsentation, Test oder Endanwendung.
3d Drucken
- AppNeta erweitert SaaS-Monitoring mit Quick-Start-Workflows für Office365 & Athenahealth
- Lebendige, langlebige Farben im SLS 3D-Druck erreichen
- Metallbeschichtung für 3D-gedruckte Teile: Praktischer Experten-Leitfaden
- Blankmetall-Finishes für Blechteile & Gehäuse: Kornschliff, Vibrationsfinish & Kein Finish
- 5 bewährte Strategien zur Qualitätssteigerung von Blechteilen
- Top 5 Strategien zur Erhöhung der Korrosionsbeständigkeit von Metallbauteilen
- 5 entscheidende Vorteile hochwertiger Gummi-Maschinenteile
- Betriebsabläufe optimieren mit Premium-Hydraulikspannern – zuverlässig, effizient, langlebig
- Kor-Pak: Die führende Komplettlösung für alle Bahnteile und -services
- Wesentliche Stromag-Komponenten, die jeder Ölrig haben muss