



3D-gedruckte Bauteilfestigkeit optimieren mit effizientem Faser-Routing – Teil 1
Redaktioneller Hinweis: Dies ist Teil 1 einer umfassenden Serie zum effizienten Faser-Routing mit dem Markforged 3D-Drucker. Wenn Sie neu auf der Markforged-Plattform sind und mehr erfahren möchten, kontaktieren Sie uns hier. Nach diesem Beitrag erkunden Sie Teil 2 für fortgeschrittene Techniken.
Arten der Faserfüllung
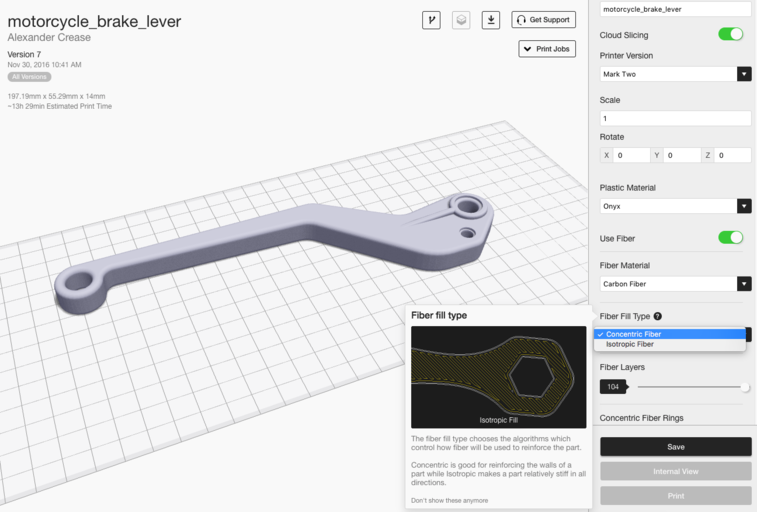
Unsere hochfesten 3D-Drucker bieten zwei distincte Faserfüll-Strategien zur Bauteilverstärkung: Isotrope Faser und Konzentrische Faser. Diese Optionen können global auf der Bauteilansicht-Seite oder lageweise in der internen Ansicht angewendet werden. Jeder Fülltyp bietet einzigartige Verstärkungseigenschaften – Details siehe unten. Wenn Sie keinen Markforged-Drucker haben, können Sie diese Taktiken mit einer Eiger-Testversion testen.
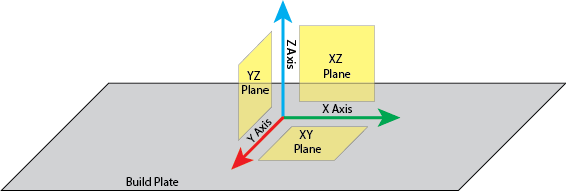
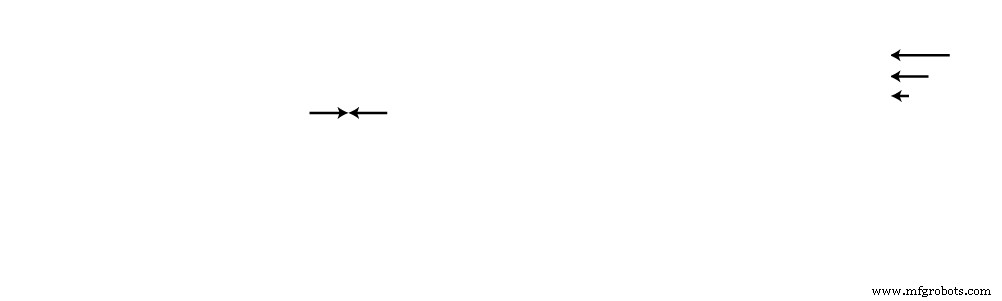
Zuerst einige Standard-Benennungskonventionen, damit alle auf dem gleichen Stand sind. Ich werde häufig auf Festigkeit in verschiedenen Achsen und Ebenen verweisen, nutzen Sie diesen Schlüssel als Leitfaden:
Konzentrische Füllung Verstärkung
Konzentrische Füllung verfolgt eine bestimmte Anzahl an Schalen innerhalb der äußeren Konturen Ihres Bauteils und verstärkt die Wände gegen Biegen um die Z-Achse. Da der Druckkopf der äußeren Krümmung folgt, während er sich nach innen spiralförmig bewegt, ist die Bewegung nicht-linear und der Kopf muss langsamer fahren, um präzise Werkzeugbahnverfolgung zu gewährleisten, was die Bauzeit erhöht. Sie können festlegen, wie viele konzentrische Ringe verfolgt werden sollen, was Ihnen präzise Kontrolle über den Faserverbrauch pro Lage gibt.
Isotrope Füllung Verstärkung
Unsere Continuous-Faser-Drucker können auch ein Isotropes-Faser-Füllmuster erzeugen, das die unidirektionalen Lagen traditioneller laminierter Verbundwerkstoffe nachahmt. Jede Lage besteht aus einer einzelnen winkelspezifischen Ausrichtung paralleler Fasern mit 180°-Wenden an den Rändern. Nachfolgende isotrope Lagen werden von Eiger automatisch um 45° rotiert, benutzerdefinierte Orientierungsmuster sind jedoch möglich (siehe Teil 2). Isotrope Faser widersteht Biegen in der XY-Ebene, da jede aufgebrachte Kraft Zuglast auf mindestens einigen Fasern erzeugt, die in Zug exzellieren. Sie kann auch zum Bau von Sandwich-Panels verwendet werden, die die Torsionsfestigkeit in dieser Ebene erhöhen.

Standardmäßig fügt isotrope Faser zwei konzentrische Ringe um die äußere Oberfläche hinzu, was einen glatt verstärkten Außenbereich sicherstellt. Während diese Methode die gesamte Ebene jeder Lage verstärkt, ist sie faser- und zeitintensiv und nicht immer notwendig, um starke Bauteile zu erreichen.
Grundlegende Faser-Routing-Techniken
Mit diesen beiden Faser-Routing-Optionen in Ihrem Werkzeugkasten können Sie sie kombinieren, um spezifische Lastpfade gezielt anzusprechen, Material und Druckzeit zu sparen und gleichzeitig die Festigkeit zu maximieren.
Einzelnes Sandwich-Panel
Ein Sandwich-Panel ist ein gängiger Verbundwerkstoff-Aufbau, der die Torsionssteifigkeit um die Oberfläche erhöht, die das Verbundwerkstoff-Blatt bildet. Betrachten Sie es als das Verbundwerkstoff-Äquivalent eines I-Trägers, bei dem die oberen und unteren Lagen die meiste Biegespannung tragen. Wenn Ihr Bauteil Torsion in der XY-Ebene erfährt, wird ein Sandwich-Panel die Torsionsfestigkeit signifikant erhöhen.
Unsere Software generiert automatisch ein Sandwich-Panel, wenn „Faser verwenden“ ausgewählt ist, funktioniert aber am besten bei symmetrischen Bauteilen, wo obere und untere Lagen übereinstimmen. Im Beispiel ist die obere Oberfläche des Bremshebels eine kleine Extrusion, daher fügten wir manuell Faser unter der größten oberen Oberfläche hinzu. Generell sollte das Sandwich-Panel aus Lagen mit ähnlichen Querschnittsflächen bestehen.
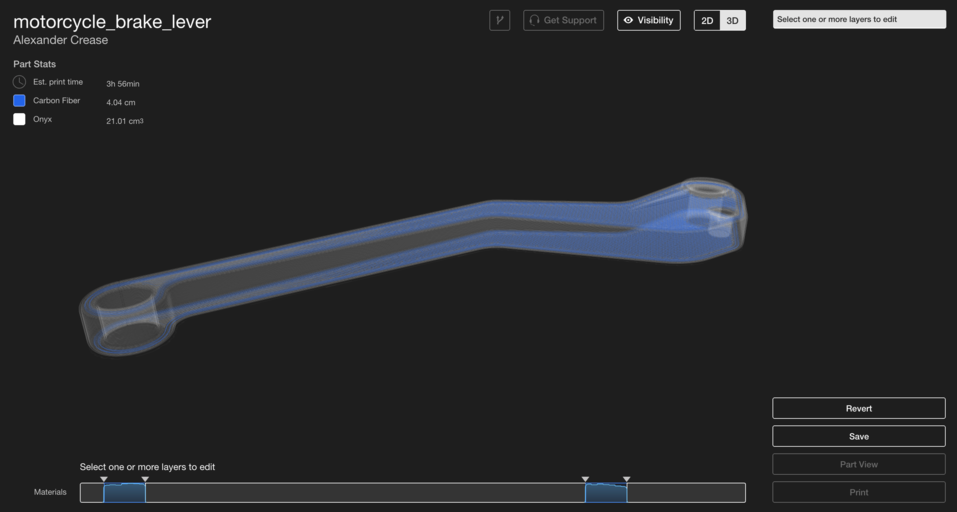
Um das Sandwich ausbalanciert zu halten, stellen Sie sicher, dass auf den oberen und unteren Flächen, die Sie verstärken möchten, eine gleich große Anzahl isotroper Lagen liegt. Ein unausgewogenes Sandwich erzeugt asymmetrische Biegesteifigkeit, was zu Verzug oder vorzeitigem Versagen führen kann. Je mehr Lagen Sie auf jeder Seite platzieren und je weiter das Sandwich auseinanderliegt, desto stärker das Bauteil. Fasern, die im Zentrum des Bauteils platziert sind, haben geringeren Einfluss auf die Biegefestigkeit, daher ist ein vollständiges Füllen des Innenraums unnötig.
Faserperimeter
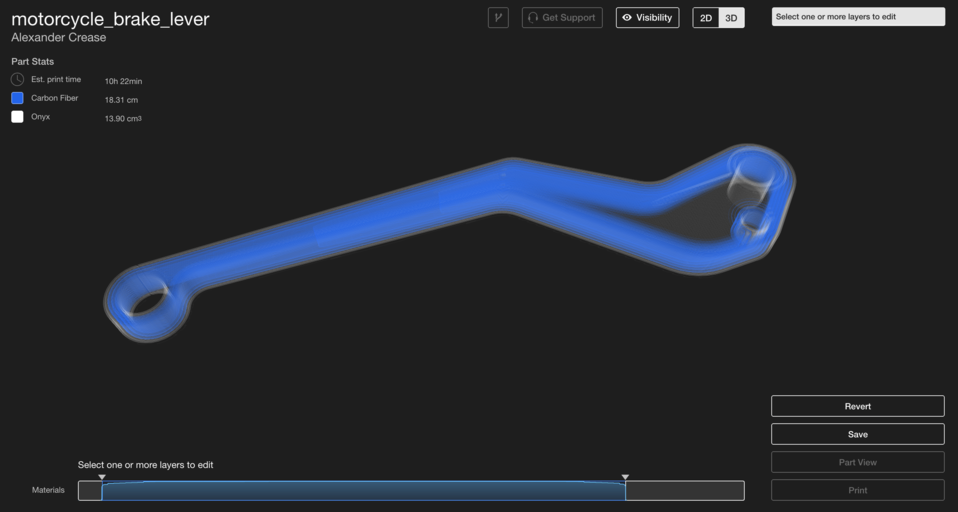
Während Sandwich-Panels die XY-Ebene stärken, verstärkt ein Faserperimeter das Bauteil um die Z-Achse. Durch Anwenden von Konzentrischer Füllung auf jeder Lage erhöhen Sie die Wandsteifigkeit gegen Biegen um die Z-Achse. Dieser Ansatz spiegelt die Engineering-Praxis wider, C-Profile oder Rohre statt massiver Blöcke zu nutzen, um Gewicht zu reduzieren bei Erhalt der Festigkeit.
Um einen Faserperimeter einzurichten, wählen Sie Konzentrische Füllung auf den Lagen, die Sie verstärken möchten. Die Erhöhung der Anzahl konzentrischer Ringe oder die Ausdehnung der konzentrischen Füllung auf mehr Lagen steigert die Z-Achsen-Festigkeit. Im Bremshebel-Beispiel verstärkten wir jede Lage mit drei konzentrischen Ringen, um die Steifigkeit zu maximieren, während der Innenraum unverstärkt blieb, da er die geringste Biegung erfährt.
Shelling
Wenn ein Bauteil Biegen in alle Richtungen widerstehen muss – oder wenn Lastpfade unsicher sind – kombinieren Sie Sandwich-Panels mit intermediären Faserschalen. Das resultierende Design liefert Biegefestigkeit auf jeder Achse. Beispielsweise erfordert ein Motorträger für schwere Robotik robuste Verstärkung von allen Seiten.
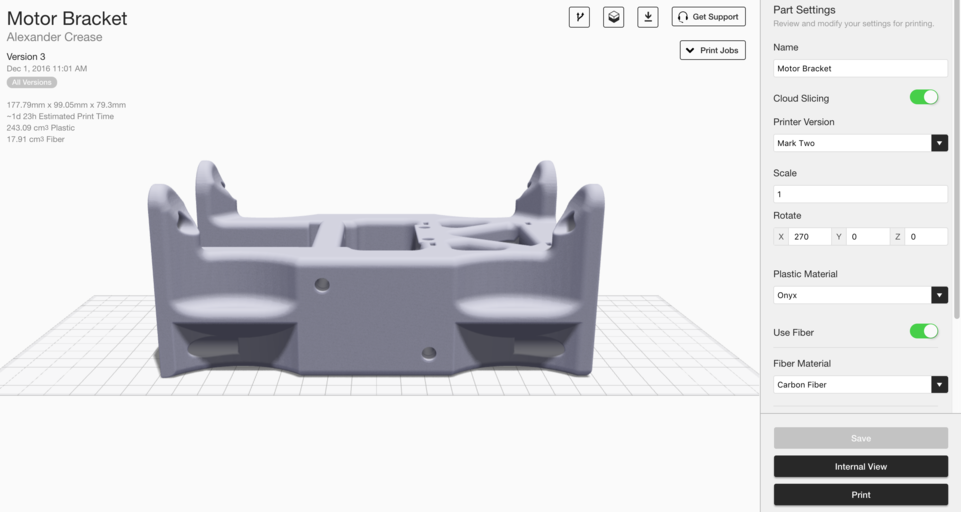
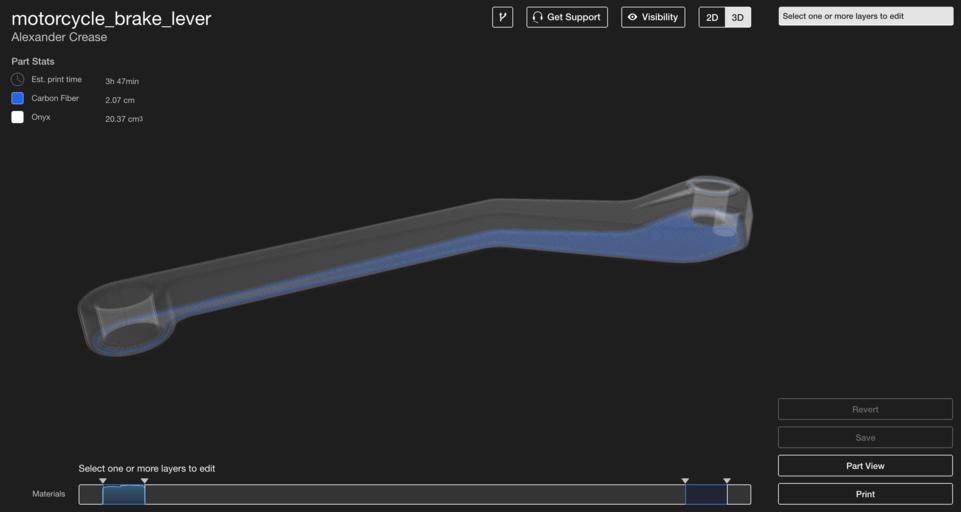
In diesem Fall wählten wir 20 Lagen isotroper Sandwich-Panels (10 pro Seite), um ein sehr robustes Bauteil zu erreichen. Da die obere Fläche Bolzenloch-Extrusionen hat, positionierten wir das obere Panel neu, sodass es unter der oberen Oberfläche sitzt.
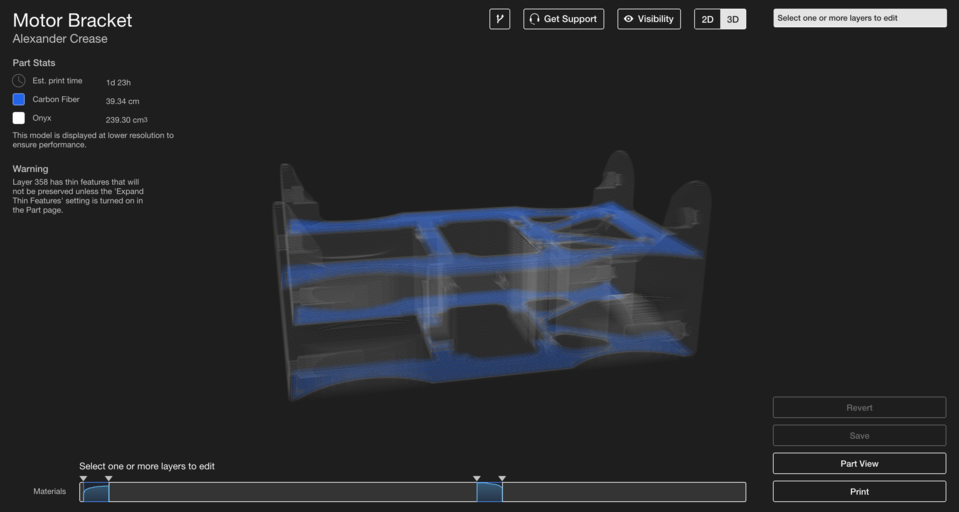
Der Balken am unteren Rand der internen Ansicht ermöglicht die Überwachung des Faserverbrauchs für jeden Abschnitt, normalisiert auf das Maximum. Hier sehen wir zwei separate faserverstärkte Bereiche für ein einfaches isotroptes Sandwich-Panel. Durch Auswahl des zentralen Bereichs zwischen den beiden Panels, Gruppierung und Zuweisung von Konzentrischer Faserfüllung mit zwei Ringen erstellen wir eine effiziente, mehrachsige Verstärkungsstrategie.
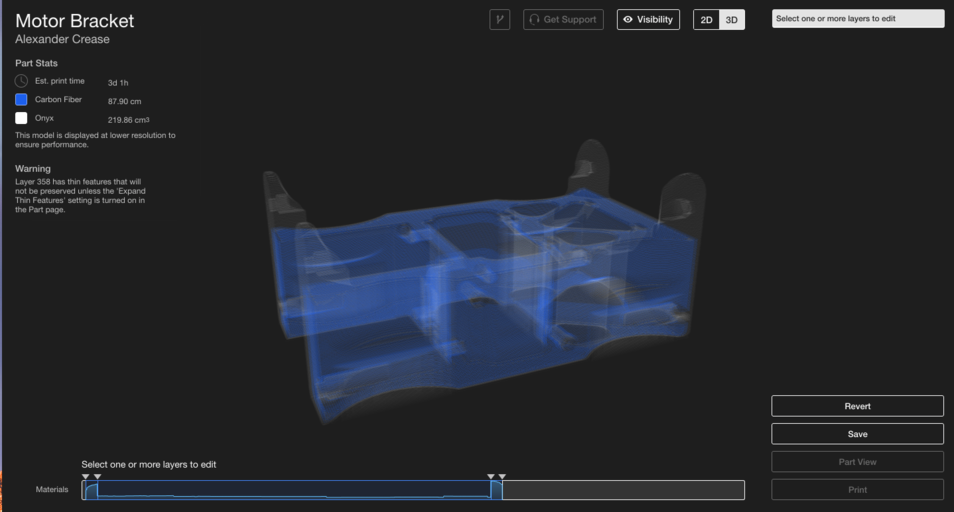
Durch klares Verständnis des Verstärkungsmechanismus jedes Fülltyps können Sie einfache, aber mächtige Tricks anwenden – wie die obige Kombination –, um Bauteilleistung zu steigern und Druckzeit zu reduzieren, ohne Faser zu verschwenden.
Interessiert an mehr? Fordern Sie eine Eiger-Testversion an, um mit unserer Software und Faserverstärkungsoptionen zu experimentieren. Schauen Sie auch Teil 2 für fortgeschrittene Faser-Routing-Techniken an!
3d Drucken
- 3D-gedruckte Teile mit Wachsmalstiften färben: Neuartige Nachbearbeitungstechnik
- 3D-gedrucktes Carbon: Eine überlegene Alternative zu Aluminium bei globalen Engpässen
- Qualitätskontrolle verbessern: 3D-gedruckte Werkzeuge erhöhen die Fertigungspräzision
- In-Prozess-Inspektion: Qualität von 3D-gedruckten Teilen steigern
- Funktionale 3D-gedruckte Fahrradtaschen-Adapter mit Kevlar CFF designen
- Go-Kart neu gedacht: 3D-gedruckte Carbonfaser-Teile für Höchstleistung
- 3D-gedruckte Drohne ermöglicht schnelles, kosteneffizientes Datensammeln in der Antarktis
- Dimensionsgenauigkeit bei 3D-gedruckten Teilen sicherstellen
- Festigkeit von 3D-gedruckten Teilen steigern: Bewährte Techniken
- Fortgeschrittene Inspektionsstrategien für 3D-gedruckte Motorteile – Teil 3