



3D-Druck vs. CNC-Bearbeitung: Was eignet sich für Ihr Projekt?
Einleitung
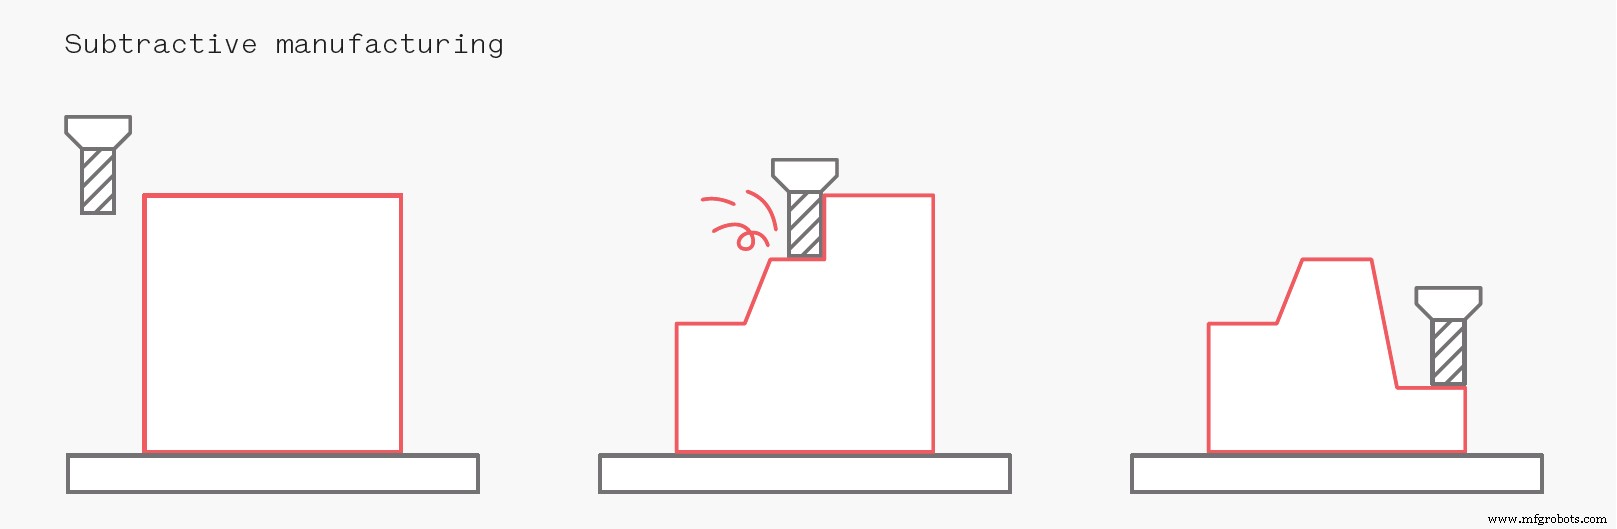
CNC-Bearbeitung ist eine gängige subtraktive Fertigungstechnologie. Im Gegensatz zum 3D-Druck beginnt der Prozess typischerweise mit einem massiven Materialblock (Rohling), aus dem Material durch scharfe rotierende Werkzeuge abgetragen wird, bis die finale Form erreicht ist.
CNC ist eine der beliebtesten Fertigungsmethoden für Einzelstücke sowie kleine bis mittlere Serien. Sie bietet hervorragende Wiederholbarkeit, hohe Genauigkeit und ein breites Material- und Oberflächenfinish-Spektrum.
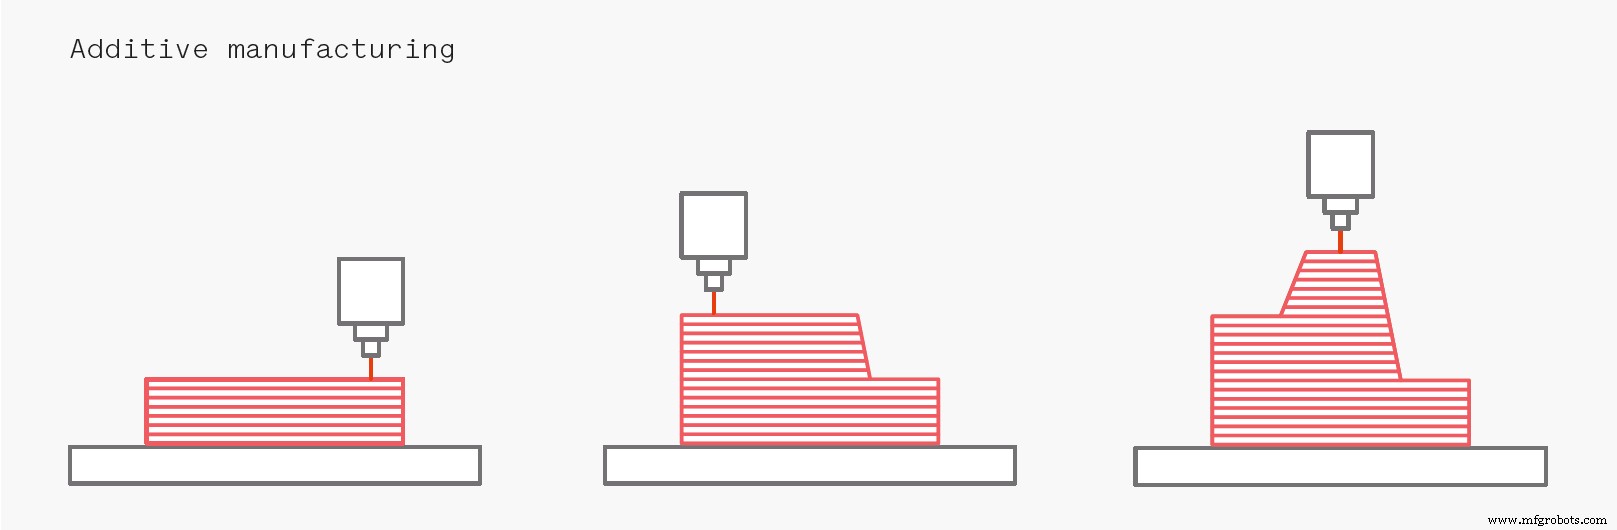
Additive Fertigung (AM) oder 3D-Druck baut Teile durch schichtweises Hinzufügen von Material auf. AM-Prozesse benötigen keine speziellen Werkzeuge oder Vorrichtungen – Rüstkosten bleiben minimal.
In diesem Artikel stellen wir die wesentlichen technologischen Überlegungen vor, um die richtige Technologie für Ihre Anwendung zu wählen. Fokus liegt auf funktionalen Teilen und Prototypen aus Metall oder Kunststoff. Die dafür geeignetsten 3D-Druckverfahren: SLS oder FDM für Kunststoffe, SLM/DMLS oder Binder Jetting für Metalle.
Die richtige Technologie wählen
Bei der Entscheidung zwischen CNC und Additiver Fertigung (AM) helfen einige einfache Richtlinien:
Faustregel: Alle Teile, die mit überschaubarem Aufwand subtraktiv gefertigt werden können, sollten generell CNC-gefräst werden. 3D-Druck sinnvoll in folgenden Fällen:
- Traditionelle Methoden können das Teil nicht fertigen – z. B. hochkomplexe, topologie-optimierte Geometrien.
- Schnelle Lieferzeit kritisch – 3D-gedruckte Teile lieferbar innerhalb 24 h.
- Niedrige Kosten essenziell – bei kleinen Stückzahlen ist 3D-Druck generell günstiger als CNC.
- Kleine Stückzahlen identischer Teile (weniger als 10).
- Materialien nötig, die sich schwer zerspanen lassen – Metall-Superlegierungen, flexibles TPU.
CNC bietet höhere Dimensionsgenauigkeit und bessere mechanische Eigenschaften in allen drei Dimensionen, aber meist zu höheren Kosten – besonders bei kleinen Stückzahlen.
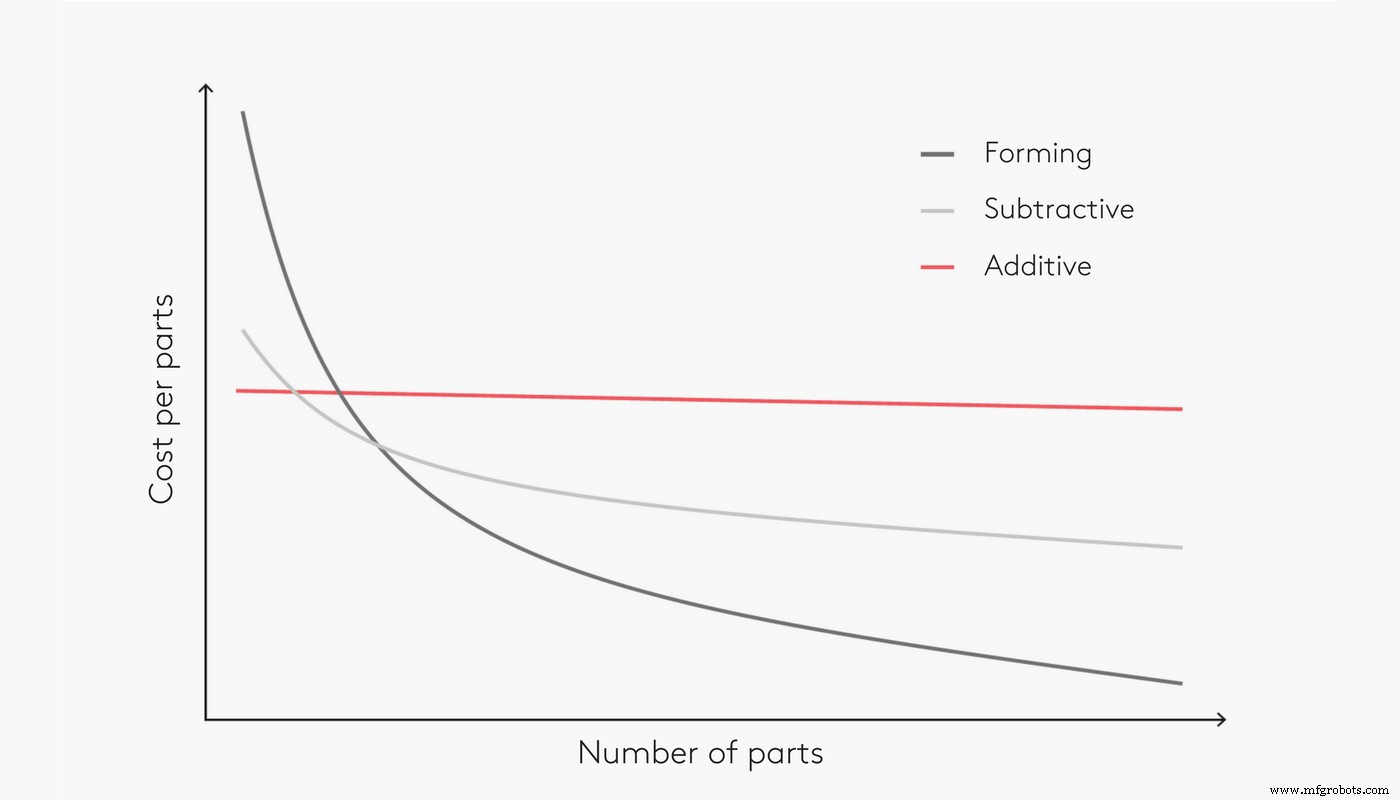
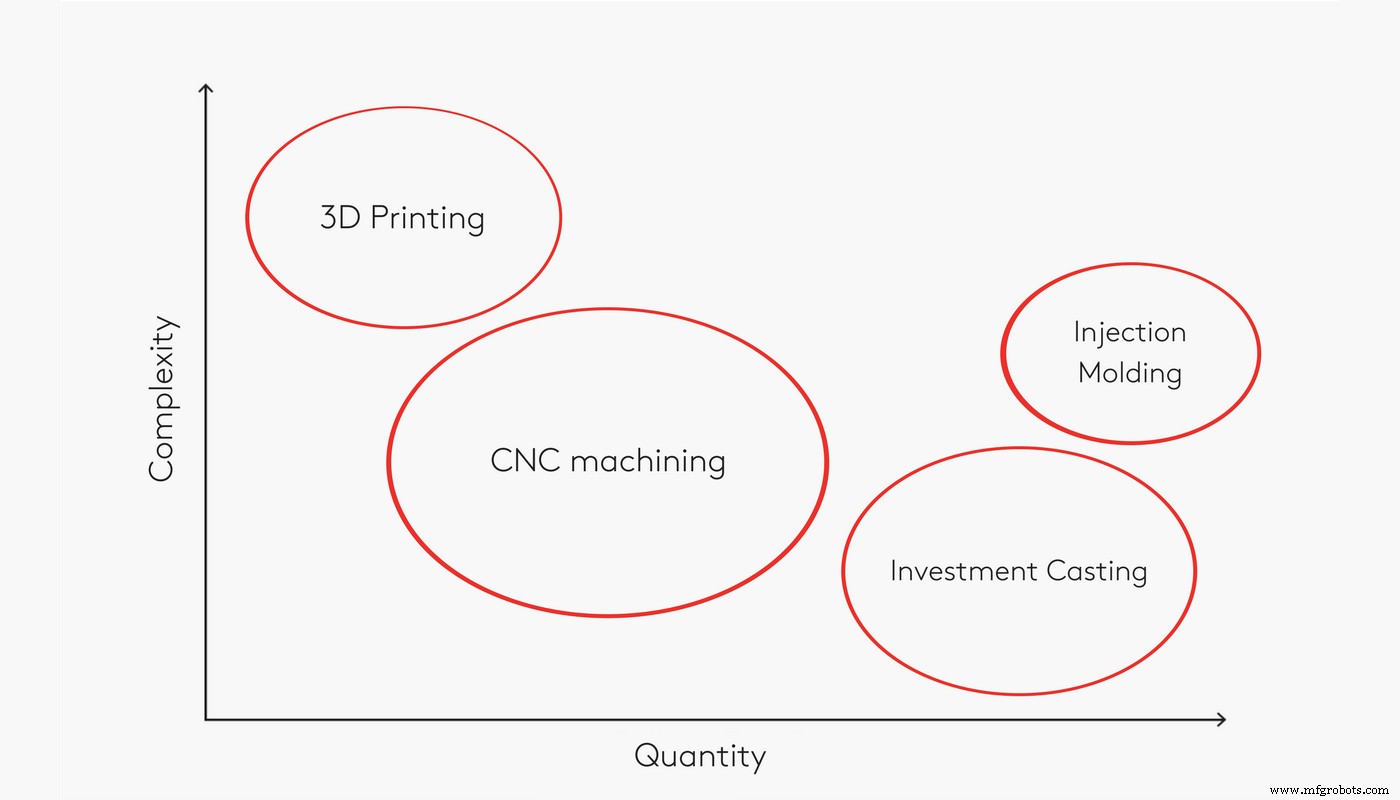
Bei höheren Stückzahlen (Hunderte+) sind weder CNC noch AM oft kosteneffizient. Traditionelle Umformverfahren (Feinguss, Spritzguss) sind aufgrund von Skaleneffekten meist wirtschaftlicher (siehe Abbildung).
Empfohlener Prozess – Referenztabelle
| Stückzahl | 1er | 10er | 100er | 1000er |
|---|---|---|---|---|
| Kunststoff | 3D-Druck | 3D-Druck (Alternative: CNC) | CNC (Alternative: Spritzguss) | Spritzguss |
| Metall | 3D-Druck & CNC* | CNC (Alternative: 3D-Druck) | CNC (Alternative: Feinguss) | Feinguss oder Druckguss |
* stark geometrieabhängig
Kosten prüfen: CNC-Sofortangebot | 3D-Druck-Sofortangebot
Prozesseigenschaften
Dimensionsgenauigkeit
CNC bietet enge Toleranzen und exzellente Wiederholbarkeit. Sehr große bis sehr kleine Teile lassen sich präzise zerspanen. Durch Werkzeuggeometrie haben Innenkanten immer einen Radius, Außenkanten können scharf und sehr dünn bearbeitet werden.
Verschiedene 3D-Drucksysteme bieten unterschiedliche Genauigkeit. Industriemaschinen erreichen sehr gute Toleranzen. Bei geforderten engen Passungen können kritische Maße oversized gedruckt und nachbearbeitet werden.
Die minimale Wandstärke beim 3D-Druck wird durch die Düsen-/Lasergröße begrenzt (Düsendurchmesser bei FDM, Laserfleckgröße bei SLS). Durch schichtweisen Aufbau können Schichtlinien sichtbar sein, besonders an Kurven. Maximale Teilgröße ist begrenzt, da oft enge Umgebungsbedingungen nötig sind.
| Toleranz | Min. Wandstärke | Max. Teilgröße | |
|---|---|---|---|
| CNC | ± 0,025–0,125 mm * | 0,75 mm | Fräsen: 2000×800×1000 mm Drehen: Ø 500 mm |
| SLS | ± 0,300 mm | 0,7–1,0 mm | 300×300×300 mm |
| FDM | Industrial: ± 0,200 mm Desktop: ± 0,500 mm | 0,8–1,0 mm | Industrial: 900×600×900 mm Desktop: 200×200×200 mm |
| SLM/DMLS | ± 0,100 mm | 0,40 mm | 230×150×150 mm |
| Binder Jetting | ± 0,200 mm | 2,0 mm | 380×355×735 mm |
* Je nach spezifizierter Toleranzstufe.
Materialien
CNC wird hauptsächlich für Metalle genutzt. Auch Thermoplaste, Acrylate, Weich-/Hartholz, Modellierschäume, Wachs sind möglich.
- Exzellente mechanische/thermische Eigenschaften, voll isotropes Verhalten.
- Dimensionsbeschränkung durch Rohlinggröße (Sondergrößen erhöhen Kosten).
| Gängige CNC-Materialien | |
|---|---|
| Kunststoffe | ABS, Nylon, Polycarbonat, PEEK |
| Metalle | Aluminium, Edelstahl, Titan, Messing |
3D-Druck wird vorwiegend mit Kunststoffen und seltener mit Metallen genutzt. Einige Technologien verarbeiten Keramik, Wachs, Sand, Verbundwerkstoffe. 3D-Druckmaterialien sind ein komplexes Thema, das in dedizierten Knowledge-Base-Artikeln vertieft wird.
- Große Materialvielfalt mit breitem Eigenschaftsspektrum.
- Schwer zerspanbare Materialien (TPU, Metall-Superlegierungen) druckbar.
- Mechanische Eigenschaften oft geringer als CNC-Teile (typisch nicht voll isotrop).
| Gängige 3D-Druck-Materialien | |
|---|---|
| Kunststoffe | Nylon, PLA, ABS, ULTEM, ASA, TPU |
| Metalle | Aluminium, Edelstahl, Titan, Inconel |
Modellkomplexität
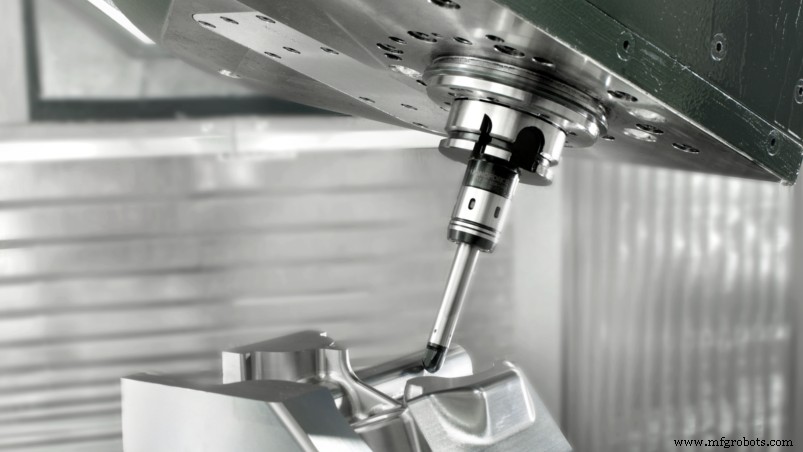
Bei CNC-Design müssen diverse Limitationen beachtet werden: Werkzeugzugang und -freiheit, Spann-/Aufnahmepunkte, Unmöglichkeit scharfer Innenkanten durch Werkzeuggeometrie.
Einige Geometrien sind nicht CNC-bearbeitbar (auch nicht mit 5-Achs-Systemen), da das Werkzeug nicht alle Flächen erreicht. Die meisten Geometrien erfordern Werkstückumspannung für verschiedene Seiten – erhöht Bearbeitungs- und Rüstzeit, evtl. Sondervorrichtungen, beeinflusst Preis.
3D-Druck hat sehr wenige Geometrie-Restriktionen. Stützstrukturen sind bei den meisten Technologien (FDM, SLM/DMLS) nötig und werden in der Nachbearbeitung entfernt.
Kunststoff-Freiform-/organische Geometrien lassen sich leicht mit pulverbettbasierten Polymerverfahren (SLS, Multi Jet Fusion) fertigen, da sie keinen Support benötigen. Die Fähigkeit, hochkomplexe Geometrien zu produzieren, ist eine Kernstärke des 3D-Drucks.
Fertigungsworkflow
Was passiert hinter den Kulissen bei CNC- vs. 3D-Druck-Auftrag?
CNC: Ein erfahrener Bediener/Ingenieur muss Werkzeugauswahl, Spindeldrehzahl, Fräsbahn und Werkstückumspannung planen. Alles beeinflusst Teilequalität und Bauzeit stark. Der Prozess ist personalintensiv: Rohling manuell in Maschine spannen. Nach Bearbeitung: Teile einsatzbereit oder zur Nachbearbeitung.
3D-Druck: Bediener bereitet digitale Datei vor (Orientierung wählen, Support hinzufügen) und sendet an Maschine – Druck läuft mit minimalem Personaleinsatz. Nach Druck: Teil reinigen und nachbearbeiten – der personalintensivste Schritt im 3D-Druck-Workflow.
Nachbearbeitung
Verschiedene Nachbearbeitungsmethoden verbessern Funktionalität oder Ästhetik von CNC- und 3D-gedruckten Teilen. Die gängigsten:
| Nachbearbeitungsmethoden | |
|---|---|
| CNC | Perlstrahlen, Eloxieren (Typ II/III), Pulverbeschichtung |
| 3D-Druck | Strahlmittel, Schleifen/Polieren, Mikropolieren, Metallbeschichtung |
Fallstudie: Prototyping eines Kunststoffgehäuses
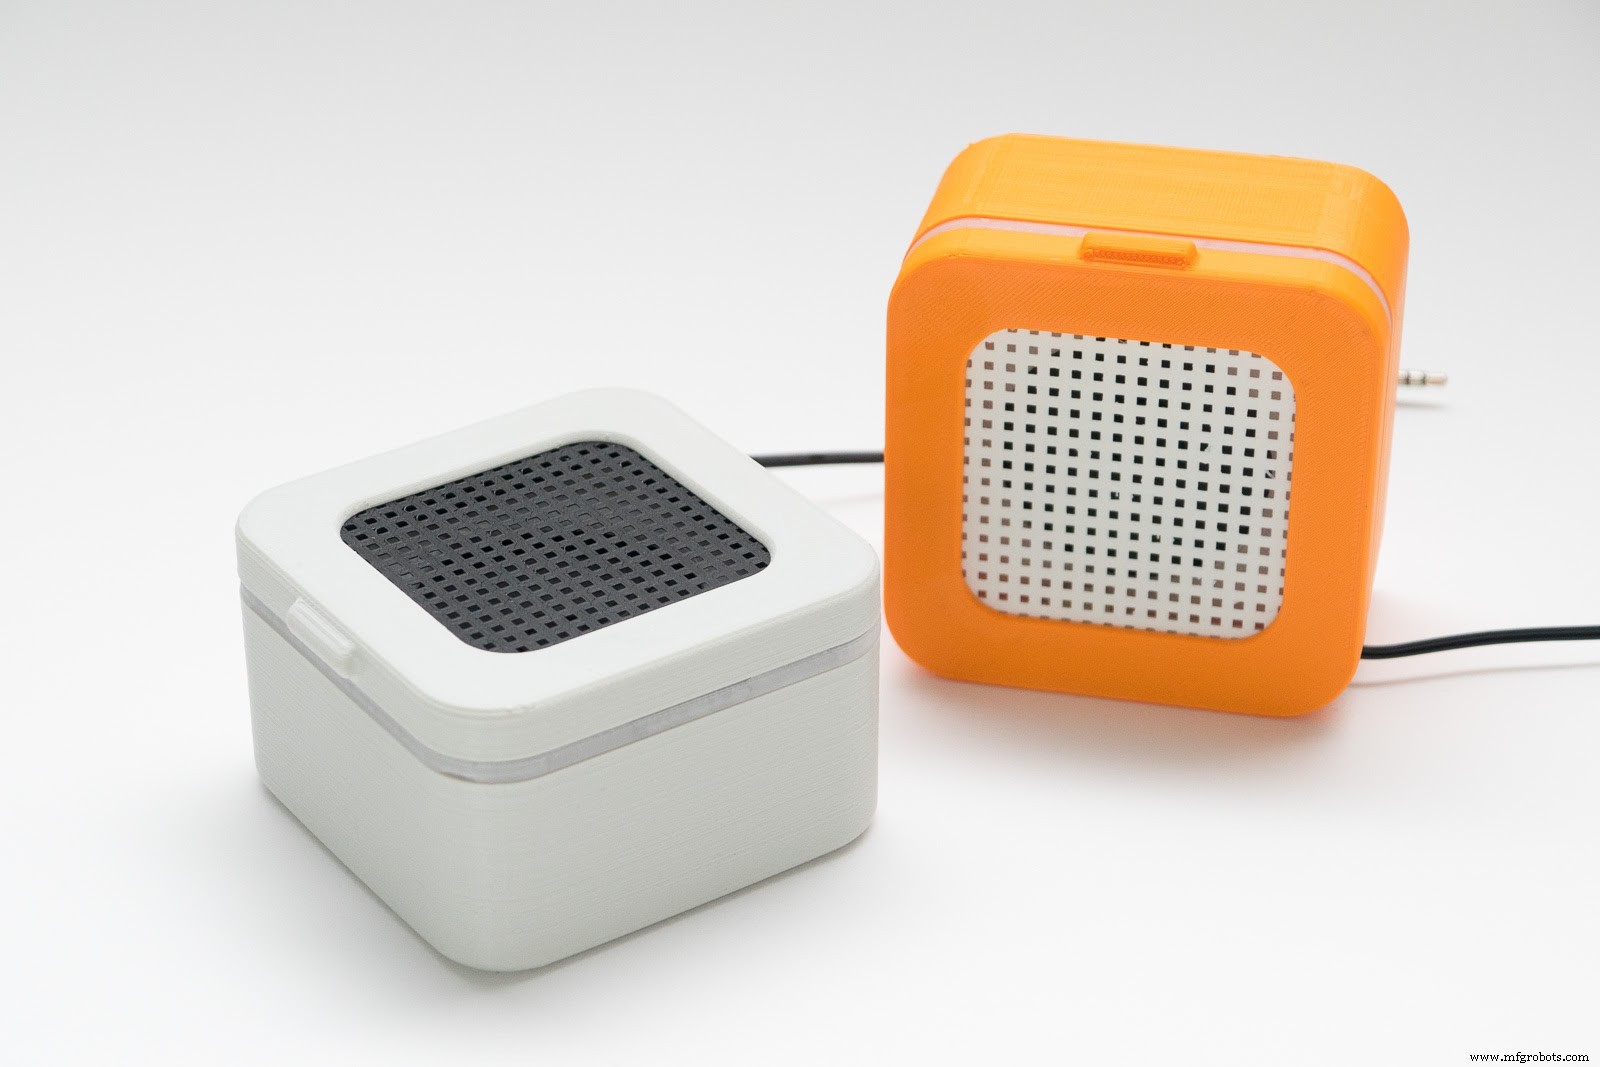
Bei der Entwicklung eines neuen Elektronikgeräts ist das Prototyping des Gehäuses entscheidend für die Finalisierung vor Serienfertigung. Ziel: kurze Lieferzeit und niedrige Kosten.
Elektronikgehäuse haben oft Schnappverbindungen, Film-Scharnier oder Verriegelungen. All diese Features lassen sich sowohl CNC- als auch 3D-drucken (FDM/SLS).
CNC und SLS liefern hohe Genauigkeit und Ästhetik, aber Desktop-FDM hat deutlich kürzere Lieferzeit und geringere Kosten. Da mechanische Performance nicht Hauptziel ist, rechtfertigen CNC/SLS den Mehraufwand meist nicht.
| CNC | Desktop FDM | SLS | |
|---|---|---|---|
| Kosten | $$ | $ | $$ |
| Materialien | ABS, Nylon | PLA, ABS, Nylon | Nylon |
| Lieferzeit | 1–2 Wochen | 1–3 Tage | Unter einer Woche |
| Genauigkeit | ± 0,125 mm | ± 0,500 mm | ± 0,300 mm |
Fallstudie: Fertigung von Metallhalterungen und -komponenten
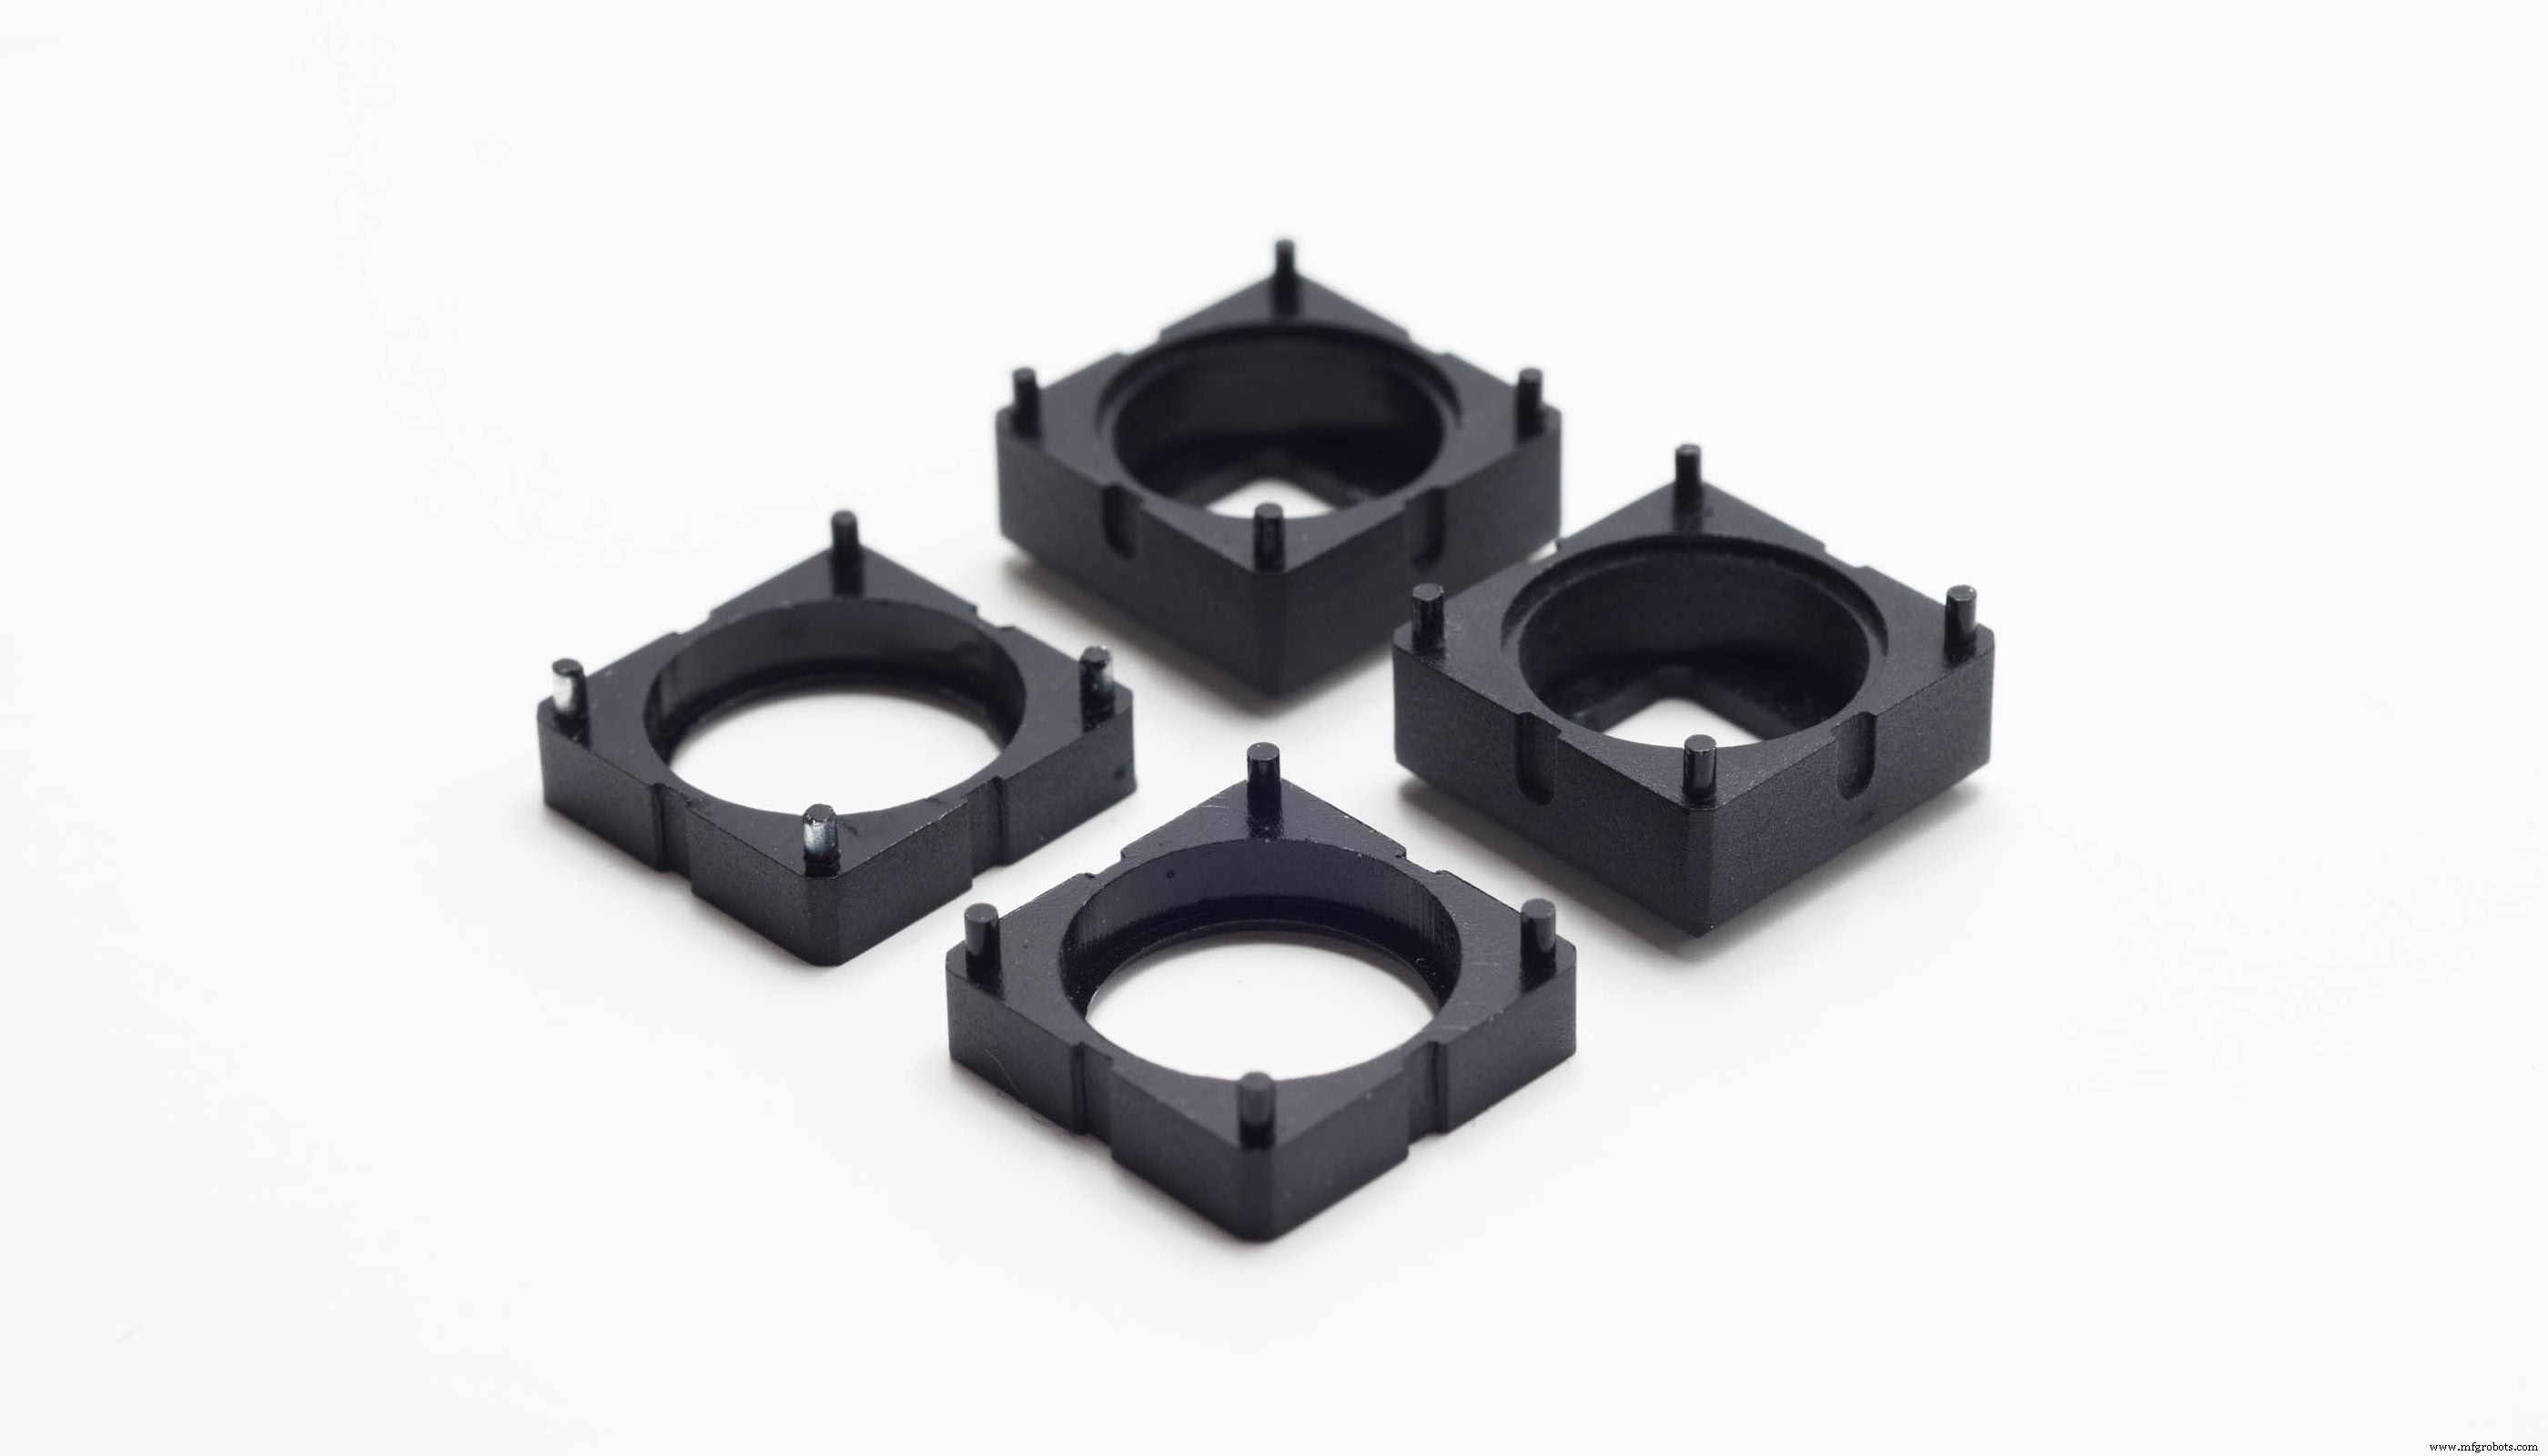
Metallhalterungen und mechanische Komponenten tragen hohe Lasten und arbeiten bei erhöhten Temperaturen. Ziel: Dimensionsgenauigkeit und gute Werkstoffeigenschaften.
Bei simpler Geometrie (wie Bild oben) ist CNC die beste Option hinsichtlich Genauigkeit, Werkstoffeigenschaften und Kosten.
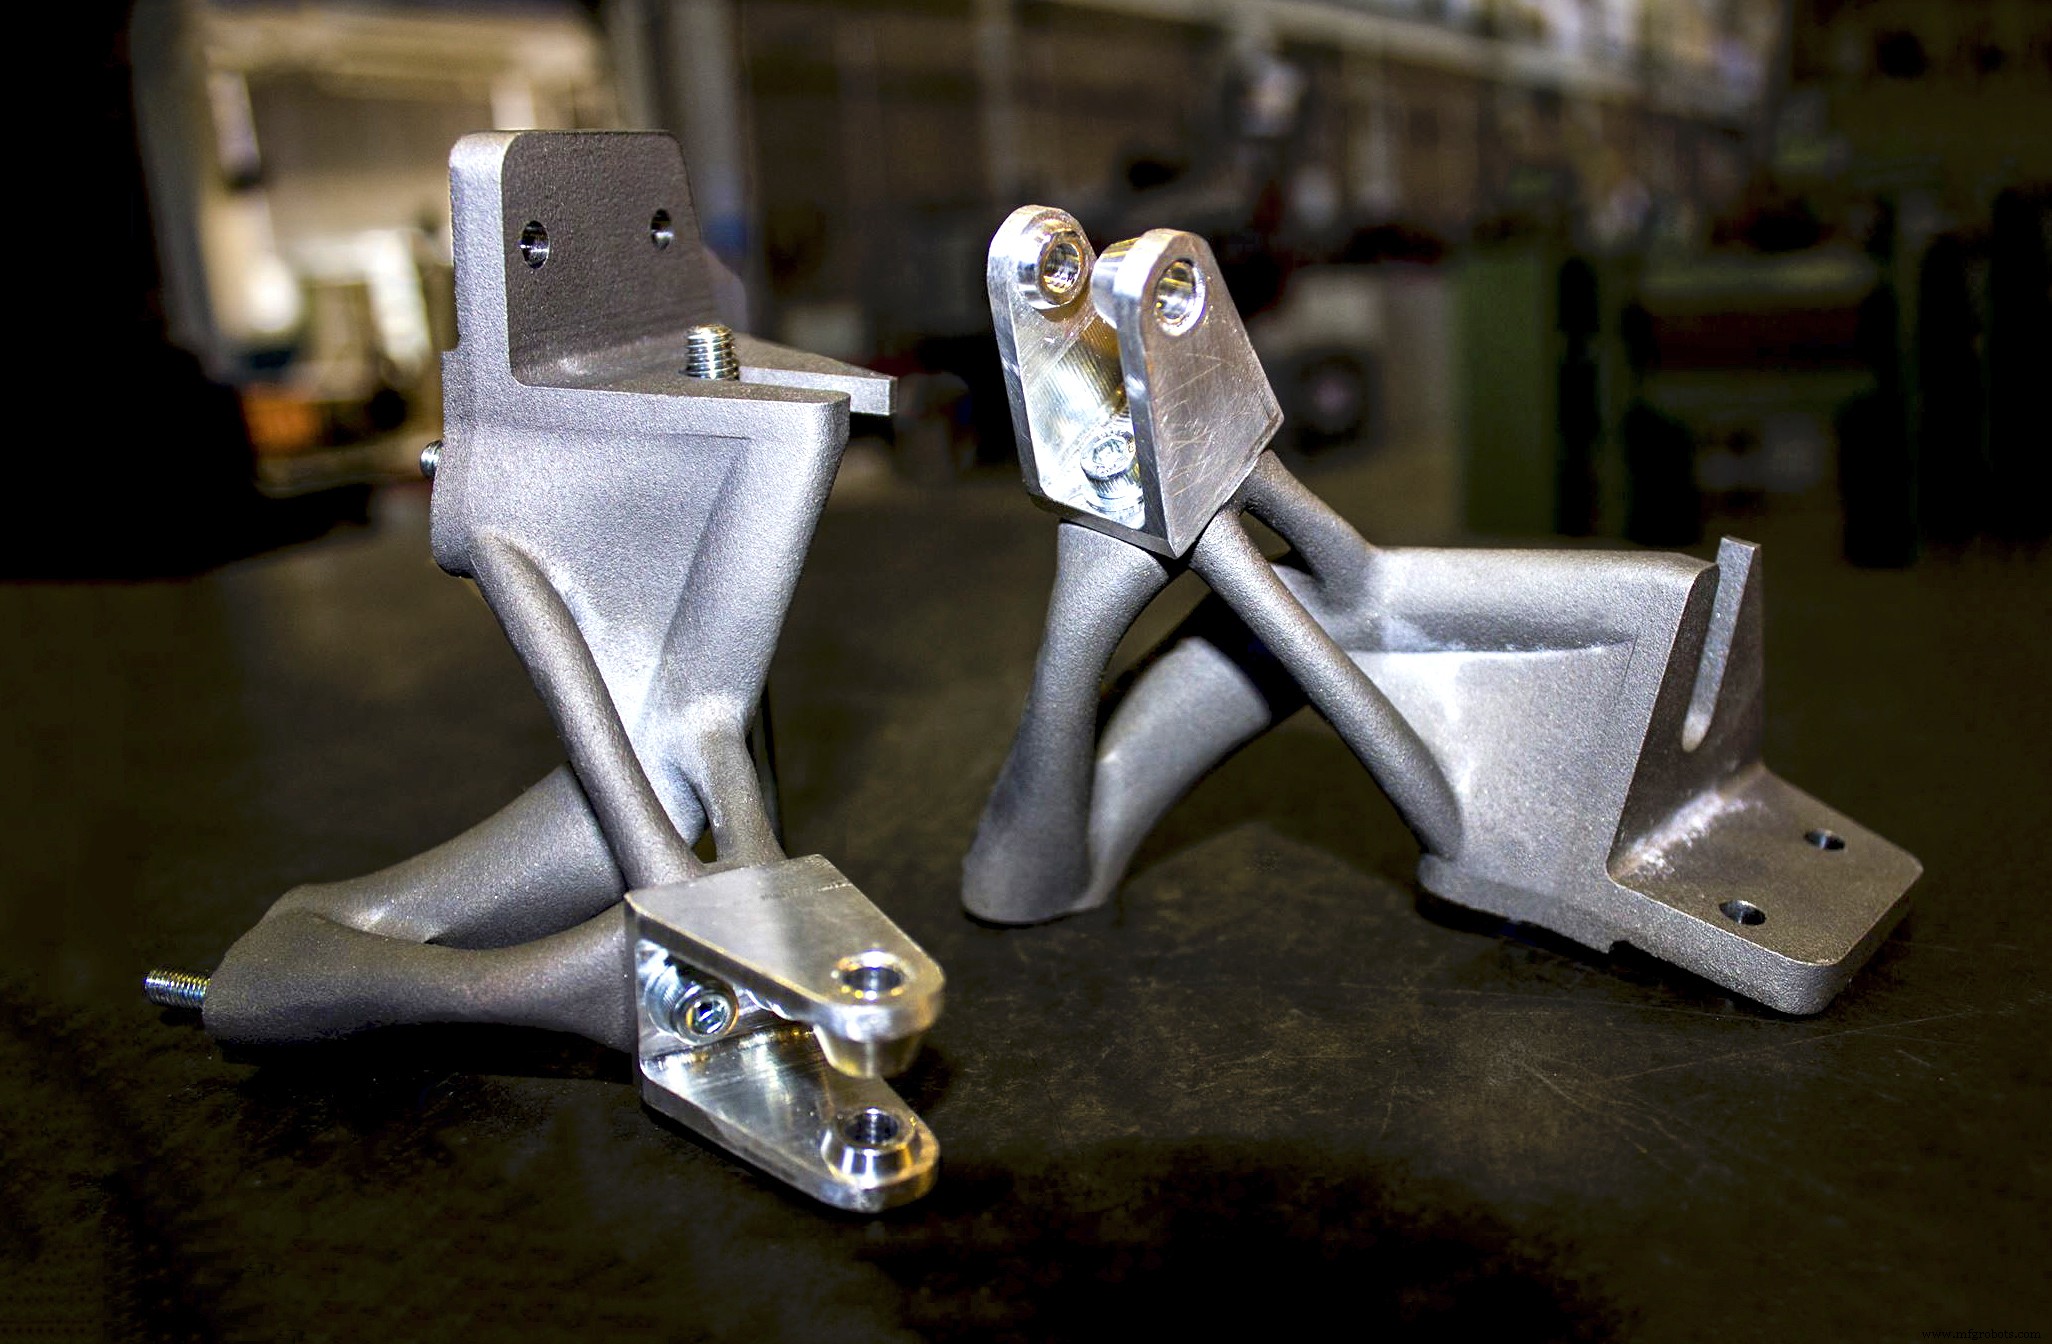
Bei steigender geometrischer Komplexität oder exotischeren Materialien muss Metall-3D-Druck in Betracht gezogen werden. Gewichts- und festigkeitsoptimierte Komponenten (wie Halterungen unten) haben organische Strukturen, die schwer und teuer zu zerspanen sind.
CNC und Metall-3D-Druck können kombiniert werden: organische Form per 3D-Druck, eng tolerierte Bereiche nachträglich zerspanen.
| CNC | SLM/DMLS | Binder Jetting | |
|---|---|---|---|
| Kosten | $$ | $$$$ | $$$ |
| Materialien | Aluminium, Edelstahl, Messing | Edelstahl, Aluminium, Titan, Inconel, Cobalt-Chrom | Edelstahl, Inconel, Cobalt-Chrom, Wolframkarbid |
| Genauigkeit | ± 0,025 mm | ± 0,100 mm | ± 0,200 mm |
| Mechanik | Sehr gut | Sehr gut | Gut |
Faustregeln
Die Technologiewahl lässt sich auf folgende Regeln herunterbrechen:
- CNC-Bearbeitung eignet sich am besten für mittlere bis hohe Stückzahlen (unter 250–500 Teile) und relativ simple Geometrien.
- 3D-Druck generell am besten für geringe Stückzahlen (oder Einzelprototypen) und komplexe Geometrien.
- Bei Metallen kann CNC preislich konkurrenzfähig sein auch bei geringen Stückzahlen, aber Geometrielimitationen bleiben.
- Bei hohen Stückzahlen (über 250–500) sind andere Umformverfahren geeigneter.
3d Drucken
- 3D-Druck vs. CNC-Zerspanung für Kunststoffteile: Die richtige Wahl treffen
- 5-Achs-CNC-Bearbeitung meistern: Präzision, Geschwindigkeit & Branchenvorteile
- CNC-Bearbeitung vs. 3D-Druck: Welche Technologie liefert höheren Mehrwert für Ihre Projekte?
- Maßgeschneiderte CNC-Zerspanung: Präzision & Zuverlässigkeit aus einer Hand
- Präzises Acryl-CNC-Bearbeitung: Genau, sicher und effizient
- Qualitätssicherung in der CNC-Fertigung: Strategien für Präzision und Kundenzufriedenheit
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- CNC-Bearbeitung vs. Spritzguss: Das richtige Verfahren für Ihr Projekt wählen
- Präzisions-CNC-Bearbeitung für Polymere: Fortgeschrittene Techniken & Tipps