



Material Jetting 3D-Druck meistern: Grundlagen & Anwendungen
Was ist Material Jetting?
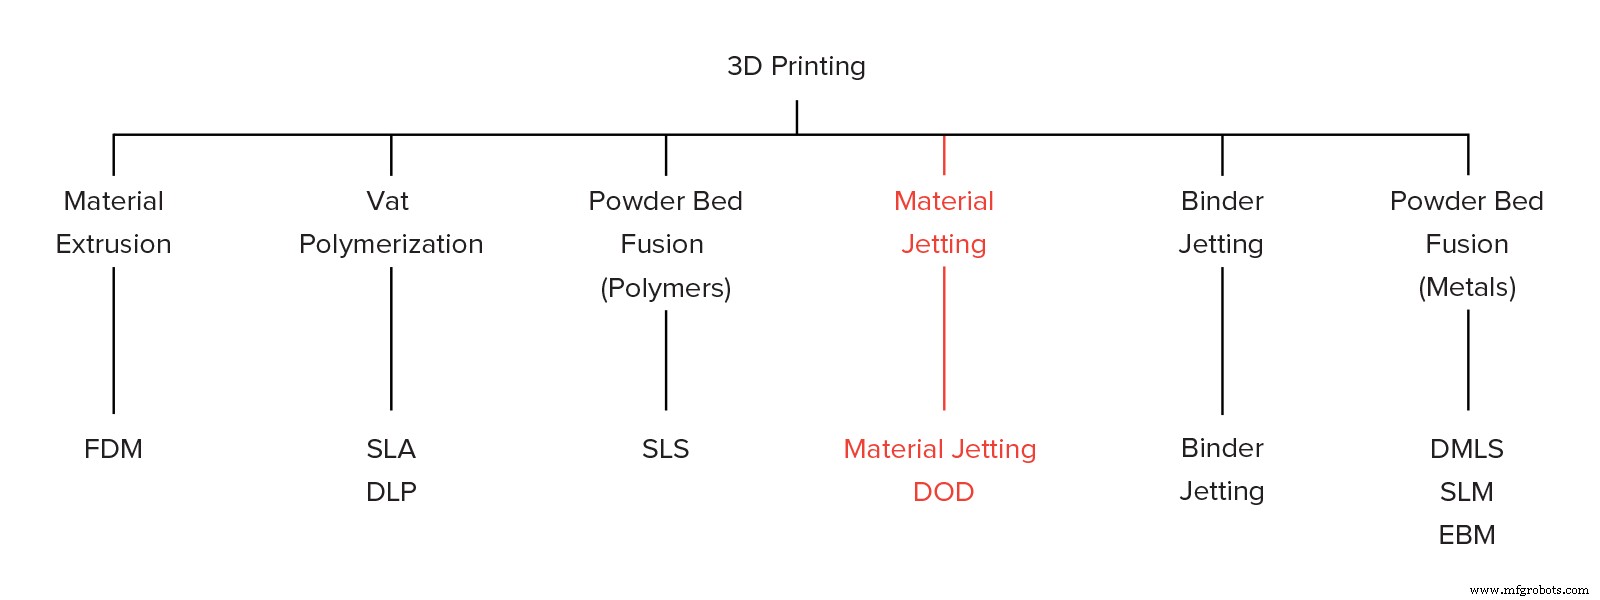
Material Jetting (MJ) ist ein additives Fertigungsverfahren, das ähnlich wie 2D-Tintenstrahldrucker funktioniert. Ein Druckkopf (wie bei herkömmlichen Tintenstrahldruckern) sprüht Tropfen eines fotosensitiven Materials, das unter Ultraviolett (UV) Licht aushärtet und so Schicht für Schicht ein Bauteil aufbaut. Die Materialien sind thermoplastische Photopolymere (Acrylate) in flüssiger Form.
MJ-3D-Druck erzeugt Teile mit hoher Dimensionsgenauigkeit und sehr glatter Oberflächenqualität. Multi-Material-Druck und eine breite Materialpalette (ABS-ähnlich, gummiartig, volltransparent) sind verfügbar. Das macht MJ attraktiv für visuelle Prototypen und Werkzeugherstellung. Dennoch hat Material Jetting wesentliche Limitationen, die wir hier beleuchten.
Eine Variante nutzt Drop-On-Demand (DOD)-Druckköpfe für viskose Flüssigkeiten und wachsartige Teile. DOD wird fast ausschließlich für Gussmodelle genutzt und wird hier nicht weiter vertieft.
Wie funktioniert Material Jetting?
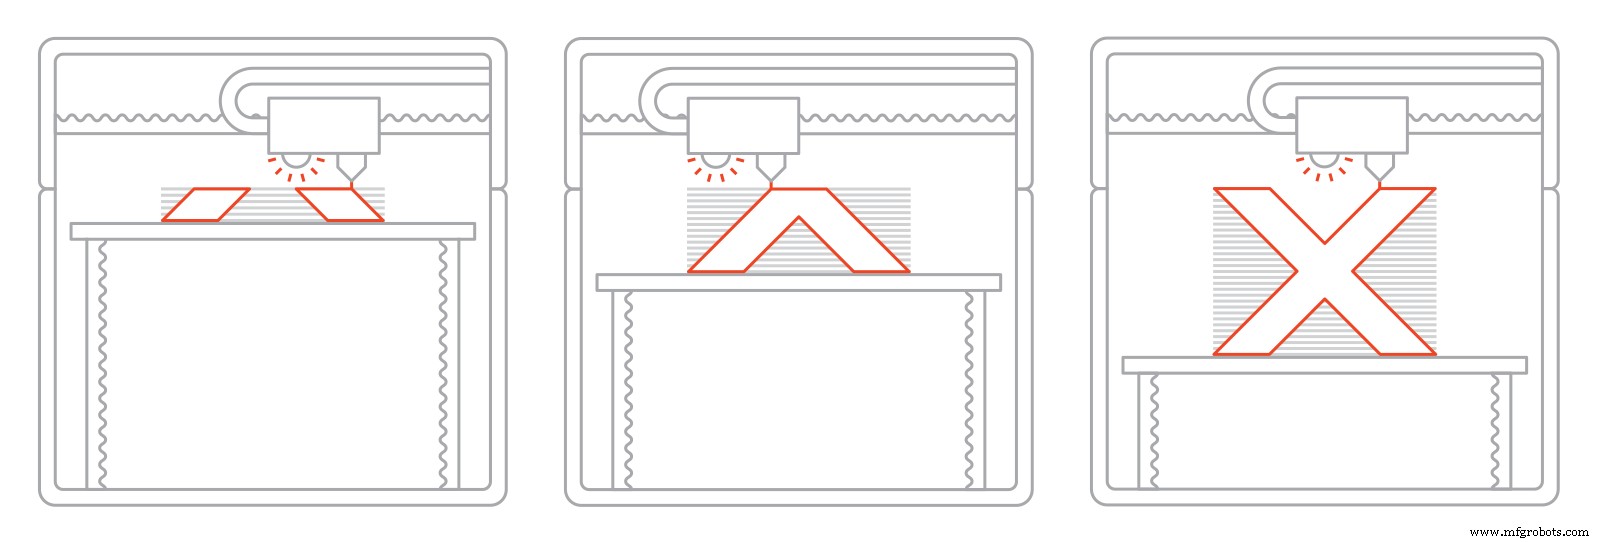
- Zuerst wird das flüssige Harz auf 30–60 °C erhitzt, um optimale Viskosität für den Druck zu erreichen.
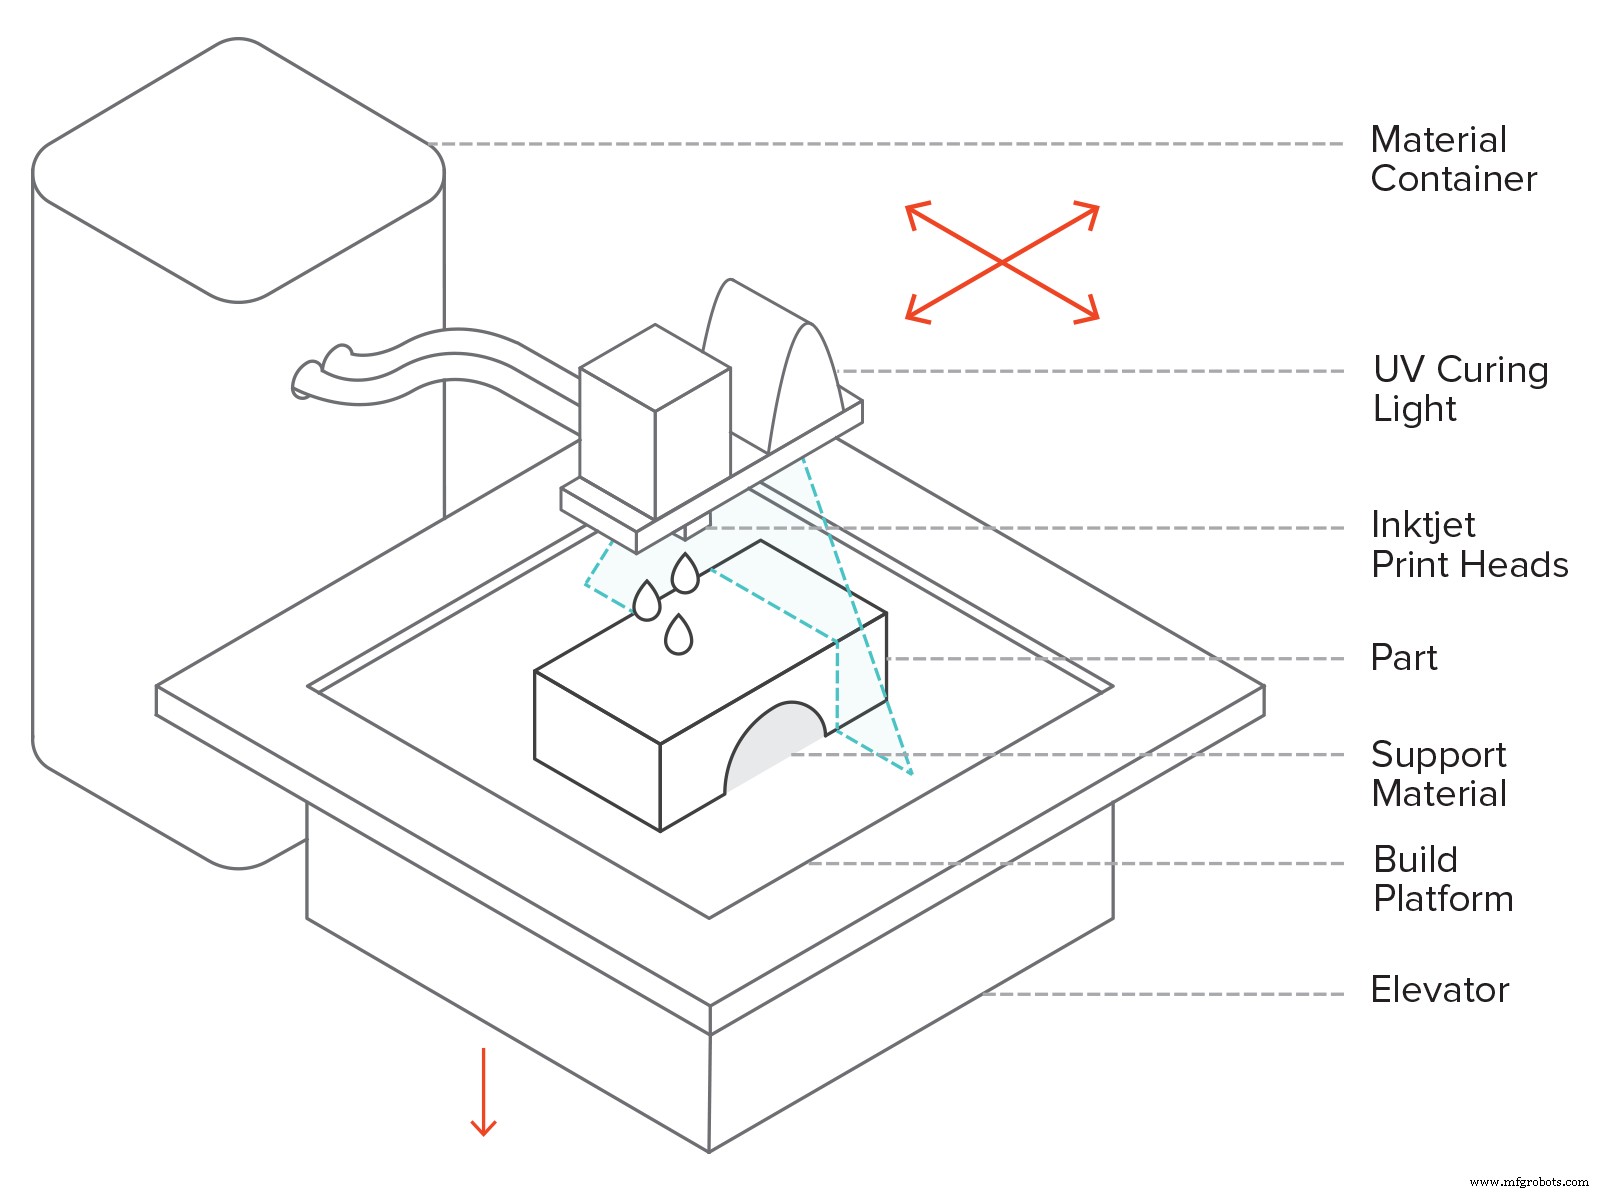
- Der Druckkopf fährt über die Bauplattform und setzt hunderte winzige Photopolymer-Tropfen an den gewünschten Positionen ab.
- Eine am Druckkopf befestigte UV-Lichtquelle härtet das abgelegte Material aus, verfestigt es und erzeugt die erste Schicht.
- Nach Schichtende fährt die Bauplattform um eine Schichthöhe abwärts, der Prozess wiederholt sich bis zur Fertigstellung.
Anders als die meisten 3D-Drucktechnologien legt MJ Material linienweise ab. Mehrere Tintenstrahl-Druckköpfe sind nebeneinander auf einem Träger montiert und decken die gesamte Druckfläche in einem Durchgang ab. Dadurch können verschiedene Köpfe unterschiedliche Materialien dosieren – Multi-Material-Druck, Vollfarbdruck und das Ausbringen von löslichen Stützstrukturen sind einfach und weit verbreitet. Stützstrukturen sind immer nötig und müssen nachbearbeitet werden.
Bei Material Jetting härtet das flüssige Material durch Photopolymerisation aus – derselbe Mechanismus wie bei SLA. Ähnlich wie SLA haben MJ-Teile homogene mechanische und thermische Eigenschaften, benötigen aber im Gegensatz zu SLA keine zusätzliche Nachhärtung für optimale Eigenschaften, dank der sehr geringen Schichthöhe.
Eigenschaften von Material Jetting
Druckerparameter
Bei Material Jetting sind fast alle Prozessparameter vom Hersteller voreingestellt. Selbst die Schichthöhe ist materialabhängig, wegen der komplexen Physik der Tropfenbildung. Typische Schichthöhe: 16–32 Mikrometer.
Material Jetting gilt als eine der präzisesten 3D-Drucktechnologien. MJ-Systeme erreichen Dimensionsgenauigkeit von ± 0,1 % mit typischer unterer Grenze ± 0,1 mm (manchmal bis ± 0,02 mm). Verzug tritt auf, ist aber seltener als bei FDM oder SLS, da bei nahezu Raumtemperatur gedruckt wird. Daher können sehr große Teile mit hoher Genauigkeit gefertigt werden. Typischer Bauraum: ca. 380×250×200 mm, große Industriesysteme bis 1000×800×500 mm.
Multi-Material & Vollfarbdruck
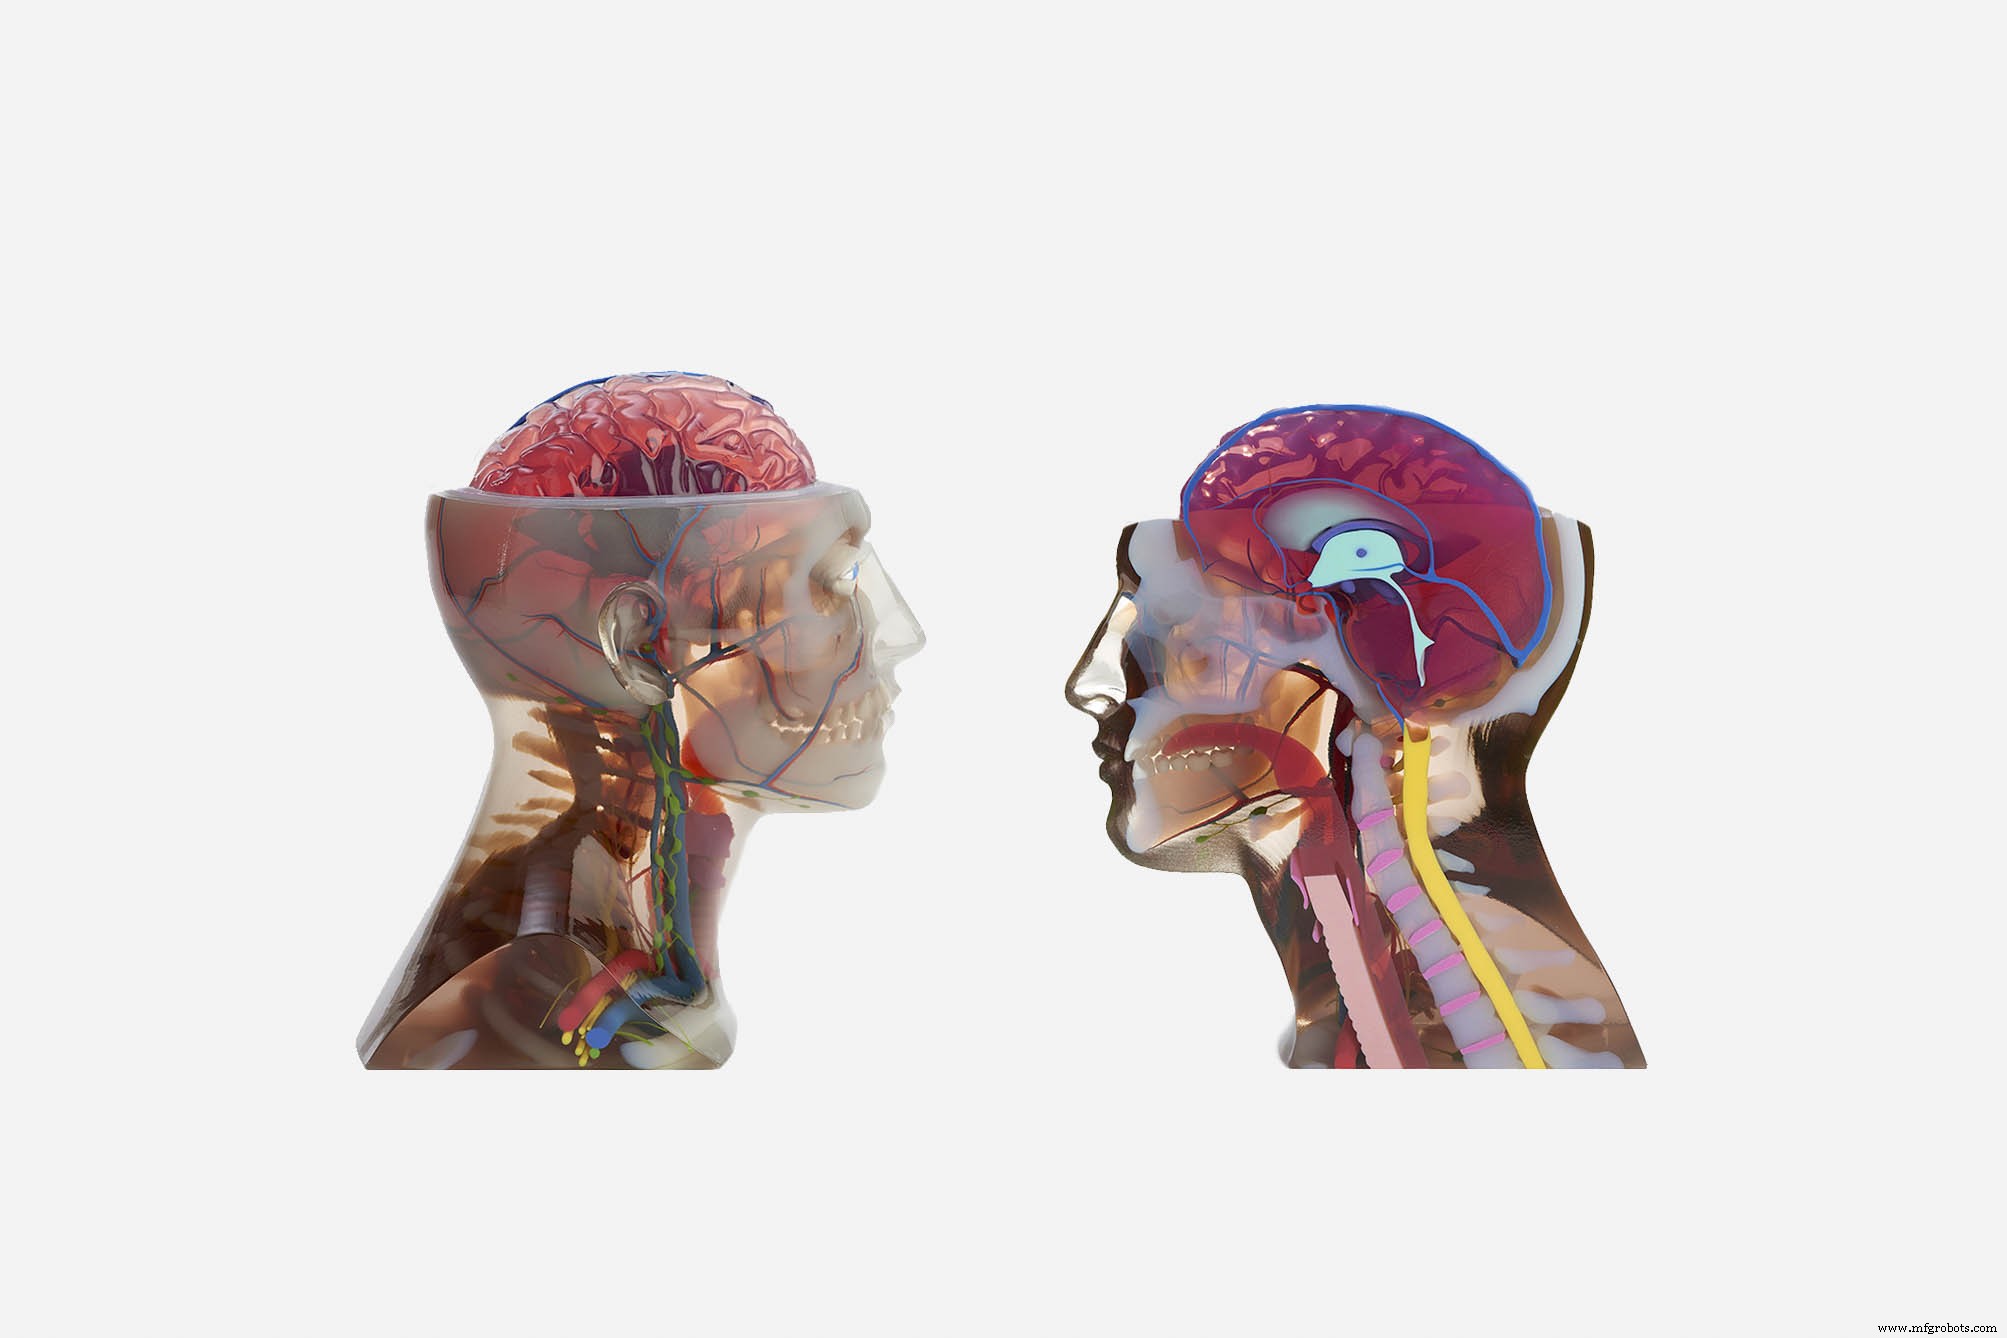
Ein Hauptvorteil von Material Jetting: präzise Multi-Material- und Multi-Color-Drucke, die Endprodukte realistisch darstellen.
Multi-Material und Multi-Color in MJ lassen sich auf drei Ebenen einsetzen:
- Auf Bauplatten-Ebene: Verschiedene Teile gleichzeitig in unterschiedlichen Materialien/Farben drucken – beschleunigt die Fertigung.
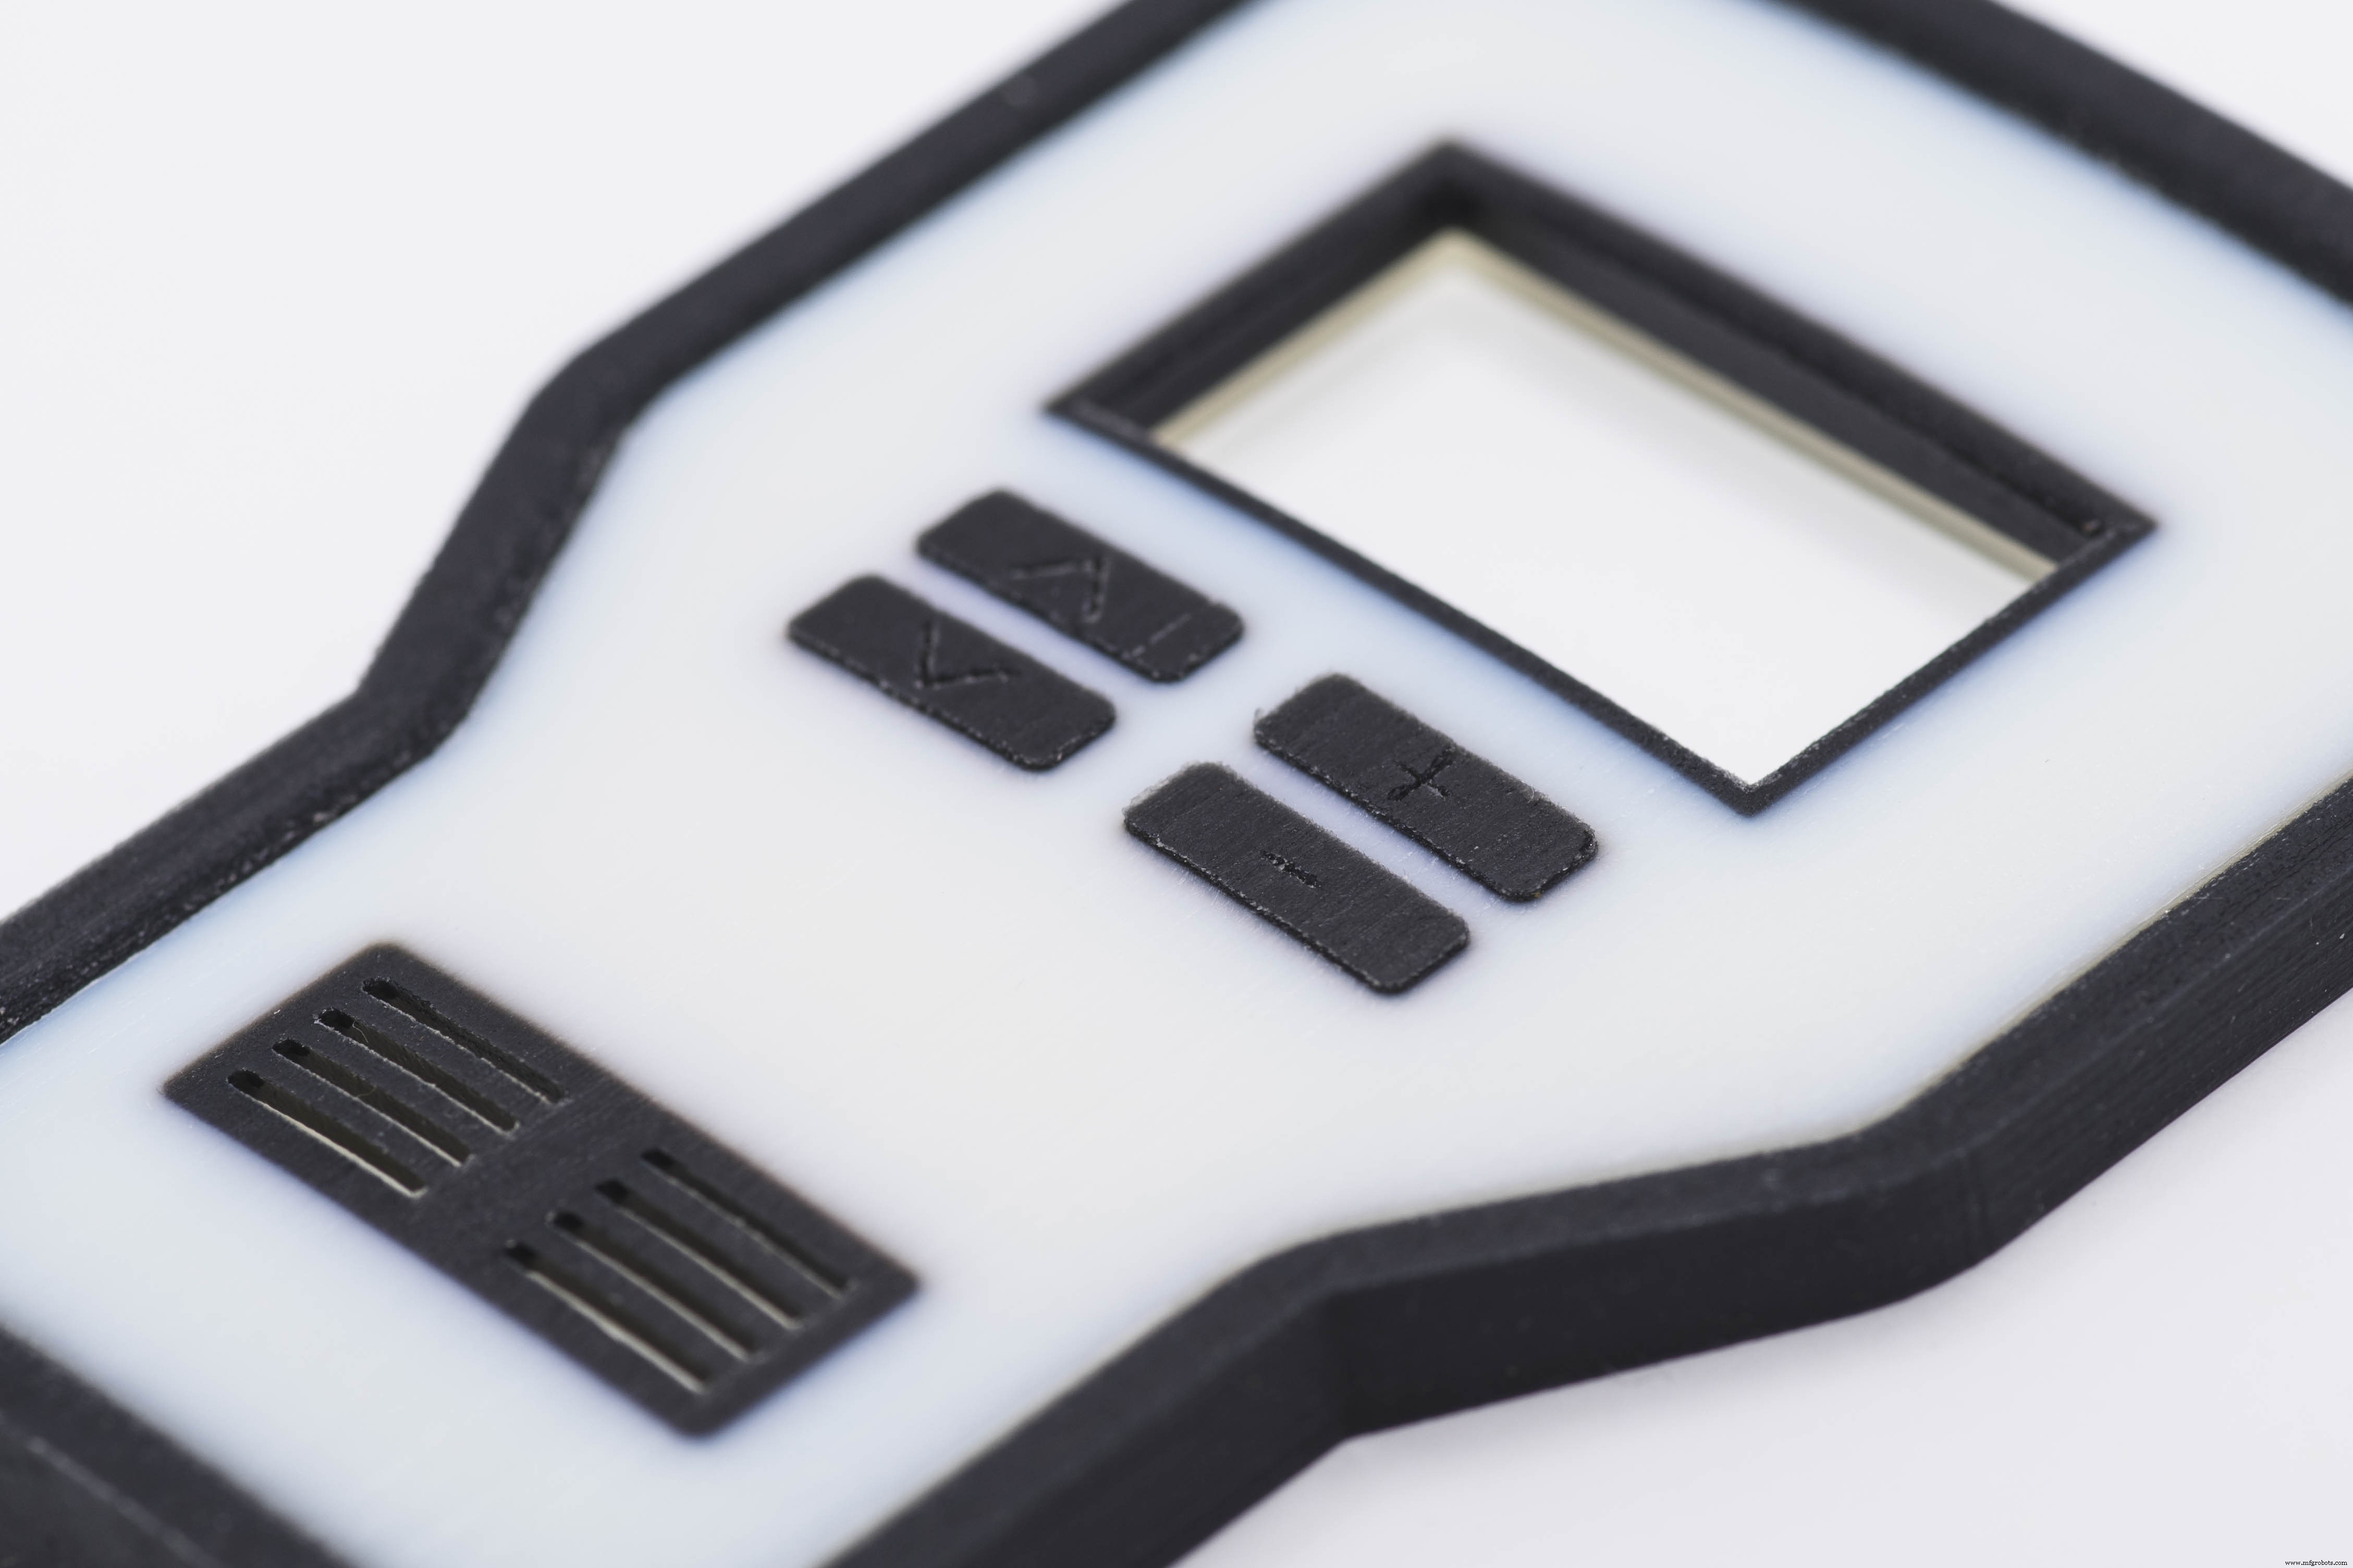
- Auf Teilebene: Unterschiedliche Bereiche eines Teils in verschiedenen Materialien/Farben (z. B. steifes Gehäuse mit flexiblen Tasten für haptisches Prototyping).
- Auf Materialebene: Zwei oder mehr Harze werden vor dem Dosieren in variablen Ratios gemischt, erzeugen ein „digitales Material“ mit spezifischen Eigenschaften (Härte, Steifigkeit, Farbton).
Um verschiedenen Bereichen unterschiedliche Materialien/Farben zuzuweisen, muss das Modell als separate STL-Dateien exportiert werden. Beim Mischen von Farben/Materialeigenschaften zu digitalen Materialien: Export als OBJ oder VRML, da diese Formate spezielle Eigenschaften (Textur, Vollfarbe) pro Fläche oder Vertex erlauben.
Stützstrukturen
Stützstrukturen sind bei Material Jetting immer erforderlich. Sie werden in einem sekundären löslichen Material gedruckt und nach dem Druck mittels Druckwasser oder Ultraschallbad entfernt.
Material-Jetting-Teile können sehr glatte Oberflächen mit wenig bis keiner Spur von Support nach der Entfernung aufweisen.
Die Teileorientierung ist bei MJ flexibler als bei FDM oder SLA. Dennoch wichtig, da umfangreicher Support den Gesamtkosten erhöht.
Matt vs. Glanz
Material Jetting bietet die Option, Teile in glänzender oder matter Ausführung zu drucken.
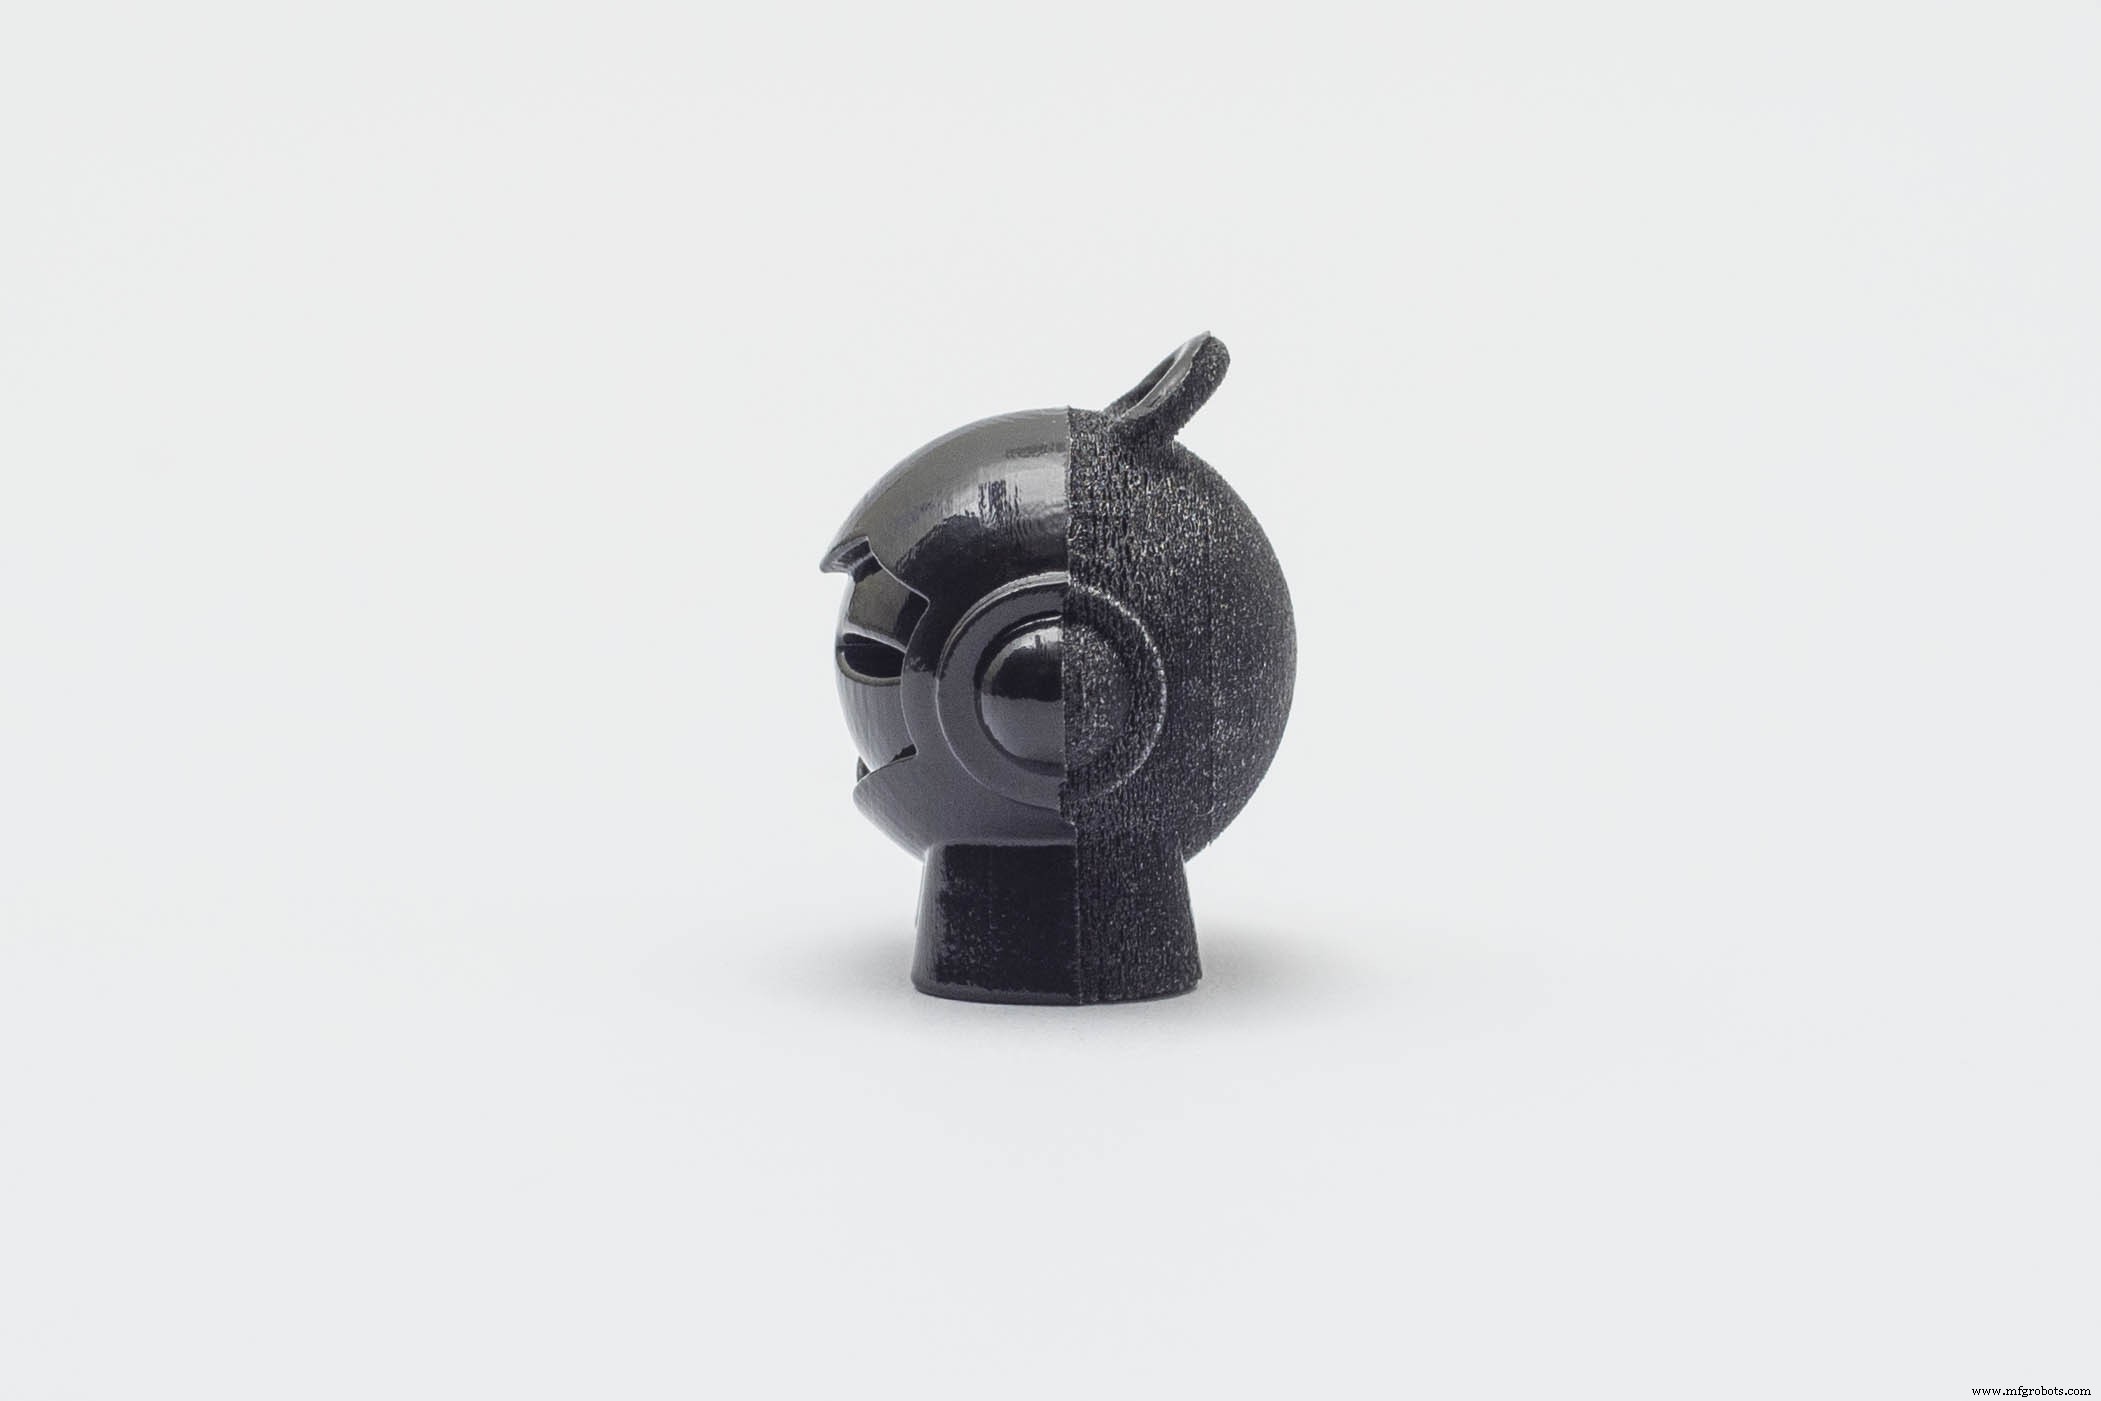
Im Glanz-Modus wird Support nur dort hinzugefügt, wo er strukturell nötig ist (Überhänge). Nicht vom Support berührte Flächen werden glänzend, unterstützte Bereiche matt. Im Matt-Modus wird eine dünne Schicht Support um das gesamte Teil gelegt, unabhängig von Orientierung oder Struktur. Alle Flächen werden matt.
Glanz-Modus: gewünscht für glatte, glänzende Oberflächen. Geringere Kosten (weniger Material). Nachteile: nicht-uniformes Finish, leichtes Abrunden scharfer Kanten/Ecken auf glänzenden Oberflächen.
Matt-Modus: wenn Genauigkeit und uniforme Oberflächenqualität gefordert sind. Etwas höhere Kosten (mehr Material, mehr Nachbearbeitung). Teile im Matt-Modus haben zudem geringere Oberflächenhärte.
Gängige Material Jetting Materialien
Material Jetting nutzt thermoplastische Photopolymerharze, ähnlich denen bei SLA (spröde, niedrige Heat Deflection Temperature, Kriechanfälligkeit). Sie liegen in weniger viskoser, tintenartiger Form vor und kosten deutlich mehr pro kg (ca. 300–1000 $).
Multi-Material-Druck ist eine Kernstärke von MJ – ermöglicht präzise visuelle und haptische Prototypen. Spezialmaterialien für bestimmte Branchen sind verfügbar: Werkzeugherstellung (Spritzguss, Thermoformen) und Medizin.
Die folgende Tabelle fasst Vor- und Nachteile der gängigsten MJ-Materialien zusammen:
| Material | Eigenschaften |
|---|---|
| Standard | ✓ Steifes, opakes Kunststoff ✓ Simuliert Spritzgussteile ✗ Spröde |
| Flexibel | ✓ Gummiartig ✓ Anpassbare Härte ✗ Geringe Dehnung bei Bruch |
| Simuliertes Polypropylen | ✓ Simuliert PP-Teile ✓ Gute Biegefestigkeit ✗ Spröde |
| Simuliertes ABS | ✓ Hohe Temperaturbeständigkeit ✓ Für Werkzeuge & Kleinserien-Spritzgussformen ✗ Spröde |
| Ausbrennbar (Castable) | ✓ Keine Asche nach Ausbrennen ✓ Optimiert für Feinguss |
| Hochtemperatur | ✓ Gute Temperaturstabilität (bis 80 °C) ✓ Hohe Festigkeit ✗ Spröde |
| Transparent | ✓ Glasartiges Erscheinungsbild ✓ Nachbearbeitbar auf 100 % klar |
| Medizinisch | ✓ Sterilisierbar ✓ Kurzzeit-biokompatibel ✓ Dental- und Medizinanwendungen |
Vorteile & Limitationen von Material Jetting
Die wichtigsten Vor- und Nachteile im Überblick:
- ✓ Glatte Teile mit spritzgussvergleichbarer Oberfläche und sehr hoher Dimensionsgenauigkeit.
- ✓ Homogene mechanische und thermische Eigenschaften.
- ✓ Multi-Material-Fähigkeiten ermöglichen präzise visuelle und haptische Prototypen.
- ✗ Hauptsächlich für nicht-funktionale Prototypen geeignet (geringe Dehnung bei Bruch).
- ✗ MJ-Materialien sind photosensitiv – mechanische Eigenschaften degradieren über Zeit.
- ✗ Hohe Technologiekosten können MJ für manche Anwendungen finanziell nicht tragbar machen.
Detaillierte Designrichtlinien zu den hier besprochenen Aspekten finden sich in späteren Artikeln dieses Knowledge-Base-Bereichs. Die Hauptmerkmale von Material Jetting sind in der Tabelle zusammengefasst:
| Material Jetting | |
|---|---|
| Materialien | Acryl-Photopolymere (Duroplast) |
| Dimensionsgenauigkeit | ± 0,1 % (untere Grenze ± 0,05 mm) |
| Typischer Bauraum | 380×250×200 mm (bis 1000×800×500 mm) |
| Übliche Schichtdicke | 16–32 µm |
| Support | Immer nötig (lösliches Material) |
Faustregeln
- Material Jetting ideal für realistische visuelle und haptische Prototypen mit sehr glatten, spritzgussähnlichen Oberflächen.
- Material Jetting bietet Engineering-Materialien für Werkzeugbau und Spritzgussfertigung.
- Material Jetting kann sehr große Teile (bis 1000×800×500 mm) ohne Genauigkeitsverlust fertigen (typisch ± 0,1 %).
- Für Multi-Material/-Color-Drucke: Designs als Multi-Part-STL exportieren. Bei Gradienten OBJ oder VRML nutzen.
3d Drucken
- Elektronenstrahlschmelzen (EBM): Schnelles, präzises 3D-Drucken für Metalle
- 3D-Mikrofabrikation: Kunst & Wissenschaft des Druckens von Mikrometer-Objekten
- Photopolymerisation im 3D-Druck: Wie UV-Härtung feste Teile formt
- Directed Energy Deposition (DED) 3D-Druck: Prozess, Vorteile & Anwendungen
- Die 'Road' im FFF 3D-Druck verstehen
- Fused Deposition Modeling (FDM): Praktischer Leitfaden für Hobbyisten und Profis
- Das richtige Plastik für 3D-Druck wählen: Umfassender Leitfaden
- 3D-Druck-Materialkosten senken: ROI und Nachhaltigkeit freisetzen
- 3D-Druck: Die Zukunft von Fertigung und Medizin
- Fortgeschrittene 3D-Drucktechnologien: Teil 2 – Erkundung der Schicht-für-Schicht-Fertigung