



Metall-3D-Druck meistern: Ein umfassender Leitfaden
3D-Druck oder CNC? Beste Technologie für Ihre Metallteile finden – Leitfaden herunterladen
SLM & DMLS: Wo liegt der Unterschied?
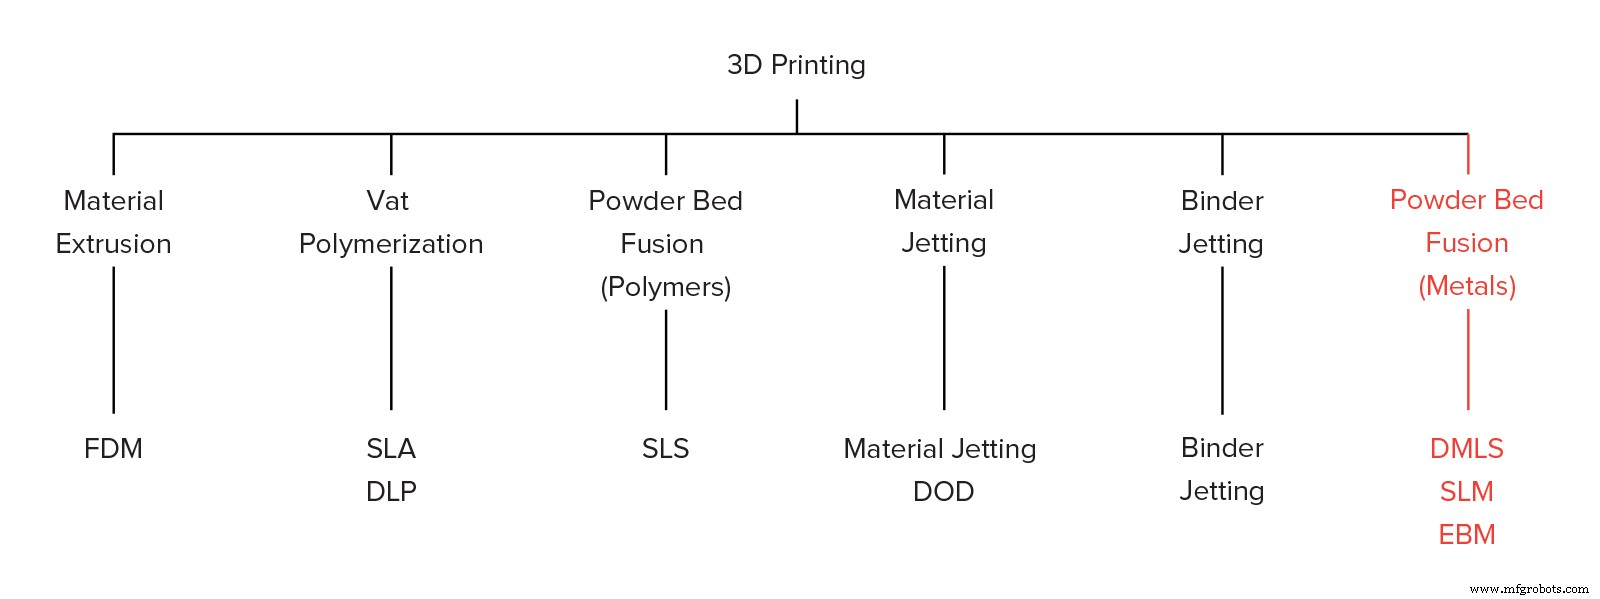
Selektives Laserschmelzen (SLM) und Direct Metal Laser Sintering (DMLS) sind zwei Metall-Additiv-Fertigungsverfahren der Pulverbettfusion-Familie. Beide nutzen einen Laser zum selektiven Verschmelzen (oder Sintern) von Metallpulverpartikeln, verbinden sie und bauen Schicht für Schicht auf. Beide verarbeiten Metalle in granulärer Form.
Die Unterschiede liegen in den Grundlagen der Partikelbindung (und Patente): SLM nutzt Metallpulver mit einziger Schmelztemperatur und schmilzt Partikel vollständig, während DMLS Pulver mit variablen Schmelzpunkten verwendet, die auf molekularer Ebene bei erhöhten Temperaturen verschmelzen.
Kurz gesagt:
SLM fertigt Teile aus einem einzelnen Metall, DMLS aus Metalllegierungen.
Beide werden industriell für Endbauteile im Engineering eingesetzt. In diesem Artikel bezeichnet „Metall-3D-Druck“ beide Prozesse allgemein und beschreibt die grundlegenden Fertigungsmechanismen, die Ingenieure und Designer für das Verständnis von Vor- und Nachteilen benötigen.
Andere additive Verfahren für dichte Metallteile: Electron Beam Melting (EBM), Ultrasonic Additive Manufacturing (UAM). Verfügbarkeit und Anwendungen begrenzt – hier nicht behandelt. Mehr zu Metall-Binder-Jetting.
Wie funktioniert Metall-3D-Druck?
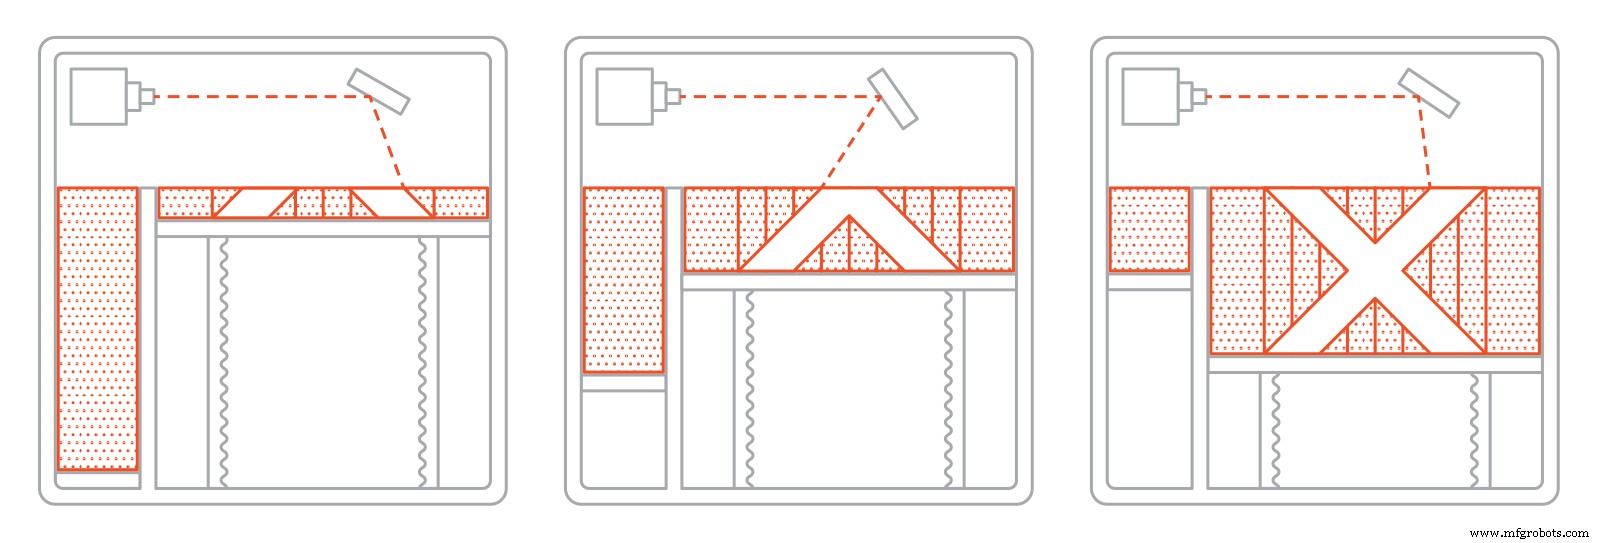
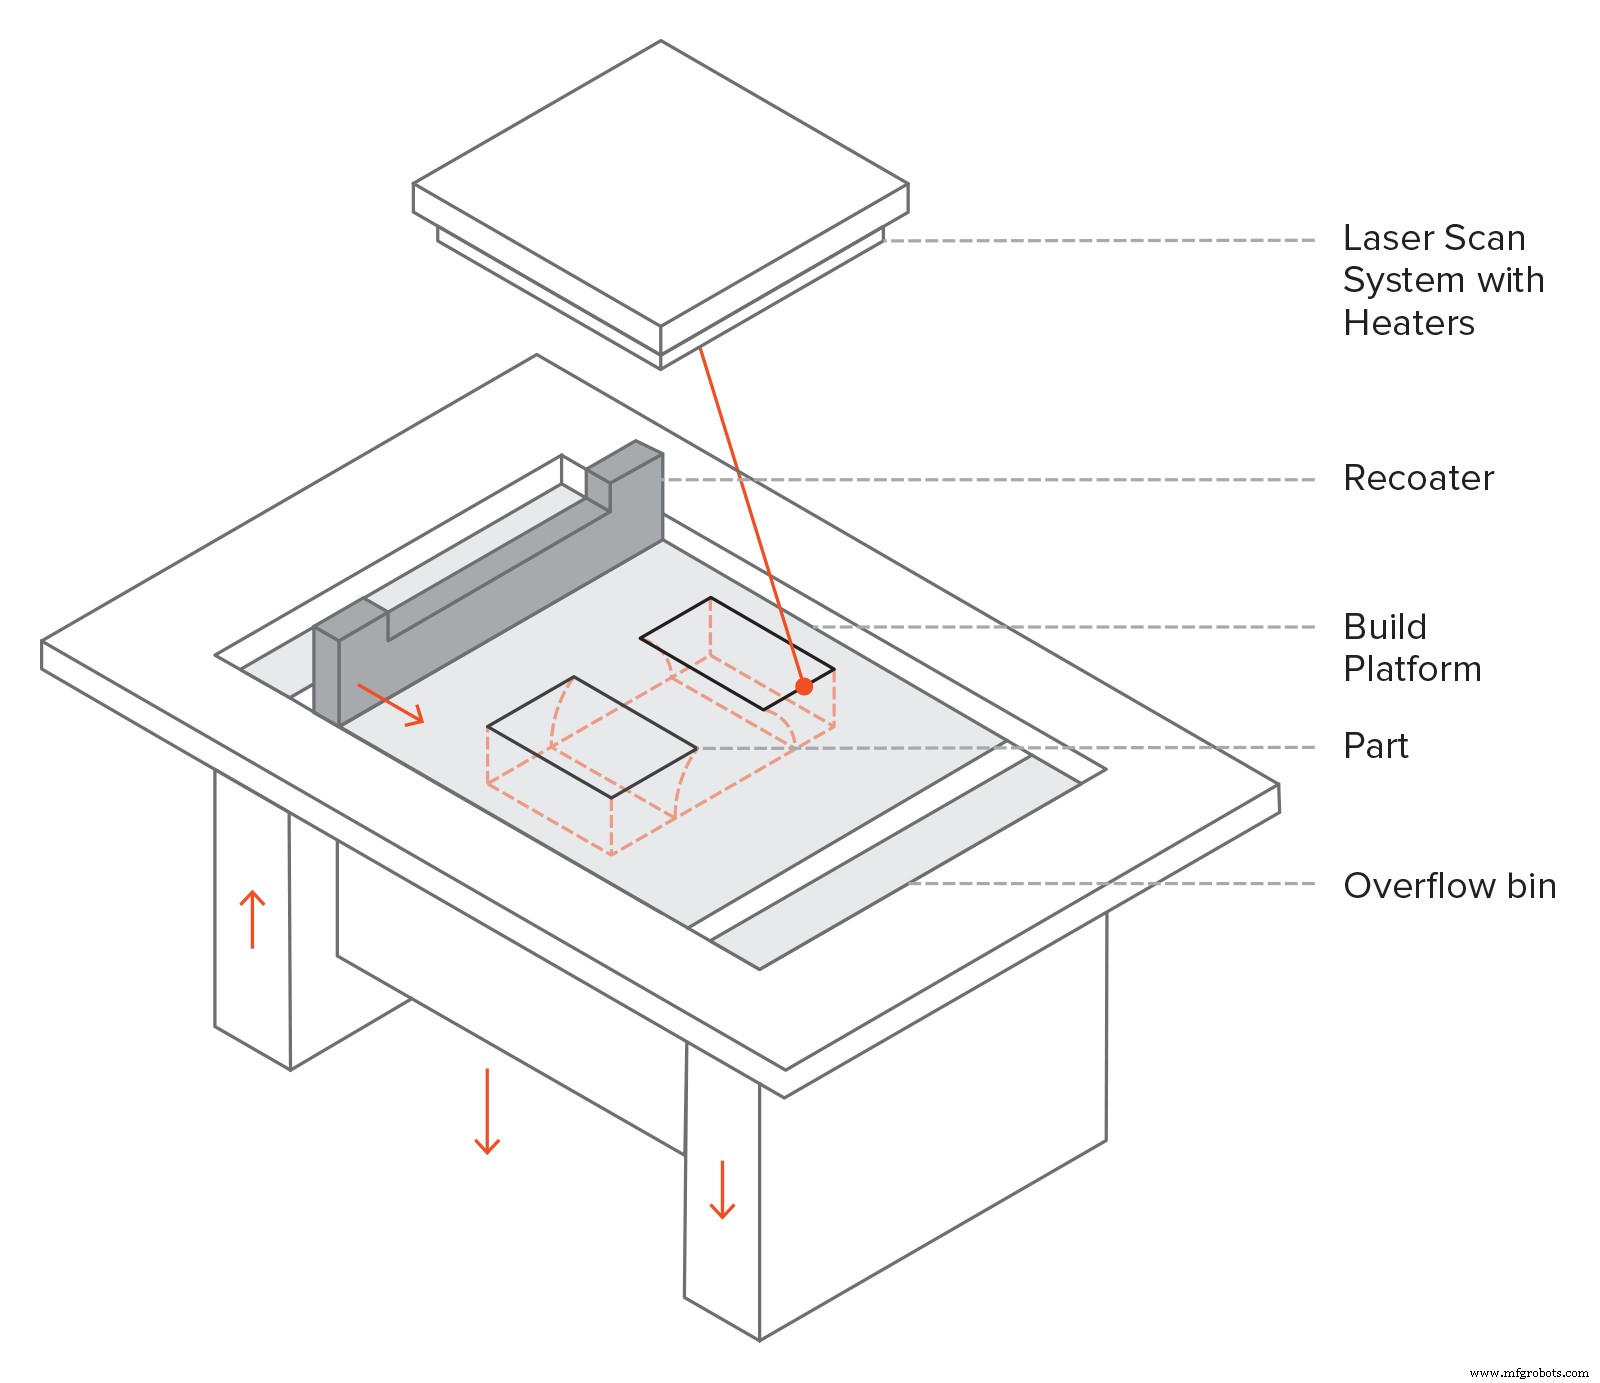
Der grundlegende Fertigungsprozess für SLM und DMLS ist sehr ähnlich:
- Bauraum wird mit Inertgas (z. B. Argon) geflutet, um Oxidation des Metallpulvers zu minimieren, und auf optimale Bauteiltemperatur aufgeheizt.
- Dünne Metallpulverschicht wird auf Bauplattform aufgetragen. Hochleistungslaser scannt Querschnitt des Bauteils, schmilzt (oder sintert) Partikel zusammen – nächste Schicht entsteht. Gescannt wird der gesamte Modellbereich, das Teil wird vollmassiv gebaut.
- Nach Scan: Bauplattform fährt um eine Schichtdicke ab, Recoater legt neue Pulverschicht auf. Wiederholung bis zur Fertigstellung.
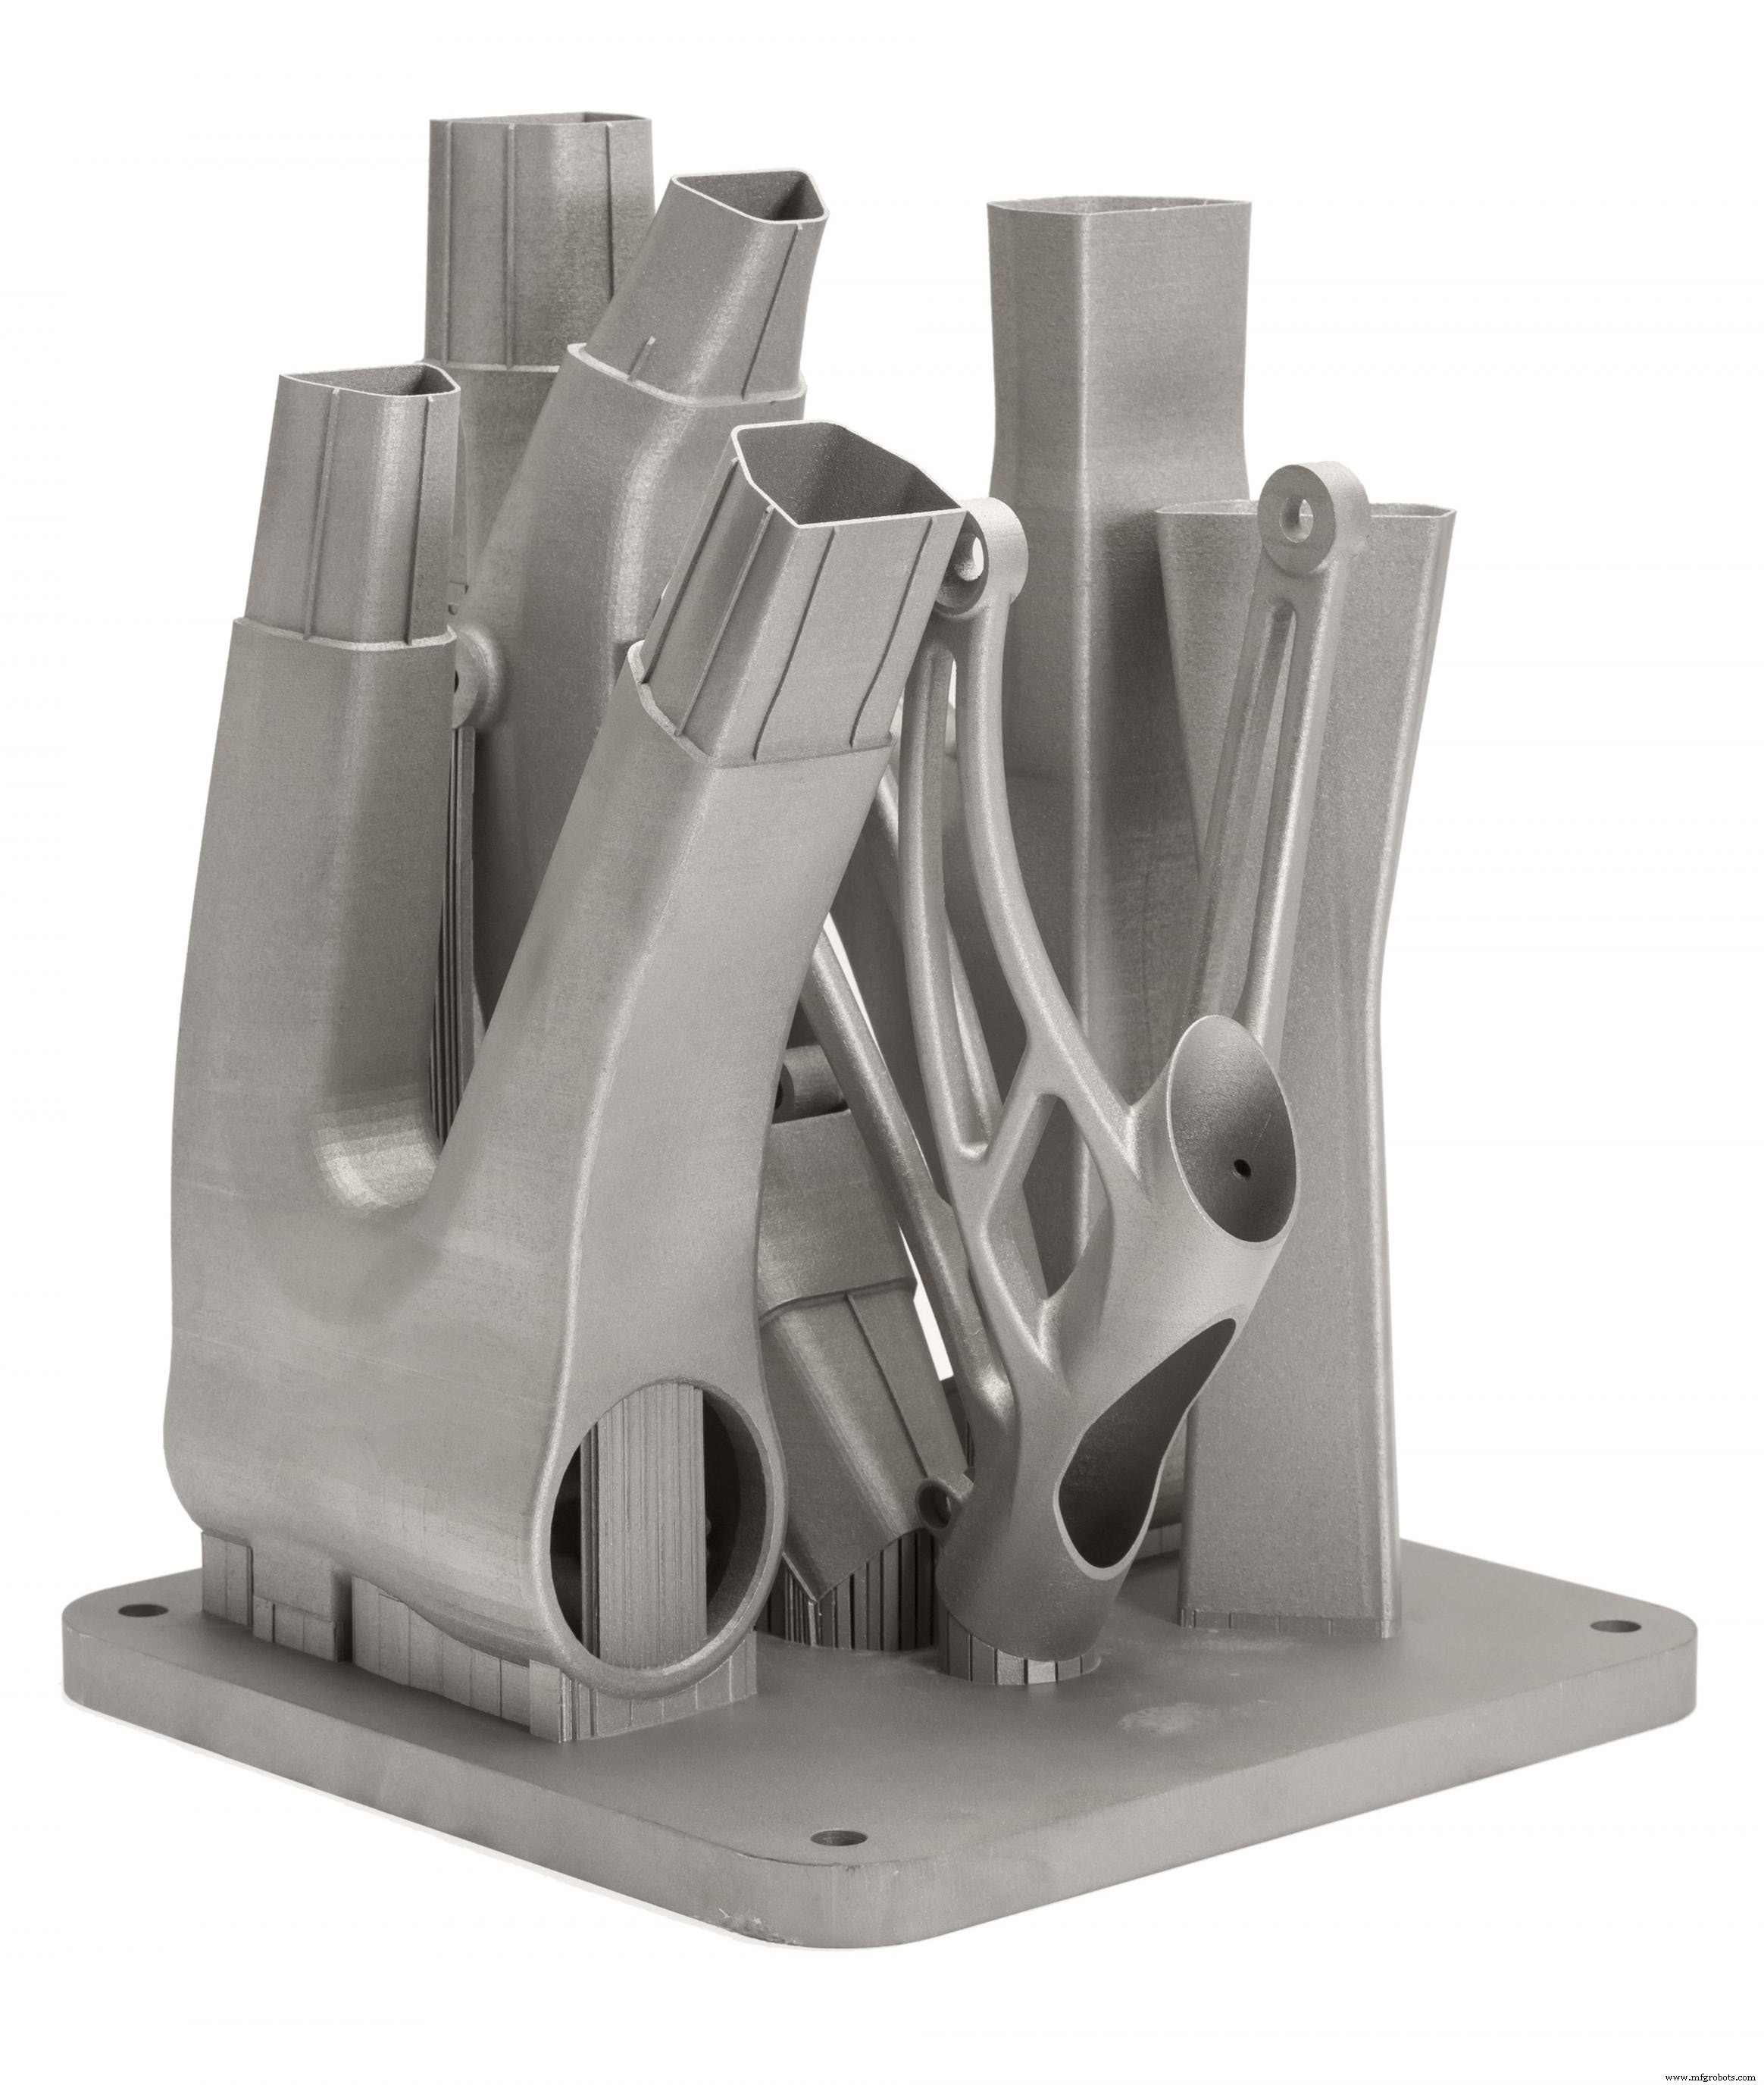
Nach Build-Prozess sind Teile vollständig in Metallpulver eingeschlossen. Anders als bei Polymer-Pulverbettfusion (SLS) sind Teile über Stützstrukturen mit der Bauplattform verbunden. Support wird aus demselben Material wie das Teil gefertigt und ist immer nötig, um Verzug und Verzerrung durch hohe Prozesstemperaturen zu minimieren.
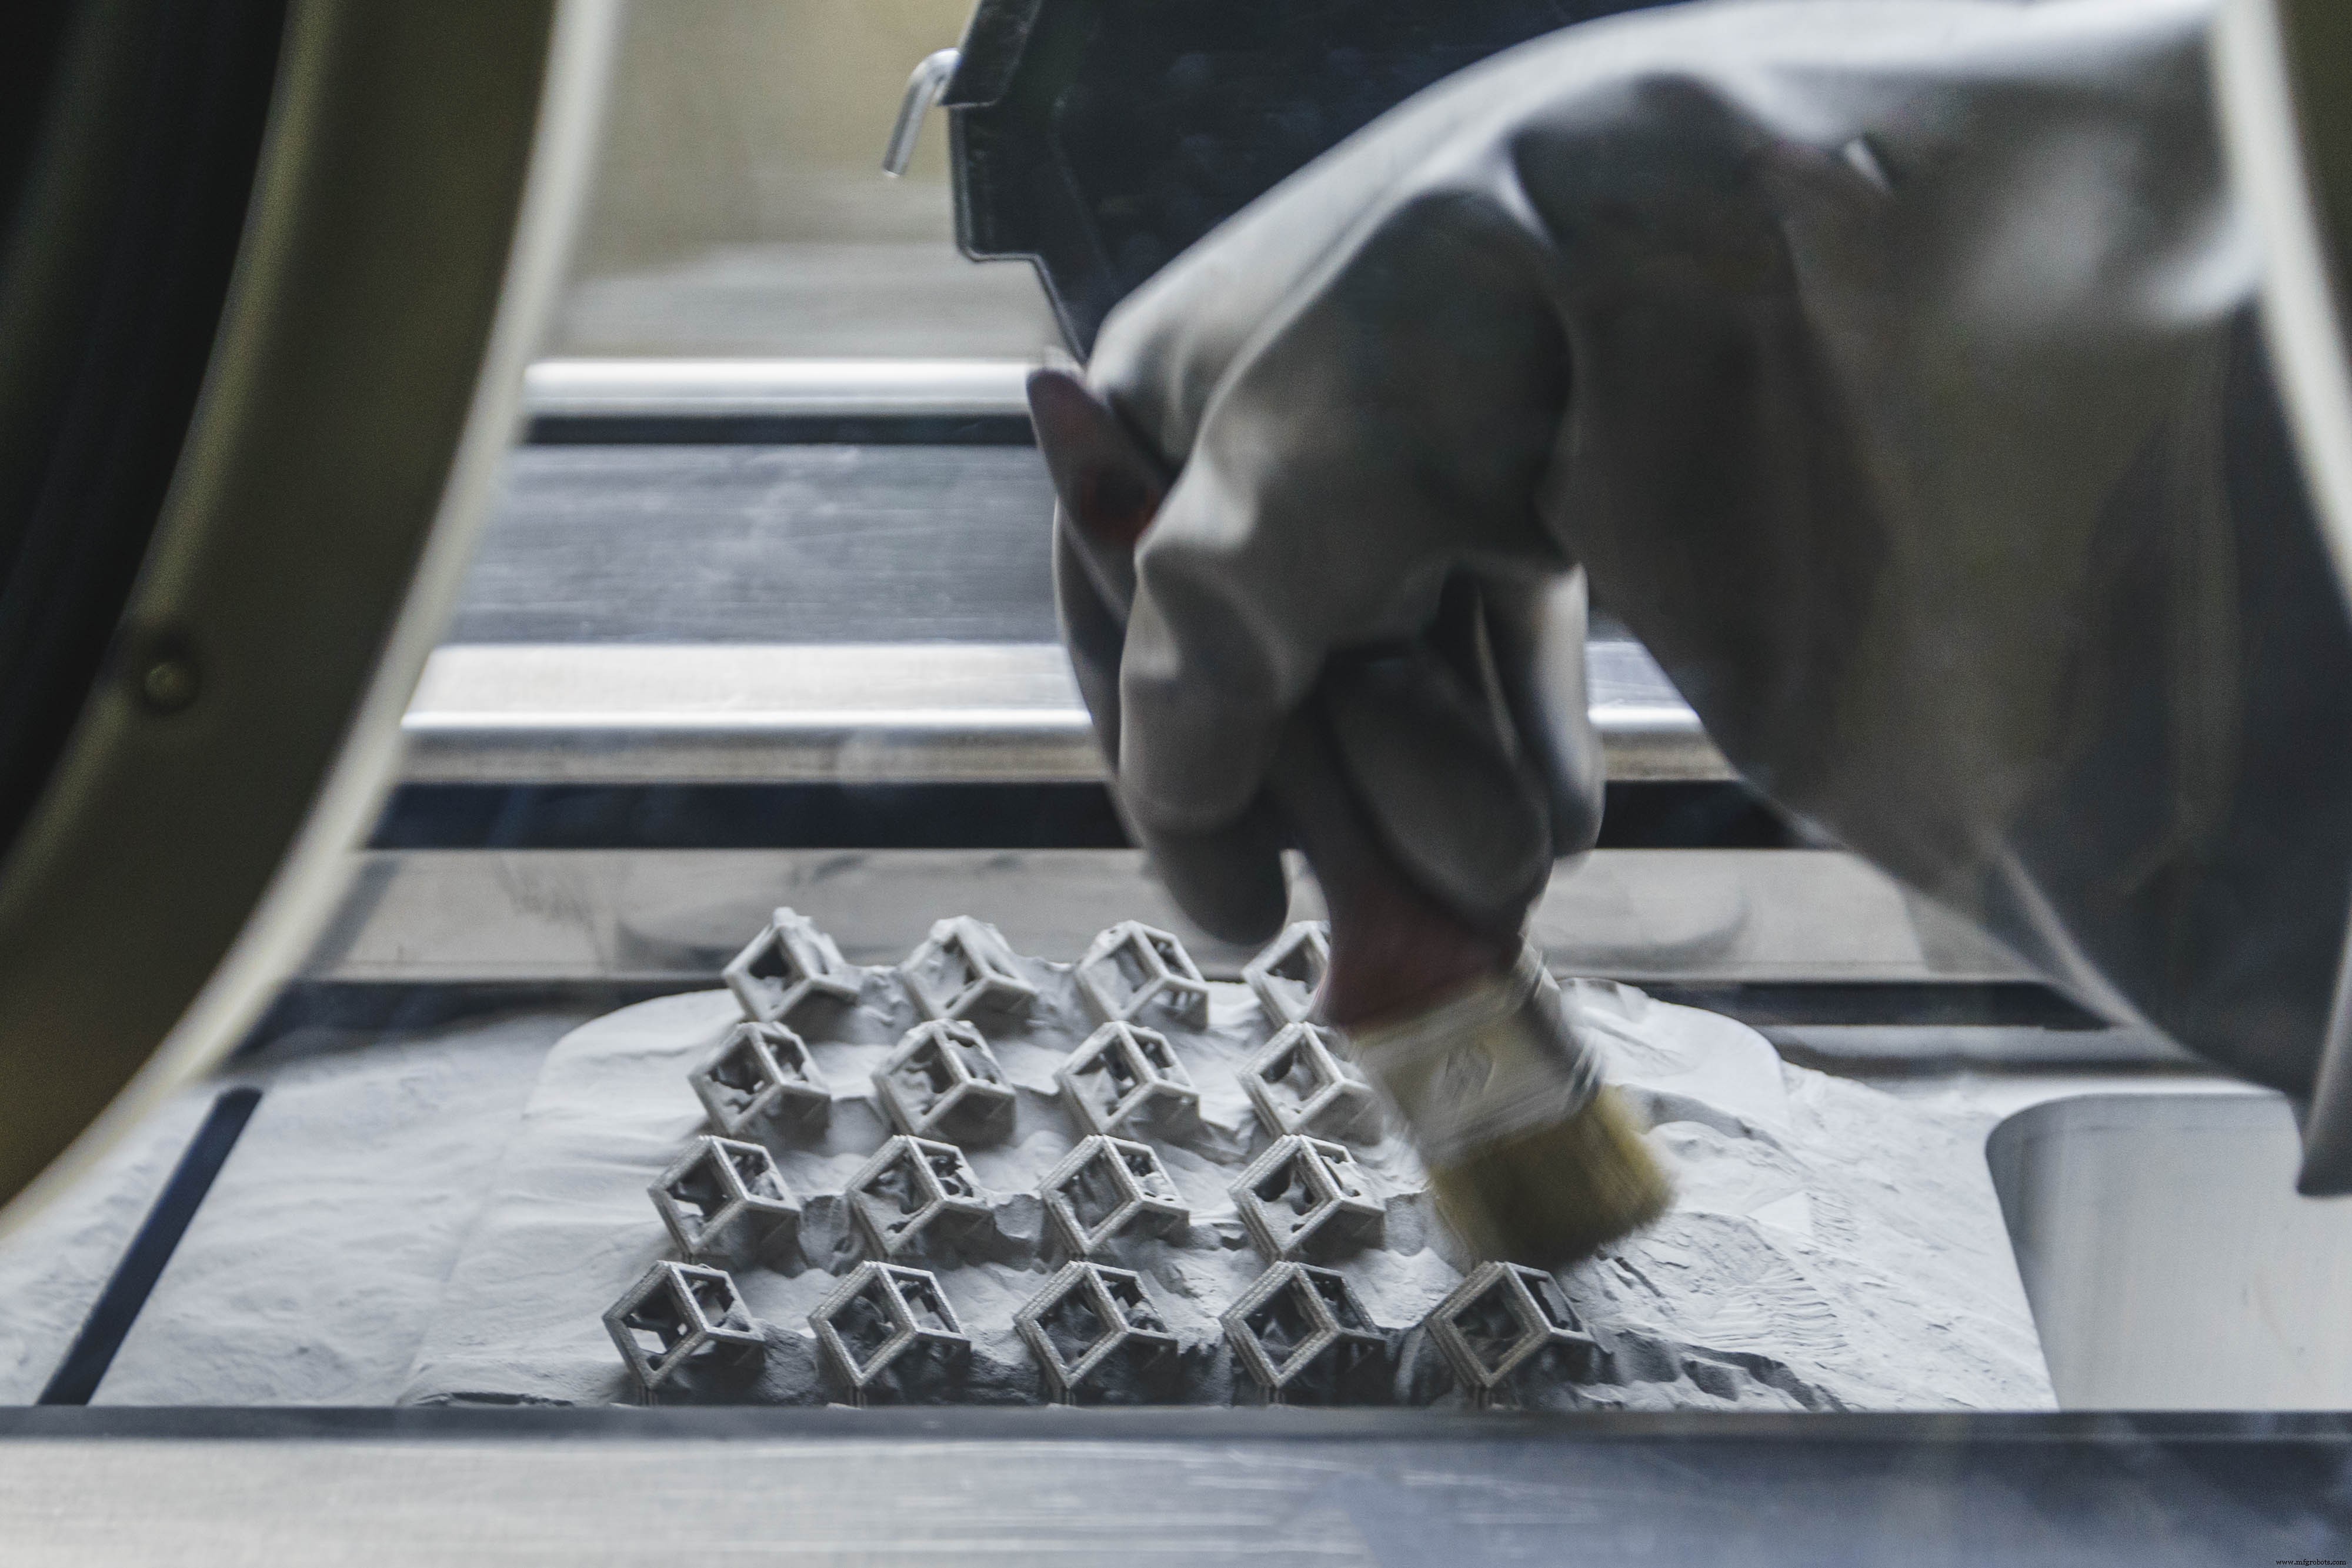
Nach Abkühlung auf Raumtemperatur: Überschüssiges Pulver manuell entfernen. Teile werden typischerweise noch auf der Bauplattform wärmebehandelt, um Restspannungen abzubauen. Dann per Schneiden, Zerspanen oder Draht-EDM von der Bauplatte trennen – bereit für Einsatz oder weitere Nachbearbeitung.
Design-Skills verbessern: Kostenloses 3D-Druck-Design-Regel-Poster
Eigenschaften von SLM & DMLS
Druckerparameter
Bei SLM/DMLS sind fast alle Parameter vom Hersteller voreingestellt. Schichthöhe: 20–50 µm, abhängig von Pulvereigenschaften (Fließfähigkeit, Partikelgrößenverteilung, Form).
Typischer Bauraum: 250×150×150 mm, größere Maschinen bis 500×280×360 mm. Dimensionsgenauigkeit: ca. ± 0,1 mm.
Metall-Drucker eignen sich für Kleinserienfertigung, ihre Fähigkeiten ähneln eher FDM/SLA als SLS: begrenzt durch verfügbare Druckfläche (XY), da Teile an Bauplattform befestigt sein müssen.
Metallpulver in SLM/DMLS ist hochgradig recyclebar: typisch < 5 % Abfall. Nach jedem Druck: ungenutztes Pulver sammeln, sieben, mit Frischmaterial aufnächsten Build-Level auffüllen.
Abfall entsteht jedoch in Form von Stützstrukturen, die für erfolgreichen Build essenziell sind, aber Materialbedarf (und Kosten) drastisch erhöhen können.
Schichthaftung
Metall-SLM/DMLS-Teile haben fast isotrope mechanische und thermische Eigenschaften. Massiv mit sehr geringer innerer Porosität (< 0,2–0,5 % as-printed, nahe 0 nach Thermischer Behandlung).
Metall-gedruckte Teile haben höhere Festigkeit und Härte und sind oft duktiler als traditionell gefertigte Teile. Aber: anfälliger für Ermüdung.
Beispiel: Mechanische Eigenschaften von AlSi10Mg EOS (3D-Druck-Legierung) vs. A360 Druckgusslegierung. Ähnliche chemische Zusammensetzung (hoch in Si, Mg). Gedruckte Teile: überlegene mechanische Eigenschaften, höhere Härte als Gussmaterial.
Durch granulare Form des Rohmaterials: as-built Oberflächenrauheit (Ra) ca. 6–10 µm. Diese relativ hohe Rauheit erklärt teilweise die geringere Ermüdungsfestigkeit.
| AlSi10Mg (3D-Druck-Legierung) | A360 (Druckguss-Legierung) | |
|---|---|---|
| Streckgrenze (0,2 % Dehnung) * | XY: 230 MPa Z: 230 MPa | 165 MPa |
| Zugfestigkeit * | XY: 345 MPa Z: 350 MPa | 317 MPa |
| E-Modul * | XY: 70 GPa Z: 60 GPa | 71 GPa |
| Dehnung bei Bruch * | XY: 12 % Z: 11 % | 3,5 % |
| Härte ** | 119 HBW | 75 HBW |
| Ermüdungsfestigkeit ** | 97 MPa | 124 MPa |
* Wärmebehandelt: geglüht bei 300 °C für 2 h
** Getestet an as-built-Proben
Stützstrukturen & Teileorientierung
Stützstrukturen sind beim Metall-Druck immer nötig (hohe Prozesstemperatur), meist in Gitterstruktur.
Support erfüllt drei Funktionen:
- Geeignete Plattform für nächste Schicht.
- Verankerung des Teils an Bauplatte, Verzugsverhinderung.
- Als Wärmesenke: Wärme ableiten, kontrolliertere Abkühlung ermöglichen.
Teile werden oft angewinkelt orientiert, um Verzug zu minimieren und Festigkeit in kritischen Richtungen zu maximieren. Das erhöht aber Supportbedarf, Bauzeit, Materialverschnitt und letztlich Gesamtkosten.
Verzug kann auch durch randomisierte Scanmuster minimiert werden. Diese Strategie verhindert Spannungsaufbau in eine Richtung und erzeugt charakteristische Oberflächentextur.
Da Metall-Druck sehr teuer ist, werden Simulationen oft zur Verhaltensvorhersage genutzt. Topologieoptimierungs-Algorithmen dienen nicht nur der Maximierung mechanischer Performance und Leichtbau, sondern auch der Minimierung von Supportbedarf und Verzugswahrscheinlichkeit.
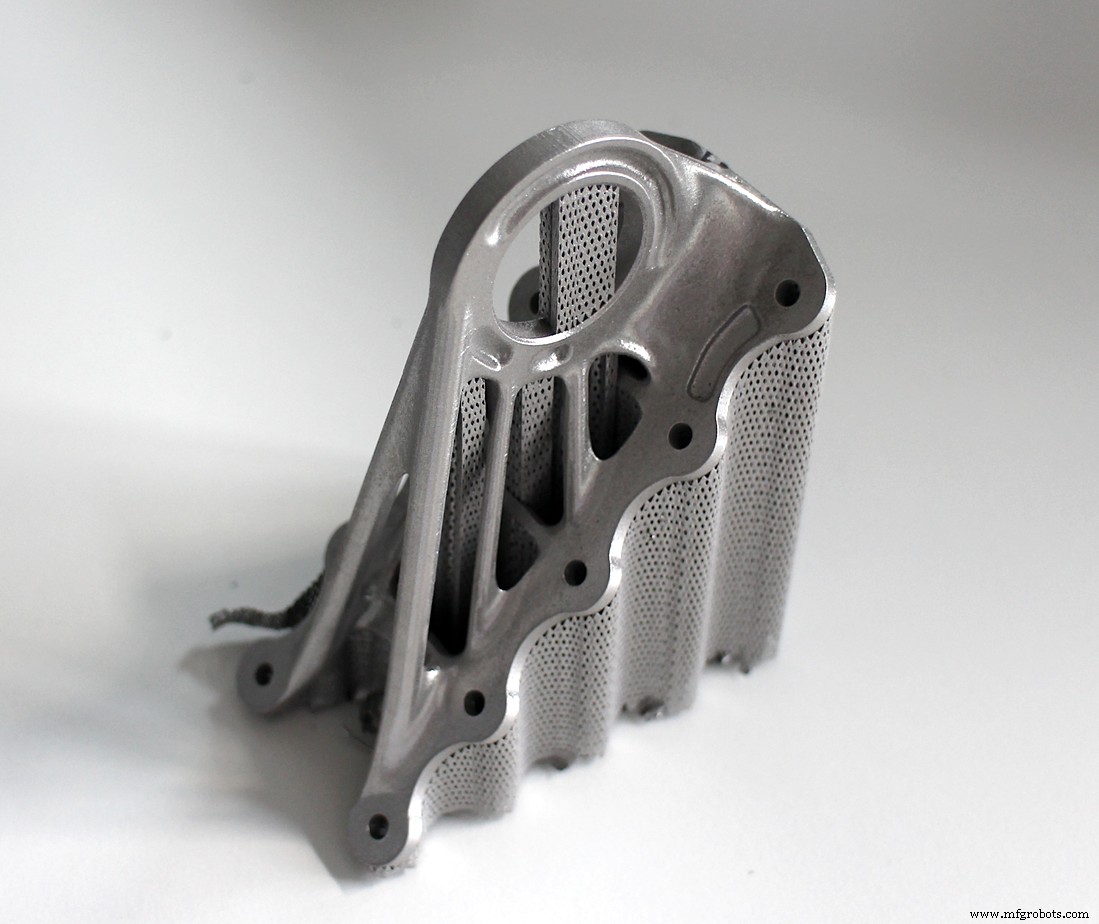
Hohlstrukturen & Leichtbau
Anders als bei Polymer-Pulverbettfusion (SLS) sind große Hohlräume im Metall-Druck unüblich, da Support schwer zu entfernen.
Für innere Kanäle > Ø 8 mm: Rauten- oder Tropfenquerschnitt statt kreisförmig empfohlen – benötigen keine Stützstrukturen. Mehr Designrichtlinien zu SLM/DMLS hier.
Alternative zu Hohlräumen: Skin-and-Core-Design. Haut und Kern werden mit unterschiedlicher Laserleistung/Scan-Geschwindigkeit verarbeitet – unterschiedliche Materialeigenschaften. Sehr nützlich bei großen Massivbereichen: reduzieren Druckzeit und Verzugswahrscheinlichkeit, erzeugen Teile mit hoher Stabilität und exzellenter Oberflächenqualität.
Gitterstrukturen (Lattice) sind gängige Strategie im Metall-3D-Druck zur Gewichtsreduktion. Topologieoptimierung unterstützt Design organischer Leichtbauformen.
Gängige SLM & DMLS Materialien
SLM/DMLS verarbeiten breite Palette an Metallen/Legierungen: Aluminium, Edelstahl, Titan, Cobalt-Chrom, Inconel. Decken die meisten industriellen Anwendungen ab – Luftfahrt bis Medizintechnik. Edelmetalle (Gold, Platin, Palladium, Silber) verarbeitbar, aber Nischenanwendungen (Schmuck).
Metallpulver-Kosten sind sehr hoch. Beispiel: 1 kg Edelstahl 316L Pulver ca. 350–450 $. Daher: Teilvolumen und Supportbedarf minimieren, um Kosten niedrig zu halten.
Kernstärke: Kompatibilität mit hochfesten Materialien wie Nickel- oder Cobalt-Chrom-Superlegierungen, die traditionell schwer verarbeitbar sind. Signifikante Kosten- und Zeiteinsparungen durch Near-Net-Shape-Fertigung mit nachträglicher Hochglanz-Nachbearbeitung.
| Material | |
|---|---|
| Aluminium-Legierungen | ✓ Gute mech./therm. Eigenschaften ✓ Geringe Dichte ✓ Gute elektrische Leitfähigkeit ✗ Geringe Härte |
| Edelstahl & Werkzeugstahl | ✓ Hoher Verschleißwiderstand ✓ Hohe Härte ✓ Gute Duktilität & Schweißbarkeit |
| Titan-Legierungen | ✓ Korrosionsbeständigkeit ✓ Exzellentes Festigkeits-Gewichts-Verhältnis ✓ Geringe thermische Ausdehnung ✓ Biokompatibel |
| Cobalt-Chrom-Superlegierungen | ✓ Exzellenter Verschleiß- & Korrosionswiderstand ✓ Top-Eigenschaften bei hohen Temperaturen ✓ Sehr hohe Härte ✓ Biokompatibel |
| Nickel-Superlegierungen (Inconel) | ✓ Exzellente mech. Eigenschaften ✓ Hohe Korrosionsbeständigkeit ✓ Temperaturbeständig bis 1200 °C ✓ Extreme Umgebungen |
| Edelmetalle | ✓ Schmuckherstellung ✗ Nicht breit verfügbar |
Kosten vergleichen: Sofortangebot für Metall-3D-Druck
Nachbearbeitung
Verschiedene Techniken verbessern mechanische Eigenschaften, Genauigkeit, Optik von Metall-Druckteilen.
Obligatorisch: Entfernung von losem Pulver und Stützstrukturen. Wärmebehandlung (thermisches Glühen) üblich zum Spannungsabbau und mechanischer Verbesserung.
CNC-Bearbeitung für dimensionskritische Features (Bohrungen, Gewinde). Strahlen, Metallbeschichtung, Polieren, Mikrozerspanung verbessern Oberflächenqualität und Ermüdungsfestigkeit.

Mehr zu CNC: Design- & Fertigungsleitfaden herunterladen
Vorteile & Limitationen von Metall-3D-Druck
Wesentliche Vor- und Nachteile:
- ✓ Komplexe, maßgeschneiderte Teile mit Geometrien, die traditionelle Methoden nicht fertigen können.
- ✓ Topologieoptimierung maximiert Performance, minimiert Gewicht und Bauteilanzahl in Baugruppen.
- ✓ Exzellente physikalische Eigenschaften, Materialpalette inkl. schwer verarbeitbarer Superlegierungen.
- ✗ Hohe Material- und Fertigungskosten – nicht geeignet für Teile, die traditionell einfach herstellbar sind.
- ✗ Bauraum begrenzt – präzise Prozesskontrolle nötig.
- ✗ Bestehende Designs oft nicht direkt für Metall-3D-Druck geeignet, Anpassung nötig.
Detaillierte Designrichtlinien hier. Hauptmerkmale von SLM/DMLS-Systemen:
| Metall-3D-Druck (SLM/DMLS) | |
|---|---|
| Materialien | Metalle & Legierungen (Alu, Stahl, Titan etc.) |
| Dimensionsgenauigkeit | ± 0,1 mm |
| Typischer Bauraum | 250×150×150 mm (bis 500×280×360 mm) |
| Übliche Schichtdicke | 20–50 µm |
| Support | Immer nötig |
Faustregeln
- Metall-3D-Druck am besten für komplexe, maßgeschneiderte Teile, die traditionell schwer/teuer zu fertigen sind.
- Supportbedarf minimieren senkt Kosten drastisch.
- Topologieoptimierung essenziell für maximalen Nutzen.
- Metall-3D-Druckteile haben exzellente mechanische Eigenschaften, breites Engineering-Materialspektrum inkl. Superlegierungen.
Unterschied Metall-3D-Druck vs. CNC: Leitfaden herunterladen
3d Drucken
- Feuerfeste Metallpulver vs. 3D-Druck: Spitzentechnologie additiver Fertigung für Hochtemperaturmetalle
- Passivierung in der Metallbearbeitung: Technischer Leitfaden zum Korrosionsschutz
- 3D-Mikrofabrikation: Kunst & Wissenschaft des Druckens von Mikrometer-Objekten
- Metallverarbeitung Grundlagen: Prozesse, Techniken und Anwendungen
- Direct Metal Laser Sintering: Professioneller Leitfaden zum Metal 3D Printing
- Das richtige Plastik für 3D-Druck wählen: Umfassender Leitfaden
- Wie 3D-Druck den Sandguss revolutioniert: Ein praktischer Leitfaden
- Electron Beam Melting (EBM): Umfassender Leitfaden für Industrieprofis
- 3D-Druck mit Harzen: Umfassender Leitfaden zu Technologien, Materialien & Anwendungen
- Metall-3D-Druck: 5 hochmoderne Anwendungen, die die Industrie transformieren