



Die wahre Geschwindigkeit des 3D-Drucks: Von Minuten bis Stunden
Eine der ersten Fragen beim Einstieg in den 3D-Druck: „Wie schnell kann ich XYZ drucken?“ Die Antwort reicht von wenigen Minuten bis über 24 Stunden – keine besonders nützliche Aussage. Dennoch kann ich nützliche Informationen hinzufügen.
Die Druckdauer eines typischen Desktop-Hobby-Druckers hängt hauptsächlich ab von: Extruder-Bewegungsgeschwindigkeit, Schichthöhe, Linienbreite, Infill-Prozentsatz und Bedarf an Stützstrukturen. Selbstverständlich ist das Objektvolumen der wichtigste Faktor.
Für eine klare, konkrete Antwort: Ein 13 g / 15,5 cm³ Benchy dauert bei durchschnittlichen Einstellungen ca. 60 Minuten.
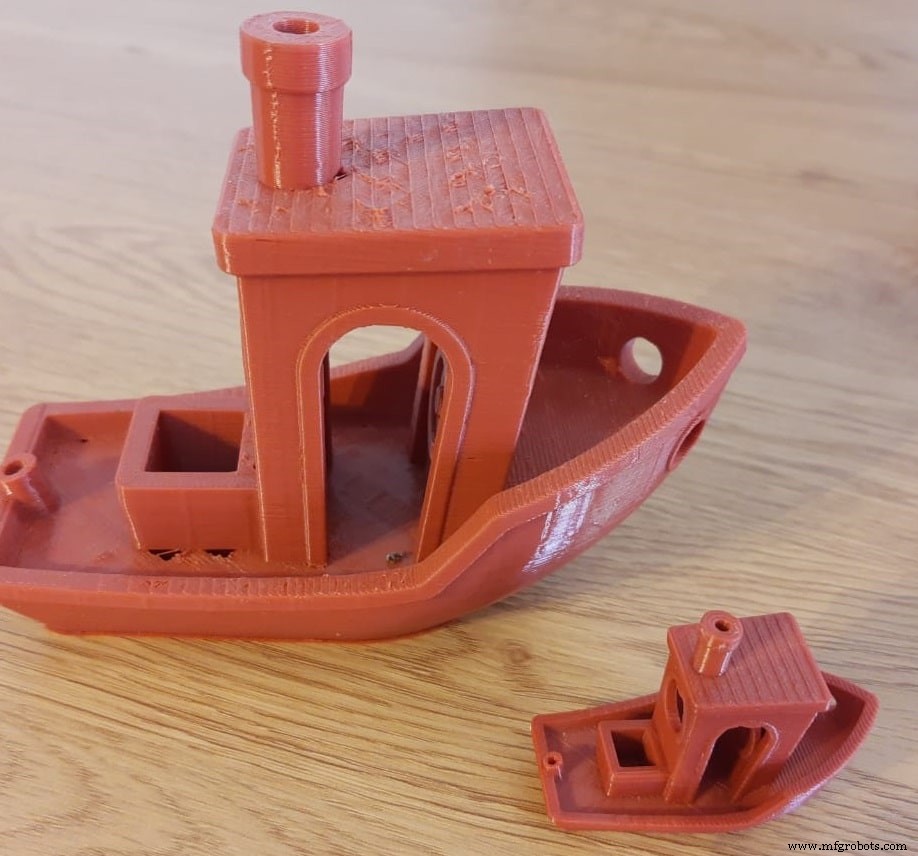
Der Benchy ist das Lieblingsboot der Hobbyisten zum Benchmarking der Druckqualität. Ich bin keine Ausnahme – ich nutze es als Beispiel für den Rest des Artikels.
Nun wissen Sie, was Sie Freunden antworten, wenn sie fragen, wie lange ein kleines, zufälliges, nutzloses Boot dauert. Wir könnten den Artikel hier beenden. Falls Sie bleiben, versuche ich, es lohnenswert zu machen und Ihnen ein paar mehr Dinge zu erzählen. Lassen Sie sie sprachlos (oder vor Langeweile sterben)!
Hauptfaktoren der 3D-Druckgeschwindigkeit
Wir betrachten jeden Haupttreiber der Druckdauer genauer. Zum Testen der Auswirkungen können Sie einen Slicer (z. B. Ultimaker Cura) herunterladen. Durch Ändern jedes Parameters und Slicen gibt die Software eine geschätzte Druckzeit aus – Sie brauchen nicht einmal einen Drucker.
Bauen wir eine Tabelle mit verschiedenen Druckzeiten unseres freundlichen Benchy bei unterschiedlichen Geschwindigkeiten und Schichthöhen! Als Startpunkt nutze ich Curas Draft-Einstellungen:
Benchys Druckdauer (in Minuten)
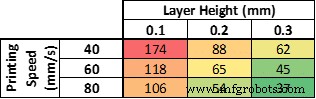
Wie Sie sehen, spielen Einstellungen eine riesige Rolle. In unserem einfachen Beispiel: Benchy in 37 Minuten oder fast 3 Stunden. Bemerkenswert: Das schnellste Szenario liefert noch einen akzeptablen Benchy.
Selbst testen: Benchy von Thingiverse herunterladen.
Extruder-Bewegungsgeschwindigkeit
Offensichtlich ist die Extrudergeschwindigkeit ein Hauptfaktor für die Gesamtdauer. Lineares Verhältnis: Verdopplung der Bewegungsgeschwindigkeit halbiert die Druckzeit grob.
Kein Gratis-Mittagessen: Man kann die Geschwindigkeit nicht unendlich steigern und erwarten, dass das Boot genauso schön bleibt. Je nach Drucker liefern 50 mm/s gute Ergebnisse. High-End-FDM-Drucker schaffen 150 mm/s ohne nennenswerten Qualitätsverlust.
Um die perfekte Maximalgeschwindigkeit Ihres Druckers zu finden, haben Sie jetzt einen Grund, eigene Benchy-Boote zu drucken. Starten Sie bei 35 mm/s, bei Erfolg nächste Druck um 5–10 mm/s steigern, bis zum Sweet Spot.
Zwingen Sie den Drucker zu Usain-Bolt-Geschwindigkeit, explodiert er nicht – aber Sie müssen Ghosting/Ringing, Unterextrusion, schwache Schichthaftung und generell schlechte Qualität in Kauf nehmen.
Schichthöhe (Layer Height)
Ein weiterer Faktor mit grob linearer Beziehung zur Druckzeit: Schichthöhe. Verdopplung von 0,1 mm auf 0,2 mm reduziert die Wartezeit um 50 %.
* Nicht-ganz-Pro-Tipp: Statt nur dem Druck zuzusehen, können Sie auch rausgehen und Gras wachsen sehen (ändert auch die Größe, nur viel langsamer).
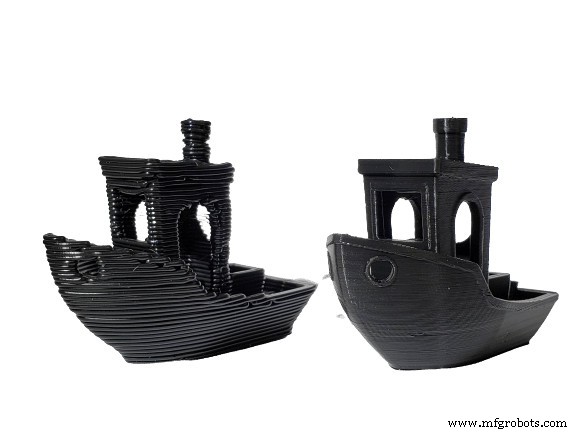
Bei Standarddüse 0,4 mm sollte ein gut kalibrierter Drucker 0,05 mm Schichthöhe schaffen. Die Ergebnisse können unglaublich lohnend sein. Kleine Schichthöhen eignen sich besonders für detailreiche Miniaturen.
Für noch mehr Detail: 0,4-mm-Düse gegen 0,25-mm-Düse tauschen – schnelle, günstige Änderung mit erstaunlichen Ergebnissen.
Ungeduldig wie ein Fünfjähriger (oder ich)? Schichthöhe auf 0,32 mm mit derselben Düse erhöhen – Drucke in Rekordzeit.
Infill-Prozentsatz
Ich empfehle meist Infill für stabilere Drucke. Wie bei den meisten Einstellungen hat Infill Nachteile: mehr Filament, längere Druckzeit – besonders bei Modellen mit großem Innenvolumen.
Unten sehen Sie, wie verschiedene Infill-Prozentsätze aussehen. Mit Erfahrung werden Sie feststellen: 12–20 % Infill reichen für stabile, widerstandsfähige Drucke, ohne die Druckzeit übermäßig zu erhöhen.
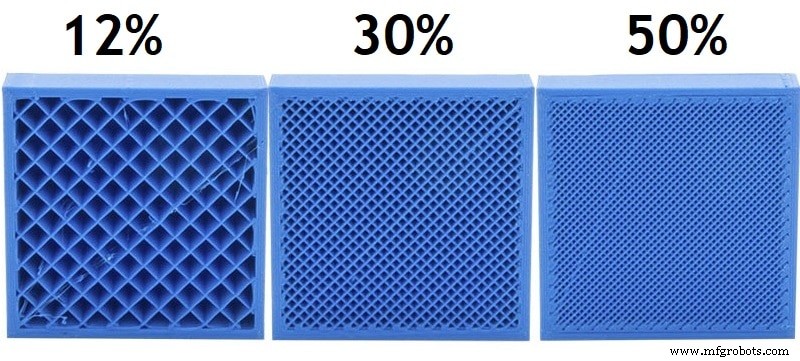
Bleiben Sie im 0–60-%Bereich. Werte darüber bringen kaum Festigkeitsgewinn, aber obszöne Druckzeiten. Schätzungsweise: 0–20 % für nicht-funktionale Teile, 20–40 % für leichte bis schwere Belastung. Seltene Ausnahmen rechtfertigen 60 % – vermeiden Sie diesen Bereich, es sei denn, Sie halten es für zwingend nötig.
Sehen Sie sich den riesigen Benchy im ersten Bild an – er scheiterte u. a. an zu schwachem Infill.
Stützstrukturen (Supports)
Wegen der FDM-Funktionsweise gibt es einen maximalen Winkel, bevor der Druck fehlschlägt. Jede neue Schicht wird auf der vorherigen aufgebracht – es muss etwas darunter sein, worauf aufgebaut werden kann. Faustregel: Objekte mit Winkeln > 45° nicht ohne Supports drucken.
Referenz: Render eines populären Überhang-Testmodells:
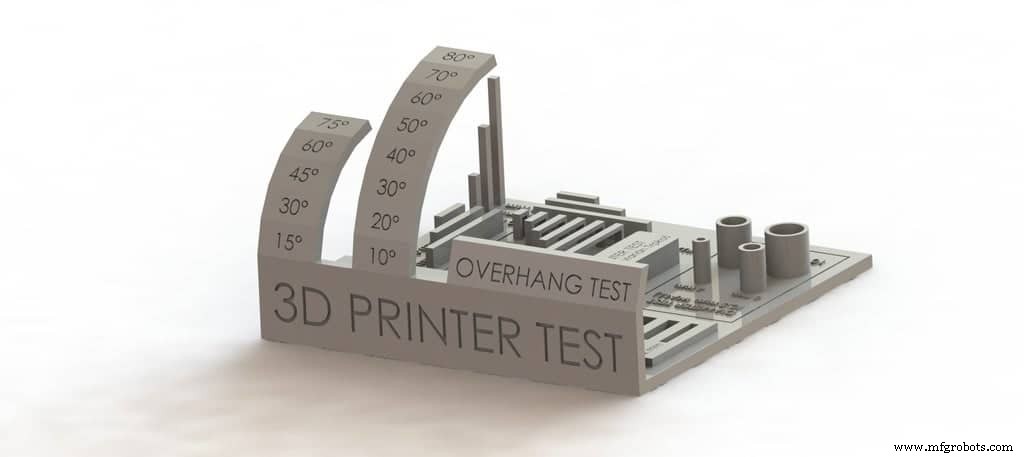
Zusätzlich zum „Overhang-Test“ empfehle ich, ihn zu drucken, um den kritischen Winkel Ihres Druckers zu ermitteln (Download hier). Es lohnt sich auch, einige Grad ohne Supports zu verbessern.
Ein erfahrener Drucker wählt im Slicer die effizienteste Modellpositionierung. Oft kommt man durch simples Drehen des Modells ganz ohne Supports aus.
Wandstärke eines 3D-Drucks
Außer im Vase-Mode (nur äußere Wand in einer durchgehenden Linie) ist Wandstärke wichtig. Damit meine ich die Anzahl der nebeneinander gelegten Filamentbahnen an jedem äußeren Teil, um „die Wand zu bauen“. Zwei Hauptfolgen:
- Größere Wandstärke → widerstandsfähigerer, schönerer Druck.
- Dickere Wände → längere Druckzeit, mehr Filamentverbrauch.
Wandstärke hat viele Synonyme: je nach Software Shells, Perimeters, Sides oder Loops.
Die Schalenstärke wird auch durch Düsendurchmesser bestimmt – immer als Vielfaches des Düsendurchmessers einstellen (0,4 mm am gängigsten).
Die unten genannten Mindest- und Empfehlungswerte gelten nicht nur für PLA, sondern auch ABS, Nylon, PETG und alle anderen Filamente.
Zu dünne Wände → Druck scheitert eventuell. Da FDM Schicht für Schicht aufbaut, kann eine noch nicht ausgehärtete dünne Schicht unter der nächsten kollabieren. Absolutes Minimum: 0,8 mm (zwei Perimeter). Gute Einstellung für Zwischentests im iterativen Designprozess.
Übertriebene Dicke kann kontraproduktiv sein – mehr innere Spannung → Warping. Für Haltbarkeit und Druckqualität: 1,6 mm Wandstärke (vier Perimeter) in Betracht ziehen.
Fazit
3D-Druck ist nicht schnell – im Gegenteil, er ist verdammt langsam. Aber wir können die Geschwindigkeit durch Einstellungsoptimierung etwas erhöhen.
Es gibt moderne Drucker, die deutlich schneller als die Standard-50-mm/s drucken, z. B. der Voron 2.4 mit bis zu 350 mm/s (7× schneller) bei fantastischer Qualität.
Die meisten Maker drucken über Nacht, besonders bei Drucken von ca. 20 h – aber nötige Vorsichtsmaßnahmen beachten!
Unsere empfohlenen Produkte
Wir haben eine Empfehlungsseite erstellt, die Ihnen die Recherche nach Druckern, Filamenten und Upgrades erleichtert – eine oft verwirrende und zeitraubende Aufgabe.
Wir haben eine kleine Auswahl an 3D-Druckern zusammengestellt, die für Einsteiger, Fortgeschrittene und Experten geeignet sind. Auch die aufgelisteten Filamente und Upgrades wurden von uns getestet und sorgfältig ausgewählt, sodass Sie sicher sein können, dass alles wie vorgesehen funktioniert.
3d Drucken
- Warum Glasdruckbetten überlegene 3D-Druckergebnisse liefern
- Polyjet 3D-Druck meistern: Präzision, Detailreichtum und vielseitige Anwendungen
- Bioprinting erklärt: Wie 3D-Druck lebende Gewebe & zukünftige Organe schafft
- 4D-Druck erklärt: Die Zukunft der adaptiven, zeitabhängigen Fertigung
- 3D-Druck-Mythen entlarvt: Drei gängige Missverständnisse erklärt
- Druckzeit für 3D-gedruckte Kunststoffteile reduzieren – Experten-Design-Strategien
- 3D-Druck für Einsteiger: Wie einfach ist der Einstieg wirklich?
- Kann man Silikon 3D-drucken? Technologien, Anbieter & Alternativen
- 3D-Druck-Geschwindigkeit vs. Qualität: Optimale Einstellungen finden
- PolyJet 3D-Druck: Fortschrittliche High-Speed-Photopolymer-Technologie für industrielle Präzision