



Optimale Heizbett-Temperaturen für PLA & ABS beim 3D-Druck
Heizbetten sind Standard bei modernen FDM-Druckern. Sie verbessern die Haftung der ersten Schicht und reduzieren Verzug (Warping) durch kontrolliertes Abkühlen. Doch welche Temperatur ist optimal?
Kurzantwort: PLA: 60 °C | ABS: 100–110 °C. Diese Werte maximieren die Erstschicht-Haftung und damit die Erfolgsquote. Bei ABS ist ein Heizbett zwingend nötig, da es bis zu 8 % schrumpft.
Zu niedrige Temperaturen mindern den Nutzen, zu hohe verursachen „Elephant’s Foot“ (aufgequollener erster Layer).
Warum und wann ist ein Heizbett wichtig?
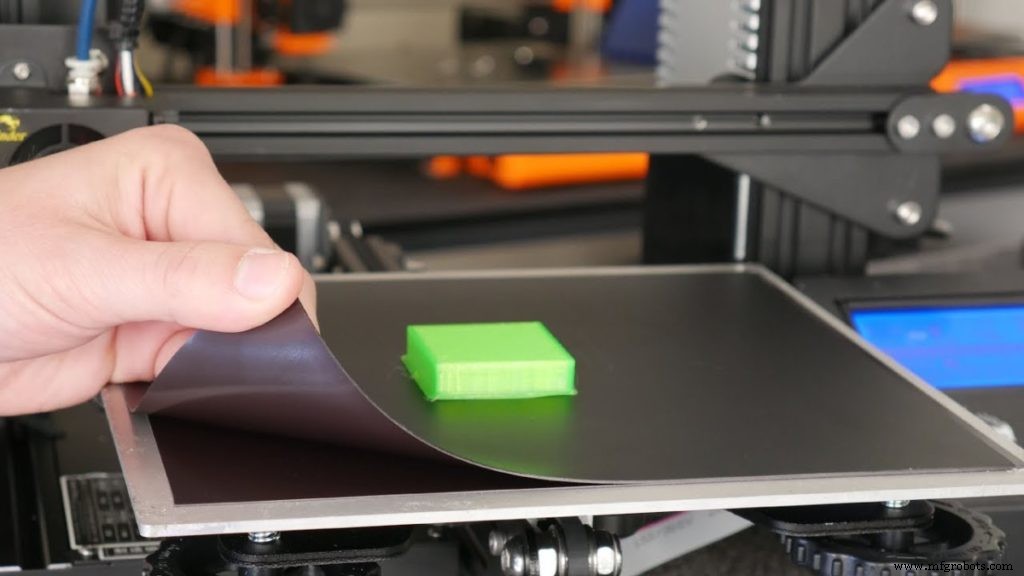
3D-Druck ist Temperaturmanagement: Hotend schmilzt Filament, Heizbett hält das Werkstück warm. Ohne Haftung löst sich das Objekt → Druckfehler. Das Heizbett verbessert Erstschichthaftung und mindert thermische Schrumpfung.
PLA – Ideale Betttemperatur
PLA schrumpft wenig, kann auch auf kaltem Bett gedruckt werden. Aber: Kaltes Bett erfordert perfektes Leveling; scharfe Kanten lösen sich leicht → Warping. Mit Heizbett: 60 °C optimal. Manche Marken brauchen leicht mehr/weniger. > 70 °C → „Elephant’s Foot“ (untere Layers schmelzen, Gewicht drückt sie platt). < 50 °C bringt keinen Haftungsgewinn. Bei großen Druckern (größere Fläche, mehr Wärmeverlust) Temperatur leicht erhöhen.
Externe Faktoren, die Druckqualität beeinflussen
Die meisten Drucker (Prusa i3, Ender 3, CR-10) sind offen (Cartesian). Zugluft (Fenster, Türen, Klimaanlage) kühlt das Bett lokal ab → Haftungsverlust. Drucker nicht in Luftströmungen platzieren. Klimaanlage: Drucker fernhalten oder ausschalten testen.
Feuchtigkeit: Filament wird spröde, bricht, druckt schlecht. Spulen in Box mit Silicagel trocken lagern.
Braucht PLA eine Druckerkammer (Enclosure)?
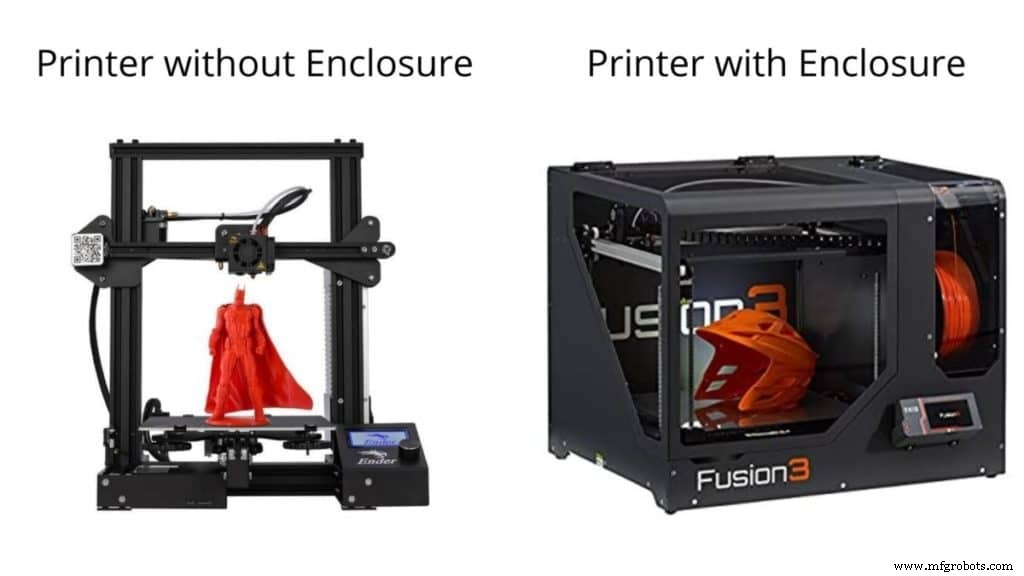
Nein. Kammer hält Temperatur stabil, verhindert Zugluft, reduziert Energiebedarf. Aber PLA schrumpft wenig; bei trockenem, warmem Raum und gutem Leveling druckt es offen zuverlässig. Kammer nur in sehr kalter Umgebung oder für ABS sinnvoll. DIY-Kammern möglich (kein Karton – Brandgefahr!). Feuerlöscher bereithalten.
ABS – Ideale Betttemperatur
ABS war vor PLA der Standard. Schrumpft bis zu 8 % → Heizbett + Kammer zwingend. Faustregel: Bett 100 °C. Lüfter ausschalten (im Gegensatz zu PLA).
Warum ABS statt PLA?
- Günstiger pro Spule.
- Zäher bei niedrigen Temperaturen.
- Höhere Glasübergangstemperatur (~105 °C) → für Mechanik, Autos, Außenbereich, direkte Sonne geeignet.
- Aceton-Glättung (Vapor Smoothing) möglich – bei PLA nicht.
Druckeinstellungen für ABS (Erfahrungswerte)
- Extruder: 230–245 °C (je nach Farbe/Marke)
- Geschwindigkeit: 40–50 mm/s
- Retraction: wie PLA (6,5 mm)
- Lüfter: AUS
- Bett: 100 °C
- Brim: 3 mm
- Raft bei spitzen/kleinen Objekten
Kammer für ABS: Kaufen oder bauen?
Alte Hasen drucken ABS offen – aber warum unnötig kämpfen? Kammer eliminiert Zugluft, stabilisiert Temperatur, spart Energie. ABS braucht stabile Bedingungen. Kauf- oder Eigenbau-Kammer lohnt sich.
Produktempfehlungen
Getestete Drucker, Filamente & Upgrades für PLA & ABS.
3d Drucken
- ACEO® enthüllt bahnbrechende Silikon-3D-Drucktechnologie
- Metall-3D-Druck vereinfachen: Expertentipps zum Management von Stützstrukturen
- ABS 3D-Druck: Warum es der führende Thermoplast ist – Vorteile, Grenzen & Expertentipps
- Stratasys startet GrabCAD Voxel Print für J750 und partnerschaftet mit e-Xstream für fortschrittliche Simulation
- Onyx: Der nächste Sprung für produktionsreifes 3D-Drucken
- Öl & Gas revolutionieren: Wie 3D-Druck Effizienz und Nachhaltigkeit antreibt
- PLA vs. ABS im 3D-Druck: Unterschiede, Eigenschaften & Entscheidungshilfe
- PLA vs. ABS: Welches Filament eignet sich am besten für Miniaturen-Druck?
- Warum ein beheiztes Druckbett für qualitativ hochwertigen 3D-Druck essenziell ist
- PLA-Hitzebeständigkeit erklärt: Vergleich mit ABS, ASA, PETG & anderen Materialien