



Undichte 3D-Drucker-Düse reparieren: Schritt-für-Schritt-Anleitung
Dünne Plastikfäden („Stringing“, „Haare“) zwischen Wänden? Kleine Plastikkugeln an den Seiten? Undichte Düse ist eines der häufigsten und nervigsten Probleme. Wir analysieren Ursachen und Lösungen.
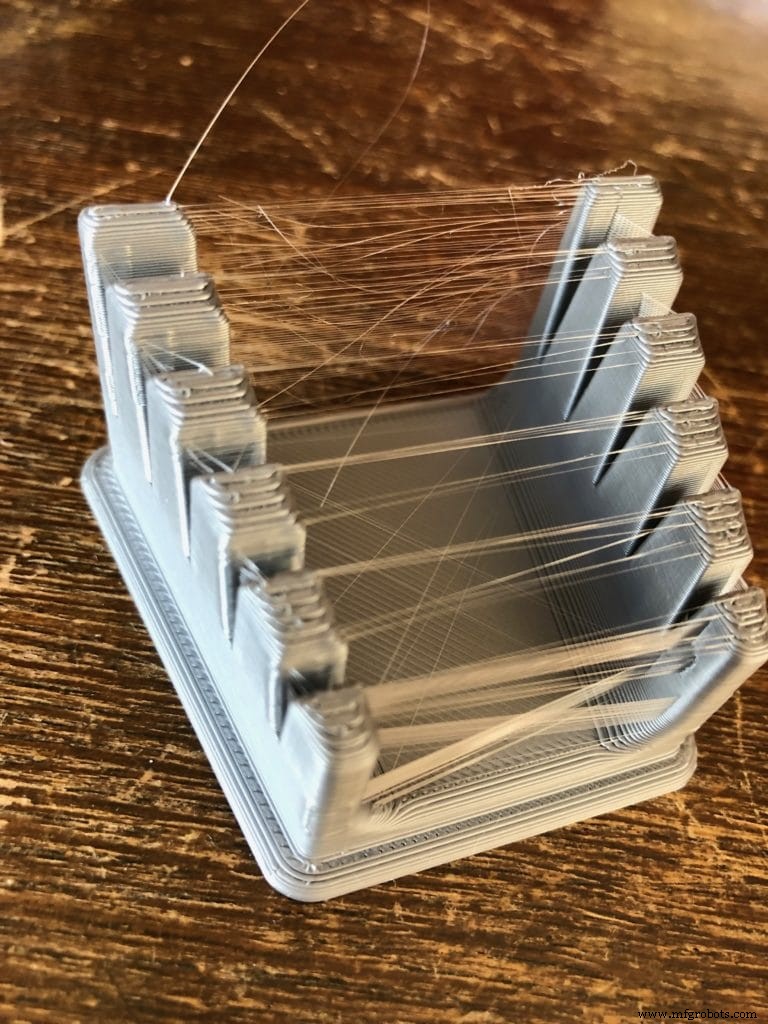
Erkennungsmerkmal: Dünne Fäden an Stellen, wo nicht extrudiert werden soll. Hauptursachen: Zu hohe Extrusionstemperatur, falsche Retraction-Einstellungen. Gegenmaßnahmen: Temperatur nach Herstellerangabe, Retraction: Distanz 6,5 mm, Geschwindigkeit 25 mm/s, Min. Travel 1 mm.
| Parameter | Beschreibung | Basiswert | Zu niedrig | Zu hoch | Testmodell |
|---|---|---|---|---|---|
| Temperatur | Schmelztemperatur beim Extrudieren | Herstellerangabe. PLA: 190–220 °C, ABS: 240–270 °C | Unterextrusion, Düse fördert nicht | Undichte Düse | Temp Tower |
| Retraction: Distanz | mm, die Filament zurückgezogen wird | 6,5 mm | Undichte Düse | Verstopfung, Unterextrusion | Retraction Test |
| Retraction: Geschwindigkeit | Geschwindigkeit des Rückzugs | 25 mm/s | Keine Verbesserung, Filament dehnt nur | Kerben im Filament | |
| Retraction: Min. Travel | Mindestweg für Aktivierung | 1 mm | Zu häufiges Retracten | Retraction findet nie statt |
3D-Druck-Probleme: Wie Undichtigkeit entsteht
Der Extruder schiebt Filament durch die Düse (0,1–1 mm). Druck im Extruder lässt Kunststoff fließen. Stimmt Temperatur oder Einstellung nicht, fließt Material ungewollt.
Warum wird die Düse undicht?
Temperatur zu niedrig: Filament nicht flüssig genug → bleibt stecken (Rille im Filament vom Extruderrad).
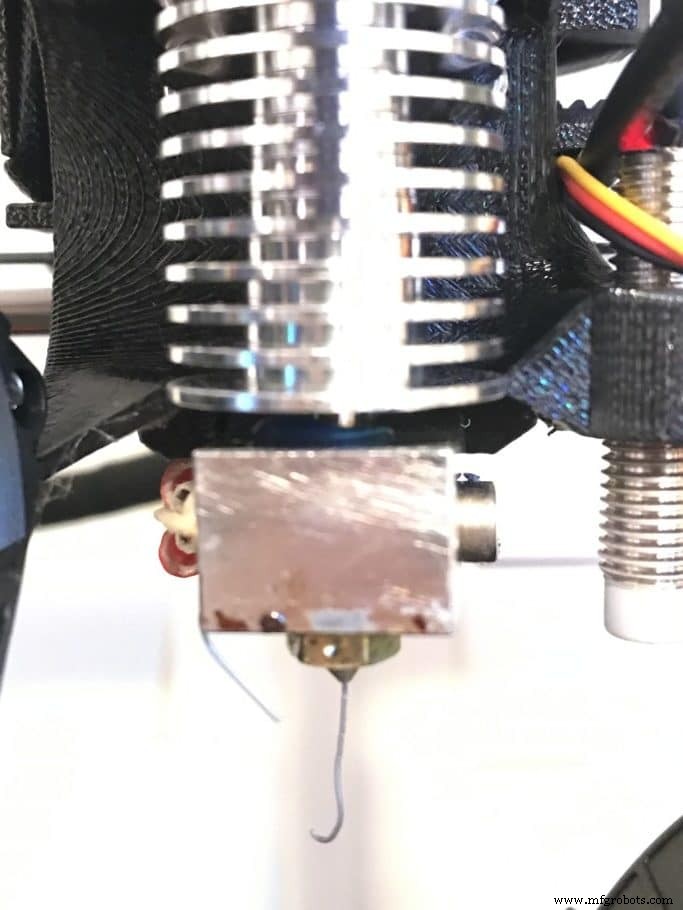
Temperatur zu hoch: Filament zu flüssig → fließt durch Eigengewicht (Oozing). Düse hinterlässt Spur beim Bewegen → „Stringing“, „Haare“, „Whiskers“.
Normales Austreten beim Aufheizen: Filament dehnt sich aus → Druck im Barrel steigt → etwas austretendes Material ist normal. Kein Grund zur Sorge.
Leere Düse zu Druckbeginn: Skirt-Linien (3–5) vorab drucken → Düse gefüllt.
Undichte Düse → leere Düse zu Layerbeginn: Extruderrad dreht, kein Material kommt → Lücken in Layer-Nähten, besonders bei dünnen Bereichen.
Undichte Düse beheben
Zwei Hauptparameter: Temperatur & Retraction.
Optimale Extrusionstemperatur finden
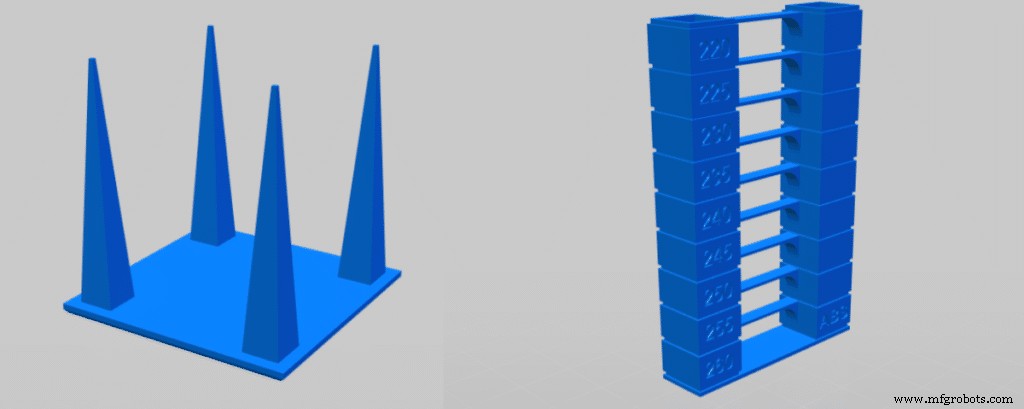
Methode 1: Mehrere Testdrucke mit variierender Temperatur. Drucke wirken bei niedriger Temp matt, bei hoher glänzend. Mittelwert wählen (etwas Glanz, nicht spiegelnd).
Methode 2 (schneller): Während des Drucks Temperatur in 3–5 °C-Schritten ändern, wenige Layer laufen lassen. Qualität verbessert sich? Weiter in diese Richtung, bis es schlechter wird.
G-Code-Testdateien („Temperature Tower“ auf Thingiverse) automatisieren das. Prüfen, ob G-Code zum eigenen Drucker passt.
Tipp: Erste Layer heißer (bessere Haftung), danach reduzieren – besonders nützlich ohne Heizbett.
Was ist Retraction?
Beim Travel (Bewegung ohne Extrusion) dreht Extruder rückwärts → Filament wird zurückgezogen, Druck in Düse sinkt → kein Oozing. Drei Parameter: Distanz, Geschwindigkeit, Travel Distance.
- Distanz: Zu wenig → Fäden bleiben dünn, Problem bleibt. Zu viel → Düse leer beim Neustart → Löcher, Verstopfungsgefahr.
- Geschwindigkeit: Zu langsam → Filament dehnt nur, kein Effekt. Zu schnell → Kerben im Filament.
- Travel Distance: Min. Weg, bevor Retraction greift.
Optimale Retraction-Basiseinstellungen
- Retraction Distance: 6,5 mm
- Retraction Speed: 25 mm/s
- Minimum Travel: 1 mm
Kalibrierung: Retraction-Testdruck (z. B. Thingiverse), Parameter einzeln variieren, alle 15–20 Min. pro Test. Zusätzlich: Höhere Travel-Speed reduziert Oozing-Zeit.
Fazit
Du kennst jetzt Ursachen (Temperatur, Retraction), Diagnose (Temp Tower, Retraction Test) und Lösungen. Verstehen statt Rezeptbefolgen zahlt sich aus.
Produktempfehlungen
Getestete Drucker, Düsen, Filamente & Upgrades gegen Stringing.
3d Drucken
- Schritt-für-Schritt-Anleitung zum Austauschen der Düsen an Ihrem Stratasys 3D-Drucker
- Schritt-für-Schritt-Anleitung: Düse am Ender 3, Ender 3 Pro & Ender 3 V2 wechseln
- Ender 3 Düse reinigen: Schnelle, einfache Entstopfung für zuverlässige Drucke
- Ender 3 Bett-Nivellierung reparieren: Schritt-für-Schritt-Anleitung
- PETG-Ecken-Anheben verhindern: 9 bewährte Schritte für fehlerfreie Drucke
- Wie lange hält 1 kg 3D-Drucker-Filament? Ein praktischer Leitfaden
- Dual-Extruder-Probleme lösen: Infill-Overlap, Oozing, Prime Tower & Ooze Shield
- 3D-Drucker fördert kein Filament: Schritt-für-Schritt-Fehlerbehebung
- Retraction beim 3D-Druck: Der Schlüssel zu sauberen Drucken ohne Stringing
- Undichten Hydraulikzylinder reparieren: Umfassender Reparaturleitfaden