



Optimiertes ABS-Drucken auf Ender 3: Einstellungen, Verzugsvermeidung & Expertentipps
ABS ist auf einem Ender 3 (Pro/V2) eine der anspruchsvollsten Materialien – Hauptgrund: offener Bauraum (kein Gehäuse). Dennoch gelingt ABS-Druck mit angepassten Settings & Tricks für bessere Betthaftung.
Kurzfassung: Drucktemperatur 230–240 °C, Betttemperatur 100 °C, Bauteillüfter AUS, Klebestift auf Bauplatte für Haftung & Verzugsvermeidung.
Lesen Sie weiter für Testergebnisse, Haftungsverbesserung, Problemvermeidung & mehr.
Unsere Cura-Profile für Ender 3 (7 $) ersparen Ihnen Trial & Error.
Empfehlung: Gehäuse nutzen
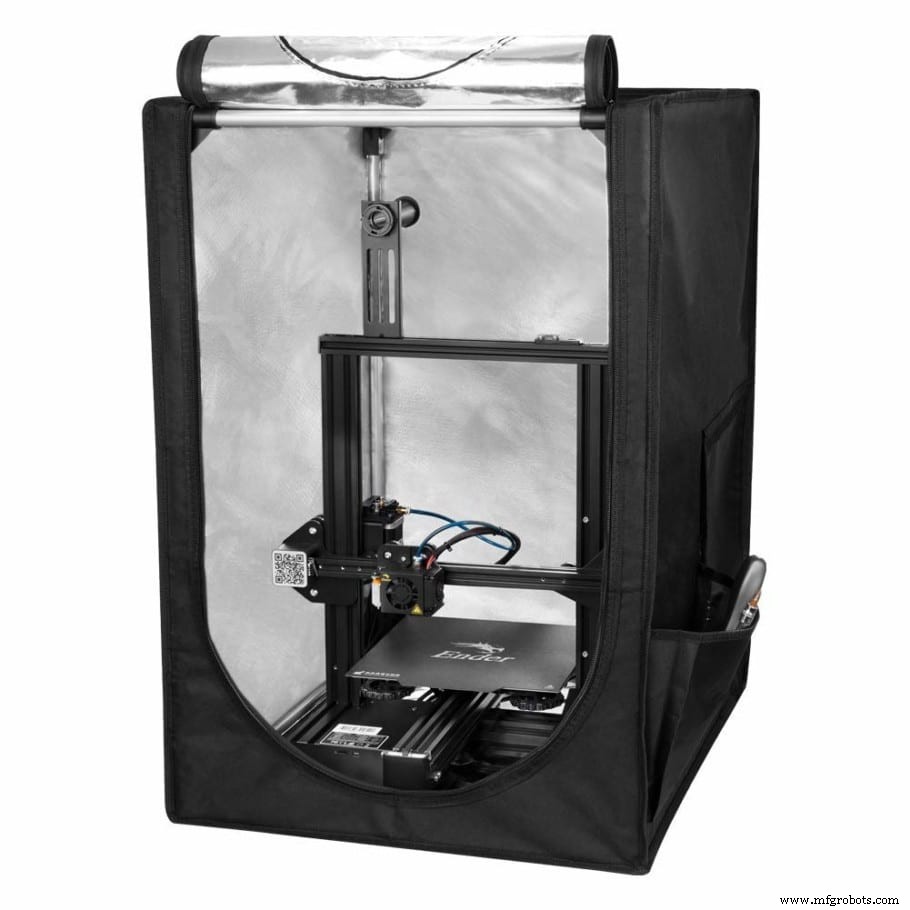
Für ABS auf Ender 3 absolut empfehlenswert: Gehäuse hält Innentemperatur konstant → verhindert Verzug & Layer-Separation. Nicht zwingend kaufen – selbst bauen oder Karton (Brandgefahr!) funktioniert auch. Sicherer: günstiges, nicht brennbares Creality-Gehäuse.
Direkt zu Verzugsvermeidung springen.
Drucktemperatur
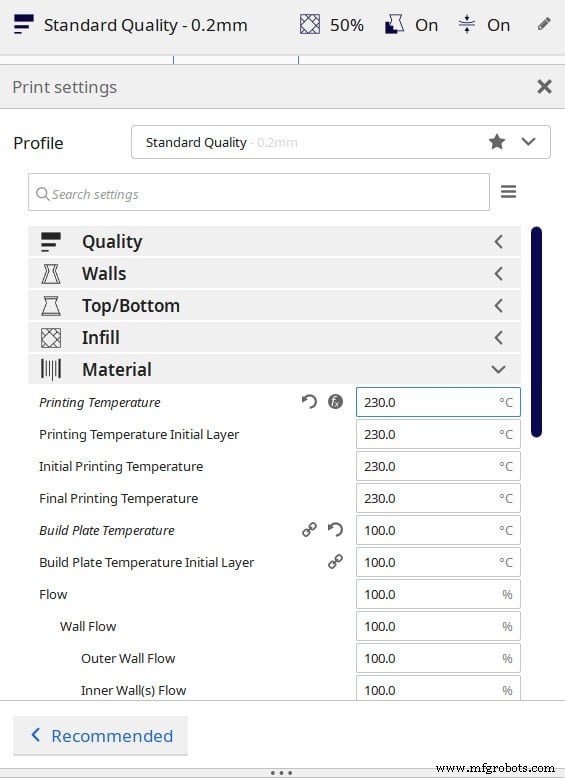
Ender 3 (Pro/V2): 230–240 °C = Sweet Spot für Detail, Bridging, Overhangs, Artefaktvermeidung. < 230 °C → schlechte Schichthaftung. > 240 °C → schlechteres Bridging.
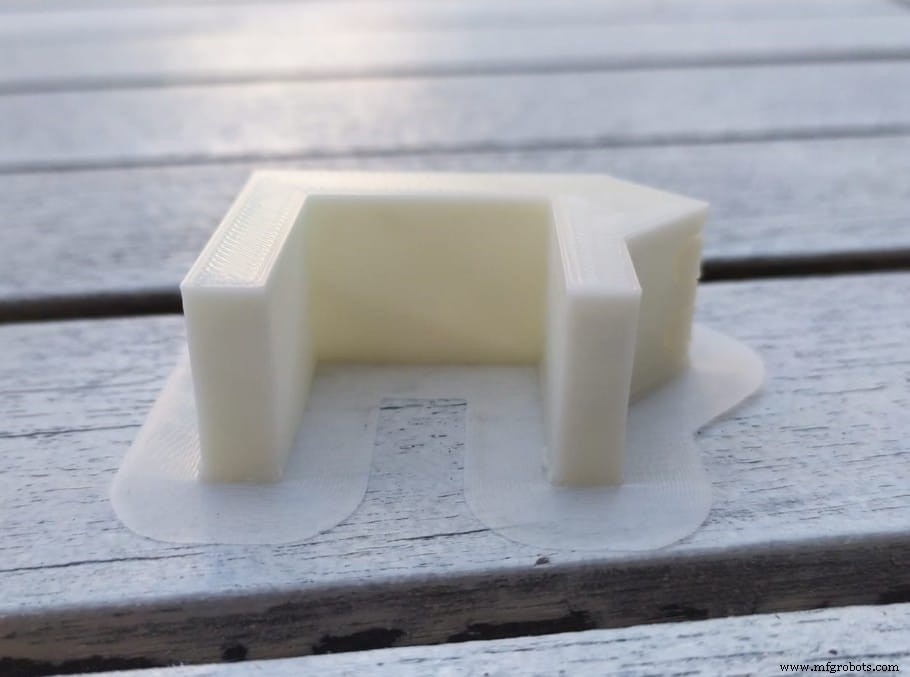
Getestet: Temp-Towers & eigendesignter Kabelhalter. 230–240 °C optimal, besonders bei Bridging/Overhangs. Ohne Gehäuse (Testbedingung) rissen Kabelhalter immer an gleicher Stelle (230 °C: breiterer Riss) → zeigt Wichtigkeit konstanter Umgebungs-temperatur.
Hinweis: ABS kann heißer gedruckt werden, aber PTFE-Schlauch (Standard) verträgt max. 245 °C → darüber Schäden & giftige Dämpfe. Nicht über 245 °C ohne PTFE-Tausch/Modifikation.
- Ideale Ender-3-ABS-Drucktemperatur: 230–240 °C.
Ideale Betttemperatur
Bei ABS ist Betthaftung kritisch – richtige Betttemp entscheidend (neben Brim).
Studie: „Signifikante Haftkraftsteigerung bei Betttemp leicht über Tg.“ → Bei Haftungsproblemen: Bett leicht über Tg einstellen (PLA 60 °C, ABS 100 °C, PETG 80 °C).
Ender 3 (Pro/V2): Ideale ABS-Betttemp 100–110 °C (110 °C für maximale Haftung). Klebestift kann nötig sein.
Ohne Gehäuse: Verzug bleibt Thema, Druck kann sich selbst bei 110 °C lösen (Details zur Verzugsvermeidung unten).
- Ideale Ender-3-ABS-Betttemperatur: 100–110 °C.
Bauteilkühlung
ABS zieht sich beim Abkühlen stärker zusammen → obere Schichten (nicht vom Bett geheizt) kühlen ab → Zugkraft auf untere Schichten → Verzug oder Layer-Separation.
→ Kühlung minimieren oder ganz aus, nicht nur für erste Schichten, sondern generell.
Meine Tests: Lüfter für erste Schichten aus, danach 30 % → gute Ergebnisse.
Bridging braucht schnelle Kühlung → Lüfter hoch. Cura-Lösung: Experimentelle Einstellung „Enable Print Cooling“ → „Bridge fan speed“ auf 100 % (nur beim Bridging).
Ideale Ender-3-ABS-Kühlung:
- Erste Schichten: Lüfter AUS
- Rest: 30 % oder AUS
- Brücken: 100 %
Retraction-Einstellungen
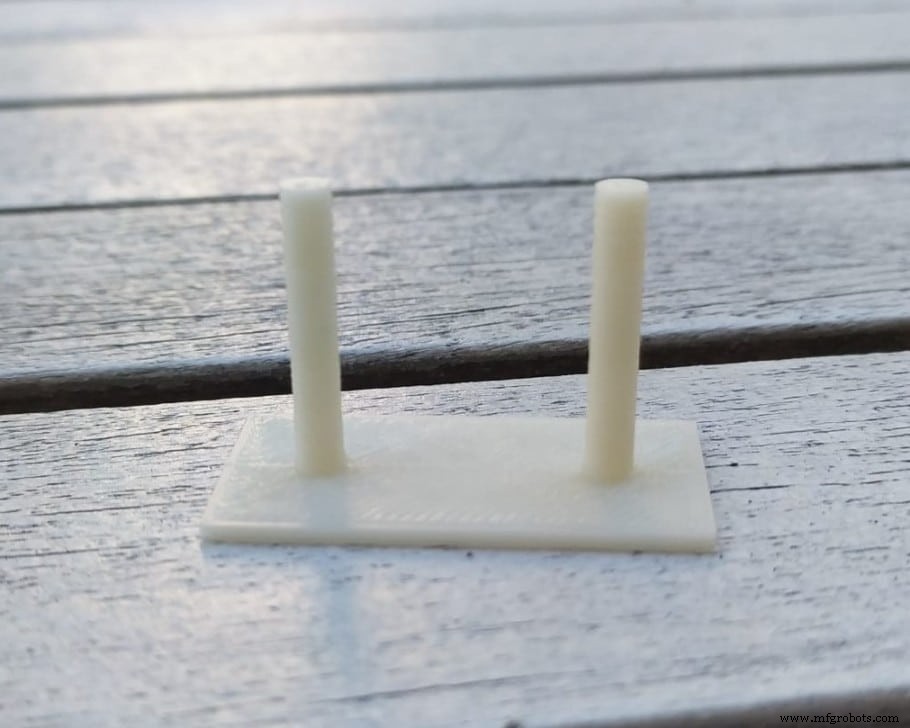
Retraction/Stringing-Test: Perfekte Ergebnisse mit PLA-Standardwerten (Cura-Default):
- Combing Mode: AN, „Within Infill“ (Default „Not in Skin“, beide funktionieren)
- Retraction Distance: 6,5 mm
- Retraction Speed: 25 mm/s
- Max Retraction Count: 100
- Min Extrusion Distance Window: 10 mm
Keine sichtbaren Strings.
Geschwindigkeitseinstellungen
Wie bei PLA: 40–60 mm/s ideal für Ender 3 → schöne Drucke ohne Artefakte, Ghosting/Ringing. Bester Kompromiss: 50 mm/s.
Bei komplexen Modellen/hohen Detailansprüchen auf 35–40 mm/s reduzieren (Ghosting/Ringing minimieren).
- Ideale Ender-3-ABS-Geschwindigkeit: 40–60 mm/s.
Unsere Cura-Profile für Ender 3 (7 $) – Trial & Error sparen.
ABS-Probleme auf Ender 3 lösen
ABS zieht sich beim Abkühlen stark zusammen → Verzug, Risse an Layer-Linien. Hauptfeind: schnelles, ungleichmäßiges Abkühlen.
Gehäuse löst alle diese Probleme (Verzug, Haftung, Delamination/Risse). Ohne Gehäuse (Stock Ender 3):
Drucker von Luftzug fernhalten
Kaltluftzug kühlt ungleichmäßig → einseitige Kontraktion → Verzug/Risse. Ohne Gehäuse: Drucker in warmem Raum, Fenster/Türen schließen.
Warnung: ABS gibt giftige Dämpfe ab – nicht im selben Raum bleiben während des Drucks.
Brim drucken
Betthaftung bei ABS kritisch → alle Slicer-Mittel nutzen. Brim = beste Methode gegen Verzug & für Haftung. Immer ABS mit Brim drucken.
Klebestift für bessere Haftung
Klebestift hielt Druck am Bett, verhinderte Verzug fast vollständig. Haftung drastisch verbessert, Entfernung nach Abkühlen einfach.
Wichtig: Heißes Bett + Klebestift = Entfernen fast unmöglich. Vollständig abkühlen lassen (Raumtemperatur) → dann entfernen.
Klebestift = beste Haftungsergebnisse bei meinen Tests, Verzug kaum sichtbar.
Malerkrepp nutzen
Kreppband auf Bauplatte → sehr gute Haftung. Sauber, lückenlos verkleben. ABS haftet gut, Entfernung einfacher als Klebestift (Band abziehen).
Einmal Problem: Band hielt nicht am Bett → Warp-Kraft zog Band ab. Klebestift performte etwas besser → Empfehlung: Klebestift vorziehen.
Druck-Risse (Layer-Separation)
Echte Lösung: Gehäuse. Stärkere Schichtbindung = geringeres Delaminationsrisiko → größere Düse = größere Kontaktfläche zwischen Schichten = stärkere Bindung.
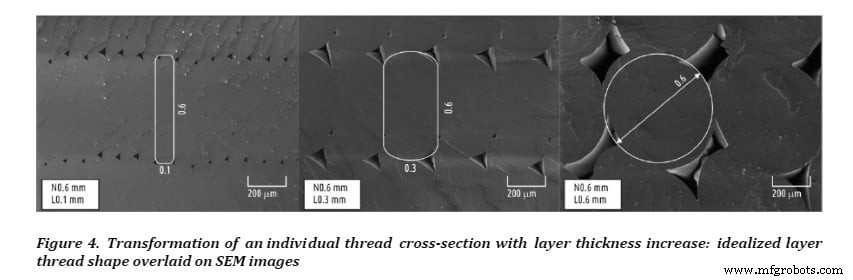
Kalte Umgebung/Luftzug erhöhen Rissrisiko → Drucker in geschlossenem Raum, möglichst hohe Umgebungstemperatur.
Fazit
Hauptfeind von ABS: schnelles, ungleichmäßiges Abkühlen → Verzug, Ablösen, Risse.
Gehäuse = alle Probleme gelöst. Ohne: Klebestift/Krepp auf Bauplatte, Drucker in zugfreiem, warmem Raum. Betttemp leicht über Tg (100 °C) hilft bei Haftung – ich erzielte beste Ergebnisse ohne Klebestift bei 110 °C. Mit Klebestift war Unterschied 100 vs 110 °C gering → Empfehlung: 100 °C + Klebestift (beste Haftung).
Kühlung reduzieren/ausschalten für bessere Ergebnisse, aber „Bridge Fan Speed“ auf 100 % für Brücken aktivieren.
Unsere Produktempfehlungen
Getestete Drucker, Filamente & Upgrades für jedes Level.
3d Drucken
- Schritt-für-Schritt-Anleitung: Düse am Ender 3, Ender 3 Pro & Ender 3 V2 wechseln
- ABS-Kunststoff: Recycelbar? Biologisch abbaubar? Alle Fakten
- Präzise Z-Offset-Kalibrierung für Ender 3: Schritt-für-Schritt-Anleitung
- X-Achsen-Durchhang am Ender 3 beheben: Einfache Schritte zur Wiederherstellung der Ebenheit
- PLA-Hitzebeständigkeit erklärt: Vergleich mit ABS, ASA, PETG & anderen Materialien
- Ender 3 Pro Test: Kaufberatung & Wertbewertung 2022
- Ender 3 Bett-Nivellierung reparieren: Schritt-für-Schritt-Anleitung
- Ender 3 Bettnivellierung meistern: Schritt-für-Schritt-Anleitung für perfekte Drucke
- Top Upgrades für Ender 3 / Pro / V2: Gratis druckbar & Premium-Kits
- Optimale PETG-Einstellungen für Ender 3 Pro & V2: Perfekte Drucke erreichen