



3D-Druck-Warping verhindern: Bewährte Fixes & Präventionsstrategien
Haben Sie einen 3D-Drucker genutzt, haben Sie höchstwahrscheinlich bereits 3D-Druck-Warping (Verzug) erlebt.
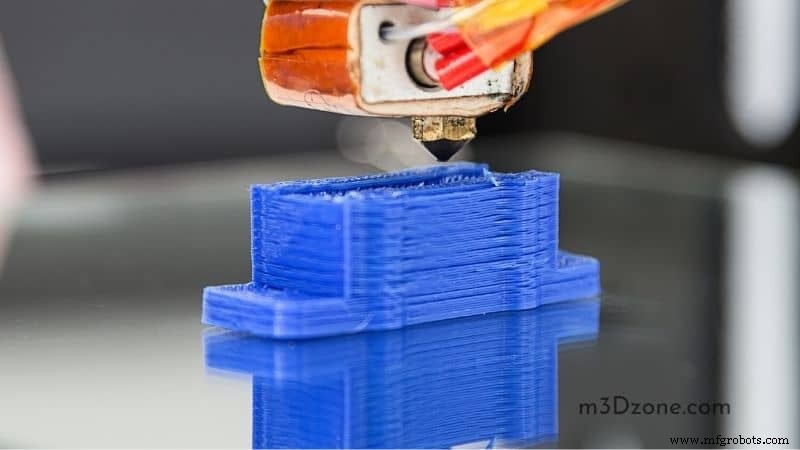
Warping ist eines der häufigsten Probleme beim 3D-Druck und sehr frustrierend. Glücklicherweise gibt es Maßnahmen, die das Problem beheben und vermeiden helfen, für erfolgreichere Modelle.
Fehldrucke sind im 3D-Druck unvermeidbar, aber mit Beherrschung der korrekten Einstellungen für Ihren 3D-Drucker können Sie Warping durch verschiedene Techniken eliminieren.
Die Einstellungen Ihres 3D-Druckers hängen vollständig vom verwendeten Druckmaterial und dessen Zustand ab.
Das Know-how, mit den Einstellungen zu jonglieren unter Berücksichtigung aller Faktoren, die zu 3D-Warping führen können, führt zweifellos zu beeindruckenden Druckergebnissen und behebt Warping im Prozess.
Was ist 3D-Druck-Warping?
Warping kann als leichte Abweichung vom ursprünglichen Design nach dem Druck betrachtet werden. In manchen Fällen ist es so extrem, dass der gesamte Druck unbrauchbar und zerstört wird. Für beste Ergebnisse sollten Sie die Drucke prüfen.
Da Warping erst nach dem Druckprozess erkannt wird, können viele Materialien verloren gehen, was zu erhöhten Produktionskosten führt.
Es gibt keinen Weg, Warping nachträglich rückgängig zu machen; Entsorgen ist die einzige Option. In diesem Leitfaden besprechen wir die Ursachen von Verzug und verschiedene Vermeidungsmethoden.
Warum tritt Warping auf?
Die beim 3D-Produktionsprozess verwendeten Materialien sind Thermoplaste – sie ändern ihre Eigenschaften bei spezifischen Temperaturbereichen.
Der Prozess beinhaltet das Erhitzen der Filamente über ihren Schmelzpunkt, wo sie in flüssige Form übergehen, die sich leicht auf der Bauplatte fixieren lässt.
Beim Erhitzen dehnen sich Thermoplaste aus, und beim Abkühlen schrumpfen sie zu einem Festkörper.
Wenn dies geschieht, während die unteren Schichten noch heiß und die oberen bereits kalt sind, verliert der Druck seinen Halt auf der Bauplatte und wellt sich nach oben – Warping entsteht.
Entmutigenderweise kann das Well selbst nach Abschluss eines ansonsten hervorragenden Feindrucks auftreten. Wenn nur die Temperaturen des gesamten 3D-Objekts in einem festen Bereich gehalten werden könnten, wäre Warping vollständig vermeidbar. Doch das ist nahezu unmöglich.
Stattdessen können Sie versuchen, die exakt gleiche Temperatur so weit wie möglich in einem spezifischen Bereich zu halten. Dies stellt sicher, dass das Druckmodell während des gesamten Produktionsprozesses auf der Bauoberfläche haftet.
Verzogenen Druck vom Druckbett durch Glasübergangstemperatur reparieren
Meist können verzugene Drucke nicht gerettet werden – das ganze Modell wird zerstört. Alternativ, wenn das Druckmodell leicht und nicht zu dick im Volumen ist, gibt es eine Möglichkeit, es umzuformen.
Dies erreichen Sie, indem Sie den Druck mäßig bis nahe an seine Glasübergangstemperatur erhitzen, sodass er weich genug zum Umformen wird.
Sie improvisieren für das Druckbett mit einer großen Metallfläche, vorzugsweise einer Pfanne, groß genug, um den Druck so zu halten, wie er im Druckbett lag.
Ein normaler Haartrockner reicht für den Heizprozess. Der Föhn sollte auf voller Leistung laufen und gleichmäßig bewegt werden, um Ihren Druck zu erwärmen.
Nach dem Erhitzen können Sie den Druck nun in die gewünschte Form und Biegung bringen. Vor dem Abkühlen müssen Sie ihn fixieren, um erneute Verformung zu vermeiden.
Sie können den Prozess wiederholen, bis der Druck die gewünschte Form annimmt. Der Föhn ist praktisch, da das Zurückbringen zum Druckbett oder Erhitzen der Pfanne nur den Boden des Drucks erwärmen würde. Das würde bedeuten, Sie erhitzen den gesamten Druck erneut für Ergebnisse.
Methoden zur Warping-Vermeidung
a) Beheiztes Bauplatt (Heated Build Plate) nutzen
Bevor beheizte Bauplatten üblich waren, kühlten 3D-Drucke schnell ab, noch bevor die Produktion abgeschlossen war. Dadurch waren Warping und Curling fast Standard bei jedem Druck. Heute sind die meisten Geräte bereits mit beheizten Betten ausgestattet.
Eine der meist empfohlenen Methoden zur Warping-Vermeidung ist die Nutzung eines beheizten Bauplatts. Das Bauplatt hält das Material bei einer Temperatur knapp unter der Erstarrungstemperatur. Dies stellt sicher, dass Ihr 3D-Druck flach bleibt und mit dem Bauplatt verbunden ist.
Durch langsameres Abkühlen des 3D-Drucks werden die Chancen auf Warping durch kontraktionsbedingte Spannungen reduziert.
Sie sollten jedoch sicherstellen, dass die verwendete Temperatur je nach Material die richtige ist. Eigenschaften unterscheiden sich bei verschiedenen Materialien und Filamenten, obwohl alle Hochtemperaturmaterialien sind.
Beheizte Betten garantieren nicht vollständig, dass Warping vermieden wird – kombinieren Sie die Technik mit anderen Methoden, um die Chancen zu senken.
Zudem umfassen die Heizelemente nicht das gesamte Bett – die Ränder erhalten möglicherweise nicht genug Hitze und wellen sich am Ende. Größere Drucke wellen sich eher als kleinere.
b) Haftmittel auf der ersten Schicht einsetzen
Die Haftung zwischen der untersten Druckschicht und dem Druckbett spielt eine Rolle bei der Warping-Vermeidung. Dies wird üblicherweise erreicht, indem man das Bett vor dem eigentlichen Druck mit einem Haftmittel oder klebrigen Substanz beschichtet.
Vor der Nutzung des Haftmittels wird ein Testdruck eines kleinen Teils empfohlen, um die Funktion zu prüfen. Da der Druck am Bett haftet, kann dies beim Entfernen zu Schäden führen.
Für eine gute Funktion der Hafttechnik sollten Sie sicherstellen, dass der Druck glatt und sauber ist. Öl- und Fettrückstände verschlechtern und schwächen die Haftkräfte nur.
Das Haftmittel sollte auf die Glasplatte aufgetragen werden. Auch Haftmethoden unterscheiden sich je nach Material – daher das verwendete Material verstehen.
Es gibt viele Produkte, die Ihrem Druck helfen, auf der Druckbasis zu haften. Hier sind einige – Sie können zuerst experimentieren oder sie für effektive Ergebnisse kombinieren:
1) 3DLac
3DLac ist ein Spray-Format mit chemischer Formulierung speziell für 3D-Druck zur Verfestigung der Teile. Die Anwendung ist einfach: Produkt vor dem Druckprozess auf die Druckbasis sprühen.
Das Bett braucht nicht geflutet werden – Sprühen aus Handdistanz sorgt für effektive Verteilung. Alternative: Nelly-Haarspray, da vom selben Hersteller. Einziger Unterschied: 3DLac hat verbesserte Formulierung und keinen Geruch wie Nelly-Lacke.
2) Wolfbite
Wolfbite ist ein kommerzielles 3D-Chemikalie, explizit für Haftung und Grip Ihrer 3D-Druckteile produziert. Variante auf der offiziellen Website erhältlich – daher bevorzugtes Produkt und verwendetes Material testen.
3) PEI-Folien (PEI Sheets)
Die Folien (bei Amazon prüfen) kommen bereits laminiert und sind einfach auf dem Druckbett zu platzieren. Sie gibt es in verschiedenen Größen und Marken – leichter, die passende für Ihren Drucker zu finden. Auch dicke Folien lassen sich einfach nach Wunsch zuschneiden.
Manche kommen als Aufkleber und sind einfach durch Aufkleben auf dem Druckbett zu installieren. Im Gegensatz zu Klebeband sind Blasen hier kein Problem, da sie mit fast allen Materialien verbinden.
4) Kapton-Band (Kapton Tape)
Kapton-Band wird häufig in Schweißtechnik und Elektronik genutzt, da es extremen Temperaturen standhält.
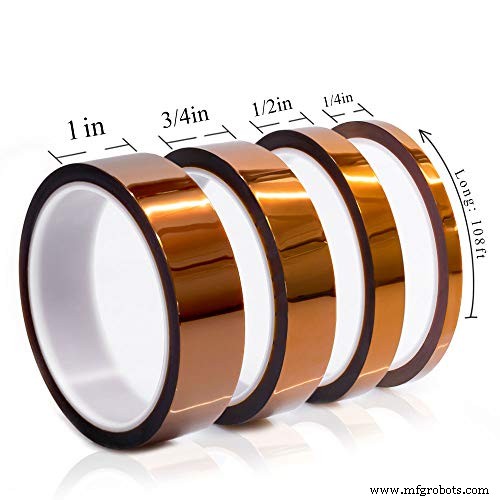
Im 3D-Druck kann es für die nötige Haftbindung sorgen. Kapton-Band kann mit anderen Methoden wie 3DLac-Sprays kombiniert werden für zusätzlichen Grip-Boost.
Kapton-Band funktioniert auch bei Drucken mit breiteren Breiten und ist einfacher auf der Druckoberfläche aufzubringen.
Allerdings kann nach dem Produktionsprozess Rückstand bleiben, den Alkohol effektiv beseitigt.
5) Malerkrepp (Masking Tape)
Wir alle haben Malerkrepp (bei Amazon prüfen) schon für schnelle Reparaturen genutzt, ob zu Hause oder im Büro. Es ist im Vergleich zu Kapton-Band relativ günstig und bietet gute Haftung.
6) Klebestift (Glue Stick)
Klebestift (bei Amazon prüfen) ist eine beliebte Alternative, und manche Druckfirmen legen den Stick ihren Produkten bei. Anwendung: Kleber auf Bauplatte auftragen – fertig.
Alternativ ist Verdünnung mit Wasser akzeptabel, ein Pinsel verteilt den Kleber gleichmäßiger auf dem Druckbett. Das erleichtert die Glasreinigung, da nur ein winziger Bruchteil des Klebers verwendet wird.
7) ABS-Lösung (ABS Juice)
Einige kleine ABS-Stücke in Aceton in einem Behälter auflösen zu einer ABS-Lösung (ABS Juice). Das Aceton sorgt dafür, dass sich das ABS vollständig auflöst und ein pastenartiges Material bildet.
Mit einem Pinsel (bei Amazon prüfen) können Sie den ABS Juice auf das Druckbett auftragen. Für andere Materialien müssen Sie passende Chemikalien und richtige Anwendung auf der Druckoberfläche finden.
c) Temperatur während des Produktionsprozesses regeln
Die Temperaturüberwachung sollte am Druckgerät und die Umgebungslufttemperatur sind essenziell für Warping. Dies erreichen Sie durch:
Kühlung anpassen: Hier ist besondere Vorsicht geboten, da Filamente abkühlen müssen, um geschmolzenes Plastik für präzises Bridging zu verfestigen.
Kühllüfter ausschalten oder Geschwindigkeit nur für die ersten Schichten reduzieren, um Temperaturen anzugleichen.
Geschlossene Druckkammer nutzen: Arbeiten mit einem geschlossenen Drucker hält den Druckprozess konstant. Sie können auch selbst ein Gehäuse bauen, falls der Drucker keines hat.
d) Richtige Einstellungen für die ersten Schichten wählen
Kalibrierungen sind essenziell zur Warping-Vermeidung. Ein guter Abstand zwischen Druckerdüse und Platte ist wichtig in den ersten Schichten Ihres Drucks, was sich wiederum auf das ganze Modell auswirkt.
Die Plattform sollte so nah wie möglich an der Düse sein, um zu verhindern, dass das Material abkühlt und damit seine Haftfähigkeit auf der Plattform verliert. Alle folgenden Schichten müssen diese Regel beachten, um aneinander zu haften.
Warping ist bei kleinen Drucken seltener als bei großen, wo es offensichtlich ist. Beim Drucken großer Objekte ist es ratsam, Filament mit geringerem Schrumpfen zu nutzen, vorzugsweise PLA-basierte.
Das Druckmodell kann mit ABS-Materialien (bei Amazon prüfen) so angepasst werden, dass Wände dünner sind, was das Infill-Material reduziert. Weniger Infill-Material bedeutet geringere Warping-Chancen nach dem Abkühlen.
e) Z-Koordinaten im Blick behalten
Die ersten Schichten auf der Bauplatte sind entscheidend für ein erfolgreiches Druckmodell. Den perfekten ersten Drucklayer erreichen Sie durch korrektes Prüfen der Ausgabe-Koordinaten der Z-Koordinate vor Druckbeginn.
Startet die Z-Achse an einem höheren Punkt, muss das Material länger reisen, bevor es das Druckbett kontaktiert. Das Material kühlt mehr ab und haftet nicht gut auf dem Glas.
Bei der Z-Achsen-Justierung sollte die Druckerdüse nicht zu nah an das Modell kommen, da dies weitere Komplikationen verursachen kann.
Hat Ihr Druck eine kleine Druckoberfläche, wird Haftung schwierig – Brims und Rafts können für zusätzliche Haftung hinzugefügt werden.
Für die richtige Koordinatenjustierung sind Level-Sensoren hilfreich. Sie können Korrekturen auch manuell vornehmen, aber Sensoren bieten die nötige Extra-Hilfe.
Manche Drucker haben bereits Selbstjustierungssensoren – Sie können einen kaufen und im Drucker installieren für einen guten initialen Layer.
Fazit
Hochwertige Druckmodelle zu erstellen, ist nicht nur 3D-Drucker kaufen, mit Filament füllen und gewünschtes Modell drucken. Während des Prozesses werden Sie frustriert sein, da viel schiefgehen kann.
Das Perfektionieren des gewünschten 3D-Modells erfordert tieferes Verständnis, wie Ihr Filamentmaterial auf Temperaturänderungen und Temperaturunterschiede der Filamente reagiert.
Die Fähigkeiten sind leicht zu lernen, aber technisch zu meistern, da es Anstrengung erfordert.
Probleme, die beim Drucken auftreten, zu lösen, erfordert Herumprobieren und Experimentieren mit den Druckereinstellungen.
Warping ist eines der häufigsten Probleme beim 3D-Druck. Mit PLA-Filament ist es selten, kann aber dennoch auftreten.
Beachten Sie die oben beschriebenen Schritte und Maßnahmen, können Sie Drucke perfekt von Basis und Schichten produzieren. Die Reduzierung der initialen Layer-Geschwindigkeit hilft enorm bei der Warping-Vermeidung.
3d Drucken
- 4 Wege, wie 3D-Druck Maintenance, Repair & Overhaul (MRO) beschleunigt
- Python I/O & Modul-Importe meistern: Praxisleitfaden
- Warum jedes Unternehmen in Print-&-Apply-Maschinen investieren sollte: 5 Hauptvorteile
- Wie Lasercodierer Marken schützen: 3 Schlüsselstrategien gegen Produktfälschung
- 8 bewährte Strategien zur Beseitigung von Ausfallzeiten und Kostensenkung
- 6 bewährte Taktiken zur Schärfung der CNC-Programmeffizienz
- 5 Spitzentechnologien zur Erkennung und Verhinderung von Pumpenkavitation
- Wie KI und IoT die Fertigung transformieren: 3 bewährte Strategien
- Hohe Einschaltströme beim Kondensatorschalten verhindern: Bewährte Strategien
- 7 bewährte Strategien zur Vermeidung von Schwerlast-Unfällen auf Baustellen