



3D-Druck-Verzug verstehen: Ursachen, Lösungen & Präventionstipps
3D-Druck ist ein additives Fertigungsverfahren, das präzise, genau und für komplexe Designs geeignet ist. Doch viele Nutzer, besonders Einsteiger, erleben häufig Defekte. Einer der häufigsten 3D-Druckdefekte ist 3D-Druck-Verzug (Warping).
3D-Druck-Verzug tritt aus vielen Gründen auf und macht 3D-Druck für viele frustrierend. Dieser Artikel bespricht 3D-Druck-Verzug, seine Ursachen, mögliche Lösungen und wie man Verzug verhindert.
Konzept des 3D-Druck-Verzugs
Verzug ist die Verformung eines Teils von seiner beabsichtigten Form.
3D-Druck-Verzug zu verstehen, ist nur möglich durch Verständnis des 3D-Druckprozesses und seiner Beziehung zum Filament. 3D-Druck beinhaltet das Extrudieren von flüssigem Filament aus einer beheizten Düse auf ein (meist) beheiztes Druckbett. Beim Kontakt mit dem Druckbett kondensiert die Flüssigkeit in ihre feste Form.
3D-Druckfilament behält seine mechanischen Eigenschaften während der Phasenwechsel bei. Allerdings unterliegen sie Ausdehnung und Schrumpfung (der Grad solcher physikalischer Effekte hängt vom Filament ab). Temperaturänderungen während Ausdehnung und Schrumpfung des Filaments sorgen für unterschiedliche Ausdehnung. Wenn das extrudierte Filament während der Schrumpfung abrupt abkühlt, kann das zum Ziehen der vorherigen Schicht führen. Resultat: verzugene 3D-Drucke.
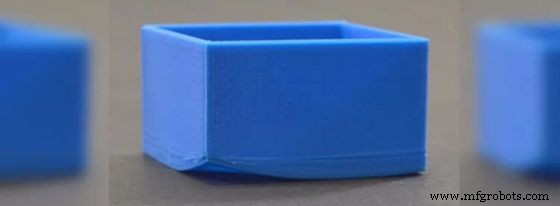
Verzug zeigt sich in 3D-Drucken auf folgende Weisen:
- Verzugene 3D-Drucke zeigen sich meist an der Basisschicht, da sie einen weiten Temperaturbereich durch die nachfolgenden Schichten erfahren.
- Andere Schichten können auch Verzug erfahren durch den Pull-up-Effekt nachfolgender Schichten, während diese auf kalten Schichten abkühlen.
- Eine starke Basisschicht kann auch Verzug verursachen, indem sie am Druckbett haftet.
Es gibt weitere Manifestationsweisen von 3D-Druck-Verzug. Diese werden im folgenden Abschnitt vollständig diskutiert.
Was verursacht 3D-Druck-Verzug?
Die Hauptursache für 3D-Druck-Verzug ist der Temperaturunterschied während der Filamentextrusion. Es gibt jedoch weitere Ursachen. Nachfolgend einige häufige Ursachen, auf die Sie beim 3D-Druck achten müssen.
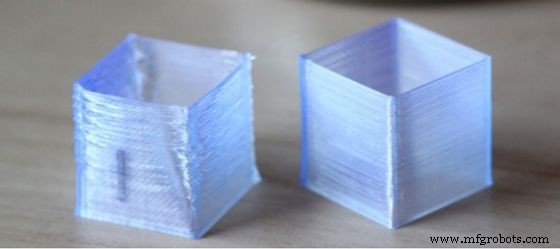
1. Temperaturunterschied
Während der Extrusion durchläuft das beheizte Filament Ausdehnung und Schrumpfung. Temperaturunterschiede können die Ausdehnung verlängern oder verkürzen. Kühlt das extrudierte Filament abrupt ab, kann das zu verzugenen 3D-Drucken führen.
Dies ist der häufigste Grund für 3D-Druck-Verzug und tritt aufgrund ungleichmäßiger Kühlung, schlechter Belüftung, unzureichender Kühllüftergeschwindigkeit und falscher Filamentwahl auf.
2. Unzureichende Betthaftung
Die erste Schicht des 3D-Drucks muss ordnungsgemäß am Druckbett haften. Wenn das nicht passiert, kann die nachfolgende Schicht schrumpfen und die erste Schicht anheben. Das führt zu verzugenen 3D-Drucken. Unzureichende Betthaftung kann resultieren aus:
- Falsches Bettleveling
- Falsche Nutzung / Fehlen von Haftmittel
- Falsche Düsenhöhe
- Unzureichende Extrusion
- Verschmutztes Druckbett
3. Falsche Slicer-Einstellungen
Der Slicer bestimmt den 3D-Druckpfad, berechnet aus Objektausrichtung, Material und gewünschter Auflösung. Falsche Slicer-Einstellungen können zu Fehlern im Teil führen – zu gelösten Bauplatten und 3D-Druck-Verzug.
4. Zu schnelles Drucken
Zu schnelles Drucken kann Folgendes bewirken, was verzugene 3D-Drucke verursacht:
- Kunststofffilament kräuselt sich statt flach aufzulegen.
- Schnelles Drucken kann auch abruptes Abkühlen der Schicht bewirken. Zudem wird die Kunststoffschicht spröde.
Wie verzugene 3D-Drucke reparieren?
Das Reparieren eines verzugenen 3D-Drucks ist nahezu unmöglich, besonders für Produkte, die hohe Genauigkeit, Präzision und Toleranz erfordern. Für Produkte, die nicht so viel Toleranz benötigen, ist die einzige Reparaturmöglichkeit, das Teil mit einer Heißluftpistole wieder aufzuheizen und in Form zu nudeln.
Die meistgenutzte Lösung bei 3D-Druck-Verzug ist der Neudruck des Modells. Das sollte aber erst nach Berücksichtigung der unten genannten Tipps geschehen.
10 Tipps zur Vermeidung von 3D-Druck-Verzug
Aufgrund der geringen Reparierbarkeit verzugener 3D-Drucke müssen Sie das Problem vor dem Druck vermeiden. Zudem kann es die 3D-Druckservicekosten erhöhen. Nachfolgend mehrere Tipps, die Sie vor und während des Drucks für qualitativ hochwertige 3D-Drucke einbauen können.
1. Druckbett leveln
Das Leveln des Druckbetts ermöglicht den perfekten Abstand der Düse zum Druckbett. Einerseits kann eine zu nahe Düse das Bett zerkratzen (das verursacht keinen Verzug). Andererseits kann eine zu ferne Düse dazu führen, dass das extrudierte Filament vor dem Aufsetzen auf dem Druckbett abkühlt. Das verringert die Haftung des extrudierten Filaments und verursacht Verzug. Sie können das Druckbett durch einen Papiertest oder Drucktest leveln.
2. Druckbett und Düse bei höheren Temperaturen für erste Schichten heizen
Das Heizen von Druckbett und Düse stellt sicher, dass das extrudierte Filament eine höhere Viskosität hat und besser am Druckbett haftet. Für die erste Schicht erhöhen Sie die Drucktemperatur um ca. 5 °C. Beachten Sie, dass dies vom verwendeten Material abhängt.
3. Beheiztes Gehäuse nutzen
Ein beheiztes Gehäuse sorgt dafür, dass andere Teile des 3D-Drucks keinen Verzug erfahren. Es hält die Temperatur stabil und reduziert den Schrumpfungsgrad. Nicht alle Drucker haben ein beheiztes Gehäuse, aber man kann sich eins selbst bauen (DIY).
4. Raft & Brim nutzen
Raft und Brim sind Add-ons zur Verhinderung von 3D-Druck-Verzug. Ein Raft ist eine zusätzliche Schicht, die fest an der Fundamentschicht haftet. Das hält die Schicht unten und verbessert die Haftung am Druckbett. Ein Brim haftet am äußeren Rand und erfüllt dieselbe Funktion der Haftungsverbesserung.
5. Slicer-Einstellungen konfigurieren
Sie können Slicer-Einstellungen konfigurieren, um 3D-Druck-Verzug zu verhindern. Zwei Einstellungen sind nutzbar: Einerseits die Erhöhung der Schichthöhe der ersten Schicht durch Vergrößerung der Kontaktfläche. Das erhöht die Haftung auf der Plattform. Andererseits die Verbreiterung der Linienbreite der ersten Schicht. Das erhöht den Extrusionsdruck, verbessert die Haftung und reduziert Kräuselchancen. Stellen Sie sicher, dass die Konfiguration Wandstärke und andere Parameter nicht beeinträchtigt.
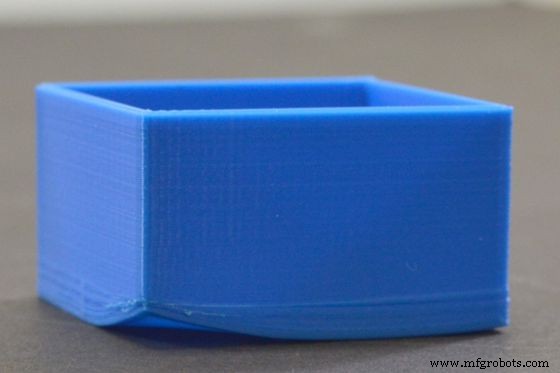
6. Fülldichte bei 3D-Modellen reduzieren
Fülldichte ist die Filamentmenge im Modell. Erhöht man die Fülldichte, führt das zu starker Schrumpfung beim Abkühlen und damit zu Verzug.
Die Reduzierung der Fülldichte verringert die Schrumpfrate und damit verzugene 3D-Drucke.
7. Druckgeschwindigkeit reduzieren
Geringere Druckgeschwindigkeit verhindert Verzug durch Reduzierung von 3D-Druck-Kräuselung. Zudem wird durch langsamere Druckgeschwindigkeit das Abkühlen einfacher, die Haftung besser und interne Spannungen reduziert.
8. Kühllüfter für erste Schichten ausschalten
Kühllüfter beschleunigen den Kühlprozess. Bei hoher Drehzahl können sie das extrudierte Filament während der Schrumpfung abrupt abkühlen, was das Material anzieht. Auch kann es zu unzureichender Haftung der ersten Schichten am Druckbett führen. Resultat: verzugene 3D-Drucke. Daher wird empfohlen, den Kühllüfter auszuschalten und die erste Schicht warm zu halten.
9. Druckbett reinigen
Die Reinigung des Druckbetts kann ebenfalls die Verzugschance reduzieren. Staub und Schmutz verringern die Haftung des Filaments am Druckbett.
10. Haftmittel nutzen
Kleber, blaues Tape oder beliebige Haftprodukte nutzen, um die Haftung des Filaments am Druckbett zu verbessern. Stellen Sie sicher, dass das Haftmittel das Filament nicht beeinträchtigt und mit dem Druckbett kompatibel ist.
Unterschiede zwischen ABS- und PLA-Verzug beim 3D-Druck
3D-Druck-Verzug hängt von den Eigenschaften des Filaments ab. Daher gibt es Unterschiede zwischen ABS- und PLA-Verzug. Den Unterschied zu verstehen, gelingt nur durch Verständnis ihrer Eigenschaften.
PLA ist ein Thermoplast mit höherer Festigkeit, Steifigkeit und niedriger Schmelztemperatur. Allerdings hat es eine niedrige Schmelztemperatur und ist anfällig für 3D-Druck-Verzug. Zudem wird das Filament nach dem Aushärten spröde, was die Haftung der Schichten am Druckbett verringert.
ABS ist schwächer, leichter und weniger steif als PLA. Es erfordert mehr Druckaufwand aufgrund Hitzebeständigkeit und Verzugsanfälligkeit. Beim Druck von ABS: beheiztes Druckbett und Düse ca. 40–50 °C heißer nutzen.
Insgesamt: ABS neigt stärker zu Verzug als PLA. Bei zu niedriger Betttemperatur oder zu hoher Düsentemperatur kräuselt PLA zwar, hat aber insgesamt minimaleren Verzug als ABS.
Welche anderen Defekte gibt es im 3D-Druck?
3D-Druck-Verzug ist nicht der einzige 3D-Druckdefekt. Nachfolgend einige gängige Defekte:
1. Ghosting
Ghosting sind kleine sich wiederholende Linien auf der Modelloberfläche. Ursache: Vibrationen beim Richtungswechsel des Extruders. Lösung: Druckgeschwindigkeit reduzieren und mechanische Komponenten des Druckers prüfen.
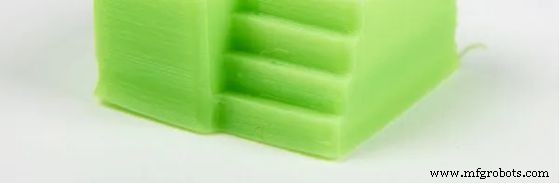
2. Elefantenfuß (Elephant Foot)
Horizontale Ausdehnung der ersten Schichten des 3D-Modells. Ursache: Düse zu nah am Druckbett oder zu hohe Betttemperatur. Vermeidung: Betttemperatur senken.
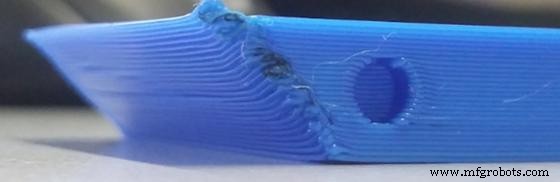
3. Überhitzung / Kräuseln (Overheating/Curling)
Tritt auf durch zu hohe Filamenttemperatur beim Extrudieren. Das Filament hat weniger Zeit abzukühlen, kollabiert oder sackt durch. Vermeidung: Temperatur senken, Kühllüftergeschwindigkeit erhöhen.
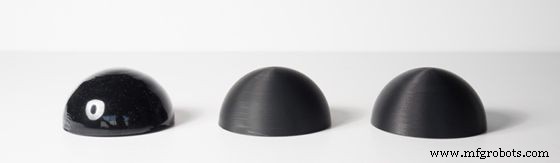
4. Stringing (Fädenziehen)
Stringing: Kunststoff tropft von einem Druckabschnitt und haftet an einem anderen, wenn die Düse bewegt. Ursache: ungenaue Einstellungen. Verhinderung: Temperatur reduzieren, Retraktionsgeschwindigkeit erhöhen.
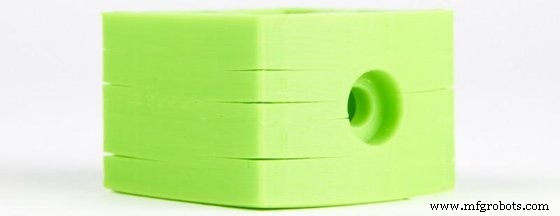
5. Rissbildung (Cracking)
Tritt auf, wenn Schichten nicht ordnungsgemäß verbunden sind. Ursache: schlechte Schichthaftung oder thermische Schrumpfung.
Prävention: Temperatur erhöhen, Kühllüftergeschwindigkeit reduzieren. Auch für ordnungsgemäße Kühlung während des Drucks sorgen.
Fazit
3D-Druck-Verzug ist ein häufiges Phänomen. Hauptursache: Temperaturunterschiede, die zu Variationskühlung führen. Aufgrund der Häufigkeit ist Prävention nötig. Dieser Artikel bespricht 3D-Druck-Verzug, Ursachen, Lösungen und Prävention.
Benötigen Sie hochwertige 3D-Drucke? Bei WayKen bieten wir kostengünstige, hochwertige 3D-Druckservices und CNC-Bearbeitung. Unser Unternehmen ist ISO-zertifiziert, was hohe Qualitätsstandards bedeutet. Unser Team erfahrener, kreativer Experten nutzt modernste Ausrüstung für bestmöglichen Service. Kontaktieren Sie uns noch heute, um zu erfahren, wie wir Ihnen bei Ihren 3D-Druckbedürfnissen helfen können. Sie werden nicht enttäuscht sein!
FAQs
Kann Filament Verzug verursachen?
Ja, falsches Filament kann 3D-Druck-Verzug verursachen. Beispiel: PLA und ABS sind gängige Filamente. ABS ist jedoch aufgrund seiner Eigenschaften anfälliger für Verzug. Verstehen Sie Ihr Filament, um das Beste aus dem 3D-Druck herauszuholen.
Bei welcher Temperatur verzieht PLA?
PLA durchläuft Dimensionsänderungen bereits bei ca. 70 °C. Bei höherer Temperatur (ca. 170 °C) kollabiert das Objekt vollständig (schmilzt).
Kann nasses Filament Verzug verursachen?
Ja, nasses Filament kann während des Drucks spröde werden, was die Haftung am Druckbett verringert. Zudem kann nasses Filament Blasen erzeugen, die die 3D-Druckqualität ruinieren.
3d Drucken
- Stahlkorrosion erklärt: Ursachen, Risiken & bewährte Präventionsstrategien
- Remote Commissioning: Effizienz und Flexibilität in industriellen Operationen freisetzen
- IT-Risiko bewerten: Strategien, Frameworks und Best Practices für Business Protection
- Multi-Faktor-Authentifizierung implementieren: Warum sie für moderne Sicherheit unverzichtbar ist
- Schweißporosität verstehen: Ursachen, Erkennung & Vermeidungstechniken
- Wesentliche Maschinenausfall-Ursachen identifizieren und Strategien zur Vermeidung von Stillstand
- Vakuum-Audits meistern: Warum sie wichtig sind und wie man sie durchführt
- Industrielle Automatisierung: Der Schlüssel zu zukunftsfähigen Unternehmen
- Maschinenschutz-Fehler vermeiden: Sicherheitstipps und Präventionsstrategien
- Kraninspektions-Protokolle: Zeitpunkt, Wichtigkeit & Best Practices