



Filament klebt an der Düse? Verhindern & Lösen – Praktischer Leitfaden
Beim 3D-Druck ist eines der häufigsten Probleme, dass Filament an der Düse klebt. Das zu verhindern ist aus mehreren Gründen wichtig.
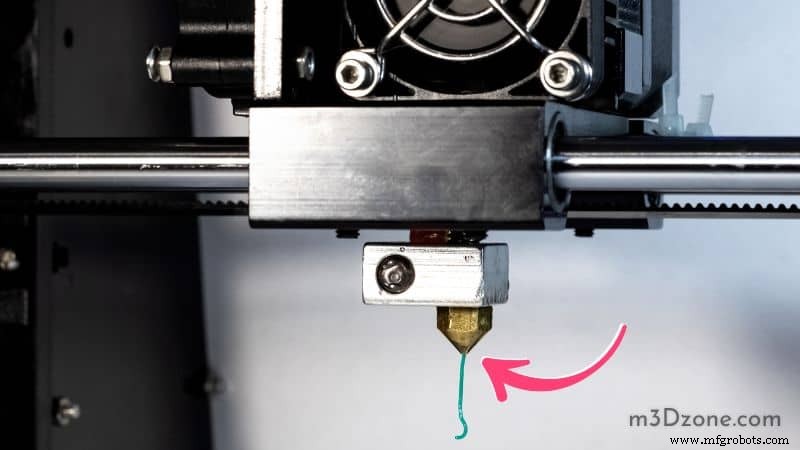
Erstens: Klebt Filament in der Düse, kann das sowohl Drucker als auch Filament beschädigen.
Passiert das regelmäßig, führt es zu schlechter Druckqualität und Materialverschwendung.
So beheben Sie Filament, das an der Düse klebt
Da es für gleichmäßige Extrusion sorgt, ist das Erhöhen der Düsentemperatur eine einfache Lösung gegen Filament, das an der Düse klebt.
In manchen Fällen ist die Düse oder der Extrusionsweg verstopft – reinigen Sie sie so gut wie möglich. Erhöhen Sie die Betttemperatur und stellen Sie sicher, dass die Düse nicht zu weit vom Bett entfernt ist.
11 Schritte, um zu verhindern, dass 3D-Filament an der Düse klebt
Hier sind Möglichkeiten, Filament-Ankleben an der Düse zu verhindern:
Schritt 1: Düse reinigen
Bei einem brandneuen 3D-Drucker sind die ersten Drucke meist hervorragend. Mit der Zeit ändert sich das oft.
Man bemerkt Probleme: schlechte Oberflächenqualität, Haftungsprobleme zwischen den Schichten oder Filament, das an der Düse klebt!
Hauptursache: Schmutz- oder Staubablagerungen auf der Düsenoberfläche, die dazu führen, dass Kunststoff daran klebt statt zu extrudieren.
Lösung: Rückstände im verstopften Düseninneren mit Drahtbürste oder Schleifpapier entfernen, damit das Filament reibungslos hindurchgleitet.
Wichtig: Nicht zu viel Kraft aufwenden – Beschädigungen am Hotend verursachen spätere Probleme!
Schritt 2: Bei niedrigeren Temperaturen drucken
Viele Filamente werden mit Empfehlungen geliefert, wie heiß sie basierend auf Materialtyp gedruckt werden sollten.
Dennoch variiert die Betttemperatur stark je nach Luftfeuchtigkeit und Umgebungstemperatur zu Hause oder im Büro.
Wenn Drucke oft verstopfen oder schlechte Schichthaftung zeigen, versuchen Sie, bei niedrigeren Temperaturen zu drucken, bis es besser wird!
Schritt 3: Altes Filament entfernen
Bevor neues Filament eingelegt wird, entfernen Sie altes Filament aus dem Druckerinneren. Je nach Druckertyp per Hand oder mit Zange.
Vorsicht: Altes Filament ist noch heiß und schmilzt leicht, wenn man es mit bloßen Händen oder nicht isolierten Zangen anfasst – Hitzeschutzhandschuhe oder Tuch verwenden!
Auch die Spule mit einem feuchten Tuch abstauben, damit kein Staub in den Drucker gelangt und später bei Extrusion Probleme verursacht.
Schritt 4: Qualitätsfilament verwenden
Qualitätsfilament ist wichtig, um Ankleben an der Düse zu verhindern. Nicht nur der Preis zählt, sondern wie gut das Filament zusammenhält und woraus es besteht.
Suchen Sie Filament mit sehr geringer Klebrigkeit (Tackiness) – das reduziert Reibung zwischen den Oberflächen.
Erreicht man durch Marken wie Hatchbox, die hochwertige Materialien nutzen und vor dem Versand gründlich testen.
Außerdem: Filament nutzen, das für Ihren spezifischen Drucker ausgelegt ist. So wissen Sie, dass es ohne Probleme oder Anpassungen funktioniert.
Schritt 5: Sicherstellen, dass Filament nicht zu kalt oder zu heiß ist
Der erste Schritt gegen Ankleben: Filament auf ideale Temperatur bringen.
Die ideale Temperatur hängt vom Kunststofftyp ab. Für beste Ergebnisse sollten die meisten Kunststofffilamente bei ca. 200 °C (392 °F) oder höher gedruckt werden.
Zu kaltes Filament verursacht Extrusionsprobleme und kann im Extruder brechen, da es durch Kälte spröde wird.
Zu heißes Filament begünstigt Blasenbildung im Extruder, was ebenfalls Druckprobleme verursacht.
Wichtig: Wissen, welchen Kunststoff Sie nutzen und welcher Temperaturbereich optimal ist – um Materialverschwendung und Druckerschäden zu vermeiden!
Schritt 6: Düsenhöhe einstellen
Stellen Sie die Düsenhöhe Ihres Druckers ein. Zu hoch = Filament kringelt sich darum, was Ankleben begünstigt.
Faustregel: Die Düse ist zu hoch, wenn man das Licht nicht durch das extrudierte Filament sehen kann, wenn es aus der Düse kommt.
Schritt 7: Inkonsistenten Filamentdurchmesser beheben
Der einfachste Weg gegen Ankleben: Sicherstellen, dass der Filamentdurchmesser über die gesamte Länge konstant ist.
Zu eng = Probleme, da nicht genug Platz zwischen Filament und Extruderwänden ist.
Bei Durchmesserschwankungen: Mit Messschieber oder Mikrometer an verschiedenen Stellen messen.
Auch auf Knicke oder Knoten prüfen – die verursachen Druckprobleme.
Schritt 8: Düse nah ans Bett bringen
Erster Schritt gegen Verstopfen: Düse muss beim Drucken das Bett berühren. Ohne Auto-Leveling oft nicht möglich.
Bei Auto-Leveling: Sicherstellen, dass es aktiv und funktionsfähig ist, damit der Druckkopf beim Start automatisch bis zur Berührung absenkt.
Schritt 9: Keine Kühlung für die erste Schicht
Bei PLA ist es besser, die erste Schicht ohne Kühlung zu drucken – Kühlung kann raue Oberflächen oder Risse verursachen.
Bei diesem Problem: Erste Schicht ohne Kühlung drucken, dann Temperatur pro weiterer Schicht um 10 °C erhöhen.
Auch höhere Temperatur für erste Schicht (ca. 240 °C) in Betracht ziehen.
Schritt 10: Richtige Temperatur nutzen
Ein Hindernis bei neuen Projekten: Keine Ahnung, welche Temperatureinstellung für das Material am besten ist.
Generell: Niedrigere Temperaturen geben bessere Ergebnisse als höhere – aber nur, wenn der Extruder genug Kraft hat, hindurchzudrücken.
Wenn nicht: Schlechte Haftung der ersten Schichten oder Verstopfungen später.
Schritt 11: All-Metal-Hotend nutzen
Metallteile leiten Wärme besser als Kunststoff – sie halten Temperaturen konstanter, ohne viel Zutun!
Weitere Lösungen
Alternative Lösungen gegen verstopfte Düsen:
- Beheiztes oder unbeheiztes Bett nutzen. Beheiztes Bett hält Filament länger vom Ankleben ab. Ohne beheiztes Bett: Föhn auf die Düse richten nach Entladen des Filaments.
- Bei niedrigen Geschwindigkeiten drucken. Zu schnelles Drucken erhöht Anklebe-Risiko.
- Mehr Drehmoment nutzen, falls verfügbar. Reduziert Filament-Jamming im Extruder und verhindert Ankleben bei niedrigen Geschwindigkeiten.
- Reinigungsstifte und -bürsten sind einfach zu nutzen, in verschiedenen Größen, Formen, Farben erhältlich. Immer griffbereit halten!
- Druckluftspray oder Föhn auf niedriger Stufe nutzen, um Staub/Schmutz an/um die Düse zu entfernen.
- Nach manueller Reinigung oder Druckluft: Sicherstellen, dass alle Teile trocken sind vor Wiedermontage – sonst Schäden beim nächsten Betrieb.
FAQs
Warum kommt kein Filament aus der Düse?
Typische Ursache: Zu viel Feuchtigkeit in der Luft um den Drucker. Diese setzt sich auf Spule und Komponenten im Bauraum ab, inkl. Extrusionskopf.
Bei Filament, das nicht aus der Düse kommt, gibt es verschiedene Erklärungen.
Erster Schritt: Drucker ausschalten, vom Strom trennen, ca. 30 Min. warten, bevor man ihn wieder nutzt.
Das gibt dem Hotend Zeit abzukühlen und verhindert potenzielle Schäden beim ersten Einschalten nach längerer Pause.
Während der Wartezeit: Alle Düsen visuell prüfen und ggf. mit Druckluft reinigen.
Wenn nach 30 Min. noch Probleme bestehen: Reinigen.
Vorbeugung: Bauraum gut belüften, für ausreichend Luftstrom sorgen. Evtl. Luftentfeuchter nutzen.
Warum bleibt Filament immer hängen?
Filament klemmt, wenn:
- Filament zu weich oder zu steif ist
- Düse zu nah am Bett druckt
Lösung: Einstellungen ändern und Drucker korrekt kalibrieren.
Wie verhindert man, dass Filament am Bett klebt?
Blaues Malerkrepp oder Alufolie verhindern, dass die erste Schicht am beheizten Bett klebt – ohne Druckqualität stark zu beeinträchtigen.
Klebestift oder Haarspray gegen Warping: Sicherstellen, dass sie kein Lösungsmittel enthalten, das Druckerteile langfristig schädigen könnte.
Warum kringelt sich Filament um die Düse?
Passiert, wenn Düse zu heiß wird und Plastik schmilzt, bevor es abkühlen kann. Lösung: Drucker korrekt kalibrieren und nicht zu hohe Temperatur drucken.
Fazit
Düse sauber und frei von angeklebtem Filament zu halten ist wichtig. Die Düse ist ein entscheidender Druckerbestandteil.
Sie heizt und kühlt bei jedem Druck – je mehr man sie nutzt, desto schmutziger wird sie.
Eine schmutzige Düse verursacht Qualitätsprobleme, besonders bei kleinen Teilen oder Details. Auch Haarspray kann die Düsenspitze freimachen.
3d Drucken
- Lenkrollen-Flattern verhindern: Expertentipps für sanfte, stabile Bewegung
- Expertenstrategien zur Beseitigung von Benetzungsfehlern in der PCB-Fertigung
- Schlechte Lötbenetzung vermeiden: Bewährte Techniken für zuverlässige Verbindungen
- Lunker in Lötverbindungen eliminieren: Experten-Leitfaden zur Vermeidung
- Schritt-für-Schritt-Anleitung: Düse am Ender 3, Ender 3 Pro & Ender 3 V2 wechseln
- Ender 3 Düse reinigen: Schnelle, einfache Entstopfung für zuverlässige Drucke
- Ender 3 Bett-Nivellierung reparieren: Schritt-für-Schritt-Anleitung
- 3D-Drucker-Extruder-Klicken, -Rutschen und -Überspringen beheben: Schritt-für-Schritt-Anleitung
- Metallkorrosion verhindern: Bewährte Strategien für langanhaltende Haltbarkeit
- Retraction beim 3D-Druck: Der Schlüssel zu sauberen Drucken ohne Stringing