



ABS 3D-Druck meistern: Bewährte Einstellungen für Top-Qualität
Für beste ABS-Druckergebnisse müssen Sie die Druckereinstellungen verstehen und gezielt anpassen.
Dieser Artikel liefert die optimalen ABS-Druckparameter für Ihren 3D-Drucker – als Ausgangsbasis für Ihre Kalibrierung.
Hinweis: Jeder Drucker/Filament-Marke ist anders. Experimentieren Sie systematisch (ein Parameter ändern, Testdruck, bewerten).
Was ist ABS-Druck?
ABS (Acrylnitril-Butadien-Styrol) ist ein thermoplastischer Polymer – klassisches Engineering-Filament. Fest, zäh, hitzebeständig (Tg ~100 °C), chemikalienresistent. Farbenvielfalt. Für FDM/FFF-Drucker. Erzeugt langlebige Funktionsbauteile.
Beste ABS-Druckeinstellungen für Ihren 3D-Drucker
Kernparameter: Düsentemperatur, Betttemperatur, Druckgeschwindigkeit, Lüfter, Retraction, Haftung.
Düsentemperatur (Extruder Temperature)
Idealbereich: 230–250 °C. Start: 235 °C.
- Zu kalt (< 220 °C): Schlechter Flow, schlechte Schichthaftung, Düsenverstopfung.
- Zu heiß (> 260 °C): Stringing, Oozing, Verzug, Gelbfärbung, Zersetzung (Styrol-Dämpfe).
- Marke beachten: Hatchbox 210–240 °C, Overture 210–250 °C, NovaMaker 215–245 °C – Datenblatt prüfen!
Betttemperatur (Build Plate Temperature)
Beheiztes Bett Pflicht! Verhindert Warping (Kanten hochziehen) durch gleichmäßige Abkühlung.
Ideal: 90–110 °C. Start: 100 °C (erste Schicht), danach 90–95 °C.
- Marken: Hatchbox 85–110 °C, Overture 70–90 °C, NovaMaker 80–110 °C.
- Temperaturkontrolliertes Bett essenziell für Maßhaltigkeit.
Bauplatten-Oberfläche (Build Plate Surface)
ABS haftet schlecht auf nacktem Glas oder Metall.
Beste Oberflächen:
- PEI-Pulverbeschichtet (texturiert/glatt) – Standard bei Bambu Lab, Prusa, neueren Crealitys. Top-Haftung, einfache Entnahme nach Abkühlung.
- BuildTak / PEI-Folie / PET-Tape (Kapton) – auf Glas/Alu kleben.
- ABS-Slurry (ABS in Aceton gelöst) – klassisch, effektiv, aber unordentlich.
- Klebestift (PVA) / Haarspray (extra stark) – günstig, funktioniert.
Optimale Druckgeschwindigkeit für ABS
Ideal: 40–60 mm/s.
- < 40 mm/s: Lange Druckzeiten, Heat Creep Risiko.
- > 70 mm/s: Schichthaftung leidet, Warping-Risiko steigt, Qualität sinkt.
- Außenwände: 30–40 mm/s für Optik. Infill: 60–80 mm/s.
- First Layer: 15–20 mm/s für maximale Haftung.
Kühlungslüfter (Cooling Fan) – Pflicht oder optional?
Nicht zwingend an. ABS profitiert von wenig bis gar keinem Lüfter (0–20 %) für maximale Schichthaftung & Festigkeit.
Ausnahmen (Lüfter zuschalten per Slicer-Skript / Layer-Change):
- Große Brücken / Überhänge (> 45°)
- Sehr kleine Layer-Time (< 15 s) – "Minimum Layer Time" Einstellung
- Feine Details, die sonst verschmieren
Grund: ABS verzieht beim schnellen Abkühlen. Gleichmäßige, langsame Abkühlung = weniger Spannungen.
Beste Betttemperatur für ABS (Details)
90–110 °C, erste Schicht 5–10 °C wärmer. Enclosed Chamber (geschlossener Bauraum) hält Umgebungswärme → weniger Warping, bessere Schichthaftung. Gehäuse = Gamechanger für ABS.
Druckbett-Vorbereitung für ABS
- Reinigen: Isopropanol (IPA 99 %) oder Spülmittel + Wasser → fusselfrei trocknen.
- Haftvermittler: PVA-Klebestift (gleichmäßiger Film), Haarspray, ABS-Slurry, Magigoo ABS, 3DLac.
- Aufheizen: Bett 10–15 Min vor Druck auf Zieltemperatur bringen (Wärme einpendeln lassen).
- Z-Offset prüfen: Erste Schicht leicht gedrückt (nicht zu hoch, nicht zu tief).
Betttypen: Beheizt (Standard), Unbeheizt (Glas/Metall – für ABS ungeeignet), Kammer-beheizt (Industriedrucker, High-End-CoreXY).
Welche Düsentemperatur für ABS?
230–250 °C. Start 235 °C. Zu kalt → keine Haftung, brüchig. Zu heiß → Stringing, Warping, Zersetzung. Temperaturturm (Temp Tower) drucken für optimale Einstellung pro Spule.
Beliebte ABS-Marken & ihre Betttemperaturen
Hatchbox
Bett: 85–110 °C. Düse: 210–240 °C. Gutes Preis/Leistung, konsistent.
Overture
Bett: 70–90 °C. Düse: 210–250 °C. Gute Spulendisziplin (sauber gewickelt).
NovaMaker
Bett: 80–110 °C. Düse: 215–245 °C. Qualitätsstreuung möglich – Testdruck empfohlen.
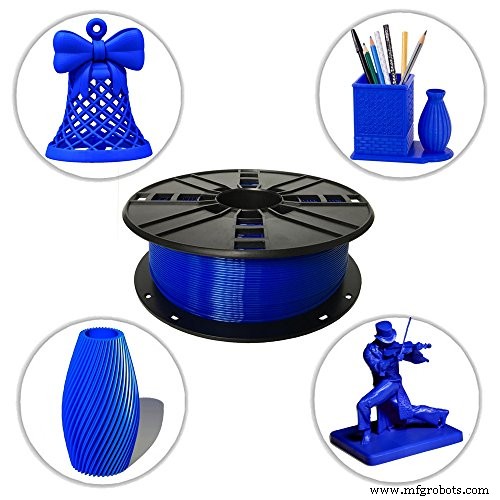
Was passiert bei zu hoher Drucktemperatur?
- Übermäßiger Flow → Maßungenauigkeit, Elefantenfuß
- Stringing, Oozing, Blobs
- Ungleichmäßige Abkühlung → Verzug, Risse
- Schlechte Schichthaftung (Paradox: zu heiß = schwache Verbindung durch Polymerabbau)
- Gesundheitsrisiko: Styrol-Dämpfe (krebserregend verdächtig) – Lüftung / Gehäuse mit Filter Pflicht!
Was passiert bei zu niedriger Drucktemperatur?
- Unterextrusion, Lücken, Löcher
- Schlechte Schichthaftung → Delamination
- Brüchige Teile, niedrige Z-Festigkeit
- Düsenverstopfung (kalte Plugs)
Optimale Schichthöhe (Layer Height) für ABS
Standard: 0,2–0,3 mm (bei 0,4 mm Düse).
- 0,1–0,15 mm: Feine Details, lange Druckzeit, bessere Z-Haftung (mehr Schichten), aber Warping-Risiko durch mehr Wärmzyklen.
- > 0,3 mm: Grob, schlechte Haftung, sichtbares Stufenbild.
- 0,2 mm = Sweet Spot für Qualität/Zeit.
Optimale Infill-Dichte für ABS
Standard: 20–40 % (Gyroid, Cubic, Grid).
- < 20 %: Zu schwach für Funktionsbauteile.
- > 50 %: Lange Druckzeit, mehr Material, höhere Schrumpfspannungen → Warping.
- 100 % (Solid): Nur für massive Kleinteile, Wellen, Lager.
Optimale Lüftereinstellung für ABS
0–20 % (Default aus). Nur bei Brücken/Überhängen/kurzen Layer Times zuschalten (50–100 %). Slicer: "Minimum Layer Time" 15–30 s, "Lift Head" an.
Wie verhindere ich Warping bei ABS?
- Richtige Temperaturen (Düse 235 °C, Bett 100 °C, Kammer 35–50 °C).
- Brim (5–10 mm) oder Raft – vergrößert Kontaktfläche.
- Gehäuse (Enclosure) – konstant warme Umgebung, keine Zugluft.
- Lüfter aus / minimal (siehe oben).
- Schichthöhe nicht zu hoch (≤ 0,3 mm).
- Gute Betthaftung (PEI, Klebestift, Slurry).
- Ecken abgerundet designen (Fillet) – Spannungskonzentration reduzieren.
ABS Retraction-Einstellungen
Startwerte:
- Distanz: 4–7 mm (Bowden: 5–7 mm, Direct Drive: 1–3 mm)
- Geschwindigkeit: 30–45 mm/s
- Extra Prime Amount: 0–0,2 mm³ (gegen Unterextrusion nach Retract)
- Z-Hop: 0,2–0,4 mm (verhindert Kratzer auf Oberflächen)
Zu hoch → Verstopfung, Verzug. Zu niedrig → Stringing, Blobs. Feintunen per Retraction Tower.
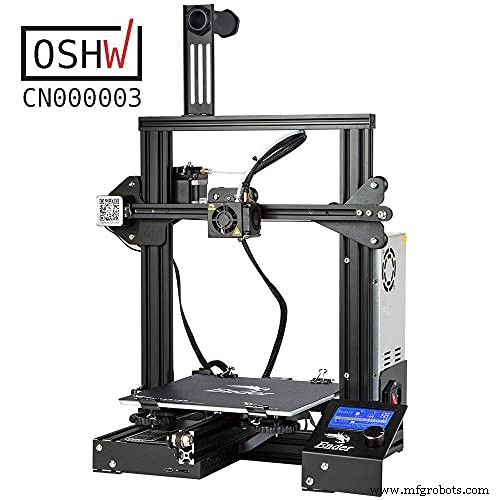
ABS-Einstellungen für Ender 3 (V2/Pro/S1)
- Bett: 100 °C (S1: 90–100 °C)
- Düse: 230–240 °C
- Schichthöhe: 0,2 mm
- Infill: 20–40 % (Gyroid)
- Lüfter: 0–20 % (Brücken: 50 % per Skript)
- Retraction: 5 mm / 40 mm/s (Bowden), 1,5 mm / 30 mm/s (Direct Drive Sprite Extruder S1)
- Gehäuse dringend empfohlen! (IKEA Lack, Karton, Acryl, 3D-gedruckt)
Vorteile von 3D-Druck mit ABS
- Hohe Festigkeit & Zähigkeit (Schlagzähigkeit)
- Hohe Hitzebeständigkeit (bis ~90–100 °C Dauereinsatz)
- Chemikalien- & Lösungsmittelbeständig
- Auf vielen Druckern druckbar (mit Gehäuse)
- Aceton-Dampf-Glättung für glatte, wasserdichte Oberflächen
- Nachbearbeitbar: Schleifen, Bohren, Gewindeschneiden, Kleben (ABS-Slurry, Aceton, 3D Gloop)
Typische Teile: Funktionsbauteile, Prototypen, Vorrichtungen (Jigs/Fixtures), Gehäuse (Elektronik), Tastenkappen (Keycaps), Auto-Innenraumteile.
ABS 3D-Drucke glätten – Methoden
Aceton-Dampf-Glättung (Acetone Vapor Smoothing)
Behälter mit Aceton (wenige mm) + Heizquelle (Heizplatte, Reiskocher, UV-Lampe NICHT) → Dampf kondensiert auf Teil → Oberfläche schmilzt glatt. Gefahr: Aceton entzündlich, Dämpfe giftig! Nur im Freien / unter Abzug / in explosionsgeschützter Kammer. Nie offene Flamme!
Schleifen (Sanding)
Nassschleifen (400 → 800 → 1200 → 2000 Korn) → Polierpaste → Hochglanz. Arbeitsintensiv, aber sicher & kontrollierbar.
Chemisches Bad (Chemical Bath)
Tauchen in Tetrachlorethylen (Perchlorethylen, PCE) oder Ethylacetat (weniger aggressiv). Glättet schneller als Dampf, aber Chemikalienhandling schwierig (Toxizität, Entsorgung). Nicht für Heimanwender empfohlen.
Filamentwechsel – Korrektes Vorgehen
- Drucker auf Zieltemperatur des neuen Filaments heizen (ABS: 235 °C, PLA: 200 °C, PETG: 230 °C).
- Altes Filament bei Erreichung der Temp. manuell entladen (Extruder-Hebel öffnen, Filament ziehen – nicht bei geschmolzenem Zustand gewaltsam reißen).
- Neues Filament spitz schneiden (45°), in Extruder einführen bis Widerstand (Düse).
- Über Menü "Filament laden" / Extrudieren, bis neue Farbe sauber austritt. Testwürfel drucken.
Wichtig: Bei Materialwechsel (ABS → PLA) → Zwischenschritt mit Reinigungsfilament (Cleaning Filament) oder Hochtemperatur-Spülung (260 °C, manuell durchdrücken) um Restmaterial zu entfernen.
Checkliste: Wenn ABS-Drucke fehlschlagen
- ✅ Filament trocken? (ABS hygroskopisch – Trockner 70 °C, 4 h)
- ✅ Düse verstopft? (Cold Pull / Nadel reinigen)
- ✅ Bett sauber & haftend? (IPA, Klebestift, PEI)
- ✅ Z-Offset korrekt? (Papier-Test / Live-Z-Adjust)
- ✅ Gehäuse geschlossen? (Temperatur stabil > 35 °C)
- ✅ Slicer-Profile passend? (Temp, Speed, Fan, Retraction, Coasting, Wipe)
- ✅ Riemenspannung, Rollenlauf, Führungen ok?
- ✅ Firmware/Steps/mm kalibriert?
Alles ok & trotzdem Fehler? → Hardware-Check (Thermistor, Heizpatrone, Mainboard, Schrittmotortreiber). Support/Hersteller kontaktieren.
Fazit
ABS ist vielseitig für funktionale, hitzebeständige Teile. Drucken ist anspruchsvoll (Warping, Dämpfe, Haftung), aber beherrschbar. Mit Gehäuse, PEI-Bett, richtigen Temperaturen (235 °C / 100 °C), minimalem Lüfter & Brim gelingen zuverlässig hochwertige Drucke. Systematisch kalibrieren (Temp Tower, Retraction Tower, Flow Calibration) – dann läuft es.
3d Drucken
- Top-Zubehör, um das volle Potenzial Ihres Raspberry Pi auszuschöpfen
- Beste Materialien für Medizinprodukte-Prototypen wählen
- Marland-Kupplung maximieren: Top-Anwendungen für Langlebigkeit & Vielseitigkeit
- 3D-Druck-Geschwindigkeit vs. Qualität: Optimale Einstellungen finden
- Cura ABS-Druckeinstellungen & Profile: Optimiert für jeden 3D-Drucker
- Top 3D-Drucker Kaufberatung für Maschinenbaubetriebe – Expertentipps & Auswahl
- Colocation vs. Cloud: Die ideale Hosting-Strategie für Ihr Unternehmen wählen
- Top Skid-Steer-Anbaugeräte für maximale Effizienz & Leistung
- Top-bewertete Radlader für effiziente Landwirtschaftsbetriebe
- Den idealen Minibagger für Ihr Projekt auswählen