



Cura ABS-Druckeinstellungen & Profile: Optimiert für jeden 3D-Drucker
ABS – Eigenschaften und Herausforderungen
ABS (Acrylnitril-Butadien-Styrol) ist ein weit verbreiteter Polymerwerkstoff, der aufgrund seiner physikalischen Eigenschaften und geringen Kosten beliebt ist. Gleichzeitig zählt er zu den anspruchsvollsten Filamenten im Consumer-Bereich, da er stark zu Verzug (Warping) und Schichtdelamination neigt. Zwar wurde ABS von den ersten DIY-Druckern häufig eingesetzt, doch mittlerweile wird es zunehmend von besseren Alternativen abgelöst.
Geschlossene Bauraum-Drucker haben deutlich höhere Erfolgsaussichten, doch mit den richtigen Einstellungen lassen sich ABS-Teile auf den meisten Druckern fertigen. Die Extrusionstemperatur sollte zwischen 230 °C und 250 °C liegen, die Betttemperatur bei 100 °C. Beste Ergebnisse erzielt man mit komplett deaktivierten Lüftern; ein Brim wird empfohlen. Für optimale Haftung sorgen PEI-Beschichtungen oder beschichtete Glasbetten.
Für noch bessere Resultate empfiehlt sich ein leicht modifiziertes Polymer: ASA (Acrylnitril-Styrol-Acrylat).
Die Probleme mit ABS
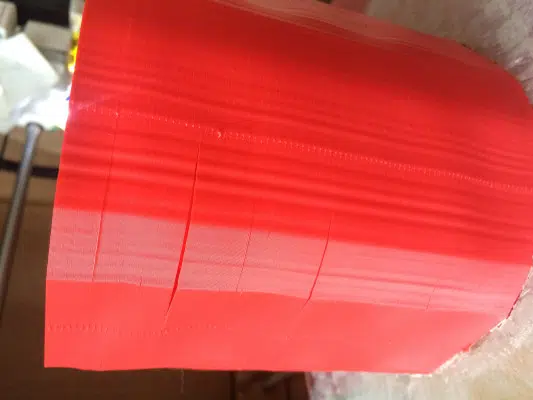
Wer schon mit ABS gedruckt hat, kennt mindestens eines der typischen Probleme: Verzug und Schichtdelamination. ABS dehnt sich im geschmolzenen Zustand deutlich aus und zieht sich beim Erstarren wieder zusammen. Dies erzeugt innere Spannungen, die das Bauteil nach oben biegen oder entlang der Schichtlinien reißen lassen.
Verzug und Delamination lassen sich durch einen beheizten Bauraum und gute Betthaftung beherrschen.
Hinzu kommen Dämpfe, Geruch und Feinstaubemissionen während des Drucks. ABS sollte nur in gut belüfteten Räumen oder mit Filteranlagen verarbeitet werden. Übermäßige Exposition kann Übelkeit und Kopfschmerzen verursachen.
Zwar ist ASA etwas teurer, doch es neigt weniger zu Verzug und Delamination, emittiert weniger Dämpfe und Partikel und behält die Vorteile von ABS bei. Daher verschiebt sich die 3D-Druck-Community zunehmend Richtung ASA.
Warum trotzdem mit ABS drucken?
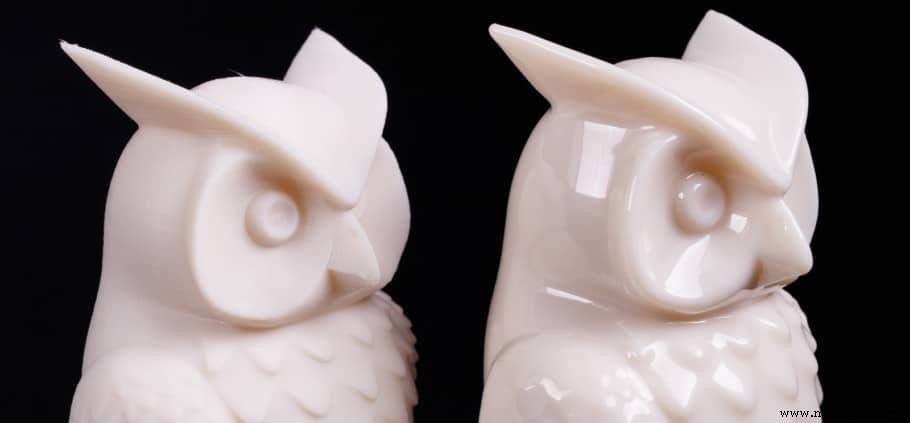
Die Hauptvorteile von ABS sind sein breiter kontinuierlicher Einsatztemperaturbereich (-20 °C bis 80 °C) und seine hohe Schlagzähigkeit. Zum Vergleich: PLA erweicht bereits bei 50 °C und eignet sich kaum für Außenanwendungen. PLA neigt zudem zu sprödem Bruchverhalten wie Glas, weshalb es für zähe Anwendungen ungeeignet ist.
Ein weiterer Pluspunkt: Aceton-Dampfglättung verleiht ABS- (und ASA-) Teilen eine glatte, spritzgussähnliche Oberfläche.
Polymere sind UV-Strahlung gegenüber empfindlich und können bei längerer Sonneneinstrahlung zerbröseln. ASA bringt neben den ABS-Vorteilen auch UV-Beständigkeit mit.
Feinabstimmung der Cura-Parameter für ABS
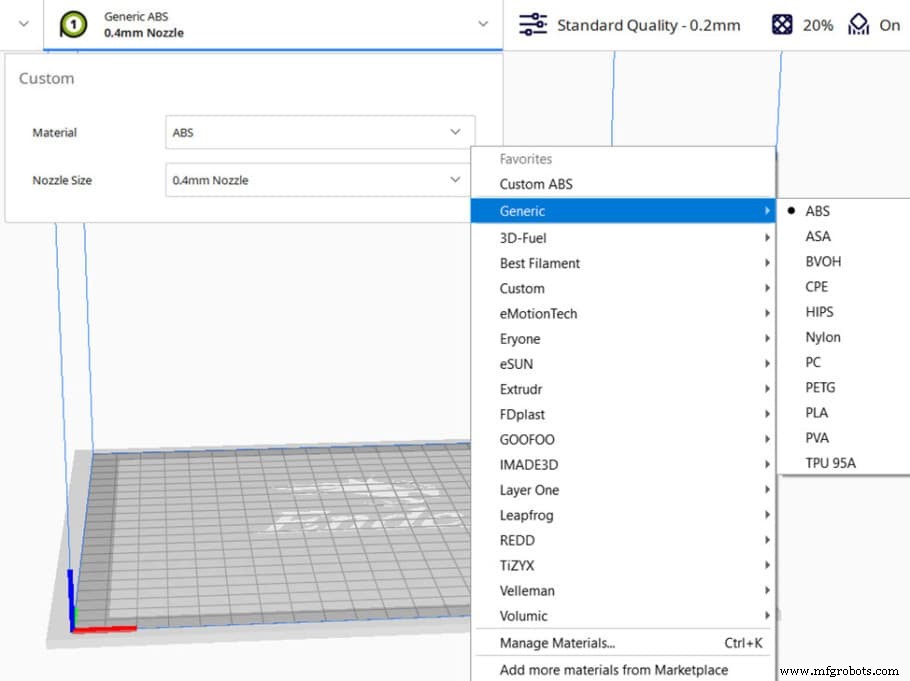
Curas Standard-ABS-Profil als Ausgangsbasis nutzen
Cura bringt zahlreiche Herstellerprofile mit. Es ist sinnvoll, diese als Startpunkt zu nutzen und gezielt anzupassen. Fehlt der Hersteller, wählt man das generische ABS-Profil.
Schichthöhe (Layer Height)
Die Schichthöhe beeinflusst Druckzeit, Detailgrad und Festigkeit maßgeblich. Größere Schichten verkürzen die Druckzeit, reduzieren aber Detailtreue und Schichthaftung. Bei ABS sind dünnere Schichten vorzuziehen, um Delamination zu vermeiden.
Eine Studie zeigt, dass ein geringeres Verhältnis von Schichthöhe zu Düsendurchmesser die Festigkeit erhöht, da weniger Lücken zwischen den Schichten entstehen. Empfehlung: Für dickere Schichten besser eine größere Düse verwenden. Die Extrusionsbreite lässt sich zwar auf 125–150 % der Düsengröße erhöhen (z. B. 0,6 mm bei 0,4 mm Düse), doch darüber hinaus sinkt die Qualität.
Bei 0,4 mm Düse (oder Extrusionsbreite) ist 0,2 mm die maximal ratsame Schichthöhe für ABS.
Feintuning
Testdrucke mit leicht variierter Schichthöhe durchführen, bis das optimale Ergebnis für das jeweilige Projekt gefunden ist.
Ideale ABS-Schichthöhen:
- Für Details: 25 % der Düsengröße / Extrusionsbreite (0,1 mm bei 0,4 mm Düse)
- Allround-Bester Wert: 25–40 % der Düsengröße / Extrusionsbreite (0,15 mm bei 0,4 mm Düse)
- Schnelldrucke / Prototypen: 50–65 % der Düsengröße / Extrusionsbreite (0,2 mm bei 0,4 mm Düse)
Drucktemperatur (Printing Temperature)
Ideale ABS-Drucktemperatur: 235–250 °C
Die Temperatur ist bei ABS kritisch, da sie Schichthaftung und Detailgenauigkeit gegensätzlich beeinflusst: Höhere Temperatur = bessere Schichthaftung, aber geringere Detailschärfe. Nach Erreichen des Schmelzpunkts wird das Polymer bei weiterer Erhitzung weniger viskos, Details werden unschärfer.
ABS (und ASA) erfordern hohe Temperaturen; ein All-Metal-Hotend ist zwar nicht zwingend, liefert aber bessere Resultate.
Feintuning
Ein Temperatur-Kalibrierungsturm (Temperature Tower) hilft: Dabei wird die Extrusionstemperatur in festen Abständen variiert. Am fertigen Turm lässt sich der optimale Bereich für Schichthaftung und Details ablesen.
Betttemperatur (Bed Temperature)
Ideale ABS-Betttemperatur: 100 °C+
Die Betttemperatur ist beim ABS-Druck entscheidend. Ohne beheiztes Bett ist ABS praktisch nicht druckbar. Eine feste Haftung sichert den Druckerfolg.
Studien belegen: Eine Betttemperatur leicht über der Glasübergangstemperatur des Filaments verbessert die Haftung erheblich. ABS hat eine Glasübergangstemperatur von ca. 110 °C. Wenn der Drucker dies erreicht, sollte man 110 °C oder mehr einstellen. Ein stärkerer Elefantenfuß (Elephant's Foot) ist zu erwarten, lässt sich aber im Slicer oder durch eine Fase am Modellboden kompensieren.
Feintuning
Die Betttemperatur muss nicht extrem präzise justiert werden. Einfach über 100 °C gehen und so lange erhöhen, bis der Druck gelingt.
Bauteilkühlung (Print Cooling)
Bei ABS sollte auf Bauteilkühlung verzichtet werden, um Schichttrennung und Verzug zu vermeiden. Der Bauteillüfter kann in Ausnahmen bis 30 % zugeschaltet werden, wenn Details prioritär sind und die Umgebungstemperatur hoch ist. Bester Startwert: Lüfter komplett aus (außer beim Bridging). Achtung: Bridging verbessert sich, aber Delaminationsgefahr steigt drastisch.
Feintuning
Ein Kühlungsturm (analog zum Temperatur-Turm) mit variierender Lüftergeschwindigkeit hilft bei der Einstellung.
Ideale ABS-Kühlungseinstellungen:
- Lüftergeschwindigkeit erste Schicht: aus
- Lüftergeschwindigkeit restlicher Druck: aus
- Betthaftungstyp: PEI-Beschichtung oder beschichtetes Glas
- Brim-Breite: mindestens 10 mm
Druckgeschwindigkeit (Print Speed)
Da ABS ohne Bauteilkühlung auskommt, muss die Geschwindigkeit reduziert werden, damit das Material aushärten kann. Abhängig vom Drucker und Bauteilgröße: 20–30 mm/s für die ersten Schichten, 30–60 mm/s für den Rest.
Perimeter so langsam wie möglich, Infill-Geschwindigkeit kann erhöht werden.
Feintuning
Dasselbe Teil mit variierender Geschwindigkeit drucken und Ergebnisse vergleichen.
Ideale ABS-Geschwindigkeitseinstellungen:
- Druckgeschwindigkeit: 30–50 mm/s
- Geschwindigkeit erste Schicht: 20–30 mm/s
- Infill-Geschwindigkeit: 40–60 mm/s
- Travel-Geschwindigkeit: 60+ mm/s (druckerabhängig)
Retraktions-Einstellungen (Retraction)
ABS neigt bei hohen Temperaturen und ohne Kühlung zum Stringing. Mit korrekt abgestimmtem Retract und aktivierten Zusatzoptionen lassen sich hervorragende Ergebnisse erzielen.
Ein Stringing-Test hilft beim Einstellen. Startwerte: 3 mm Retraktionsweg bei Direct Drive, 6 mm bei Bowden. Retraktionsgeschwindigkeit 25 mm/s funktioniert bei beiden Systemen gut. Curas Standardwerte sind oft bereits brauchbar.
Combing – Was ist das und welche Einstellung?
Combing deaktiviert Retraktion und führt Travel-Moves über den Infill, um austretendes Material dort abzulegen. Einstellung „Within Infill“ ist empfehlenswert.
Feintuning
Mehrere Stringing-Tests mit leicht variiertem Retraktionsweg/-geschwindigkeit drucken.
Ideale ABS-Retraktions-Einstellungen:
- Retraktionsweg: 3 mm (Direct) oder 6 mm (Bowden)
- Retraktionsgeschwindigkeit: 25 mm/s
- Combing: AN, eingestellt auf „Within Infill“
Betthaftung (Bed Adhesion)
Wie im Betttemperatur-Abschnitt beschrieben, steigt die Haftung stark, wenn die Temperatur über der Glasübergangstemperatur liegt.
Ein Brim (einlagiger Rand) vergrößert die Kontaktfläche zum Bett. Er hilft besonders bei Modellen mit kleiner Bodenfläche. Ein Skirt (Rock) berührt das Modell nicht, dient nur dem Priming der Düse und verbessert die Haftung nicht.
Ein Raft besteht aus mindestens 2–3 Schichten unter dem gesamten Modell und kann Bett-Unebenheiten ausgleichen.
Klebestift, Haarspray und Malerkrepp sind bewährte Hilfsmittel. Wenn nichts hilft: Speziellen Betthaftkleber nutzen oder Malerkrepp blasenfrei aufbringen.
Ideale ABS-Betthaftungs-Einstellungen:
- Betttemperatur: 100+ °C
- Betthaftungstyp: PEI-Beschichtung oder beschichtetes Glas
- Brim-Breite: mindestens 10 mm
- Hilfsmittel: Klebestift, Haarspray, Malerkrepp
Benötigt man einen Bauraum (Enclosure) für ABS?
Bei kleinen Modellen kann es ohne Enclosure klappen, aber ein geschlossener Bauraum verbessert die Erfolgsquote massiv. Ein aktiv beheizter Bauraum (heated chamber) ist ideal.
Zusammenfassung: Ideale Cura-Einstellungen / Profil für ABS
- Schichthöhe: 25–40 % der Düsengröße / Extrusionsbreite (0,15 mm bei 0,4 mm Düse)
- Drucktemperatur: 235–250 °C
- Betttemperatur: 100+ °C
- Betthaftungstyp: PEI-Beschichtung oder beschichtetes Glas
- Retraktionsweg: 3 mm (Direct) oder 6 mm (Bowden)
- Retraktionsgeschwindigkeit: 25 mm/s
- Druckgeschwindigkeit: 30–50 mm/s
- Travel-Geschwindigkeit: 60+ mm/s (druckerabhängig)
- Lüfter erste Schichten: aus
- Lüfter restlicher Druck: aus (außer Bridging)
3d Drucken
- ABS 3D-Druck: Warum es der führende Thermoplast ist – Vorteile, Grenzen & Expertentipps
- Schlüsselkriterien für die Farbstoffauswahl im Tintenstrahldruck
- Formlabs stellt erweitertes 3D-Packing für Fuse 1 vor: Druckkosten um bis zu 46 % gesenkt
- Einführung von Ultem 1010 & ASA: Fortschrittliche FDM-Materialien für Stratasys Fortus-Drucker
- Stratasys erreicht Pantone®-Validierung: Farbgenauigkeit für J750 & J735 3D-Drucker erhöht
- ROI-Berechnung für Metall-3D-Drucker: Ein praktischer Leitfaden
- Markforged 3D-Druck: Die Geheimwaffe hinter BattleBots-Team Valkyrie
- Stratasys bringt ABS-CF10 Kohlenstofffaser-Filament für fortschrittliches FDM-3D-Drucken
- Schlüsselanwendungen pneumatischer Aktuatoren in moderner Automation
- Top 11 3D-Drucker für Geländemodellierung: FDM & Resin – 2022 Test