



First-Layer-Curling verhindern: Umfassender 3D-Druck-Leitfaden
Als 3D-Druck-Hobbyist haben Sie sicher schon einmal fehlgeschlagene oder unschöne erste Schichten erlebt. Curling (Aufwölbung der Ecken) hat mehrere Ursachen und kann manchmal knifflig zu lösen sein.
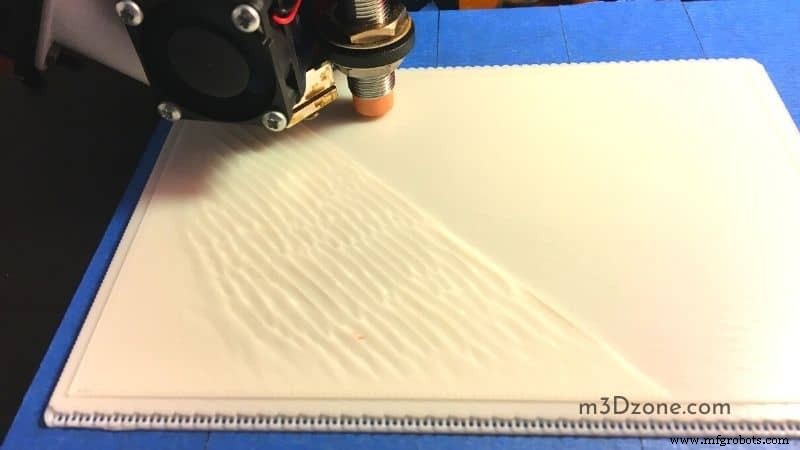
Die erste Schicht kann sich wellen, weil Maschinen nicht kalibriert sind oder temperaturbedingte Spannungen entstehen.
Curling oder Warping (Verzug) entsteht durch Schrumpfung des geschmolzenen Filaments während des 3D-Druckprozesses. Materialshrinkage bewirkt, dass die Ecken des Drucks anheben, bevor er sich vom Bauplatten löst.
Ebenso dehnt sich Kunststoff beim Drucken leicht aus, zieht sich aber beim Abkühlen zusammen. Wenn sich das Material übermäßig zusammenzieht, zwingt es den Druck, sich von der Bauplatte nach oben zu biegen.
Manche Materialien schrumpfen stärker als andere. Beispiel: PC (Polycarbonat) schrumpft mehr als PLA. Sie müssen also bei PC-Kunststoff vorsichtiger sein, um Curling-Probleme zu vermeiden.
Dieser Artikel hilft Ihnen, mehr über 3D-Druck-Curling/-Warping zu erfahren und dient als vollständiger Leitfaden zur Vermeidung oder Minimierung des Problems.
Warum entsteht First-Layer-Curling?
Wenn die ersten Fäden oder dünnen Schichten geschmolzenen Filaments aus der Druckerdüse kommen, berühren sie die Druckoberfläche. Dabei werden sie massiven Temperaturänderungen ausgesetzt.
Dünne Schicht
Materialien dehnen sich in heißen Umgebungen aus. Wenn festes Filament in die Druckerdüse gelangt, erhitzt es sich und dehnt sich aus. Das heiße Filament kann auf bis zu 250 °C erhitzt werden, abhängig vom Filamenttyp.
Nun legt die Druckerdüse das geschmolzene Filament mit 250 °C auf ein beheiztes Bett, das nur 90 °C hat.
Diese Temperaturschwankung induziert massive Filamentkontraktion auf der beheizten Bauplattenoberfläche – die erste bekannte Ursache für First-Layer-Curling.
Diese Herausforderung kann der Grund für Druckfehler vom Start an sein. Sie kann sich jedoch auch in nachfolgenden Schichten deutlich manifestieren.
Bemerkenswert: Die eigentliche Hauptursache für Curling ist der Temperaturunterschied zwischen dem beheizten Bauplatte und dem extrudierten Filament.
Umgebungstemperatur
Die zweite Ursache für First-Layer-Curling ist der Umgebungsluft-Faktor in der 3D-Druckumgebung. Das Druckbett ist nicht die einzige kalte Substanz, mit der geschmolzenes Filament in Kontakt kommt.
Deshalb haben industrielle 3D-Drucker eine beheizte Kammer, um diese Effekte zu eliminieren. Auch Desktop-Drucker profitieren von Gehäusen.
Dennoch fehlen Open-Frame-3D-Drucker Gehäuse und sind direkt der Umgebungsluft ausgesetzt, was First-Layer-Curling verursacht.
Wie verhindere ich First-Layer-Curling?
Wenn Ihr Druckbett nicht nivelliert ist, werden Sie wahrscheinlich First-Layer-Curling erleben. Sie müssen Ihr Druckbett zwingend nivellieren, um hochwertige und erfolgreiche Drucke zu erhalten.
Druckoberfläche nivellieren
Ein nivelliertes Druckbett ermöglicht gleichmäßige Materialextrusion über die gesamte Oberfläche. Zudem erlaubt ein nivelliertes Druckbett gleichmäßige erste Schichten, was zu hochwertigen Endprodukten führt.
3D-Drucker nutzen verschiedene Mechanismen für die Bauplatten-Nivellierung. Einige verwenden Knöpfe unter der Druckoberfläche, um die Höhe einer Baustellenecke zu ändern.
Zusätzlich können Sie andere Knöpfe nutzen, um die gesamte Bauplatte gleichzeitig zu justieren.
Manche 3D-Drucker besitzen Bettnivellierungssensoren. Diese erkennen, ob die Bauplatte verzogen ist, und justieren sie automatisch.
Zudem können Sie eine manuelle Druckbettnivellierung durchführen: Bringen Sie die Druckerdüse in eine Ecke des Betts. Justieren Sie die Oberflächenhöhe so, dass ein Standardpapier gerade nicht mehr durch den Spalt passt.
Wenn Sie eine Bettecke justiert haben, fahren Sie mit den restlichen fort und wiederholen den Vorgang, bis alle Ecken justiert sind.
Z-Offset anpassen
Z-Offset ist der Abstand zwischen der Z-Achsen-Home-Position und der Druckerdüsenspitze. Signifikant: Z-Offset stellt sicher, dass Sie eine gleichmäßige erste Schicht erreichen.
Theoretisch entspricht der Z-Offset dem Spalt zwischen Druckoberfläche und Hotend. Fehler wie ein defekter Mikroschalter, unnivelliertes Bett und Homing-Sonden stören die Standardparameter.
Daher erreichen Sie einen guten Z-Offset, indem Sie Ihr Bett einfach angemessen nivellieren. Der Schlüssel zu einer exzellenten ersten Schicht ist ein passender Z-Offset und eine korrekte Bettnivellierung.
Düsen- und Heizbetttemperaturen regeln
Der Temperaturunterschied zwischen heißem Filament und Bauoberfläche ist der Hauptgrund für First-Layer-Curling. Sie können Druckverzug vermeiden, indem Sie diesen Temperaturunterschied verringern.
Zudem erklärt dies, warum ein beheiztes Bett beim 3D-Druck mit manchen Filamenttypen notwendig ist, statt eines kalten Betts.
Üblicherweise ist das Filament heißer als die Betttemperatur. Wenn Sie die Heizbetttemperatur erhöhen und die Düsentemperatur senken, vermeiden Sie First-Layer-Curling.
Es gibt jedoch Grenzen für Drucktemperaturen, und signifikante Änderungen können neue Herausforderungen schaffen.
Beispielsweise genießt heißes Filament mehr Flüssigkeit und Adhäsion. Eine Senkung der Temperatur beeinträchtigt die Haftung und kann zu schwerem Filamentverstopfen führen.
Sie können Temperatureinstellung durch Testdrucken eines Objekts in verschiedenen Temperaturbereichen feinjustieren und den Temperaturwert wählen, der hochwertige 3D-Drucke ermöglicht.
Kühllüfter ausschalten
Im 3D-Druck nutzen Sie Kühllüfter, um die Oberflächenqualität zu verbessern und Stringing zu vermeiden.
Kalte Luft strömt jedoch über heiße Filamentfäden, verstärkt den Temperaturunterschied und die thermischen Spannungen im Kunststoff – was schließlich First-Layer-Curling verursacht.
Daher bleiben die Lüfter eine Quelle unerwünschter Luftströme um das Druckbett. Ratsam: Schalten Sie Ihre Kühllüfter aus, um die besten ersten Schichten zu erzielen.
3D-Druckerbett regelmäßig reinigen
Sie sollten die Gewohnheit entwickeln, Ihre 3D-Druckerbett-Oberfläche regelmäßig zu reinigen. Jedes Mal, wenn Sie es benutzen, lagern sich Filamentreste auf der Druckbettoberfläche ab.
Ignorieren Sie Staub und Schmutz nicht. Selbst dünne Schichten aus Staub und Schmutz können die Filamentadhäsion negativ beeinflussen und First-Layer-Curling verursachen.
Zur Reinigung der Druckbettoberfläche gibt es diverse Reiniger und Alkohole am Markt. Beispielsweise ist Isopropylalkohol (bei Amazon prüfen) hervorragend für die Druckbettreinigung.
Monatlich können Sie Ihre Druckbettoberfläche herausnehmen und mit Seife und warmem Wasser waschen. Nach der Reinigung vermeiden Sie Berührungen beim Wiedereinsetzen.
Haftmittel verwenden
Der 3D-Druckmarkt bietet eine Vielzahl von Betthaftmitteln (bei Amazon prüfen), die jeweils großartige Ergebnisse versprechen.
-
Blaues Malerkreppband (Blue Painter's Tape) und Kaptonband
Diese Haftmittel sind einsteigerfreundliche Optionen, die Sie nicht verpassen sollten. Tragen Sie eine gleichmäßige Schicht auf Ihre Druckoberfläche auf.
Zusätzlich können Sie eine dünne Schicht Klebestift (bei Amazon prüfen) oben auftragen, um die Adhäsion zu erhöhen.
-
Haarspray
Eine weitere Option: Haarspray (bei Amazon prüfen) direkt auf die Bettoberfläche auftragen. Sie müssen das Druckbett jedoch nach jedem Druck reinigen.
Weitere am Markt erhältliche Haftmittel sind Nanopolymere und PVA-Klebestifte.
Basisgeometrie verbessern (Brim, Raft, Mouse Ears)
Die Druckgeometrie kann Adhäsion und Filamenttemperaturprofil verändern. Wenn Sie einen Brim (Rand) hinzufügen, gibt dies dem Modell eine breitere Bodenfläche. Eine breitere Bodenfläche sorgt für besseren Halt auf der Oberfläche.
Sie können auch einen Raft verwenden. Ebenso erhöht der Raft die Modellbasis und schafft einen größeren Griff für Ihr 3D-Modell. Ein Raft ist eine separate Entität vom gedruckten Objekt – Sie können den Druck einfach davon abtrennen.
Ein weiterer Weg: Dünne Scheiben im Designfundament hinzufügen – „Mouse Ears“. Sie können diese überall auf dem Druckbett verteilen, werden aber häufig in scharfen Ecken eingesetzt.
Zugluft vermeiden
Manchmal tun Sie Ihr Bestes, damit sich Ihr Druck nicht wellt, aber er wellt sich trotzdem. Prüfen Sie offene Fenster und Klimaanlagen – sie sind signifikante Quellen für Umgebungsluft, die Temperaturunterschiede und damit Curling verursachen.
Gehäuse (Enclosure) nutzen
Beim Start des 3D-Drucks der ersten Schicht kommt das geschmolzene Filament mit dem Hotend in Kontakt. Dann verteilt es sich auf dem beheizten Bett, und die erste Schicht hält ihre Temperatur nahe der Betttemperatur bis zum Prozessende.
Sie sollten ein Gehäuse verwenden, um das Objekt warm zu halten. Die im Kammer gespeicherte Wärme ermöglicht es Ihnen, Luftzug zu vermeiden.
Wie verhindere ich, dass sich meine Drucke wellen (allgemeines Warping)?
Curling im 3D-Druck entsteht durch Materialshrinkage. Dieses Phänomen verursacht Unterschiede zwischen Druckkopftemperatur und Betttemperatur. Es bewirkt, dass die Druckkanten sich wellen und anheben.
Um Ihre Drucke vor Curling zu schützen, können Sie folgende Techniken anwenden:
- Haftmittel auf Bauplatte auftragen
- Bauplatte korrekt nivellieren
- Brim verwenden
- Raft verwenden
- Erste-Schicht-Einstellungen anpassen
- Geeignete Lüftereinstellungen für Kühlung nutzen
- Vordertür schließen (bei Gehäuse)
- Mit Zugluftschutz (Draft Shield) drucken
Wie erziele ich eine perfekte erste Schicht?
Im 3D-Druck bleibt die erste Schicht das Fundament für Ihren gesamten 3D-Druck. Daher ist das korrekte Hinbekommen der ersten Schicht alles, was Sie für ein perfektes Objekt brauchen.
Doch auch erfahrene 3D-Druckernutzer bestätigen: Die erste Schicht richtig hinzubekommen, ist keine leichte Aufgabe.
5 Schritte zur perfekten ersten Schicht
- Druckbett nivellieren
- Erste-Schicht-Geschwindigkeit reduzieren
- Temperaturen prüfen
- Bauoberfläche behandeln (Haftmittel, Reinigung)
- Raft, Skirt oder Brim hinzufügen
Fazit
Die erste Schicht bleibt das grundlegende Fundament eines hochwertigen 3D-Drucks. Selbst erfahrene Drucker kämpfen manchmal damit, die erste Schicht korrekt hinzubekommen.
Sie müssen es bei winzigen Druckdetails richtig machen: Druckgeschwindigkeiten, Extrusionsbreite, Betttemperaturen und ein perfekt ebener Druckertisch.
Sie kennen nun mehrere Gründe, die zu Curling oder Warping der ersten Schichten führen, und die Schritte, denen Sie folgen können, um diese Falle zu vermeiden.
Zudem bietet der Artikel zahlreiche Wege, um allgemeines 3D-Druck-Curling oder -Warping zu vermeiden.
3d Drucken
- Silikon-3D-Druck erklärt: Einsteiger-Guide zur zukunftsweisenden Produktion
- Binder Jetting 3D-Druck: Funktionsweise, Vorteile und Best Practices
- Material Jetting 3D-Druck: Der ultimative Leitfaden zu Präzision, Farbe & Innovation
- TPU 3D-Druck meistern: Ihr kompletter Leitfaden für flexible, langlebige Teile
- Inhouse vs. Outsourcing 3D-Druck: Praktischer Entscheidungsleitfaden
- Carl Calabrias Experten-Anleitung: Einbau von Inserts beim Mark One 3D-Drucker
- Ihr definitiver Leitfaden zum 3D-Druck: Von den Grundlagen bis zu fortgeschrittenen Techniken
- 3D-Druck-Geschwindigkeit vs. Qualität: Optimale Einstellungen finden
- Experten-Leitfaden zur Materialauswahl für SLS, MJF, FDM, SLA & DLS™ 3D-Druck
- PolyJet 3D-Druck: Fortschrittliche High-Speed-Photopolymer-Technologie für industrielle Präzision