



Elefantenfuß beim 3D-Druck beseitigen: Bewährte Lösungen & Tipps
Was ist ein Elefantenfuß beim 3D-Druck und wie wird man ihn los?
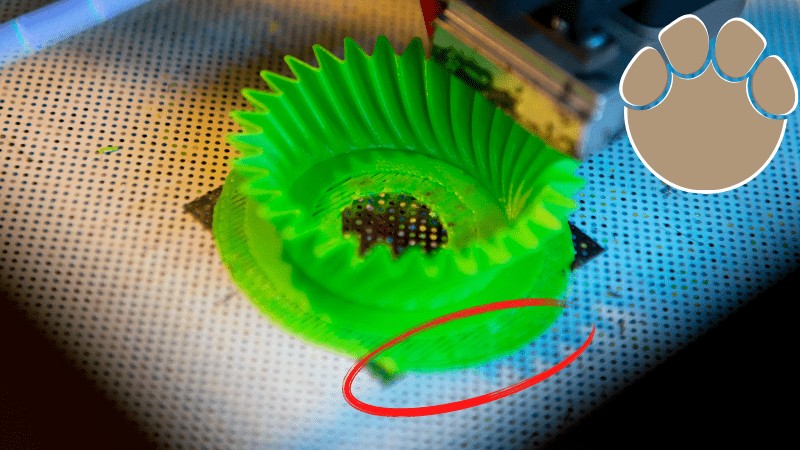
Der Elefantenfuß ist eines der häufigsten Probleme beim 3D-Druck. Zwar ruiniert er das Druckobjekt meist nicht, erfordert aber nachträgliche Nacharbeit.
Das Problem tritt auf, wenn der Drucker für die erste Schicht mehr Material extrudiert als nötig. Druckt man ohne Raft, fällt auf, dass die erste Schicht breiter ist als die nachfolgenden.
Was verursacht den Elefantenfuß und wie lässt er sich beheben?
Elefantenfuß beim 3D-Druck: Ursachen
Der Elefantenfuß ist manchmal kaum sichtbar, wird aber zur echten Herausforderung, wenn funktionale Bauteile gedruckt werden. Die Toleranz verringert sich erheblich, was das Zusammenfügen von Teilen erschwert.
Hauptursache ist das Gewicht des Druckobjekts, das auf die noch nicht abgekühlte erste Schicht drückt und diese seitlich aufquellen lässt. Besonders bei großen Drucken wird der Effekt deutlich.
Zusätzlich begünstigen zu aggressive Einstellungen für die erste Schicht (z. B. zu hohe Flussrate, zu geringe Düsenhöhe) und eine schlechte Bettkalibrierung das Problem.
Wie behebt man First-Layer-Probleme beim 3D-Druck?
Da der Elefantenfuß durch unzureichende Kühlung der ersten Schicht entsteht, sind zu hohe Betttemperaturen oder fehlende Lüftung häufige Auslöser.
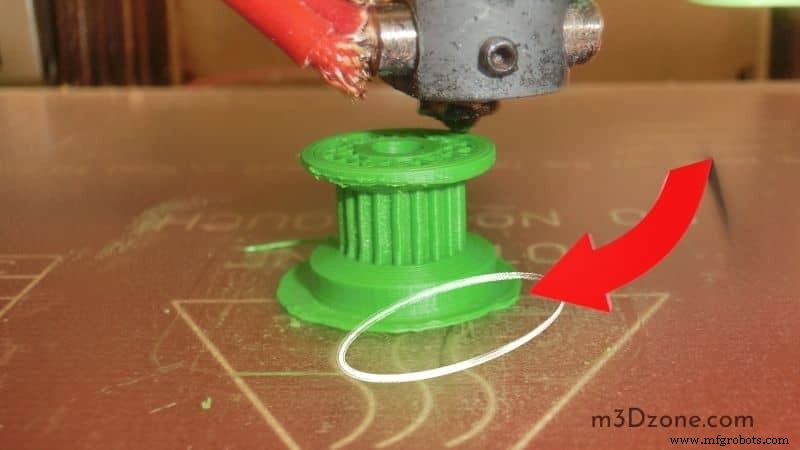
Liegt die Düse zu nah oder zu weit vom Bett, haftet die erste Schicht nicht optimal. Ein zu kleiner Abstand verhindert, dass das geschmolzene Material seitlich entweichen kann.
Abhilfe schaffen präzises Bettleveln und eine passende Bettoberfläche.
Ein Z-Offset kann helfen, wird aber erst empfohlen, wenn andere Maßnahmen versagen. Die meisten Drucker erlauben einen positiven Z-Offset, der die Düse vom Bett weghebt.
Welche Lösungen gibt es konkret?
Druckbett leveln
Ist die Düse zu nah am Druckbett?
Dann wird das Filament der ersten Schicht seitlich verdrängt – der Elefantenfuß entsteht.
Folgen Sie den Kalibrieranweisungen des Herstellers.
Ist der Abstand zu groß, haftet die erste Schicht nicht, was zum Druckabbruch führt.
Sorgfältige Einstellung der ersten Schichten ist entscheidend.
Betttemperatur reduzieren
Die ideale Betttemperatur ist ein Kompromiss: Die erste Schicht muss genug Zeit zum Abkühlen haben, um stabil zu werden.
Ist das Bett zu heiß, wird die weiche Unterseite vom Objektgewicht zusammengedrückt. Ist es zu kalt, droht Warping.
Passen Sie die Temperatur schrittweise an. Zeigt sich nach mehreren Schritten keine Besserung, liegt die Ursache woanders.
Mit Raft drucken
Ein Raft (ein Gitter unter dem Objekt) nimmt den Elefantenfuß auf sich. Nach dem Druck wird es manuell entfernt. Da das Problem zwischen erster Schicht und Bett entsteht, ist der Raft ein effektiver Workaround.
Fasen (Chamfers) am Modell anbringen
Statt am Drucker zu schrauben, kann man das Modell anpassen: Eine kleine 45°-Fase an der Unterkante kompensiert die Aufweitung.
Druckoberfläche reinigen
Verschmutzungen verursachen Haftungsprobleme. Wischen Sie das Bett vor jedem Druck mit einem fusselfreien Tuch ab.
Bonus: Video
Elefantenfuß in Cura Slicer verhindern
In Cura helfen folgende Einstellungen:
- Horizontale Expansion der ersten Schicht (negative Werte)
- Einzelschicht-Testdruck zur Prüfung von Layerhöhe und Leveling
- Raft aktivieren
- Druckgeschwindigkeit reduzieren
- Brim verwenden
- Düsen- und Betttemperatur senken
- Z-Höhe anpassen
Weitere häufige 3D-Druck-Probleme
Neben dem Elefantenfuß treten oft auf:
- Fehldrucke
- Garkeine Extrusion
- Optisch unansehnliche Ergebnisse
Manchmal druckt der Slicer nichts, obwohl Einstellungen korrekt scheinen. Oder der Druck stoppt mittendrin und es kommt nur Luft aus der Düse.
Prüfen Sie das Filament: Leere Rolle? Verstopfte Düse? Zu nah am Bett?
Fehlt die erste Schicht, haftet das Objekt nicht. Verstopfte Hotends entstehen oft durch Filamentreste beim Materialwechsel.
Lösung: Z-Offset leicht positiv setzen (Düse anheben). Nicht zu hoch, sonst haftet nichts mehr.
Alternativ Bett absenken – aber danach neu kalibrieren.
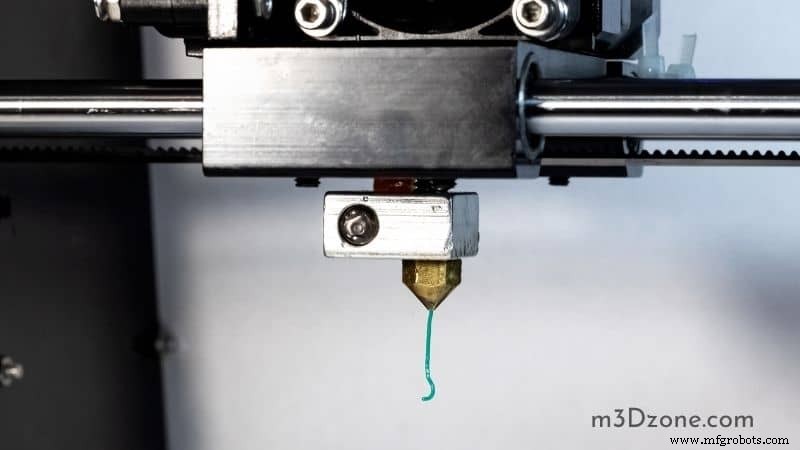
Verstopfte Düsen lassen sich oft per Cold Pull (Atomic Pull) oder Nadel reinigen. Filament entfernen, Düse aufheizen, Nadel einführen.
Regelmäßige Wartung verhindert Verstopfungen. Alte Filamentreste können unbemerkt die Druckqualität mindern (dunkle Streifen, Dellen).
Bei hartnäckigen Verstopfungen: Hotend komplett zerlegen (Herstelleranleitung beachten), reinigen, wieder zusammenbauen.
Fazit
Ohne Raft ist die erste Schicht oft breiter – der klassische Elefantenfuß. Dieser Leitfaden zeigte Ursachen, Prävention und Lösungen.
3d Drucken
- Top 3D-Druck-Workflow-Flaschenhälse & bewährte Lösungen
- 5 häufige Metall-3D-Druck-Probleme – und wie man sie löst
- Nachhaltigkeit industriellen 3D-Drucks bewerten
- 3D-Druck im großen Maßstab integrieren: Caterpillars Roadmap zum Additive Manufacturing Erfolg
- So tragen Sie Klebestift richtig auf das Mark One Druckbett auf
- Die wahre Geschwindigkeit des 3D-Drucks: Von Minuten bis Stunden
- Wann sollte man die 3D-Drucker-Düse wechseln? Praxistauglicher Leitfaden
- Ender 3 Bett-Nivellierung reparieren: Schritt-für-Schritt-Anleitung
- 3D-Drucker-Druckbett reinigen: Schritt-für-Schritt-Anleitung für perfekte Haftung
- Wie oft sollten Sie Ihr 3D-Drucker-Bett nivellieren für optimale Druckqualität?