



Resin-3D-Drucker (SLA/DLP): UV-Licht-Technologie für höchste Präzision & glatte Oberflächen
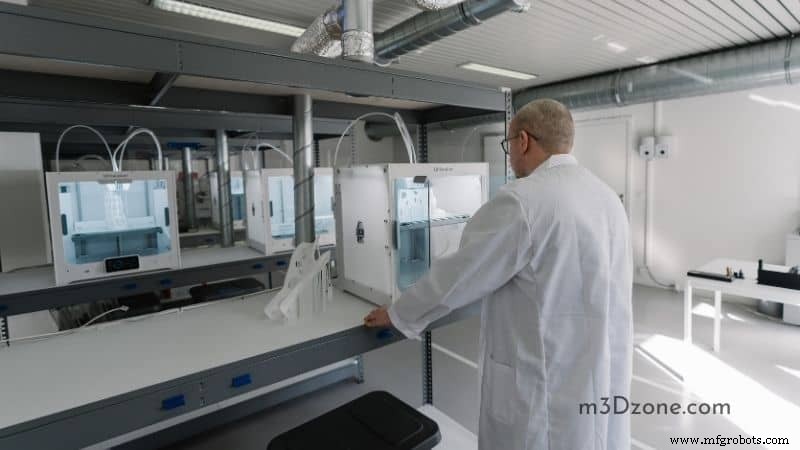
Ein Resin-3D-Drucker nutzt Licht, um Modelle in Drucke zu verwandeln. UV-Licht härtet Resin schnell aus – hohe Detailgenauigkeit & glatte Oberflächen.
Teile teils direkt nach Druck nutzbar. Unser Guide deckt alles ab.
Was ist Resin-3D-Druck / SLA?
Stereolithografie (SLA)/Resin-Druck: Schicht-für-Schicht-Fertigung von Prototypen, Modellen, Mustern, Endteilen.
Photochemischer Prozess: Licht vernetzt Oligomere & Monomere → Polymere → fester 3D-Körper.
SLA/DLP nutzen gleiche Lichtquelle (Laser/Projektor), um flüssiges Resin in festen Kunststoff zu wandeln. Unterschied: Anordnung Kernkomponenten (Bauplattform, Lichtquelle, Resin-Wanne).
Resins: lichthärtende Thermoplaste. Bei spezifischer Wellenlänge verketten sich Molekülketten → flexible/starre Geometrien.
SLA: höchste Genauigkeit & Auflösung, feinste Details, glatteste Oberflächen aller Verfahren. Hauptvorteil: Materialflexibilität.
Hersteller entwickeln innovative SLA-Resins mit optischen, thermischen, mechanischen Properties – konkurrenzfähig zu Industrie-Thermoplasten.
Große Bauvolumen & fast jedes Design möglich, aber nicht budgetfreundlich.
Resin-3D-Drucker bedienen: 3 Schritte
1. Design
3D-Scan oder CAD → Modell. Export: OBJ/STL. Slicer-Software (im Lieferumfang) schneidet Layer, justiert Settings. Kabel/WLAN → Drucker.
2. Druck
Setup prüfen → Start. Drucker läuft unbeaufsichtigt bis Ende. Kartuschensysteme: Auto-Nachfüllung.
3. Post-Processing
Teile in IPA (Isopropanol) spülen → ungehärtetes Resin entfernen. Trocknen. Manche Resins: Nachhärtung (Post-Cure) für max. Festigkeit/Stabilität.
Supports entfernen, Stützmarken schleifen. SLA-Teile leicht grundieren, lackieren, montieren.
Funktionsweise
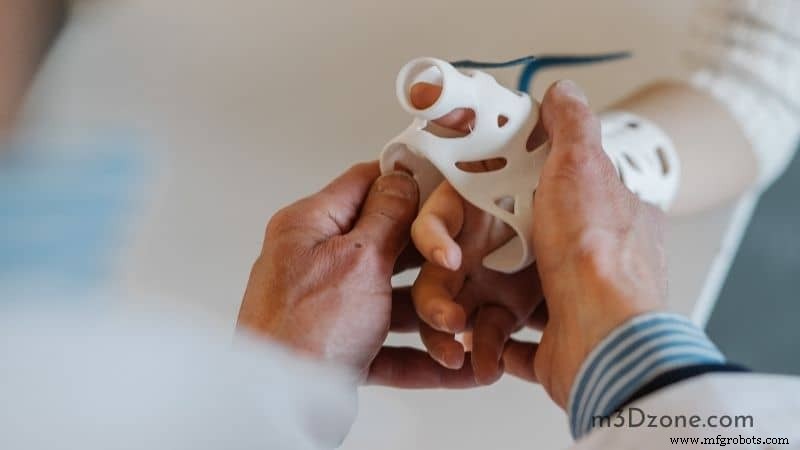
Kein Filament, kein Pulver – flüssiges Resin.
-
SLA
Großer Tank, flüssiger Polymerfilm auf Plattform. UV-Laser härtet Bereiche aus (Polymer UV-empfindlich). Rest flüssig. Plattform senkt sich, nächste Schicht darüber. Am Ende: Plattform hebt Teil aus Tank, überschüssiges Resin läuft ab.
Stützen unter Überhängen nötig (flüssiges Medium). Nach Entnahme manuell entfernen.
Materialien: Mammoth, Standard, Gray, Transparent Resin.
-
PolyJet
Resin in ultradünnen Schichten auf Bauplatte jetten. Jede Schicht sofort per UV gehärtet → vollständig ausgehärtetes Modell direkt nach Druck.
Wie viel Resin brauche ich?
Wanne ~1/3 füllen (Sicherheitspuffer). Nicht überfüllen (Überlauf). Bauplatte taucht ein, tropft auf FEP-Folie (Aushärtung). Nachfüllen: über Bauplatte gießen.
Am Resin-Ende, aber Druck unfertig? Resin fließt zurück → gleichmäßiger Pool sichern. Lücken im Resin → keine Aushärtung unter Modell → Fehldruck.
Rest-Resin verwerten
In Wanne lassen, aber vor UV schützen. Neuer Druck in paar Tagen → drin lassen. Sonst: ungeärtetes Resin filtern, zurück in Flasche.
Teilgehärtete Reste: auf Küchenpapier, UV-härten. Nicht anfassen! Nach Vollhärtung: normal entsorgen.
Vermischt mit IPA (Reiniger): Sammelbehälter → Recyclinghof. Meist angenommen. Manchmal Spezialentsorgung.
Wie stabil ist Resin-Druck?
Vorurteil: SLA-Teile brüchig, nur Proto/Deko. Stimmt nur bei falscher Resin-Wahl. Generische Resins → keine Festigkeit für Belastung.
Industrielle High-Strength-Resins: Gießharze (Schmuck, Dental: Kronen, Schienen, OP-Guides), High-Temp-Resins, Gummi-ähnliche Resins.
Tough Resin: 55,7 MPa Zugfestigkeit, 2,7 GPa E-Modul → ähnlich ABS.
Toxizität von Resin-Druck
Toxizität nicht abschließend geklärt, aber chemisch toxisch für Mensch/Umwelt.
Langzeit → Sensibilisierungen. Resin nie in Abfluss (Kontamination!). Vor Entsorgung aushärten. Dämpfe nicht einatmen → Belüftung, Filter, Masken.
Wofür sind Resin-Drucker gut?
SLA = Geschwindigkeit, hohe Auflösung, stabile Teile.
Hohe Auflösung
FDM: Düsendurchmesser limitiert. SLA: Laserstrahl-Durchmesser → ultrafeine Details & glatte Oberflächen (FDM nur nach Post-Processing).
Schneller Druck
FDM: Extruder bewegt sich schwer & präzise → langsam. SLA: Laser zeigt schnell Muster. DLP: ganze Schicht in einem Schritt → schneller als FDM.
Stabile Teile
Aushärtung → gleichmäßige Schichtkompaktierung → uniforme mechanische Eigenschaften in alle Achsen.
Ist Resin stärker als PLA?
Manche Resins stabil, aber die meisten Filamente (inkl. PLA) sind robuster (physikalische Properties). Resins oft spröder, Filamente zäher.
Fazit
Zeitersparnis, Festigkeit, Präzision → SLA lohnt sich. Branchen: Fertigung, Schmuck, Dental, Audiologie, Engineering, Bildung. Immer vorsichtig mit Resin umgehen!
3d Drucken
- Multi-Düsen-3D-Drucker erklärt: Funktionsweise & Bedeutung
- Was ist ein Desktop-3D-Drucker? Ein praktischer Leitfaden für Unternehmen
- Lambda-Sonde (O2-Sensor) verstehen: Rolle, Position und Ausfallanzeichen
- AS9100 verstehen: Der Luftfahrt-Qualitätsmanagement-Standard
- Phenolische Materialien: Typen, Anwendungen und Vorteile
- PVC-Harz: Eigenschaften, Zusätze und Anwendungen
- Harzklebstoffe (Resin Adhesives): Zusammensetzung, Einsatz & Vorteile
- Harze (Resin): Typen, Verwendung & alltägliche Anwendungen
- Natürliches Harz (Natural Resin): Definition, Geschichte und moderne Anwendungen
- Resin-3D-Druck (SLA): Prozess, Anwendungen & Vor- und Nachteile