



Experten-Guide zu 3D-Drucker-Extrudern & Hotends: Typen, Marken & Leistung
In diesem Artikel gehen wir auf die gängigsten Extruder- und Hotend-Typen im 3D-Druck ein. Vorab: Alles basiert auf unserer Erfahrung mit Produkten führender Marken – insbesondere Komponenten von E3D Online, einem Spezialisten für hochwertige 3D-Drucker-Bauteile (Extruder, Hotends, Düsen). Dieser Hinweis ist wichtig, da bei minderwertigen Extrudern und Hotends die unten genannten Eigenschaften möglicherweise nicht zutreffen.
Die Hauptaufgabe des Extruders ist es, das Filament von der Spule präzise und mit der für den 3D-Druck passenden Geschwindigkeit zum Hotend zu fördern. Es gibt verschiedene Extruder-Klassifizierungen – wir analysieren die wichtigsten.
Extruder-Typen nach Antriebsart
Es gibt zwei Typen je nach Antrieb: Direct und Bowden. Beim Direct Extruder läuft das Filament direkt vom Extruderrad zum Hotend. Es gibt sogar Systeme, bei denen beide Teile vereint sind, wie beim Titan Aero.
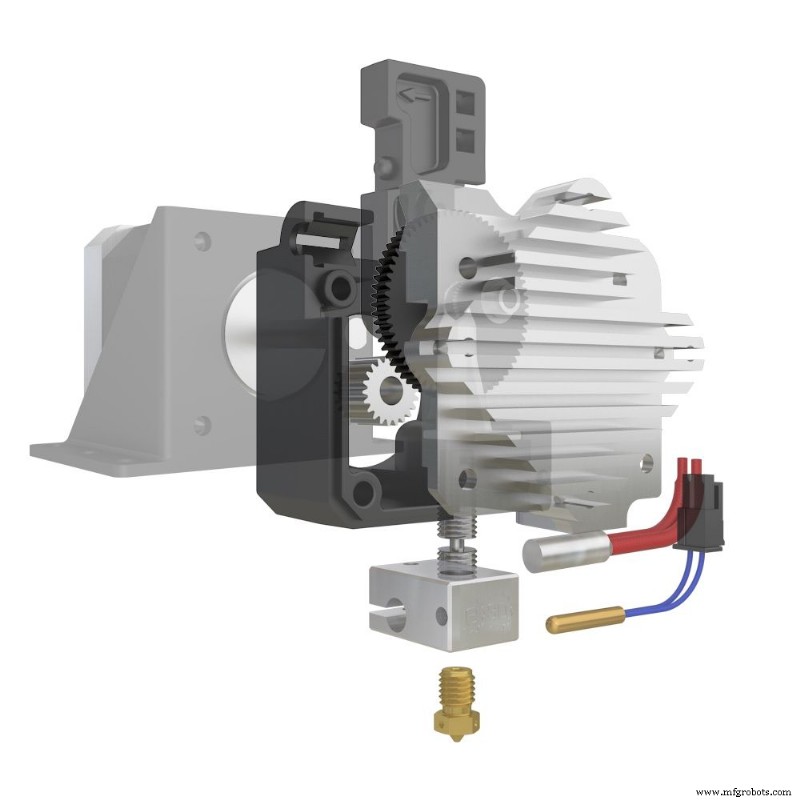
Bild 1: Titan Aero Extruder. Quelle: E3D
Beim Bowden-Extruder erfolgt die Verbindung zum Hotend über einen PTFE-Schlauch, durch den das Filament geführt wird.
Direct Extruder
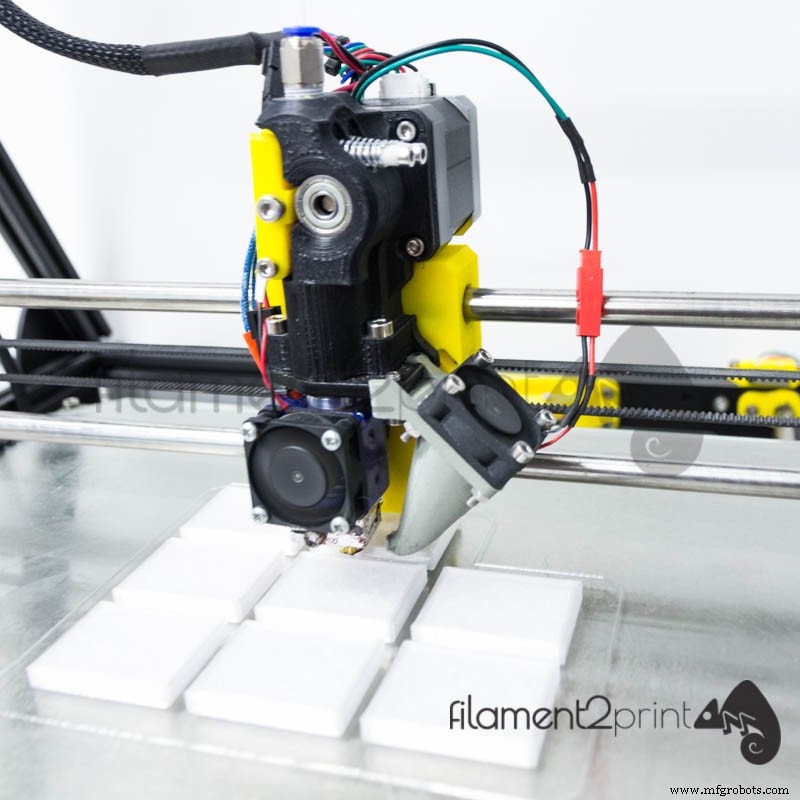
Bild 2: Direct Extruder
Vorteile:
- Druck flexibler Materialien – sowohl PLA Soft, TPU als auch TPE (FilaFlex) in 1,75 mm und 2,85 mm.
- Druck aller Materialien problemlos, unabhängig von der Abrasivität bestimmter Filamente. Für abrasive Materialien (z. B. Graphen) empfehlen wir die Olsson Ruby Düse – eine Messingdüse mit Rubin-Spitze und nahezu unendlicher Lebensdauer.
- Kurze Retraktionswege für gute Druckergebnisse, was Verstopfungsrisiko reduziert. Mehr zu Retraktion im verlinkten Artikel.
Nachteile:
- Erhebliche Trägheit an der Achse, auf der Extruder und Hotend bewegt werden. Dieser Faktor verstärkt sich bei hohen Druckgeschwindigkeiten, da die gesamte Masse (Extruder, Extrudermotor, Hotend) bewegt werden muss – besonders bei Mehrfach-Extrudern.
- Temperaturprobleme am Extrudermotor. In geschlossenen Druckern mit beheizter Kammer können Temperaturen am Extrudermotor auftreten, die die Leistungsfähigkeit beeinträchtigen.
Bowden Extruder
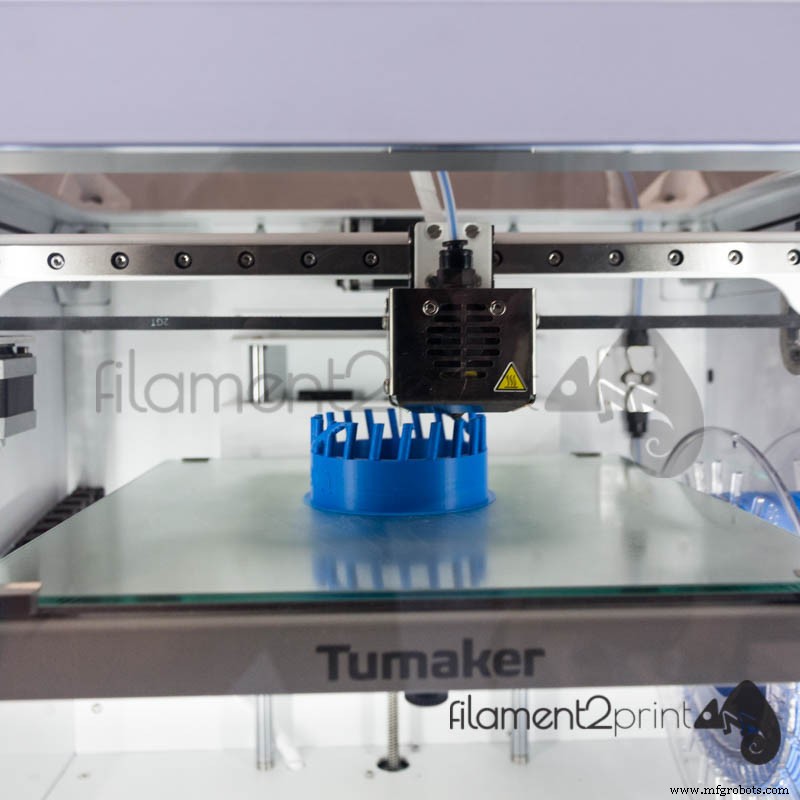
Bild 3: Bowden Extruder
Vorteile:
- Geringe Trägheit an der Hotend-Verfahrensachse. Da Extruder und Motor am Chassis fixiert sind, werden Trägheitskräfte beim Druck stark reduziert – ermöglicht sehr schnellen, hochwertigen Druck.
- Hohe Zugkraft beim Filament. Die meisten Drucker mit diesem System (BCN Sigmax, 3NTR-A2) besitzen ein Ritzel-Set (Getriebe), das das Drehmoment erhöht und somit auch größere Spulen bewegen kann.
Nachteile:
- Probleme beim Druck flexibler Filamente mit 1,75 mm Durchmesser. Da flexibles Filament den Druck im PTFE-Schlauch nicht konstant bis zum Hotend halten kann. Bei 2,85 mm Bowden-Systemen ist der Druck flexibler Filamente bei niedriger Geschwindigkeit jedoch möglich.
Hotend-Typen nach Materialdurchmesser
Das Hotend schmilzt das Filament für das Bauteil. Je nach Filamentdurchmesser, Bauteiltyp, gewünschter Qualität und Oberfläche wird der Hotend-Typ (V6 oder Volcano) und die Düse konfiguriert. Wir unterscheiden V6 und Volcano und nennen Vor- und Nachteile.
Vor- und Nachteile Hotend V6
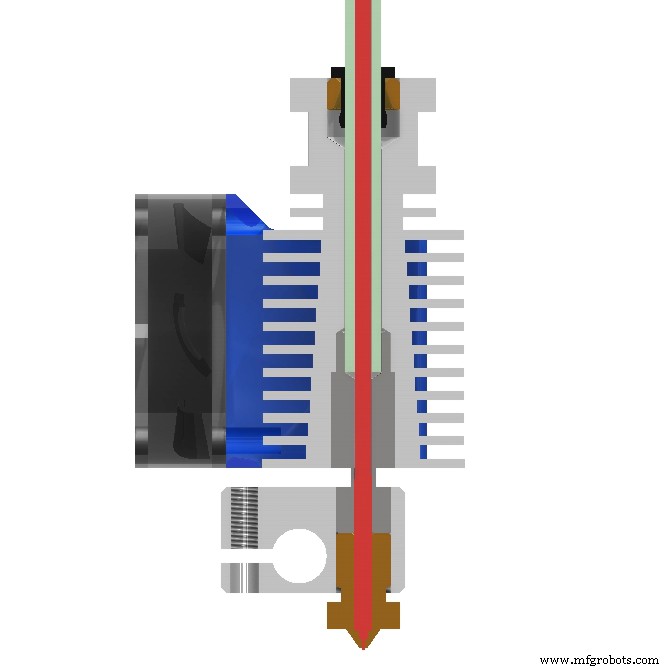
Bild 4: Hotend V6 universal 1,75 mm. Quelle: E3D
Vorteile:
- Das V6 ist das vielseitigste Hotend am Markt – geeignet für alle Druckarten, auch flexible Materialien (besonders mit 2,85/3 mm Filament). Mit dem V6 lassen sich alle Bauteile mit exzellenter Oberflächenqualität fertigen.
Nachteile:
- Maximal empfohlener Düsendurchmesser: 0,80 mm / 1 mm. Bei größeren Durchmessern treten meist Strömungsunterbrechungen auf.
Vor- und Nachteile Hotend Volcano:
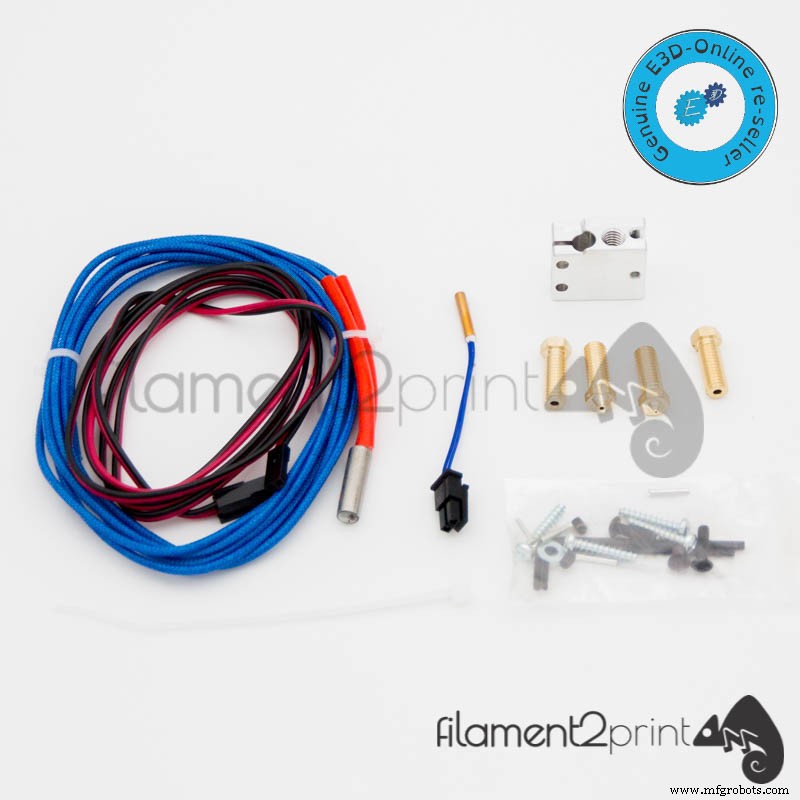
Bild 5: E3D Hotend Volcano
Vorteile:
- Durch die parallele Anordnung der Heizpatrone zur Düse wird ein größerer beheizter Bereich erzielt – hervorragende Kontrolle und Stabilität beim Schmelzen. Ermöglicht Düsen mit größerem Durchmesser (1,2 mm), was kürzere Fertigungszeiten und höhere Schichthöhen als beim V6 erlaubt.
- Widerstandsfähigere Bauteile. Durch höhere Schichten mit laminarer Strömung (blasenfrei) sind die chemischen Bindungen zwischen den Schichten stärker – ergibt steifere, festere Teile.
Nachteile:
- Geringere Detailgenauigkeit der Oberfläche. Durch hohe Schichthöhen entstehen Stufen an gekrümmten Flächen unterschiedlicher Höhe.
Manche Hersteller benennen das Hotend nach Extrudersystem und Filamentdurchmesser. E3D Online nutzt „universal“ für 1,75 mm Hotends (universal direct und universal bowden), bei denen der PTFE-Schlauch bis in den Heat Break reicht und das Filament unterbrechungsfrei zum Heizblock führt. Für 2,85/3 mm Hotends wird nur „direct“ oder „bowden“ verwendet.
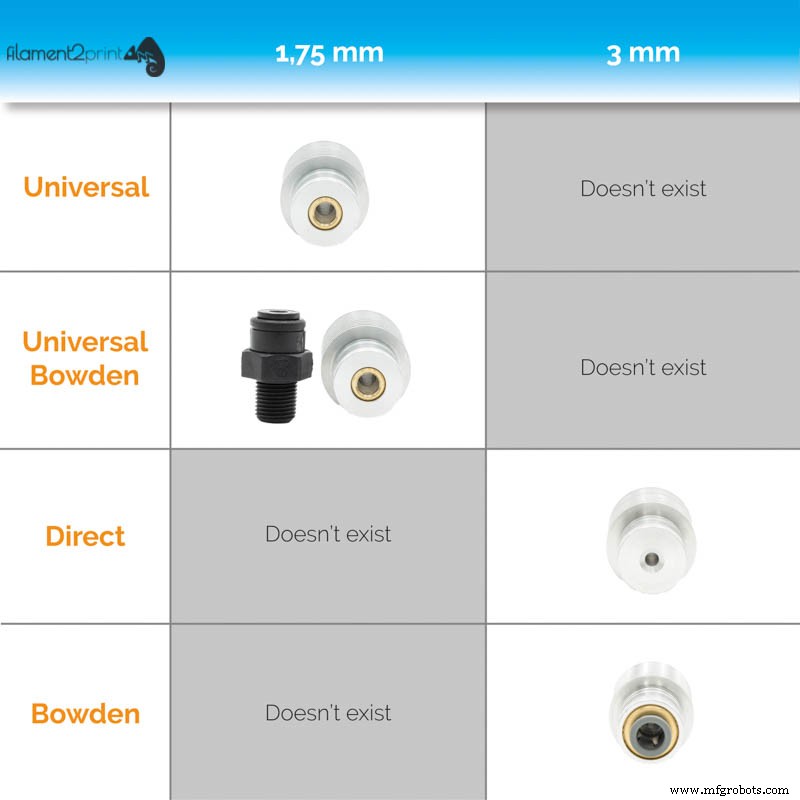
Bild 6: E3D Hotend Typen
Wir empfehlen jedem Anwender, seinen individuellen Anwendungsfall basierend auf Bauteiltyp und gewünschter Druckgeschwindigkeit zu analysieren – aber immer mit erstklassigen Komponenten, die Qualität in allen Produkten garantieren.
3d Drucken
- Biochips: Definition, Typen und Anwendungen in der modernen Biotechnologie
- C# Variablen & Primitive Datentypen meistern: Der komplette Guide
- E-Glas & C-Glas Fiberglasgewebe: Typen, Webarten und Hochleistungs-PTFE-beschichtete Anwendungen
- Rapid Prototyping erklärt: Verfahren, Prozesse und Vorteile
- Additive Fertigung (3D-Druck) erklärt: Verfahren, Materialien & Anwendungen
- Löten erklärt: Verfahren, Lote, Schritt-für-Schritt-Anleitung & Entlöten
- Walzwerke verstehen: Typen, Prozesse & Anwendungen
- Fertigungsprozesse verstehen: Definitionen, Typen und Kernkomponenten
- Rostfreie Stahlsorten: Typen, Eigenschaften & Häufige Anwendungen
- Stromag Bremsen & Kupplungen: Lösungen für Industriemaschinen