



Direct Drive vs. Bowden: Welches Extrudersystem für Ihren FDM-Drucker?
Eines der wichtigsten Elemente eines FDM-Druckers ist die Einheit aus Extruder & Hotend.
Das Hotend schmilzt das Filament für den Fluss durch die Düse und verhindert Wärmeaustritt aus der Heißzone.
Dafür hat es typischerweise vier Teile:
- Düse (Nozzle): Austritt des geschmolzenen Filaments. Durchmesser = Extrusionsbreite = XY-Auflösung.
- Heizblock: Erhitzt Düse auf Drucktemperatur & hält stabil.
- Heatbreak (Wärmebrücke): Thermische Trennung – trennt Heiß- & Kaltzone.
- Kühlkörper (Heatsink): Kühlt Kaltzone, leitet Überschusswärme vom Heizblock ab.
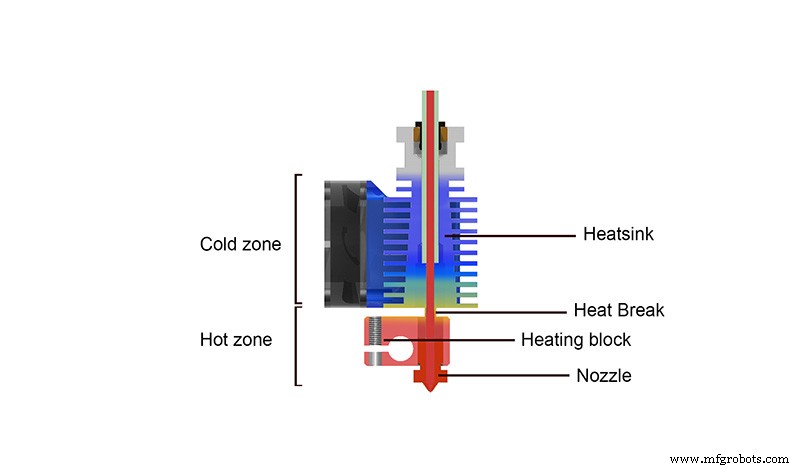
Bild 1: Temperaturen im Hotend. Quelle: E3D.com
Der Extruder zieht Filament in das Hotend, damit ausreichender Druck im Hotend entsteht, sodass geschmolzenes Material konstant & homogen durch die Düse fließt.
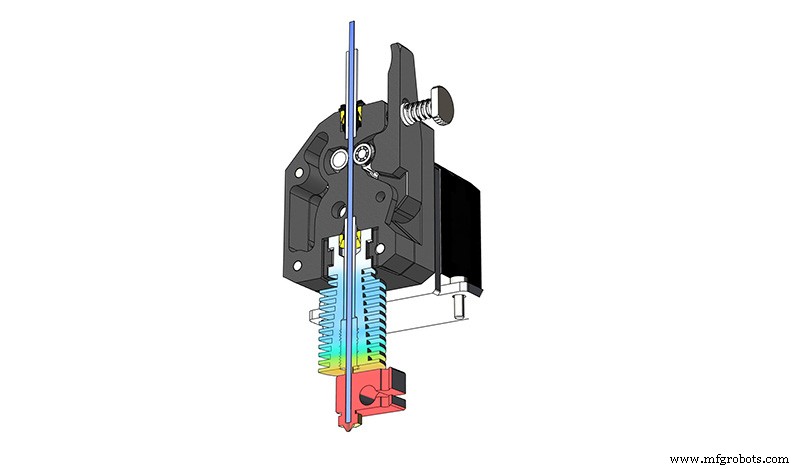
Bild 2: Direct Extruder. Quelle: E3D.com
Zwei Arten, Hotend & Extruder zu kombinieren: Direct Drive (Direktextrusion) & Bowden-System.
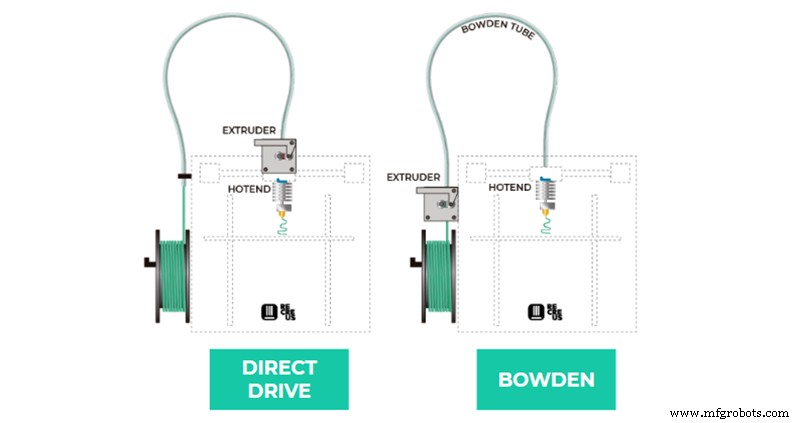
Bild 3: Druckerschema mit Direct Extruder & Bowden. Quelle: Recreus.com
- Direct Drive: Extruder & Hotend bilden eine Einheit – minimaler Abstand zwischen Zugpunkt & Düse.
- Bowden: Extruder fest am Rahmen montiert, schiebt Filament durch einen Bowden-Schlauch (PTFE) zum Hotend.
Lange Diskussion, welches System besser ist – beide haben große Vor- & Nachteile. Wahl hängt von Material, Druckgeschwindigkeit, Rahmenqualität ab.
Retraktion (Rückzug)
Beim Vorwärtsschieben komprimiert das Filament → erzeugt nötigen Druck in der Düse für gleichmäßigen Fluss. Beim Nicht-Extrudieren reicht Anhalten nicht – Restdruck durch Kompression lässt Material nachlaufen. Daher: Bei jedem Bewegungswechsel ohne Materialauftrag muss Filament so weit zurückgezogen werden, dass es dekomprimiert & Druck in der Düse abbauen. Das ist Retraktion – zentral für den Druckprozess.
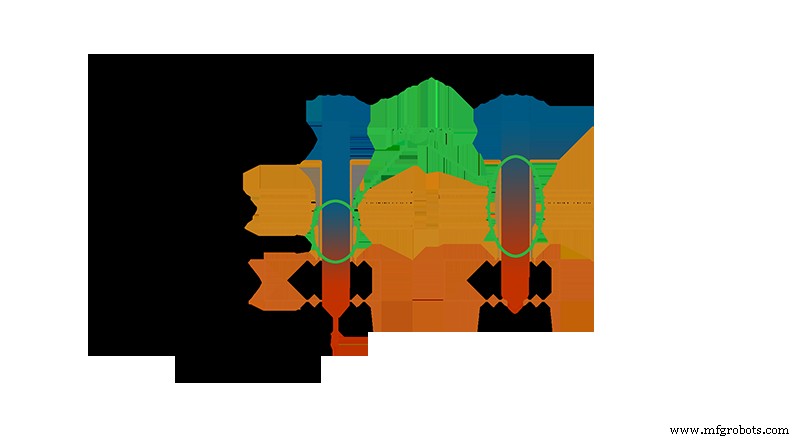
Bild 4: Retraktionsschema. Quelle: sublimelayers.com
Da Kunststoffe nicht starr sind: Je größer der Abstand Extruder–Hotend, desto stärker die Filamentkompression für ausreichenden Düsendruck. → Auch der nötige Retraktionsweg zum Druckabbau ist größer. Deshalb: Direct Systeme Retraktionswege 0,8–2 mm, Bowden-Systeme 5–6 mm.
Niedrige Retraktionswerte haben wichtige Vorteile:
- Kürzere Retraktionszeiten → bei vielen Retraktionen deutliche Druckzeitreduktion.
- Geringeres Risiko, dass geschmolzenes Filament in Kaltzone gelangt, erstarrt, expandiert & Verstopfung verursacht.
Genau dieser Faktor macht Bowden-Extruder anspruchsvoller in der Retraktionskalibrierung – winziger Spielraum zwischen „zu wenig“ (Stringing/Oozing) und „zu viel“ (Verstopfung).
Flexible Filamente
Direkte Folge des Extruder-Hotend-Abstands: Verhalten flexibler Filamente.
Im Bowden-System läuft Filament durch Schlauch (meist PTFE). Idealer Innendurchmesser = Filamentdurchmesser, aber in Praxis nicht machbar (Fertigungstoleranzen, hohe Reibung). → Alle Bowden-Schläuche haben Spiel. Bei den meisten Materialien unproblematisch, bei flexiblen kritisch.
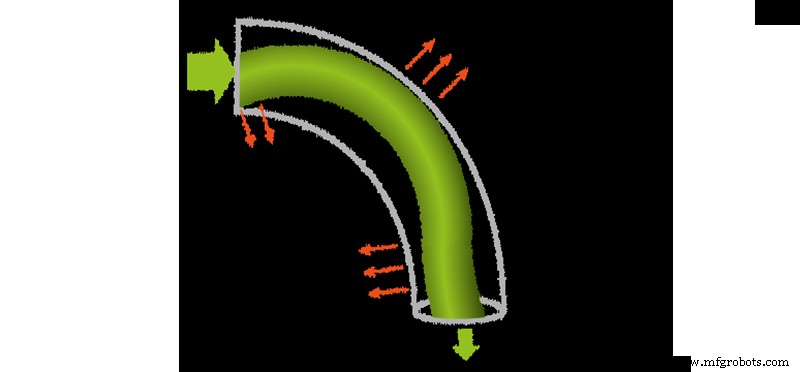
Bild 5: Filamentknick im Bowden-Schlauch. Quelle: E3D.com
Durch hohe Flexibilität neigen TPU/TPE dazu, im Bowden-Schlauch zu knicken → Zugkräfte vom Extruder auf Schlauchwände abgelenkt. → Konstanter Düsendruck für korrekte Extrusion kaum erreichbar.
Zusätzlich: Bei flexiblen Materialien ist Kompression für nötigen Düsendruck viel größer → exzessiv hohe Retraktionswege nötig.
Trotzdem: Mit Erfahrung lassen sich härtere Flex-Materialien auf Bowden drucken – besonders in 2,85/3 mm Format, Retraktion vermeiden & hochwertigen, engen Bowden-Schlauch (Capricorn XS) nutzen.
Bild 6: Bowden Capricorn XS Schlauch. Quelle: Captubes.com
Unbestritten: Direct Drive ist das ideale System für flexible Materialien. Kurzer Weg minimiert Kompression & verhindert Knicken. Kompakte Extruder (Titan Aero, besonders E3D Hemera) ermöglichen alle Flex-Materialien einfach & mit hoher Druckqualität.
Trägheit (Inertia)
Obwohl Direct Drive bei Retraktion & Flex-Filamenten gewinnt, gibt es eine Eigenschaft, wo Bowden-Systeme punkten – für manche Anwendungen entscheidend: Trägheit.
Druckgeschwindigkeit ist Basisparameter. Viele Drucker erlauben 80–100 mm/s, aber es gibt eine Schwelle, jenseits derer Qualität leidet. Hotend bewegt sich nicht mit konstanter Geschwindigkeit – bei Richtungswechsel muss es abbremsen auf Richtungswechselgeschwindigkeit & wieder beschleunigen.
Grund: Newtons 1. Gesetz. Masse des Hotends → Trägheitskraft, die mit Masse & Geschwindigkeit wächst. Beim Richtungswechsel wirkt Trägheit auf restlichen Drucker → Vibrationen & signifikanter Präzisionsverlust. Gegenmaßnahme: Vor Richtungswechsel Geschwindigkeit reduzieren auf Wert, der hauptsächlich von Rahmensteifigkeit & Hotend-Gewicht abhängt. Weniger steifer/leichter Rahmen → niedrigere Richtungswechselgeschwindigkeiten, langsamere Beschleunigungsrampen (geringere Trägheitsabsorption) → niedrigere Geschwindigkeiten, längere Druckzeiten. Trägheit reduzieren: Geschwindigkeit oder Gewicht verringern.
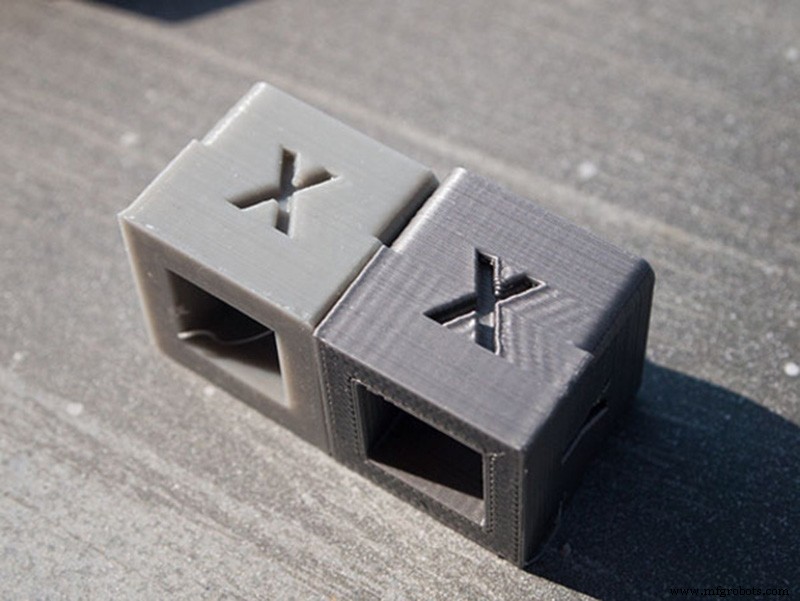
Bild 7: Effekt vibrationsbedingter Qualitätsverluste. Quelle: 2Dprinterwiki.com
Hier spielen Bowden-Systeme ihren Vorteil aus: Extruder (schwerster Teil) fest, nur Hotend bewegt sich → Trägheit drastisch reduziert. → Bowden-Drucker können signifikant höhere Druckgeschwindigkeiten fahren ohne Qualitätsverlust.
Entscheidung: Bowden oder Direct?
Die Wahl hängt grundlegend davon ab, ob Druckgeschwindigkeit Priorität hat oder Vielseitigkeit/Einfachheit bei neuen Materialien.
- Maximale Teileausbeute in minimaler Zeit + meist nur wenige, starre Materialien (PLA, PETG) → Bowden-System ist die beste Lösung.
- Priorität: technische & elastische Materialien + bestmögliche Qualität (Geschwindigkeit opfern) → Direct Drive ist die ideale Option.
3d Drucken
- Wie Cloud Computing Militär- und Verteidigungsoperationen stärkt
- Eingebettete Systeme & Systemintegration: Moderne Architektur & Konnektivität
- iFP Teile-Reinigungs- & Waschsysteme: Produktion optimieren & Abfall reduzieren
- Strangpressen erklärt: Prozess, Arten und praktische Anwendungen
- Aluminium-Extrusion: Von historischen Wurzeln zu zukünftigen Innovationen
- SCADA-Systeme & Industrie 4.0: Revolution der Fernprozesssteuerung
- Professionelle Kran-Stromschienen & Systeme für zuverlässige Stromversorgung
- Legierung 10 (C17500) – TF00 Schmiede- & Extrusionsleistung im Überblick
- Legierung 3 (C17510) – Hochleitfähige, mittelfeste Schmiede- & Strangpresslegierung von Materion
- Legierung 3 (C17510) – Premium TF00 Schmiede- und Strangpresslegierung mit hoher Leitfähigkeit