



Die richtige Infill-Wahl für starke, effiziente 3D-Drucke
Jeder 3D-Druck-Nutzer kennt die zwei Zonen eines Teils: die Hülle (Shell) und die Füllung (Infill). Die korrekte Parametrierung beeinflusst Festigkeit, Oberfläche, Druckzeit und Kosten. Die Hülle umfasst Außenwände, Bodenschichten und Deckschichten (finale Oberfläche).
Dieser Artikel konzentriert sich auf den Infill (innere Füllung). Slicer (Cura, Simplify3D, etc.) erlauben die Wahl von Form und Prozentanteil. Die wichtigsten Konfigurationen:
Infill-Prozentsatz
Der Infill-Prozentsatz gibt an, wie viel Material den inneren Teil ausfüllt. Einstellbar von 0 % (hohl) bis 100 % (vollmassiv). Bei gleicher Schichthöhe und Linienbreite hängt der ideale Wert vom Verwendungszweck ab. Der Standardwert in vielen Slicern ist 20 % – guter Kompromiss aus mittlerer/hoher Festigkeit, geringem Gewicht und effizienter Druckzeit (gutes Festigkeits-/Kosten-Verhältnis).
Für nicht-funktionale Prototypen, Modelle, Ausstellungsstücke: 10 % – reduziert lange Druckzeiten bei komplexen Geometrien ohne mechanische Belastung. Für maximale Zugfestigkeit: 100 % – aber höherer Materialverbrauch, längere Druckzeit, schwerere Teile. Zwischen den genannten Werten: Von 25 % auf 50 % steigt die Festigkeit um ~25 %, von 50 % auf 70 % nur noch um ~10 %.
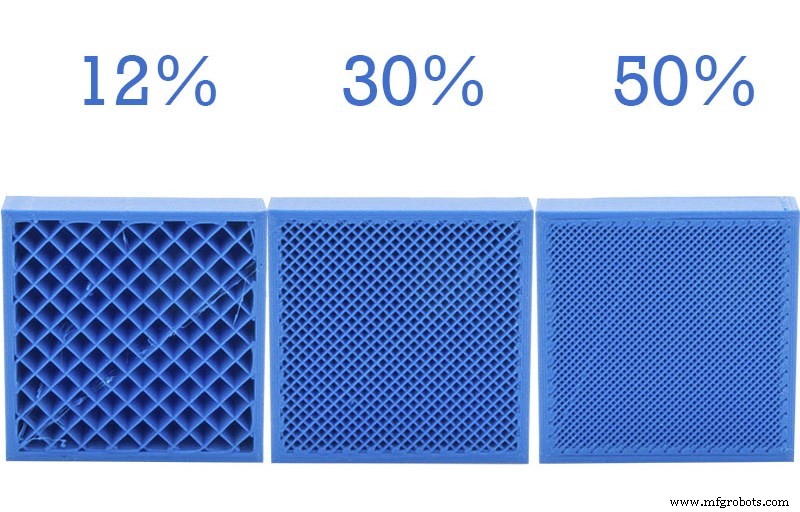
Bild 1: Verschiedene Infill-Prozentsätze.
Empfehlung: 10 % für lastfreie Figuren/Objekte, 20 % für Normalteile mit niedriger/mittlerer Belastung, 60 % für Endbauteile mit mittlerer Festigkeit (bohr-/schraubbar), 100 % für maximale Materialfestigkeit. Wichtig: Die Druckausrichtung beeinflusst die Endfestigkeit genauso stark wie der Infill-Prozentsatz.
Infill-Muster (Fülltypen)
Je nach Slicer gibt es verschiedene Muster, aber diese vier sind überall vertreten (Simplify3D, Cura, Slic3r, …):
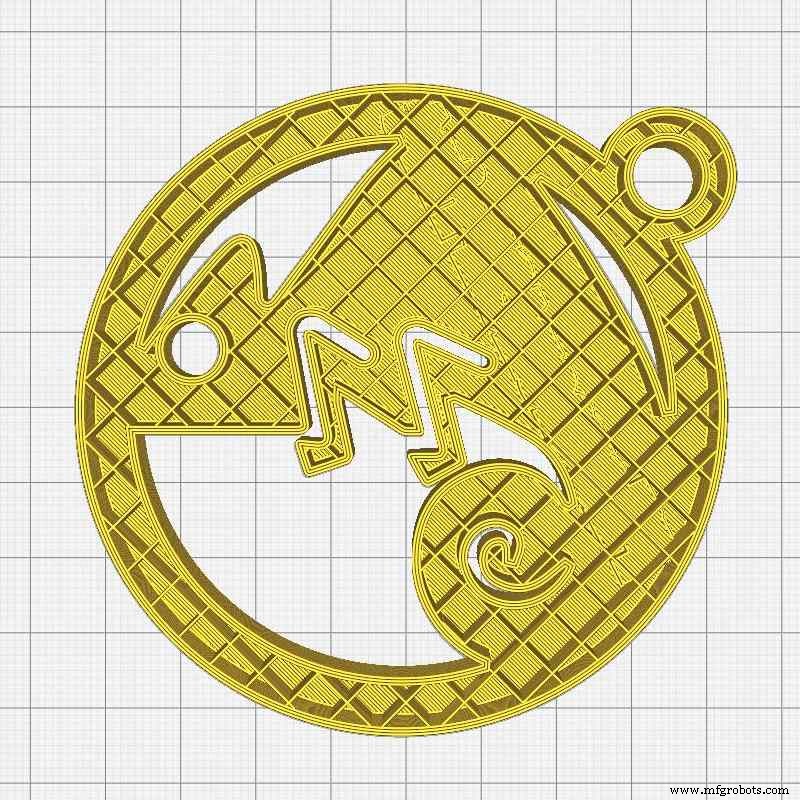
Rechteckig (Rectilinear/Grid)
Standard in den meisten Slicern. Logisch, da es in alle Richtungen eine stabile Struktur bietet und durch abwechselnd senkrechte Bahnen relativ schnell ist.
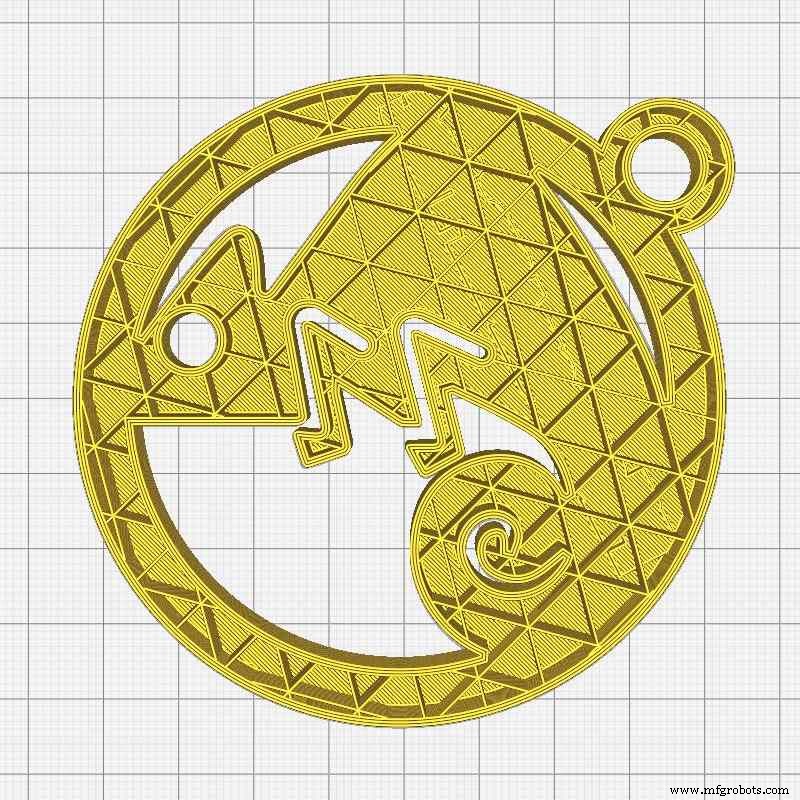
Dreieckig / Diagonal (Triangular)
Wie im Bauwesen: Maximale Widerstandskraft in Wandrichtung, da die auf 45° verlaufenden Linien die aufgebrachte Kraft halbieren.
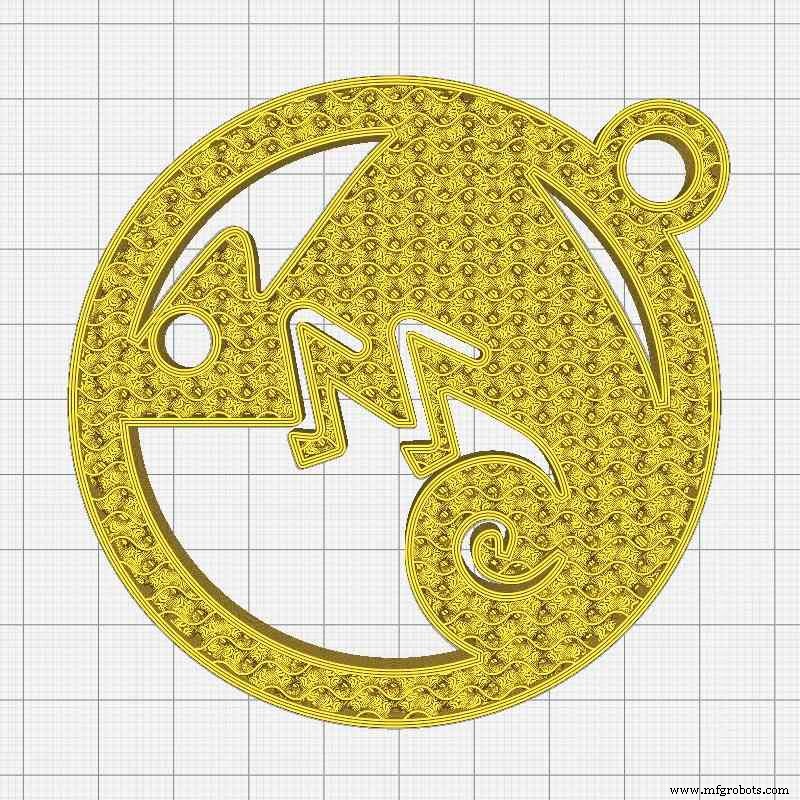
Wiggle (Zickzack)
Für Teile, die so flexibel, komprimierbar und weich wie möglich sein sollen. Der Zickzack-Verlauf erhöht die Rückstellkraft und stützt die Deckschichten ausreichend.
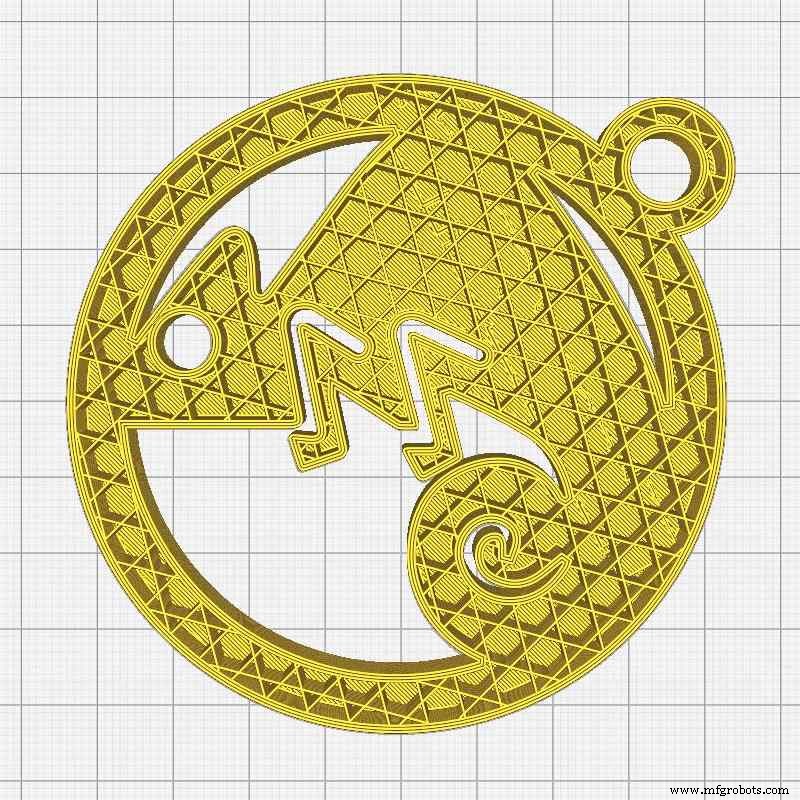
Wabenstruktur (Honeycomb / Tri-Hexagonal)
Von der Natur inspiriert: Sechseckige Waben werden als Kern für Carbonfaser-Teile genutzt. Im FDM/FFF bietet sie hervorragende isotrope Festigkeit – besser als rechteckig – aber mit längerer Druckzeit.
Fazit: Rechteckiger Infill reicht für 90 % aller FDM-Anwendungen; die restlichen 10 % sind Spezialfälle, die ein spezifisches Muster erfordern.
Unsere Empfehlungen zur Infill-Wahl
Die korrekte Füllkonfiguration ist entscheidend für die gewünschte Bauteilfestigkeit. Empfehlung:
- 10 % Rechteck – nicht-funktionale Teile, Modelle, Prototypen
- 20 % Rechteck – Normalteile, niedrige/mittlere Lasten
- 60 % Rechteck – hochbelastete Endbauteile
Infill-Typ und Prozentwerte müssen zudem an den jeweiligen 3D-Drucker und das Material angepasst werden – ob steif (PLA, ABS, PETG, Nylon) oder flexibel (Filaflex, TPE, TPU) – für das bestmögliche Ergebnis.
3d Drucken
- Die drei wesentlichen Schritte des 3D-Drucks: Vom CAD-Design zum fertigen Teil
- Infill vs. Shell im 3D-Druck: Rollen & Unterschiede verstehen
- 6 bewährte Strategien zur Senkung von 3D-Druckkosten
- Effizienz maximieren: Wie Nesting Polymer-3D-Druck-Performance boostet
- Inhouse-Produktion: Der Fuse 1 baut seine eigenen Teile
- Geschichte enthüllen: Wie 3D-Druck Archäologie und Paläontologie transformiert
- 3D-Druck: Communities in der Entwicklungswelt stärken
- Warum Interoperabilität in 3D-Software entscheidend ist: Steigerung der Workflow-Effizienz
- Wie 3D-Druck die Fertigung im nächsten Jahrzehnt transformieren wird
- Wie 3D-Druck die moderne Fertigung revolutioniert