



Warum Isotropie im 3D-Druck entscheidend ist: Konsistenz und Performance steigern
Isotropie beschreibt die Richtungsunabhängigkeit der Materialeigenschaften – mechanische Kennwerte sind in alle Messrichtungen identisch.
Die meisten Thermoplaste sind von Natur aus isotrop, da die Kohäsion der Polymerketten gleichmäßig in alle Richtungen wirkt.
Doch isotrope Rohmaterialien garantieren nicht isotrope Bauteile. Der Fertigungsprozess kann Anisotropie oder Orthotropie erzeugen. Beispiel: Ein faserverstärkter Thermoplast hat im Spritzguss zufällig orientierte Fasern (isotrop). Wird das Material jedoch mechanisch gestreckt, orientieren sich die Fasern bevorzugt – das Material wird anisotrop. Auch beim Spritzgießen oder Harzaushärten können innere Spannungen die Isotropie mindern.
Manchmal ist diese Anisotropie gewollt – etwa bei faserverstärkten Verbundwerkstoffen, bei denen orientierte Fasermatten die Eigenschaften in Lastrichtung optimieren.
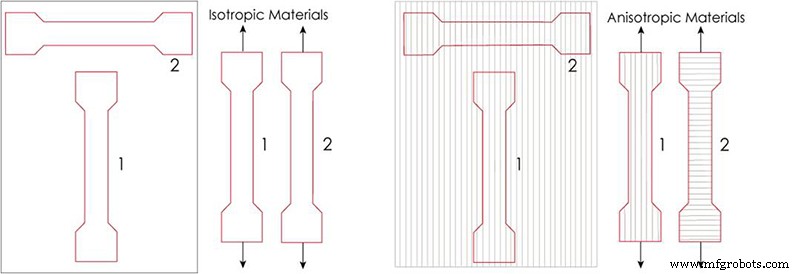
Problematisch wird es, wenn Anisotropie ungewollt entsteht. Wenn Lasten nicht einheitlich wirken und die Isotropieverteilung bekannt ist, kann die Bauteilorientierung angepasst werden – das kompliziert Design und Fertigung, ist aber lösbar.
Wenn aber die Lastrichtung im Voraus unbekannt ist, wird die fehlende Gleichmäßigkeit zum Risiko: Man muss alle Richtungen testen und die schlechtesten Werte als Bemessungsgrundlage nehmen. Zudem wird die Lebensdauervorhersage extrem schwierig, da diese in Lastrichtung stark variieren kann.
Deshalb ist Isotropiekontrolle bei mechanisch/strukturell belasteten Bauteilen essenziell.
Isotropie im 3D-Druck
Eine Technologie, bei der Isotropie stark beeinträchtigt wird, ist FDM-3D-Druck. Das schichtweise Extrudieren geschmolzener Polymerfäden erzeugt auf Mikroebene mikroporöse Strukturen. Der tatsächliche Querschnitt variiert je nach Richtung gegenüber dem makroskopisch sichtbaren. Hinzu kommt: Die Schichthaftung verläuft nicht immer ideal und reproduzierbar.
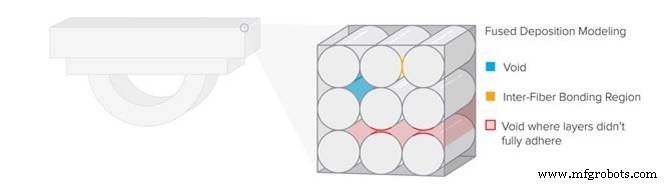
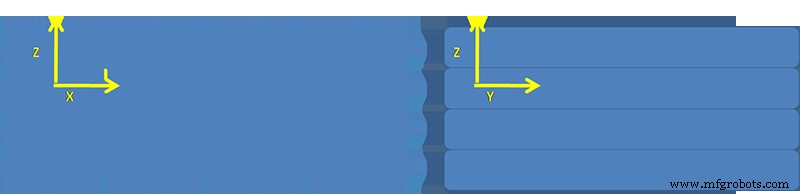
Durch die Diskrepanz zwischen tatsächlichem und scheinbarem Querschnitt variiert der scheinbare Elastizitätsmodul in allen drei Achsen.
Beispiel: Ein 1-cm³-Würfel zeigt in allen drei Achsen unterschiedliche E-Moduln, da bei E = (F/S) / (ΔL/L) der Querschnitt S für alle Achsen mit 1 cm² angesetzt wird, der reale Querschnitt aber richtungsabhängig variiert (Bild 3).
Durch alternierende Layerorientierung (90°-Versatz, Bild 4) ließe sich Orthotropie in X- und Y-Richtung erreichen, die Z-Anisotropie bleibt jedoch.
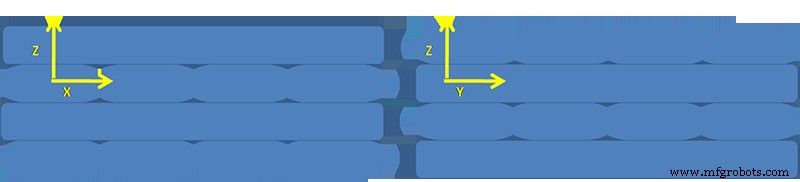
Theoretisch könnte ein kleiner Winkelversatz pro Layer bei großen Bauteilen planare Isotropie in der XY-Ebene erzeugen, volle Isotropie bleibt aber unerreichbar.
Man könnte reale Querschnitte berechnen, um Eigenschaften vorherzusagen, doch FDM-Drucker liefern nicht die nötige Präzision für homogene, reproduzierbare Strukturen (Bild 5).
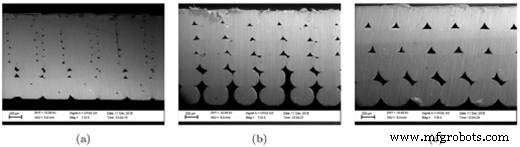
Das mechanische Verhalten FDM-gedruckter Bauteile ist daher kaum vorhersagbar.
Dieses Phänomen ist nicht universell im 3D-Druck. SLA- und SLS-Druck erzeugen Bauteile mit hoher Isotropie.
Beim SLA härten Harze Schicht für Schicht aus. Die Bauteile sind vollständig dicht – scheinbarer und realer Querschnitt stimmen überein. Die molekulare Kohäsion erfolgt durch chemische Bindungen homogen im gesamten Bauteil.
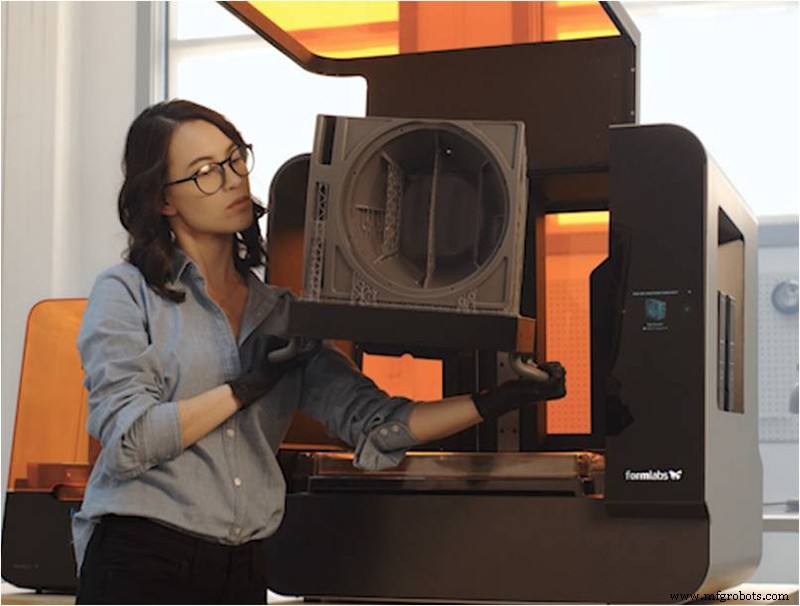
Zwar galten SLA-Harze lange als mechanisch unzureichend für technische Anwendungen, doch neue Engineering-Harze (z. B. Formlabs Engineering Resins) schließen diese Lücke. Der Form 3L (bis 335×200×300 mm) bildet mit diesen Harzen ein ideales Duo für isotrope, hochbelastbare Bauteile.
Dennoch: Für technische Anwendungen liefert SLS-Druck die besten Isotropieergebnisse.
SLS sintert polymere Mikropartikel Schicht für Schicht. Ergebnis: hohe Isotropie, hohe Dimensionsgenauigkeit, supportfreier Druck – ermöglicht komplexe Geometrien und bereits montierte Bewegungsmechanismen.
SLS-Bauteile sind porös, aber die Porosität ist homogen und richtungsunabhängig (Bild 8) – im Gegensatz zu FDM.
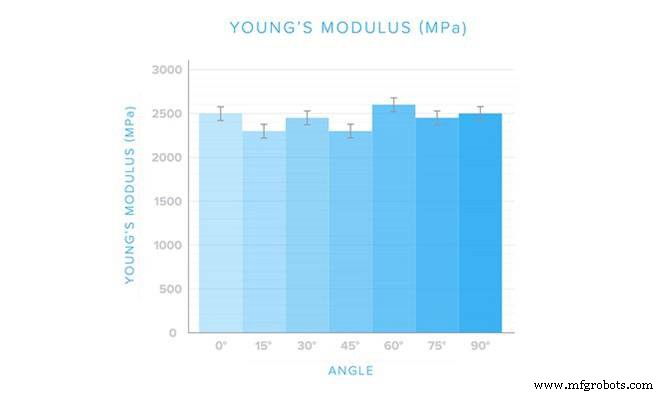
Dadurch bleiben reale und scheinbare Querschnitte in alle Richtungen konstant – hohe Isotropie. Die mechanischen Eigenschaften weichen zwar vom Rohmaterial ab, sind aber konstant, orientierungsunabhängig und leicht bestimmbar. Das vereinfacht Engineering-Berechnungen und erlaubt zuverlässige Festigkeits- und Lebensdauervorhersagen.
Zudem nutzt SLS industriell etablierte technische Polymere: Nylon 11, Nylon 12, TPE, TPU.
Beispiel: Der Lisa Pro – exzellentes Preis-Leistungs-Verhältnis, druckt Polyamid 11 dank Stickstoffatmosphäre in höchster Qualität.
Fazit
Bei mechanisch beanspruchten 3D-Druckteilen zählen nicht nur Rohmaterialeigenschaften, sondern die Fertigungstechnologie. FDM bietet zwar die größte Materialvielfalt, aber die geringe Isotropie ist oft ein schwer lösbares Problem. Bauteilorientierung, Füllmuster und Lastfallkenntnis sind kritisch – Design und Produktion werden komplex und limitiert.
SLA und SLS eliminieren viele dieser Limitierungen. Dichte oder homogen poröse Bauteile, hohe Isotropie, technische Materialien mit guten mechanischen Eigenschaften machen sie zur vielversprechenden Alternative, wo FDM an Grenzen stößt.
Zusätzlich ermöglicht SLS supportfreien Druck vormontierter Bewegungsmechanismen – die ideale Technologie, um Nachbearbeitung drastisch zu reduzieren und zu vereinfachen.
3d Drucken
- Die drei wesentlichen Schritte des 3D-Drucks: Vom CAD-Design zum fertigen Teil
- Warum 3D-Druck boomt: Schlüsselfaktoren & Zukunftsausblick
- Gesundheitswesen revolutionieren: Wie 3D-Druck die Medizin transformiert
- 12 Unternehmen, die den 3D-Druck revolutionieren
- 6 bewährte Strategien zur Senkung von 3D-Druckkosten
- Effizienz maximieren: Wie Nesting Polymer-3D-Druck-Performance boostet
- Inhouse-Produktion: Der Fuse 1 baut seine eigenen Teile
- Warum Interoperabilität in 3D-Software entscheidend ist: Steigerung der Workflow-Effizienz
- Wie 3D-Druck die Fertigung im nächsten Jahrzehnt transformieren wird
- Wie 3D-Druck die moderne Fertigung revolutioniert