



Industrielle Produktion dekarbonisieren: Bewiesene 56 % CO₂-Einsparung mit Composite Additive Manufacturing
Jahrzehntelang war das Fertigungsmantra einfach: größer, schwerer und mehr subtraktiv gleichte besserer Leistung. Heute kollidiert dieses Mantra mit dem dringenden Bedarf, Treibhausgasemissionen zu reduzieren. Traditionelles CNC-Bearbeiten und die schwere Infrastruktur, die es unterstützt, erzeugen einen massiven CO₂-Fußabdruck, der nicht mehr mit globalen Dekarbonisierungszielen übereinstimmt.
Was, wenn die Lösung nicht im Optimieren bestehender Fabriklinien liegt, sondern darin, neu zu imaginieren, wie und wo Teile produziert werden? Eine kürzlich durchgeführte, unabhängige Lebenszyklusanalyse (LCA) von Bureau Veritas Schweden testete diese Prämisse, indem sie konventionelles CNC-Aluminiumbearbeiten mit Markforgeds Composite-3D-Druck-Plattform verglich.
Die Ergebnisse sind eindrucksvoll: Ein verteilter digitaler Fertigungsworkflow kann Produktions-CO₂-Emissionen um bis zu 56,4 % senken. Nachfolgend entpacken wir die Daten, die diesen Durchbruch möglich machen.
Exekutive Zusammenfassung
Eine ISO 14040/44, ISO 14025 und EN 15804-konforme LCA, unabhängig verifiziert von Bureau Veritas Schweden, demonstriert, dass der Übergang vom CNC-Aluminiumbearbeiten zu Markforged Composite-3D-Druck CO₂-Emissionen um bis zu 56,4 % reduziert. Die Studie bestätigt, dass eine verteilte Fertigungsstrategie tiefe Dekarbonisierung liefert, während industrietaugliche Leistung erhalten bleibt.
Die Infrastrukturdiskrepanz: 12 Tonnen vs. 122 kg
Kohlenstoffintensität beginnt mit dem eingebetteten Kohlenstoff der Ausrüstung, die zur Teileherstellung verwendet wird. Die Bewertung berücksichtigt die vollständige Stückliste für beide Technologien.
Maschinen-Level-Vergleich
| Engineering Metrik | CNC-Bearbeitungszentrum (S1) | Markforged FX10 (S2/S3) |
|---|---|---|
| Gesamtmaschinenmasse | ~12.000 kg | 122 kg |
| Primäres Strukturmaterial | 6.000 kg Gusseisen | 80 kg Stahl |
| Elektronik & PCBs | 120 kg | 8,5 kg |
| Referenz-Lebensdauer | 10 Jahre | 5 Jahre |
Die funktionale Einheit ist eine 5-jährige industrielle Anforderung. Um die 10-jährige Lebensdauer einer einzelnen CNC-Maschine zu matchen, umfasst die Analyse zwei FX10-Drucker.
Strategische Szenarien: Lieferkette optimieren
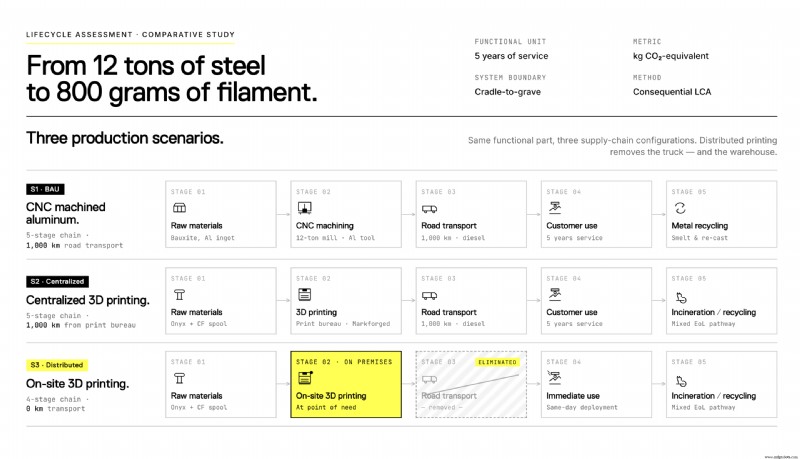
Drei Szenarien illustrieren, wie Logistik und Produktionsentscheidungen den Gesamt-Fußabdruck beeinflussen:
- Szenario 1 – Business-as-Usual (BAU): CNC-Bearbeitung von Aluminiumwerkzeugen gefolgt von regionalem Straßentransport.
- Szenario 2 – Zentralisiertes Additives: Teile gedruckt auf einem einzelnen FX10 an einem zentralen Hub und zum Kunden versendet.
- Szenario 3 – Verteilte Fertigung: In-House-Druck am Kundenstandort – kein Distributions-Transport.
Konsequenzielle LCA-Ergebnisse: Die CO₂-Aufschlüsselung
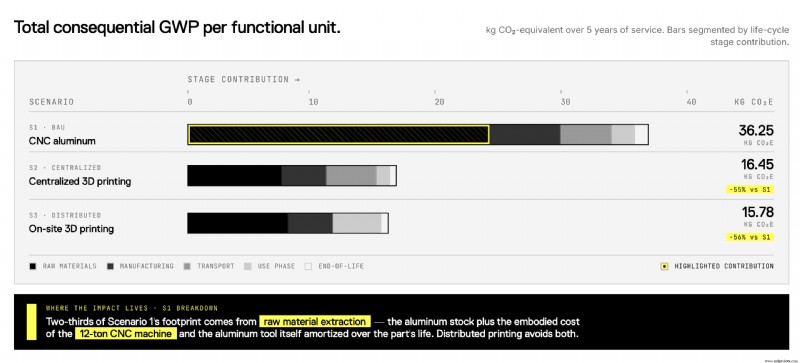
Alle Werte sind Global Warming Potential (GWP) ausgedrückt in kg CO₂e pro funktionale Einheit über den vollständigen Cradle-to-Grave-Lebenszyklus.
- Szenario 1 (CNC Aluminium): 36,2 kg CO₂e
- Szenario 2 (Zentralisierter 3D-Druck): 16,5 kg CO₂e
- Szenario 3 (Verteilter 3D-Druck): 15,8 kg CO₂e
Der 56,4 % Vorteil resultiert aus dem leichten FX10-Drucker, der hohen Materialeffizienz von Onyx verstärkt mit kontinuierlicher Kohlenstofffaser und der Eliminierung von Distributionslogistik.
Technische Treiber der Nachhaltigkeit
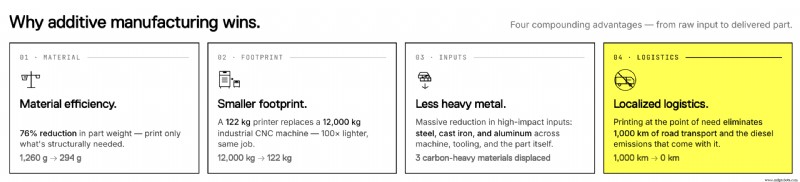
Die Markforged-Plattform übertrifft traditionelles Bearbeiten durch drei Kernpfeiler:
- Radikale Materialeffizienz: CNC subtrahiert 1.260 g Aluminium pro Werkzeug, während additives nur 294 g Verbundwerkstoff nutzt – dramatisch reduzierend den Kohlenstoff für Metallextraktion.
- Eingebetteter Kohlenstoffreduktion: Die 12-Tonnen-CNC-Maschine erfordert riesige Mengen Gusseisen, Stahl und Kupfer. Der FX10s Leichtbau-Design senkt Rohmaterialbedarf, was den Einstiegs-Kohlenstoff-Fußabdruck senkt.
- Die Null-Logistik-Strategie: On-Site-Druck bedeutet, Sie versenden die Datei, nicht das Teil. Dies entfernt die CO₂-Schuld, die mit regionalem Versand und Lagerhaltung verbunden ist.
Diese Ergebnisse demonstrieren, dass Nachhaltigkeit in der Fertigung Energieoptimierung auf dem Shopfloor übersteigt – sie verlangt ein fundamentales Umdenken der Infrastruktur. Mit rigoroser ISO- und EN-Konformität liefert diese LCA die Drittparteivalidierung, die für robustes ESG-Reporting erforderlich ist.
Methodik und Konformität
- Datenbank: Ecoinvent 3.11, modelliert in SimaPro 10.2.0.1
- Charakterisierung: JRC Environmental Footprint (EF) 3.1
- Systemgrenze: Cradle-to-Grave, abdeckend Module A1–A3, A4, C1–C4 und D
- Energiemix: Europäisches Stromnetz, einschließlich vollständiger Upstream-Infrastruktur
Unabhängige LCA durchgeführt von Muhammad Arfan, Bureau Veritas Schweden. Standards: ISO 14040/44, ISO 14025, EN 15804.
Disclaimer: Alle Inhalte sind © Markforged, Inc. und dürfen ohne schriftliche Erlaubnis nicht kopiert, modifiziert oder adoptiert werden. Nutzung dieses Materials gewährt keine Rechte an Service Marks oder Trademarks. Informationen herein sollten nicht als professioneller Rat betrachtet werden. Markforged behält sich das Recht vor, Inhalte nach eigenem Ermessen zu aktualisieren oder zu revidieren.
3d Drucken
- Stereolithografie (SLA): Ein umfassender Leitfaden zu 3D-Drucktechnologie, Materialien und Vorteilen
- Umfassender Leitfaden zu 3D-Druck-Dateiformaten: OBJ, STL, AMF und 3MF
- 3D-Drucker Jerk-Einstellungen verstehen und optimieren für bessere Druckergebnisse
- Wie Service Bureaus mit Sinterit Lisas SLS-Technologie erfolgreich sind
- Präzise Z-Offset-Kalibrierung für Ender 3: Schritt-für-Schritt-Anleitung
- Warum Cloud-basiertes Slicing & Dateimanagement den 3D-Druck transformiert
- Duktiles Versagen verstehen: Ursachen, Erkennung und Präventionsstrategien
- Warum ABS-Druck ein Gehäuse braucht: Qualität, Sicherheit, Langlebigkeit
- Echte Metallteile per FDM: Filamet™ & Sintern – Der komplette Guide
- Ender 3 Düse reinigen: Schnelle, einfache Entstopfung für zuverlässige Drucke