



Automatisierte Messtechnik-Software treibt Smart Manufacturing an
Es ist eine Weile her, seit Scott Lowen in der Schule war, aber er betreibt immer noch „Wissenschaftsprojekte“. So bezeichnet er scherzhaft ein Proof-of-Concept-Projekt, bei dem ein Bauteil vermessen wird und die resultierenden Daten automatisch Korrekturen an ein Drehzentrum, eine Fräsmaschine oder ein anderes Werkzeugmaschinensystem übermitteln.
Lowens laufendes Wissenschaftsprojekt bei Zeiss Industrial Quality Solutions in Wixom, Michigan, wo er Produktmanager für Software und Zubehör ist, hat die Hypothese, dass Messdaten einfach vollautomatisierte Bearbeitungskorrekturen erzeugen können, zwar nicht vollständig bestätigt, doch Zeiss arbeitet weiterhin an automatisierten Lösungen. Auch andere Unternehmen wie Capture 3D Inc. (ein Zeiss-Unternehmen), Renishaw Inc. und Verisurf Software Inc. bieten Lösungen an, die Messtechnikdaten für unterschiedlich stark automatisierte Korrekturen an Werkzeugmaschinen nutzen.
Das laufende Wissenschaftsprojekt bleibt indessen ein fester Bestandteil von Lowens Tätigkeit.
„Der Zeitaufwand für die Schaffung der notwendigen Verbindungen in einem automatisierten Rückkopplungssystem überwiegt den Nutzen, den diese Art der automatisierten Rückmeldung an Werkzeugmaschinen bringt“, erklärt er. „Wir setzen weiterhin darauf, dass ein Ingenieur die relevanten Daten prüft und die passende Rückmeldung oder Korrektur für die Werkzeugmaschinen erstellt.“
Das mag für die Arbeitsplatzsicherheit von Fertigungsingenieuren gute Nachrichten sein, wirft aber Fragen auf: Kann der Messprozess vollständig in die Smart Manufacturing integriert werden? Oder droht die Messtechnik, weitgehend auf die Prozesse beschränkt zu bleiben, die Hersteller vor der vernetzten, datengesteuerten, automatisierten Welt der neuen Fertigungsweise nutzten?
Automatische Korrekturmaßnahmen
Renishaw in West Dundee, Illinois, hat ein Produkt im Soft-Launch-Modus: Renishaw Central ist eine Fertigungsdatenplattform für Informationen wie Maschinenstatus, Alarme und Messergebnisse von Werkzeugmaschinensonden und Werkzeugmesssystemen, Equator-Messsystemen und Koordinatenmessgeräten (KMG).
Die Plattform verfügt über eine Programmierschnittstelle (API), die es Nutzern ermöglicht, die Informationen abzufragen und in andere Softwaresysteme einzuspeisen – etwa in Systeme für Enterprise Resource Planning (ERP) oder individuelle Dashboards.
„Die große Verbesserung, die wir bei unseren Kunden beobachten, ist die Nutzung der Messdaten zur Erzeugung vorkonfigurierter, automatischer Korrekturmaßnahmen – sei es ein Werkzeugversatz, ein Nullpunktversatz oder Ähnliches“, sagt Brandon Golab, Machine Tool Software Manager bei Renishaw. „Die Anwender unseres Systems konfigurieren, wie auf Messungen reagiert werden soll und welche Maschine die Korrekturmaßnahme erhalten soll.“
Dies ermöglicht eine Produktverbesserung namens „Intelligent Process Control“ – eine Reihe von Kommunikationsprotokollen, die es Kunden erlauben, festzulegen, wie sie Messszenarien behandeln möchten. Daraus können sich Versätze und intelligente Anpassungen am Fertigungsprozess oder an den Werkzeugmaschinen ergeben, falls erforderlich.
Renishaw Central bietet zudem eine Visualisierungsfunktion mit Standard-Dashboards zur Anzeige von Maschinenstatus und Messergebnissen sowie für historische Datenanalysen.
Während des Soft Launches ist die Plattform auf eine Werkzeugmaschine pro Messgerät ausgelegt, doch Golab sieht keine Grenze für die Anzahl der Maschinen, mit denen Renishaw Central interagieren kann.
„Zusätzlich zu Renishaw Central haben wir mehrere Produkte, die es der Werkzeugmaschine selbst ermöglichen, nicht nur Daten zu sammeln, sondern innerhalb einer einzelnen Maschinenarchitektur einen geschlossenen Fertigungsrückkopplungsprozess durchzuführen“, fügt er hinzu.
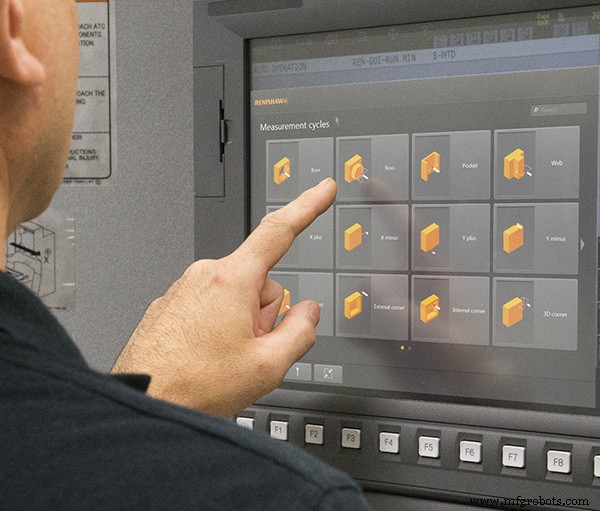
Für neue oder weniger erfahrene Bediener konzipiert ist „Set and Inspect with Program Builder“, das an der Maschine eingesetzt wird, sowie die Offline-Lösung „Productivity+“. Set and Inspect dient Aufgaben wie Teileinrichtung, Teilevalidierung, Spannvorrichtungen-Verifikation und Cut-Measure-Cut (wobei ein Bediener einen Vorschlichtdurchgang fährt, das Ergebnis misst und dann basierend auf den Messdaten einen Schlichtdurchgang durchführt). „All das lässt sich mit diesen Softwarekomponenten einrichten“, so Golab. Set and Inspect kann auch mit Renishaws Reporter-Software genutzt werden, um Daten an Renishaw Central zurückzumelden.
„Productivity+ nutzt CAD-Modelle, um ähnliche Programme zu generieren wie Inspection+, aber da es CAD-gesteuert ist, ist es für den Programmierer einfacher“, erklärt Golab. „Hinsichtlich der Datenverarbeitung auf der individuellen Maschinenebene ist es Inspection+ sehr ähnlich.“ Inspection+ ist Renishaws makrobasierte Messtechnik-Software für erfahrenere Anwender, die G-Code schreiben können, der auf der CNC-Steuerungsebene läuft.
Renishaw-Messtechnik kann sogar für vorausschauende Fehlererkennung eingesetzt werden. Dazu werden die Daten aus Productivity+ mit dem firmeneigenen Sprint-Sensor gekoppelt, der tausende Punkte pro Sekunde misst, um den Oberflächenzustand eines Bauteils zu beurteilen.
„Wenn sich das Werkzeug abnutzt, sieht man typischerweise Welligkeit auf der Bauteiloberfläche“, sagt Golab. „Da dies eine direkte Messung der Werkzeugleistung ist, kann es ein besseres Indikator für Werkzeugverschleiß sein als indirekte Methoden wie Spindellast.“
Entscheidungen zum Designer verlagern
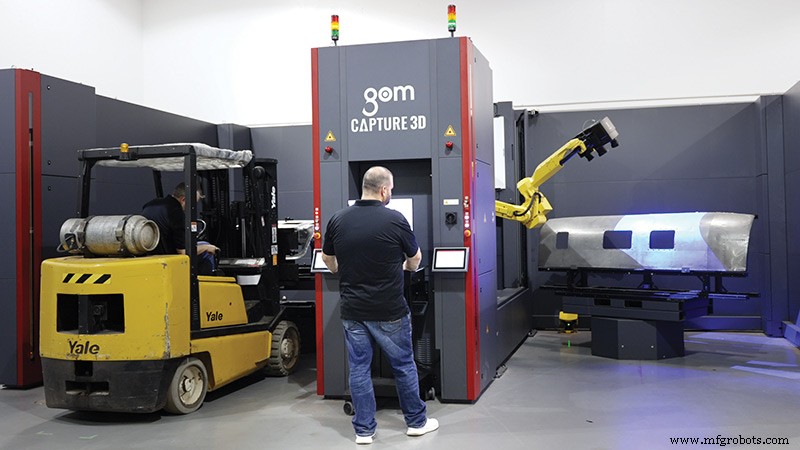
Closed-Loop-Fertigung ist auch Rick White, General Manager von Capture 3D in Santa Ana, Kalifornien, vertraut – speziell mit einer Closed-Loop-Technik namens adaptives Fräsen. „Damit wird ein geschlossener Regelkreis in einem CNC-Bearbeitungszentrum auf Basis von Scandaten erstellt“, erklärt er. „Die adaptive Frässoftware ermittelt, was nötig ist, um das CAD-Modell zu erreichen, und erstellt automatisch einen neuen Pfad für die Maschine, um Abweichungen zu korrigieren. Das geschieht in Echtzeit, ohne menschliches Eingreifen.“
White war CEO von Capture 3D, dem führenden US-Partner für GOM 3D berührungslose Messtechnik, bis das Unternehmen im Oktober 2021 von Zeiss übernommen wurde.
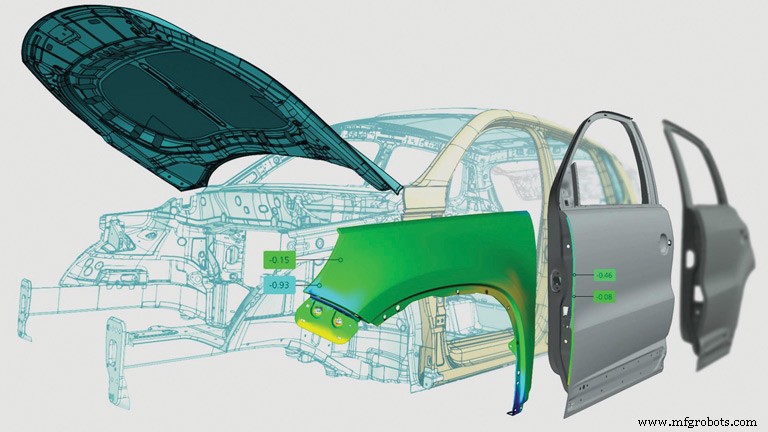
Neben der adaptiven Bearbeitung können Daten von Capture 3Ds vollflächigem ATOS 3D-Scanning auch in die digitale Montageanalyse mit GOM-Software einfließen. „Unsere Luft- und Raumfahrt- sowie Automobilkunden hatten großen Erfolg mit unserer Technologie, um Bauteile aus aller Welt digital zu montieren und Passgenauigkeit, Ausrichtung und Spezifikationen zu prüfen, bevor etwas physisch versendet wird“, sagt White. „Das hilft Unternehmen, Probleme schneller zu korrigieren oder Änderungen vorzubereiten, während Kosten gesenkt werden und der Produktstart beschleunigt wird.“
Ein Beispiel: Nachdem ein Automobil-OEM die Messtechnikdaten der Anbauteile von seinen Werken, Zulieferern und Tier-1-Lieferanten erhalten hat – egal wo sie sich befinden –, kann er in einem kollaborativen, digitalen Prozess anhand eines digitalen Modells der Rohkarosserie prüfen, ob die Komponenten passen. Zudem liefern die vollflächigen Daten Millionen präziser Datenpunkte für einen digitalen Zwilling. „Und das Schöne daran: Es funktioniert tatsächlich und ist sehr erfolgreich“, so White.
Eine weitere Technik, die den Datenfluss nutzt, ist die modellbasierte Definition (MBD). „MBD bedeutet, dass Messanforderungen, Prozesse, Toleranzen und GD&T (geometrische Produktspezifikation) von Anfang an Teil des CAD-Modells sind und zusammen mit PMI (Product Manufacturing Information) in die GOM-Software importiert werden“, erklärt White. „Während Designer Teile konstruieren, hinterlegen sie auch Informationen zu den Toleranzen. Das Messsystem verfügt dann über diese Informationen. Es weiß, was zu prüfen ist und wie festzustellen ist, ob Komponenten innerhalb oder außerhalb der Toleranz liegen.“
Damit verlagern sich Entscheidungen darüber, was gemessen werden soll, vom Prüfer – der im Prozess nachgelagert ist – zum Designer. Die Überzeugung: Designer kennen diese Informationen besser als jeder andere, weil ihre Perspektive ganzheitlicher ist. Sie konstruieren Teile, die zusammenwirken sollen, und Toleranzen sind selbst innerhalb desselben Teils nicht universell.
„MBD erfordert eine universelle Standardisierung, um in Messtechnik-Software korrekt gelesen werden zu können“, sagt White. „Hoffentlich ist QIF diese Brücke“, fügt er hinzu mit Verweis auf das Quality Information Framework, einen einheitlichen XML-Framework-Standard für den digitalen Austausch von Qualitätsinformationen. Er merkt an, dass „manche Organisationen schneller vorankommen als andere; insgesamt sehen wir jedoch einen Aufwärtstrend, und das ist die Zukunft.“
Das Digital Metrology Standards Consortium (DMSC) schuf QIF, um den entscheidenden Bedarf an einem digitalen Messtechnik-Standard zur Weiterentwicklung der dimensionsellen Messtechnik zu decken, erklärt White. Das DMSC gab bekannt, dass der QIF 3.0-Messtechnik-Standard im August 2020 von ISO als neue ISO-Norm ISO 23952:2020 übernommen, genehmigt und veröffentlicht wurde, laut der Website des Konsortiums.
„Wir unterstützen die Standardisierung eines Formats, das für alle Sinn ergibt“, sagt White. „Obwohl wir nicht für die großen CAD-Softwarehersteller sprechen können, ist es wahrscheinlich, dass sie es nutzen müssen, wenn es zum Standard wird.“
MBD zu gescannten Meshes hinzufügen
„Boeing verlangt MBD; alle großen Luft- und Raumfahrtunternehmen fordern es“, sagt Ernie Husted, Präsident und CEO von Verisurf in Anaheim, Kalifornien. Er bezeichnet MBD als Zeit- und Geldersparnis. „Viele Zulieferer sind nicht gewohnt, damit umzugehen – sie sind Zeichnungen gewohnt.
„Erst in den letzten wenigen Jahren haben alle großen CAD-Unternehmen MBD als Standardfunktion implementiert. Jetzt können sie das Modell mit den entsprechenden GD&T-Toleranzen versehen und diese Datei an ihre Lieferanten senden, ohne dass Zeichnungen mehr nötig sind.“
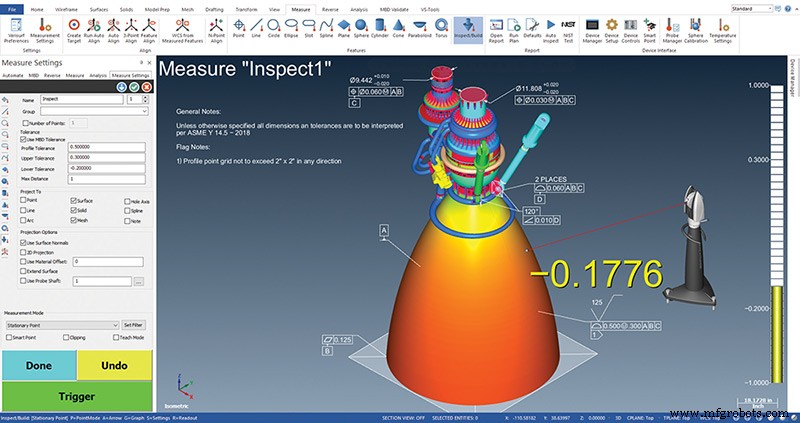
Enthält das CAD-Modell MBD-Informationen, kann Verisurf-Software die eingebetteten Daten nutzen, um den Prüfplan mit jedem KMG, Arm, Tracker oder Scanner zu automatisieren, so Husted. „Es gibt einen Prozess, bei dem Sie Werkzeugversätze anpassen können, wenn Sie Werkzeugmaschinensonden nutzen“, sagt Husted. „An Werkzeugmaschinen haben Sie Schneidenradius-Korrektur und Werkzeugverschleiß-Kompensation. Wenn sich ein Werkzeug abnutzt, können Sie den Versatz anpassen, um ein Merkmal größer oder kleiner zu bearbeiten, je nachdem, ob es ein Innen- oder Außenmerkmal ist. So lassen sich automatische Anpassungen für Werkzeugverschleiß steuern, aber wenn ein Werkzeug bricht, muss es getauscht werden.“
Anwender können auch spezielle Applikationen mit Verisurfs Software Development Kit schreiben, um Entscheidungen zu unterstützen. Wenn ein Teil außerhalb der Toleranz liegt, kann die App einen Werkzeugwechsel auslösen, falls Ersatzwerkzeuge im Werkzeugmagazin der Maschine vorhanden sind. Routinen lassen sich auch schreiben, um Roboter für In-Prozess-Prüfungen oder andere automatisierte Prozesse zu steuern.
Verisurf-Nutzer können MBD auch auf gescannte Meshes anwenden, wenn kein CAD-Modell vorliegt. „Wenn Sie das Teil scannen, kann ich tatsächlich auf eine Fläche des Meshes klicken und eine Dicke ermitteln“, erklärt er. Im November 2021 schlossen Renishaw und Verisurf eine Vereinbarung, die Unternehmen in Nordamerika den Zugriff auf Verisurf CMM-Software über Renishaw ermöglicht.
Der Fertigungsingenieur weiß es am besten
Zeiss’ Lowen warnt davor, dass尽管 die Automatisierung rasant fortschreitet, Hersteller weiterhin wertvollen menschlichen Input im Prozess benötigen.
„Unserer Erfahrung nach gibt es zu viele reale ingenieurtechnische Variablen, die eine Automatisierung sehr schwierig machen“, sagt Lowen. „Wir haben festgestellt, dass man weiterhin einen Fertigungsingenieur mit menschlichem Verstand braucht, der sagt: ‚OK, hier ist der Grund, warum diese Form außerhalb der Toleranz liegt, das ist tatsächlich schiefgelaufen, und das müssen wir tun, um es zu korrigieren.‘“
Werkzeugverschleiß sei einer der einfacheren Gründe, aber selten der einzige Grund, warum eine Dimension außerhalb der Toleranz liegt, so Lowen. Wäre Werkzeugverschleiß der einzige Grund, könnte man es automatisieren. Die Realität aber sei: Es gibt ein Dutzend anderer Gründe, warum ein Teil nicht den Spezifikationen entspricht.
„Vielleicht verzieht die Spannvorrichtung das Teil oder spannt es nicht fest genug. Vielleicht biegt sich ein Werkzeug beim Schneiden in einer Achse inkonsistent durch, oder das Rohmaterial liegt außerhalb der Toleranz“, führt er aus. „Was auch immer es ist – dafür gehen Ingenieure zur Schule: wie man bessere Teile herstellt.“
Die aktuelle Tendenz zu kürzeren Losgrößen bei größerer Teilevielfalt erschwert zudem die Rentabilität einer engineered automatisierten Lösung.
„Man könnte einem Automobilzulieferer sagen: ‚Sie fertigen dieses eine Teil die nächsten sieben Jahre, lass uns das engineerieren‘“, sagt er. „‚Lass uns die Zeit investieren, weil Sie eine Milliarde Stück dieser einen Form produzieren.‘ Aber viele unserer Kunden fertigen kleine Losgrößen.“
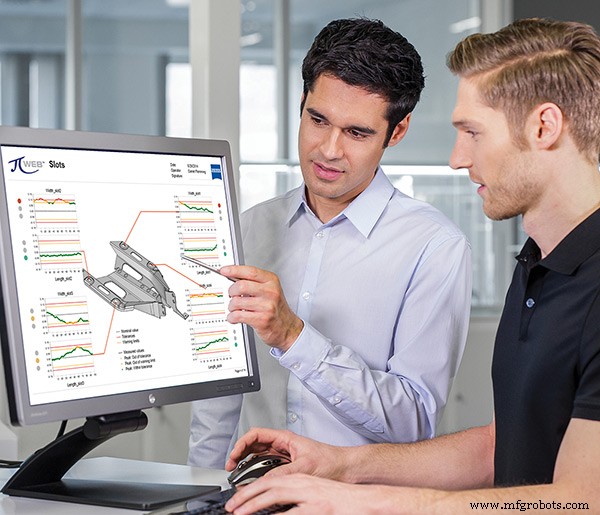
Zeiss bietet die Art von Engineering-Lösung, die Lowen in seinem hypothetischen Automobilzulieferer-Beispiel nannte. Für Kunden mit kleineren Losgrößen und höherer Vielfalt – und andere – hat das Unternehmen PiWeb, ein Engineering-Tool, das Fertigungsingenieuren hilft, nicht nur zu analysieren, welche Teile außerhalb der Toleranz liegen, sondern auch Werkzeuge an die Hand gibt, um zu ermitteln, warum.
„Wenn ein Teil außerhalb der Toleranz liegt, sind Fertigungsingenieure meist die am besten qualifizierten, um zu hypothesieren, warum das Teil außerhalb der Toleranz liegt. Was sie brauchen, sind Beweise für ihre Hypothese“, sagt Lowen. „PiWeb ermöglicht ihnen die Suche in einer Teile-Datenbank und gezieltes Filtern nach Werkzeugmaschinen, Datum und Uhrzeit oder Chargennummern, um statistische Trends zu erkennen. Und PiWeb bietet hervorragende Visualisierungstools – nicht nur für die Daten, sondern auch für die Teile selbst mit Darstellung von Dimensionen und Koordinaten, damit sie erkennen, welche Achse der Werkzeugmaschine korrigiert werden muss.“ PiWeb bezieht Daten direkt aus Calypso, Zeiss’ Messtechnik-Software. Kommen die Daten aus anderer Messtechnik-Software, kann PiWeb gängige Dateiformate lesen, darunter QDAS, DMO oder QIF, so Lowen.
Lowen versteht, dass die Branche sich in Richtung automatisierterer Lösungen mit Messdaten und automatisierter Werkzeugmaschinen-Korrektur bewegen muss. Diese werden breiter akzeptiert, sobald sie einfacher und schneller zu implementieren sind, sagt er. Dafür werden Lowen und seine Kollegen sicherlich weitere „Wissenschaftsprojekte“ durchführen.
Automatisierungssteuerung System
- Smart Hospitals von morgen: Die kritische Rolle intelligenter Software
- Datengesteuerte Fertigung: Herausforderungen bei IoT, Industrie 4.0 und Smart Factory meistern
- Bestandsanlagen modernisieren: Praktischer Leitfaden für Smart Factories
- Remote-Messtechnik: Datenerfassung für Präzisionsfertigung meistern
- In-Shop-Metrologie aufwerten: Walk-Up-Services für präzise Teileinspektion
- Digitale Fabriken: Intelligente Fertigung für Industrie 4.0
- QC-Messdaten nahtlos in Fertigungssysteme integrieren für höhere OEE
- Litmus und Oden starten integrierte IIoT-Lösungen für Smart Manufacturing
- Datenernte: Der Eckpfeiler des Erfolgs smarter Fertigung
- Wie KI neue Fertigungsjobs schafft und Arbeitskräftelücken schließt