



Effizienz freisetzen: Die strategischen Vorteile von Vertikalen Bearbeitungszentren
Anbieter von vertikalen Bearbeitungszentren (VMC) blicken optimistisch auf 2022. Sie erwarten verstärkten Einsatz von Automatisierung und wachsendes Bewusstsein für die Vorteile der Bearbeitung mit mehr als drei Achsen.
Mehr Seiten eines Werkstücks in ein oder zwei Spannungen zu erreichen, ist nur ein Teil des Wertversprechens von VMCs, so Maschinenhersteller. Automatisierung mit einem Roboter vor der Maschine oder das Hinzufügen einer Drehachse sichert Produktivität, während das Verständnis der Maschinenkinematik – wie sich die Maschine über die Zeit bewegt – der Schlüssel zur Reproduzierbarkeit ist.
Eine breite Auswahl, von einfacheren Dreiachsmmaschinen bis zu Fünfachsern – sowohl 3+2 als auch, in geringerem Maße, simultane Versionen – gibt Werkstätten reichlich Gelegenheit, VMCs für Klein- und Großserien einzusetzen. Und Chancen durch reshorte Teile bieten einen weiteren Anreiz.
VMC-Geschäft läuft gut
Zunächst einmal: Trotz Unsicherheit und verwirrter Politik rund um die COVID-19-Pandemie, die in ein drittes Jahr der Turbulenzen geht, ist die Nachfrage nach VMCs stark. Das Angebot ist jedoch, wenig überraschend, ein Problem.
„Die Branche ist ziemlich heiß“, stellt Jeff Wallace, General Manager National Engineering bei DMG Mori USA in Hoffman Estates, Illinois, fest. „Wir verkaufen alles, was nicht niet- und nagelfest ist. Wir verkaufen sogar Sachen, die festgeschraubt sind. Das gute Problem: Wir verkaufen alles, was wir haben; das schlechte Problem: Lieferzeiten von vier bis sechs Wochen haben sich auf vier bis sechs Monate verlängert.“
VMCs sind über diverse Anwendungen hinweg gefragt, so Wallace, selbst bei „einigen Niedrigvolumen-Produktionszentren, wo wir einfache prismatische Teile fertigen. Selbst vertikale Dreiachsmmaschinen sind stark nachgefragt.“
Angesichts von Fachkräftemangel, der durch die Pandemie verschärft wurde, ist die Automatisierung von VMCs zum Hauptanliegen geworden.
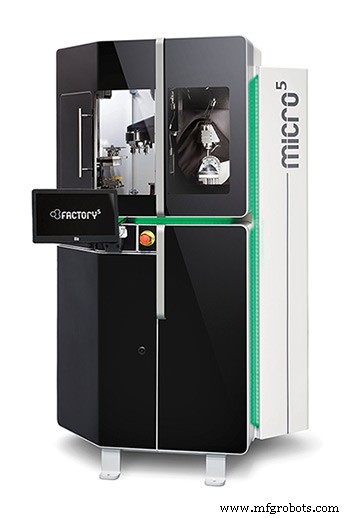
„Häufig sehen wir bei Vertikalen, dass wir eine Drehachse nachrüsten, um mehr als eine Seite des Teils zu erreichen. Kunden wollen so weit wie möglich automatisieren – sogar einige der dreiachsigen vertikalen Bearbeitungszentren. Eine Drehachse oder sogar eine doppelte Drehachse hinzuzufügen, um das Teil umzudrehen und die andere Seite zu erreichen, ohne es aus dem Schraubstock zu lösen und in einen anderen zu spannen – ob in derselben oder einer anderen Maschine – ist derzeit sehr beliebt. Kunden schauen, wie sie diese VMCs optimieren und mehr Produktivität herausholen können.
„Das Schöne an VMCs: Sie sind relativ kostengünstig und einfach einzurichten. Man stellt sie auf den Boden, die meisten haben ein Dreipunkt-Nivelliersystem. Für einen Kunden, in einen VMC einzusteigen – besonders für Kleinserien – ist sehr kosteneffektiv. Die Nachfrage ist quer durch die Bank hoch für fast alle unsere Produkte – und das ist gut für die Branche. Wir sind nicht die Einzigen; alle anderen Hersteller sehen ähnliche Bedingungen. Der Kuchen ist ziemlich groß, und ich freue mich, dass die Branche gesund ist.“
Mit seinem ROI-Rechner veranschaulicht DMG Mori, wie seine VMCs Werkstätten helfen können, ihre Bilanz zu verbessern – besonders „bei all dem Reshoring. Wir sehen viele Produkte, die in die USA zurückkehren – kostengünstige, prismatische Teile, die wir in den letzten 20 Jahren ins Ausland ausgelagert haben. Kleine bis mittlere Werkstätten sind sehr effizient darin geworden, diese Standardkomponenten herzustellen – Dinge, für die ein VMC bestens geeignet ist.
„Der Haken dabei sind die Arbeitskräfte und ob Sie automatisieren wollen: Ein einfacher Roboter vor der Maschine oder die Drehachse? Wir haben eine interne Automatisierungsgruppe bei DMG Mori, und Cobots fangen an, auf diesen VMC-Plattformen durchzustarten. Wir müssen nicht mal etwas so Einfaches wie einen Luftzylinder an der Tür hinzufügen; der Roboter öffnet die Tür.“ Durch diese Schritte sehen Kunden Produktionszuwächse von fünf bis sechs Prozent.
Mehrachsige VMCs gewinnen in den USA stärker an Bedeutung – in den letzten paar Jahren sogar explosionsartig, mit einer verzehnfachten Verkaufssteigerung bei DMG Mori. Europa hatte zunächst die Nase vorn bei der Adoption, so Wallace, aber „in typisch amerikanischer Manier, einmal wach, heißt es: ‚OK, aus dem Weg.‘ Amerika ist aufgewacht, wieder primär getrieben durch Arbeitskräfteprobleme. Wenn Leute den Job nicht machen wollen oder wir kein Talent finden, wie minimieren Sie die Interaktion mit der Maschine, um ein Teil herzustellen? Da glänzt die Mehrachsigkeit. Wenn ich meinen Rohling richtig vorbereite, muss ich das Teil vielleicht nie wieder anfassen, bis es fertig ist.“
Die Automatisierung erleichtert die firmeneigene Celos-Mensch-Maschine-Steuerung, die es Maschinenbedienern erlaubt, eine Reihe von Robotern schnell für verschiedene Aufgaben zu manipulieren. „Wir haben Applikationen entwickelt, bei denen, wenn Sie einen Roboter vor eine Maschine stellen, der Bediener kein Roboterprogrammierer sein muss. Es gibt eine Drag-and-Drop-Grafikoberfläche, die Bedienern beim Programmieren hilft. Unser Ziel: Diese Technologie in die Hände der Leute zu geben, damit sie Automatisierung nicht mehr scheuen, sondern sich wohlfühlen.“
Der VMC-Vorteil
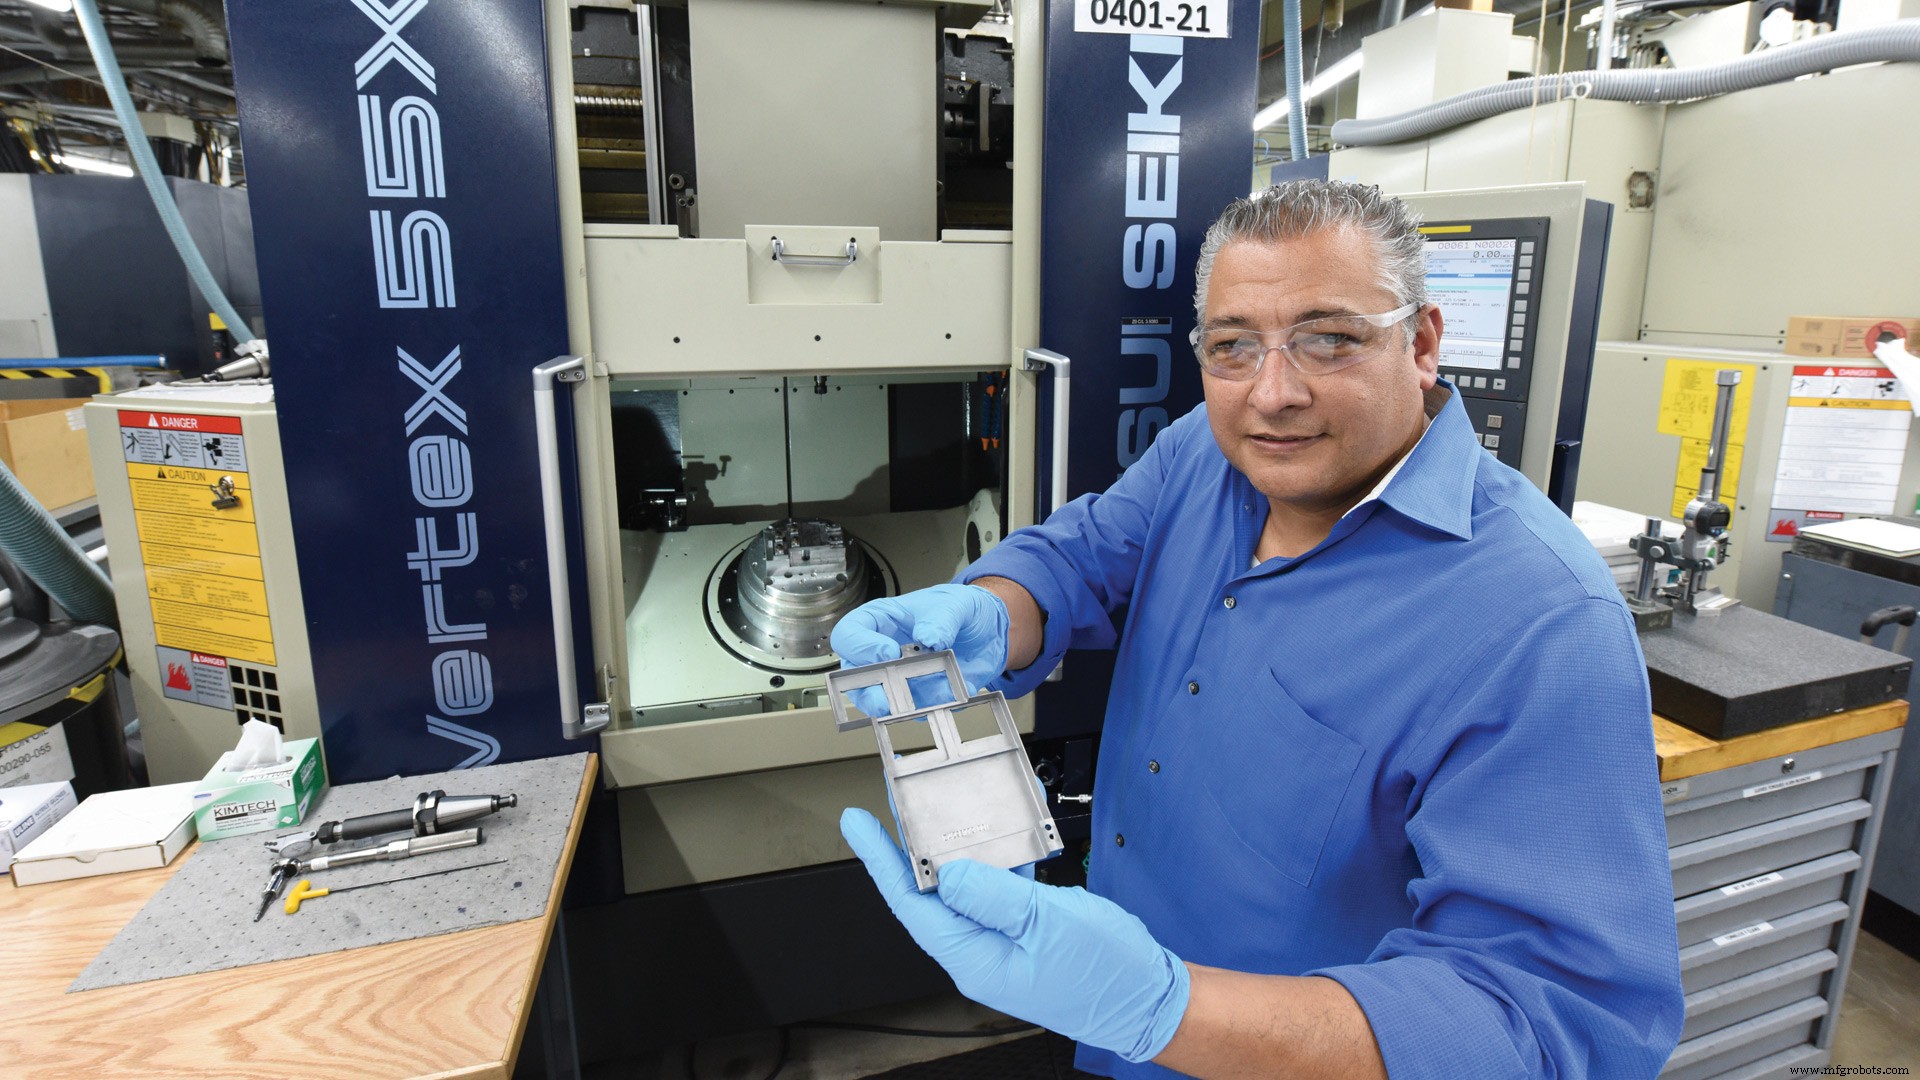
Generell einfacher zu installieren, „sind VMCs meist in kürzerer Zeit betriebsbereit und bieten weniger Unterbrechung im Tagesgeschäft“, erklärt Mitsui Seiki COO Bill Malanche. „Sie sind auch typischerweise kleiner als viele Horizontalmaschinen und reduzieren so die Nutzung wertvoller Fabrikfläche. Das Design unserer Maschinen gibt Werkstätten und Großfabriken mehr Leistung auf kleinerer Plattform. In unserer Vertex-Serie von VMCs bietet die Y-Achse einen größeren Hub als die X-Achse, was die Gesamtbreite der Maschine verkleinert. Die meisten VMCs sind typischerweise breiter als tief.“
Über seine Karriere hinweg installierte Malanche Dutzende vertikaler Maschinen in Unternehmen in den USA und im Ausland. „Bis heute treffe ich gelegentlich Kunden auf Messen, die sich an meine Installation erinnern und sagen, sie haben die Maschine noch, und sie hält noch ein paar Zehntel.“
Mitsui Seiki betont Jig-Bore-Maschinen, die für ultrahohe Präzision in einem engen Arbeitsraum ausgelegt sind – ideal für hochwertige, niedrigvolumige Produktion.
„Wir haben einen Kunden, der komplexe Luft- und Raumfahrtkomponenten fertigt, die extrem enge Toleranzen erfordern“, erklärt Malanche. „Die vertikalen Maschinen, die sie nutzen, produzieren eine Teilefamilie, die nicht nur für die Produktion, sondern auch für laufenden Feldsupport ausgelegt ist. Das bedeutet, die Maschinen könnten an einem Tag für Produktionsteile genutzt werden, aber unerwartet für Feldsupport-Anforderungen umgerüstet werden müssen.
„Dieser Kunde hat qualifizierte Zerspaner, aber der Arbeitsgrad ist nicht für bloßes ‚Cycle Start‘ geeignet; die Werkstücke haben zahlreiche integrierte Bohrungen und Prozessprüfungen, die während der Fertigung durchgeführt werden müssen.“ Der Kunde startete mit fünf Mitsui Seiki VMCs und hat nun 16 im Einsatz.
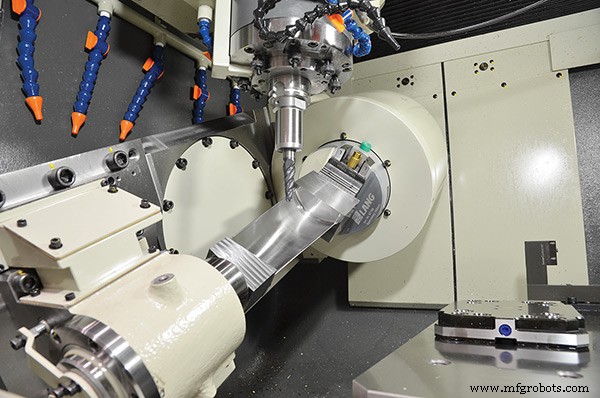
In Fällen, wo Teile für „In-Prozess“-KMG-Prüfungen von der Maschine genommen werden müssen, um von Operation zu Operation zu gelangen, so Malanche, „haben wir dem Kunden geholfen, die Prozesse halb zu automatisieren, indem sie die Maschinen mit ‚Nullpunkt‘-Spannplatten ausstatteten, um dieselben Teile von Maschine zu Maschine und zum KMG mit minimalem Einrichtungs- und Verifizierungsaufwand zu transferieren.“
Manchmal können eher kleine optionale Verbesserungen an Basis-VMCs bei der Automatisierung helfen. Werkzeugtaster und Spindeltaster können Rüstzeiten beschleunigen, und hochwiederholbare Nullpunkt-Spannplatten erhöhen die Vielseitigkeit.
„Aber ich denke, der größte Vorteil liegt in Maschinen, die für Fünfachsbearbeitung ausgerüstet sind“, betont Malanche. „Auch wenn das Hinzufügen einer fünften Achse zu den meisten VMCs grundsätzlich kostspielig ist, lohnt sich die Investition und amortisiert sich manchmal schnell bei kritischen Anwendungen. Das Aufkommen von hochpräzisen, in die Maschinenstruktur integrierten Fünfachs-Drehtischen ermöglicht Herstellern noch mehr Vielseitigkeit im Prozessfluss.“
Mitsui Seiki hat seine VMC-Plattformen für viele einzigartige Fertigungsherausforderungen ausgelegt. Die Basis-Fünfachs-Vertex-Serie wird in drei Größen für Teile von 500 mm bis 1200 mm Durchmesser angeboten. „Wir haben sie mit Anpassungen gebaut, die viele Fertigungsherausforderungen und neue Methodologien adressieren. Unsere Maschinen basieren nicht auf einer gemeinsamen Plattform mit nur verlängerten Kugelgewindetrieben für größere Hübe; sie basieren auf individuellen Gusseisenkörpern, die für jahrelange Lebensdauer ausgelegt sind. Unsere kleinste Version, die Vertex 550-5X mit 400-mm-Drehtisch, wiegt 20.000 lbs, und die Vertex 100X ist dreimal so schwer. Das sind keine ‚Wegwerf‘-VMCs.“
Vertex-Maschinen bieten Optionen wie Direktantriebs-Drehachsmotoren für verbesserte Konturkontrolle im Turbinenschaufel-Markt. „Wir haben Kombiplattform-Maschinen für Mehrprozessfähigkeit wie additiv/subtraktives Metallauftragschweißen, Fräsen und Schleifen sowie den Hochgeschwindigkeits-Elektroerosionsprozess Blue Arc, der über General Electric lizenziert wird.“ Damit lassen sich Materialien wie Keramik, Graphit, Aluminium, Titan, Inconel und mehr bearbeiten.
Diese Flexibilität hilft VMCs, ihren Platz im Markt zurückzugewinnen, wo über Jahre die Anforderungen höherer Produktion bei reduzierter Arbeitskraft Platz für HMCs mit größeren Werkzeugwechslern, Palettenwechslern und vollen flexiblen Fertigungssystemen machten. „In scheinbar kurzer Zeit trat der Bedarf an VMCs hinter HMCs zurück. Vor 30 Jahren verließen sich die meisten mittelgroßen bis halbhochproduktiven Werkstätten stark auf VMCs aus zahlreichen Gründen: Rüstzeiten, Zugänglichkeit, Wartbarkeit, Verfügbarkeit qualifizierter Arbeiter und Produktmix. VMCs haben im Hochpräzisionsteilemarkt neues Leben gewonnen.“
Maschinen in Bewegung
Der kritische Begriff Kinematik – wie sich eine Maschine bewegt – wird von YCM Technology USA in Carson, Kalifornien, mit eingebauter Kinematik-Kalibrierung für den nordamerikanischen Markt betont. Diese Pakete – mit Tastköpfen, Werkzeuglängenmessung und Werkzeugkugeln – werden Standard an YCMs 3+2- oder simultanen Fünfachsmaschinen sein, sagt Brian Huff, Business Development Manager für den Mittleren Westen.
Während eine Maschine ihre Funktionen ausführt, kann sich die Genauigkeit ändern, so Huff, und „es ist üblich, dass ein Bediener denkt, die Maschine sei nicht präzise oder die Abtastung war nicht präzise.“ Das anzugehen erfordert die Definition der Drehzentren für die vierte und fünfte Achse und die Möglichkeit, sie zu kalibrieren. Historisch hätten Hersteller das Drehzentrum als Teil der Maschineninstallation festgelegt. „Wenn der Kunde mit Genauigkeit kämpft, würde ein Serviceeinsatz nötig, und sie kommen zurück, um die Drehzentren neu zu definieren – was kostspielig sein kann. Dinge passieren, Maschinen bewegen sich, das Werkstückgewicht ändert sich – und andere Dynamiken spielen mit. Einige Hersteller haben die Wichtigkeit der Kinematik-Kalibrierung schneller erkannt. Unser Interesse ist es, es unseren Nutzern und Bedienern einfach zu machen; es braucht keinen Serviceeinsatz, und die Maschine läuft auf höchstem Genauigkeitsniveau.“
Wie oft sollten VMCs kalibriert werden? Einmal pro Woche, einmal pro Monat oder sogar täglich – je nach Anwendung, rät Huff.
„Wir sagen unseren Kunden: Wenn Sie kritische Arbeit haben und mehr Abweichung bemerken, führen Sie das Kinematik-Programm aus. Wenn Sie Engpasstoleranzen fahren, führen Sie die Kinematik aus; vor dem Job, täglich zur Sicherheit. Wenn Sie über eine Woche 0,0005" Abweichung sehen, vielleicht wöchentlich.“ Das entspricht 0,0127 mm.
Ideal wäre es, so Huff, „Kinematik zu einem normalen Gespräch zu machen“ und die Lücke zu schließen zwischen Unternehmen, die Drehzentren bei der Installation definieren, und denen, die denken, Kinematik-Kalibrierung sollte leicht zugänglich und schnell ausführbar sein. „Es wird zur Lebensweise für alle Hersteller.“
Ein weiterer Weg, wie YCM Genauigkeit adressiert, ist die Partnerschaft mit Kessler, deren Spindeln und Köpfe an YCM-Vertikalmaschinen zum Einsatz kommen, um Spannkraft für A- und C- oder B- und C-Achsen zu adressieren und Steifigkeit an der Schneidspitze zu erhalten. „Unser Standardspindel auf unserem Doppelspalten-Fünfachs-Werkzeugmaschinen-Die-Mold-Maschine erreicht 54 PS“, so Huff, oder 40,2 kW. „Es ist ein HSK 100 mit 16.000 U/min, der volle Leistung bei 2.500 U/min liefert. Hohe Steifigkeit, Drehmoment, Drehzahl und Leistung ergeben eine wirklich vielseitige Spindel- und Kopfkonfiguration. Unsere Luftfahrtversion geht bis 18.000 U/min mit HSK 63 Spindel und 94 PS [70 kW], ausgelegt für Aluminiumbearbeitung.“ Zudem gibt die Kessler-Partnerschaft YCM einen Mittlerer-Westen-Ressourcen für Spindelreparatur.
YCM Technology legt besonderen Wert auf seine Fünfachsmaschinen. Während 3+2-Konfigurationen beliebter sind, wächst die Nachfrage nach vollen Fünfachs, so Huff. Auch er sieht steigende Automatisierungsanfragen.
„Wir sehen konsistent Anfragen nach Automatisierung als Teil des Maschinenpakets. Es geht nicht nur um Palettierung; wir sehen mehr Akzeptanz und Interesse an Pick-and-Place-Automatisierung. Das passt natürlich zu Fünfachs, weil man in vielen Fällen innerhalb ein oder zwei Spannungen das komplette Werkstück fertig bearbeiten kann. Werkstückspannung ist hier kritisch – keine Störung durch Spannvorrichtungen oder Spannbacken im Weg des Fräsers. Wenn Sie ein Werkstück von der Unterseite spannen und fünf Seiten zugänglich machen, ist das ideal. Für Spannung von unten gibt es Hersteller, die Systeme dafür entwickelt haben; wir arbeiten derzeit mit solchen Unternehmen zusammen. Auch bieten wir palettierte Automatisierungspakete mit YCM-Maschinen an und entwickeln kollaborative und Pick-and-Place-Automatisierungspakete weiter.“
Auf hohe Produktion zielen
In den letzten zwei bis drei Jahren waren die meisten VMC-Einführungen von Chiron robuste Hochvolumen-Produktionsplattformen, ausgelegt für die Bearbeitungsanforderungen großer Automobil- und Luftfahrtkomponenten, sagt Business Development Manager Simon Knecht von Chiron America in Charlotte, North Carolina.
„Mit diesen erfolgreich etablierten und breit verfügbaren Bearbeitungszentren für unsere nordamerikanischen Kunden stärken wir unser Produktportfolio nun am anderen Ende des Fertigungsspektrums: hochpräzise, mikrobearbeitete Komponenten“, so Knecht.
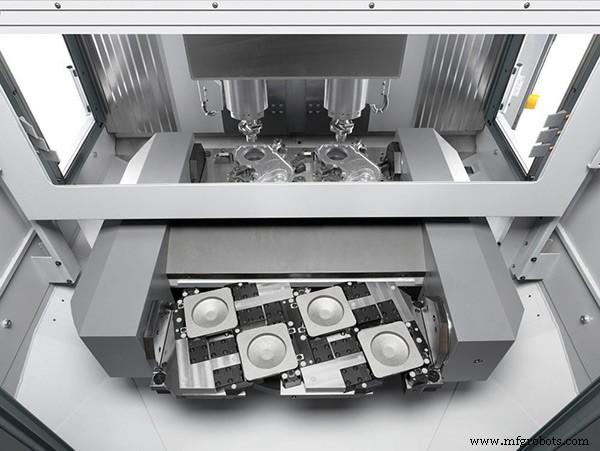
In diesem Jahr bringt Chiron sein Micro5 Bearbeitungszentrum auf den Markt, entwickelt in der Schweiz und für kleine Werkstücke – im Bereich 50×50×50 mm – konzipiert. „Geschwindigkeit und Dynamik dieses Bearbeitungskonzepts sind darauf ausgelegt, Kunden mit gesteigerter Produktivität zu unterstützen. Neben den Benchmarks hoher Geschwindigkeit und minimaler bewegter Masse ist die Maschine eine modulare Plattform und kann mit integrierter Automatisierung ausgestattet werden. Zudem wurde die Micro5 für flexible Skalierbarkeit konzipiert, was Herstellern die Fähigkeit gibt, nahtlose Produktionslinien mit mehreren Maschinen zu schaffen.“
VMCs basieren allgemein auf einem modularen Konzept, erklärt er; es ist gängige Praxis, von Viertel- auf Fünftachslayout zu wechseln. „Oft haben unsere Kunden die Maschinenkonfiguration auf eine andere Tischeinstellung mit Viertel- oder Fünftachs auf dem Tisch geändert.“
Wie andere Anbieter adressiert Chiron America den Bediener-Fachkräftemangel. Smarte Automatisierung „ist ein Teil der Lösung, die Durchsatz während geplanter Produktionsstunden sichert“, sagt Knecht. „Automatisierungstechnologien, besonders Roboter, haben meist hohe technische Verfügbarkeit und laufen hochzuverlässig. Mit Prozessen und Zellen für kleinere Losgrößen sind unsere Automatisierungslösungen sogar in der Lage, Spannvorrichtungen in der Maschine zu wechseln. Im Gegensatz zu manueller Einrichtung, die oft mehr als eine Stunde für den Spannvorrichtungswechsel braucht, verbessert die Automatisierung des VMC mit einem Nullspannsystem den Durchsatz und bringt die Maschine zurück zu dem, wofür sie ausgelegt ist: Zerspanen. Unsere Bearbeitungstisch-Achskonfigurationen sind auf diese Spannmethoden ausgelegt.“
Trends wie der Wandel zur E-Mobilität und pandemie-belastete Lieferketten verlangen mehr Flexibilität von Equipment – was VMCs mit Setup-Reduktion zu einem kritischen Werkzeug macht. „Die Fähigkeit, schnell auf ein anderes Werkstück an einer Maschine umzuschalten, treibt den Ansatz an, die Anzahl der Spannungen zu reduzieren und so viele Operationen wie möglich in derselben Maschine abzuschließen“, so Knecht. Chirons integriertes Werkstückwechseln ermöglicht Be- und Entladen, während ihre Fünfachs-VMCs laufen.
Diese Flexibilität zu nutzen und einen VMC für viele verschiedene Werkstücke einzusetzen, „wird zu greifbaren Vorteilen in puncto ROI führen“, schließt Knecht. „Zu oft habe ich dedizierte Maschinen und Ausrüstung gesehen, die nach Verlust eines Auftrags oder Projekts stillstehen, während der Hersteller die Maschine nicht voll ausnutzen kann.“
Automatisierungssteuerung System
- Präzisionszerspanungstechnologien: Fortschritte bei Genauigkeit & Effizienz
- CNC-Bearbeitung: Präzisionslösungen für die Automobilindustrie
- Aluminium-Zerspanbarkeit optimieren: Tipps für saubere Schnitte & festere Teile
- Warum Rapid Machining die Effizienz in der modernen Fertigung steigert
- Präsentation fortschrittlicher BAZ & Drehmaschinen auf der Shenyang Machine Tool Expo
- Vertikale Bearbeitungszentren meistern: Grundlagen und Einblicke
- Vertikale Bearbeitungszentren (VMC): 3 Kernvorteile für die moderne Fertigung
- Vertikale Bearbeitungszentren (VMC): Eigenschaften, Vorteile & Expertenleitfaden
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Optimierung
- Rentabilität in der Metallzerspanung maximieren: Kosteneffizienz & Qualität