



MDF-Fräsen mit CNC-Routern meistern: 3-Schritte-Anleitung
Drei Schritte zum sicheren MDF-Schnitt mit CNC-Fräsmaschinen
Schritt 1: MDF verstehen
MDF (Mitteldichte Faserplatte) ist ein Holzwerkstoff, der durch Zerfasern von Hartholz- oder Weichholzresten, Mischen mit Wachs und Harzbinder sowie Pressen unter hoher Temperatur und Druck entsteht.
- Dichter als Sperrholz.
- Besteht aus getrennten Fasern, aber ähnlich anwendbar wie Sperrholz.
- Stärker und dichter als Spanplatten.
Hinweis: Im Vergleich zu Massivholz und MDF ist das Fräsen/Gravieren von Spanplatten und Sperrholz komplexer, da die Fasern unterschiedlicher Hölzer und evtl. Fremdmaterialien ungleichmäßige Härteverteilungen erzeugen.
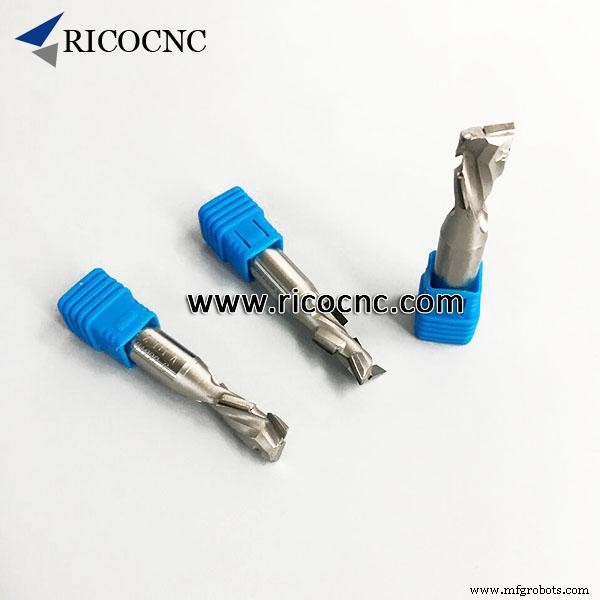
Daher werden PCD-Fräser für Spanplatten/Sperrholz nicht empfohlen, wenn die Plattenzusammensetzung unbekannt ist – minderwertige Platten können Steine, Astlöcher oder extrem harte Partikel enthalten, die PCD-Schneiden beschädigen.
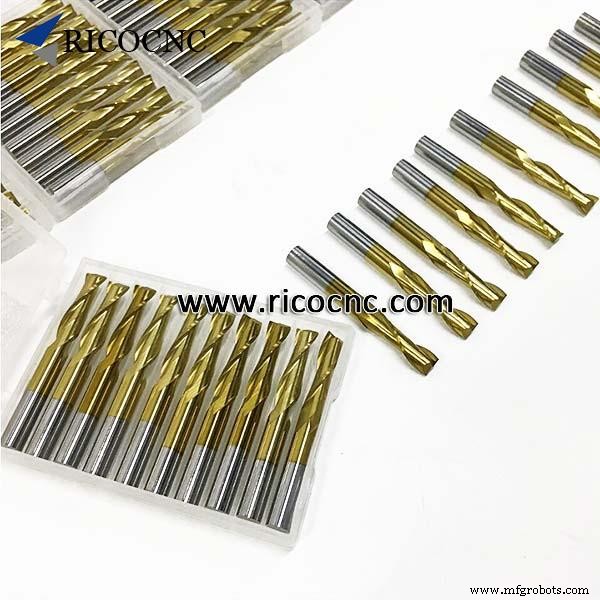
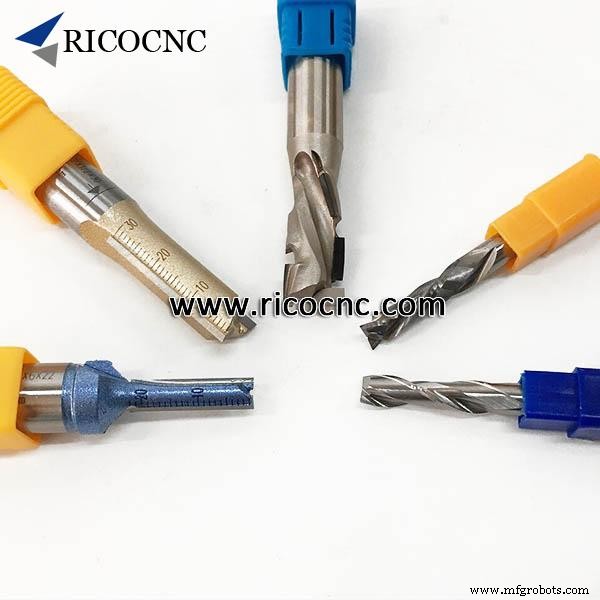
Empfehlung: Vollhartmetall-Doppelnuten-Spiralfräser Aufwärtsfräser (Up-Cut) für MDF. Zwei große Spänkanäle sorgen für gute Spanabfuhr und Laufruhe. Hohe Temperaturbeständigkeit und Vollhartmetall garantieren lange Standzeit. (Größentabelle siehe unten)
Schritt 2: Vorschub, Drehzahl & Spanstärke verstehen (mit Praxisdaten)
Nach Materialkunde und Fräserwahl ist das Verständnis der optimalen Schnittparameter entscheidend.
- Schnittgeschwindigkeit (Vorschub): Relativgeschwindigkeit zwischen Werkzeug und Werkstückoberfläche.
- Drehzahl (RPM): Umdrehungen pro Minute.
- Spanstärke (Chip Load): Dicke der abgespaltenen Späne. Ziel: Maximale Spanstärke für höhere Produktivität, weniger Wärme, weniger vorzeitiges Abstumpfen. Zu klein → Überhitzung; zu groß → schlechte Oberfläche, Werkzeugbruch.
Formel: Spanstärke = Vorschub / (RPM × Schneidenanzahl)
Jeder Fräsertyp und jedes Material hat eine spezifische Spanstärke.
Empfohlene Fräser für verschiedene MDF-Dicken:
| Dicke (cm) | Frästyp | CED (mm) | CEL (mm) | SHK (mm) | OVL (mm) | Spanstärke pro Zahn (mm) |
|---|---|---|---|---|---|---|
| 1,8–1,2 | N2LX622 | 6 | 22 | 6 | 50 | 0,1524–0,2032 |
| 1,0–0,7 | N2LX415 | 4 | 15 | 4 | 40 | 0,127–0,1778 |
| < 0,7 | N2LX3.12 | 3,175 | 12 | 3,175 | 12 | 0,127–0,1778 |
Standarddrehzahl für MDF: 18.000 RPM, Vorschub anpassen:
- 1,8–1,2 cm MDF: 18.000 RPM, Vorschub 10–11 m/min
- 1,0–0,7 cm MDF: 18.000 RPM, Vorschub 7–8 m/min
Für andere Modelle: Kommentar hinterlegen, wir antworten zeitnah.
Schritt 3: Testen & Optimieren
Strategie für unbekannte Fräser (besonders bei Routern):
- Start mit RPM basierend auf Spanstärke für das Material (18.000 RPM für MDF).
- Vorschub schrittweise um 1 m/s erhöhen, bis Kante rau wird oder Spannung nachlässt → dann 10 % reduzieren.
- Bei rauer Kante Vorschub verringern, dann RPM wieder erhöhen bis akzeptable Oberfläche.
- Ziel: Größtmögliche Späne (optimale Spanstärke). Gegebenenfalls Spannmethode überprüfen bei Halteproblemen.
Bei weiteren Problemen oder Unsicherheit bei der Fräserwahl: RicoCNC – professioneller Werkzeuglösungsanbieter kontaktieren. Schnelle Antwort garantiert.
Viel Erfolg!
Industrietechnik
- 3D-Druck vs. CNC-Bearbeitung: Das richtige Werkzeug für Ihr Projekt wählen
- Die Evolution der CNC-Maschinen: Vom 18. Jahrhundert bis KI-gesteuerter Präzision
- Wie CNC-Maschinen die Medizinprodukte-Produktion revolutionieren
- CNC-Maschinen: Produktion steigern, Kosten senken, Präzision sichern
- Häufige CNC-Maschinenprobleme und Expertenlösungen
- Die 11 wichtigsten CNC-Fräsen-Sicherheitsregeln für zuverlässigen Betrieb
- CNC-Fräsen von Acryl: Expertenleitfaden für Präzision & Finish
- 1325 CNC-Router: Präzise MDF-Schneidlösungen
- Messerschmieden meistern: 9 Experten-Schritte für langlebige Klingen
- CNC-Fräsen Grundlagen: Kontur- und Profilbearbeitung meistern