



Elektroerosion (EDM): Funktionsweise & Bedeutung
Elektroerosion (EDM) ist ein nicht-traditionelles, elektrothermisches Bearbeitungsverfahren, bei dem Material vom Werkstück durch elektrische Entladungen (Funken) entfernt wird.
- Erstmals 1770 von Joseph Priestley beobachtet – englischer Physiker.
- Bei EDM-Maschine wird Material durch sich schnell wiederholende Stromstöße zwischen Elektroden entfernt. Elektroden durch dielektrische Flüssigkeit getrennt, Hochspannung angelegt.
- Für schwer zerspanbare Materialien mit hoher Festigkeit und Temperaturbeständigkeit.
- Nur elektrisch leitfähige Materialien bearbeitbar. Sonst nicht anwendbar.
- Eine Elektrode = Werkzeug, andere = Werkstück. Werkzeug an Minuspol, Werkstück an Pluspol der Stromquelle.
Funktionsprinzip
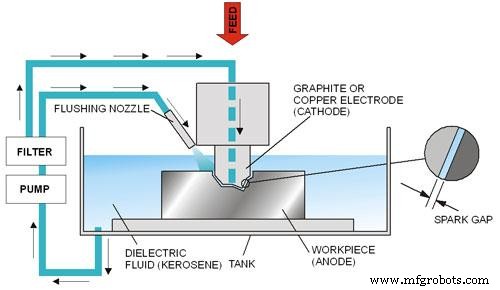 Bildquelle
Bei Elektroerosion: Potentialdifferenz in Impulsform an Werkzeug und Werkstück. Beide müssen elektrisch leitfähig sein, kleiner Spalt dazwischen. Beide in dielektrischem Medium (Petroleum oder deionisiertes Wasser) getaucht.
Bei angelegter Potentialdifferenz bewegen sich Elektronen vom Werkzeug zum Werkstück. Werkzeug negativ, Werkstück positiv. Elektronen kollidieren mit Molekülen des dielektrischen Mediums.
Durch Kollision werden Moleküle zu Ionen. Erhöht Elektronen- und Ionenkonzentration im Spalt. Elektronen → Werkstück, Ionen → Werkzeug.
Elektrischer Strom zwischen Werkzeug und Werkstück = Plasma. Beim Aufprall von Elektronen/Ionen: kinetische Energie → Wärmeenergie. Temperatur ~10.000 °C. Wärme verdampft und schmilzt Material vom Werkstück. Bei Spannungsdurchbruch stoppt Stromfluss. Geschmolzenes Material wird durch zirkulierendes dielektrisches Medium weggespült – Krater bleibt zurück.
Funkenbildung nicht kontinuierlich, da keine konstante Spannung. Spannung in Impulsform.
Weiterlesen:
- Elektronenstrahlbearbeitung – Wie funktioniert der Prozess?
- Wasserstrahlbearbeitung – Prozess und Funktionsweise
- Laserstrahlbearbeitung – Hauptteile, Prinzip, Funktionsweise, Anwendung
Typen der Elektroerosionsmaschine
Zwei EDM-Maschinentyypen:
(i) Senkerodieren (Ram/Sinker EDM): Werkzeug und Werkstück in dielektrischem Medium. Ram-Typ-Werkzeug, kann nach gewünschter Form auf Werkstück geformt werden. Auch Hohlraum- oder Volumen-EDM genannt.
(ii) Drahterodieren (Wire EDM): Dünner Eindraht (meist Messing) schneidet Material vom Werkstück. Konstanter Spalt zwischen Draht und Werkstück. Draht kontinuierlich durch Werkstück in Tank mit dielektrischem Medium geführt. Funke im Spalt zwischen Draht und Werkstück. Schneidet Metall bis 300 mm Dicke, fertigt Stempel, Matrizen, Werkzeuge aus harten, sonst schwer schneidbaren Metallen.
Ausrüstung
1. Dielektrikum-Reservoir, Pumpe & Zirkulationssystem
Pumpe zirkuliert dielektrisches Medium zwischen Elektroden (Werkzeug & Werkstück). Petroleum oder deionisiertes Wasser als Dielektrikum.
2. Stromgenerator & Steuereinheit
Generator legt Potentialdifferenz an. Spannung nicht konstant, sondern impulsförmig. Steuereinheit regelt Bearbeitungsoperationen.
3. Arbeitsbehälter mit Werkstückaufnahme
Arbeitsbehälter mit Spannvorrichtung. Werkstück in Spannvorrichtung. Behälter enthält dielektrisches Medium.
4. Werkzeughalter
Hält das Werkzeug.
5. Servosystem zur Werkzeugbewegung
Servosystem steuert Werkzeug, hält notwendigen Spalt zwischen Elektroden (Werkzeug & Werkstück).
Funktionsweise der Elektroerosion (EDM)
- Werkzeug und Werkstück in Maschine spannen. Servomechanik hält kleinen Spalt (Haarbreite).
- Beide in dielektrisches Medium (Petroleum/deionisiertes Wasser) tauchen.
- Potentialdifferenz an Elektroden anlegen. Elektrischer Funke zwischen Werkzeug und Werkstück. Funke erzeugt ~10.000 °C. Material verdampft/schmilzt.
- Funkenbildung nicht kontinuierlich. Bei Spannungsdurchbruch spült dielektrisches Fluid geschmolzenes Material weg – Krater bleibt.
- Prozess wiederholt sich, bearbeitet Werkstück.
Für bessere Erklärung EDM-Prozess Video ansehen:
Vorteile
- Bearbeitet jedes elektrisch leitfähige Material.
- Dünne, fragile Bereiche (Stege, Rippen) ohne Verformung bearbeitbar.
- Komplexe Matrizenteile & Formen präzise, schneller, günstiger.
- Gratfreier Prozess.
- Kein Werkzeug-Werkstück-Kontakt → empfindliche Bereiche/Materialien ohne Verformung bearbeitbar.
- Komplexe Formen, die konventionelle Werkzeugmaschinen nicht herstellen können.
- Konische Bohrungen möglich.
Nachteile
- Nur elektrisch leitfähige Materialien bearbeitbar.
- Niedrige Materialabtragsrate.
- Stärkerer Werkzeugverschleiß.
- Zusätzliche Kosten & Zeit für Elektrodenherstellung (Senkerodieren).
- Hoher Stromverbrauch.
- Übermaß (Overcut) entsteht.
Anwendungen
- Hauptsächlich in Formenbau- und Matrizenindustrie.
- Prototypenfertigung in Luftfahrt, Automobil, Elektronik.
- Münzprägewerkzeuge.
- Kleine Bohrungen in vielfältigen Anwendungen.
- Entfernen festsitzender Teile (gebrochene Werkzeuge: Stiftschrauben, Bolzen, Bohrer, Gewindebohrer) aus Werkstücken.
Das war alles zu Elektroerosion (EDM) – Prinzip, Ausrüstung, Typen, Funktionsweise, Vor-/Nachteile, Anwendungen. Bei Fragen: kommentieren. Wenn wertvoll: auf Facebook & Google+ teilen.
Industrietechnik
- Elektroerosion (EDM): Präzises, berührungsloses Metallschneiden
- Teilentladungsprüfung verstehen: Schutz von Hochspannungsausrüstung
- Plasmaschneiden erklärt: Funktionsweise, Vorteile und Tipps
- Chemisches Bearbeiten: Präzise Metallabtragung ohne Spannungen
- Ultraschallbearbeitung erklärt: Funktionsweise & Hauptanwendungen
- Funkenerosion (EDM): Der ultimative Leitfaden zur präzisen Metallfertigung
- Zerspanen erklärt: Definition, Verfahren & wichtige Werkzeuge
- Elektrochemisches Schleifen erklärt: Funktionsweise & Hauptvorteile
- Plasma-Lichtbogenbearbeitung (PAM): Funktionsweise & industrielle Anwendungen
- Funkenerosion (EDM): Revolutionäre Technik jenseits von CNC