



Ultraschallbearbeitung (USM): Kernkomponenten, Prinzip, Vor-/Nachteile, Anwendungen
Ultraschallbearbeitung (USM), auch Ultraschallschwingungsbearbeitung genannt, ist ein Bearbeitungsverfahren, bei dem Material von der Oberfläche eines Teils durch niederfrequente, hochfrequente Schwingungen eines Werkzeugs gegen die Materialoberfläche in Gegenwart von Abrasivpartikeln entfernt wird.
- Werkzeugbewegung erfolgt vertikal/orthogonal zur Teileoberfläche. Amplitude: 0,05–0,125 mm (0,002–0,005 Zoll).
- Schlämme (Slurry) aus feinen Abrasivkörnern in Wasser. Fließt während der Bearbeitung über Werkstück und Werkzeugspitze. Abrasivkörner im Schlamm unterstützen Materialabtrag. Korngrößen typisch 100–1000. Kleinere Körner (höhere Zahl) → glattere Oberflächen.
- Meist für spröde und hochharte Materialien verwendet.
Funktionsprinzip der Ultraschallbearbeitung
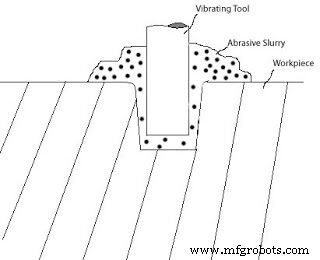
Elektrischer Strom hoher Frequenz (ultraschallbereich: 18–40 kHz) erzeugt mechanische Schwingungen niedriger Amplitude und hoher Frequenz. Diese Schwingungen bearbeiten die Teiloberfläche in Gegenwart von Abrasivkörnern als Schlamm. Schlamm fließt über Werkzeug und Werkstück. Drückt Werkzeug auf Werkstück, splittern Abrasivpartikel im Schlamm Material von der Oberfläche ab.
Weiterlesen:
- Laserstrahlbearbeitung – Hauptteile, Prinzip, Funktionsweise, Anwendung
- Elektronenstrahlbearbeitung – Wie funktioniert der Prozess?
- Elektrochemische Bearbeitung (ECM) – Prinzip, Ausrüstung, Vor-/Nachteile, Anwendung
Hauptkomponenten
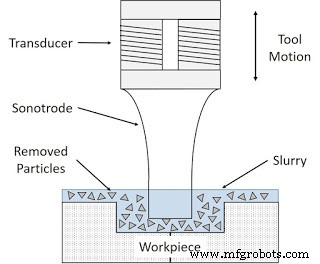
Ultraschallbearbeitungsmaschine besteht aus zwei Hauptteilen: Wandler (Transducer) und Sonotrode (Horn), verbunden mit elektronischer Steuereinheit per Kabel.
Funktionen der Teile:
1. Wandler (Transducer):
Besteht hauptsächlich aus Zylinder aus piezoelektratischer Keramik. Wandelt elektrische Energie in mechanische Schwingungen um. Versetzt Sonotrode in niederfrequente, hochfrequente Schwingung.
2. Sonotrode (Horn):
Aus niedriglegiertem Stahl. Ein Ende mit Wandler verbunden, anderes Ende hält Werkzeug. Schwingt mit niederfrequenter Amplitude und hoher Frequenz, entfernt Material durch Abrasion am Kontaktpunkt.
3. Steuereinheit:
Enthält elektronischen Oszillator, der Wechselstrom hoher Frequenz erzeugt. Frequenz typisch 18–40 kHz (ultraschallbereich).
USM-Typen
1. Rotary Ultrasonic Vibration Machining (RUM):
Vertikal rotierendes Werkzeug dreht sich um Sonotrodenachse. Werkzeugoberfläche mit Diamanten imprägniert zum Abschleifen der Teileoberfläche. Kein Abrasivschlamm für Materialabtrag.
2. Chemisch unterstützte USM:
Chemisch reaktiver Abrasivfluid für Bearbeitungsprozess.
Funktionsweise des Ultraschallbearbeitungsprozesses
- Wandler und Sonotrode per Kabel an Steuereinheit anschließen.
- Steuereinheit: Oszillator erzeugt Wechselstrom hoher Ultraschallfrequenz (18–40 kHz).
- Hochfrequenter Wechselstrom an Wandler. Wandler wandelt in mechanische Schwingung um, überträgt an Sonotrode.
- Sonotrode wird von Wandler mit niederfrequenter Amplitude und hoher Frequenz geschwungen. Trifft schwingende Sonotrode auf Werkstückoberfläche, entfernt Material. Schlamm fließt zwischen Werkzeug und Werkstück, unterstützt Materialabtrag.
- Schlamm: 20–60% Wasser (Volumen), Aluminiumoxid, Borcarbid, Siliciumcarbid-Partikel.
- So funktioniert Ultraschallbearbeitung.
Vorteile
- Bearbeitet spröde und harte Materialien mit hoher Präzision.
- Bearbeitet fragile Materialien wie Glas und nicht-leitfähige Metalle, die nicht-traditionelle Verfahren (ECM, EDM) nicht bearbeiten können.
- Hohe Toleranzteile möglich.
- Keine Verformung des bearbeiteten Materials – keine Wärmeerzeugung durch Sonotrode.
- Keine Änderung physikalischer Materialeigenschaften.
- Weniger Nachbearbeitung nötig – keine Gratbildung.
Nachteile
- Langsamer Materialabtrag durch Mikro-Abtrag/Erosionsmechanismus.
- Schnellerer Verschleiß der Sonotrodenspitze.
- Tiefe Bohrungen schwierig – Unfähigkeit des Abrasivschlamms, zum Bohrungsgrund zu fließen (Ausnahme: RUM).
- Nur für Materialien mit Härte ≥ 45 HRC (Rockwell-Härteskala) einsetzbar.
Anwendungen
- Häufig für spröde/harte Materialien: Glas, Hartmetalle, Keramik, Edelsteine, gehärtete Stähle.
- Sehr präzises Verfahren – Herstellung von Mikroelektrochemischen Systemkomponenten wie mikrostrukturierten Glaswafern.
Quelle: wikipedia.org
Industrietechnik
- Honen-Prozess: Definition, Aufbau, Funktionsweise, Vorteile und industrielle Anwendungen
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Funkenerosion (EDM): Prinzipien, Prozess, Ausrüstung, Vor- und Nachteile erklärt
- Ultraschallbearbeitung (USM): Aufbau, Prozess, Anwendungen & Vorteile – PDF-Leitfaden